- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

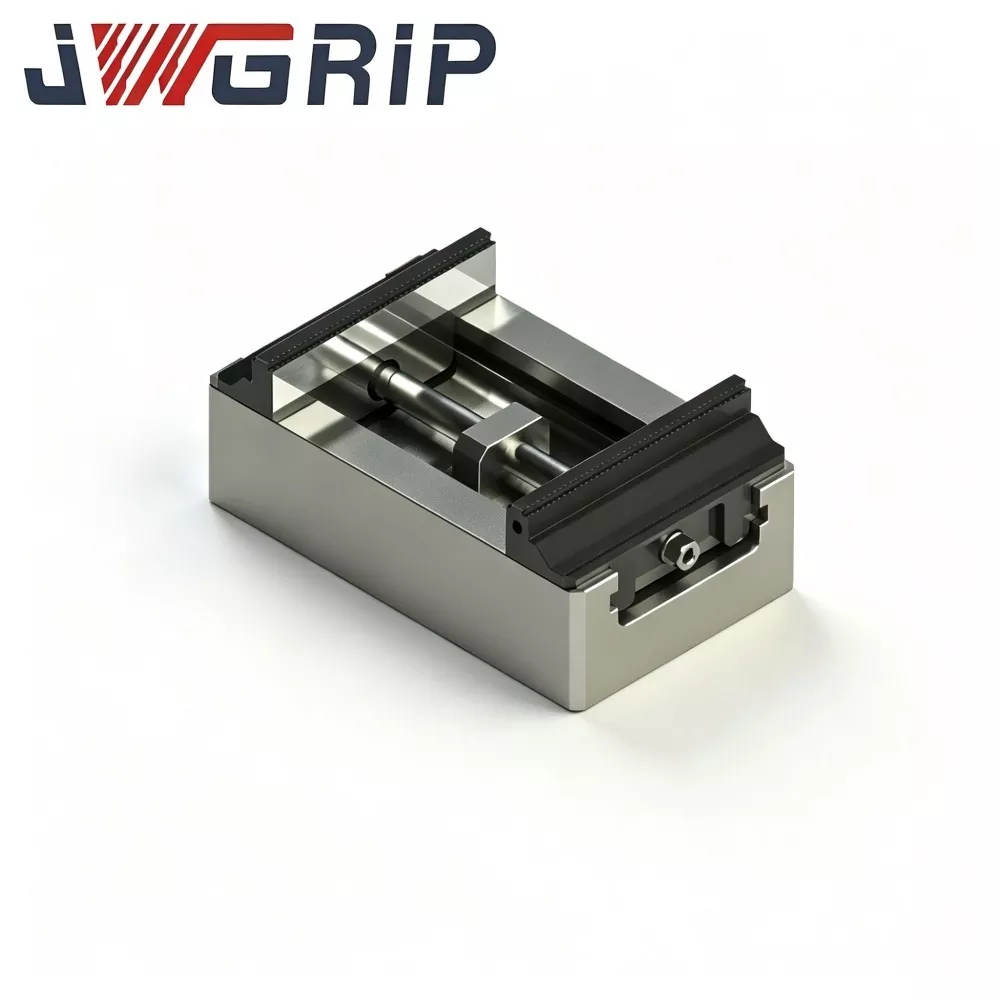
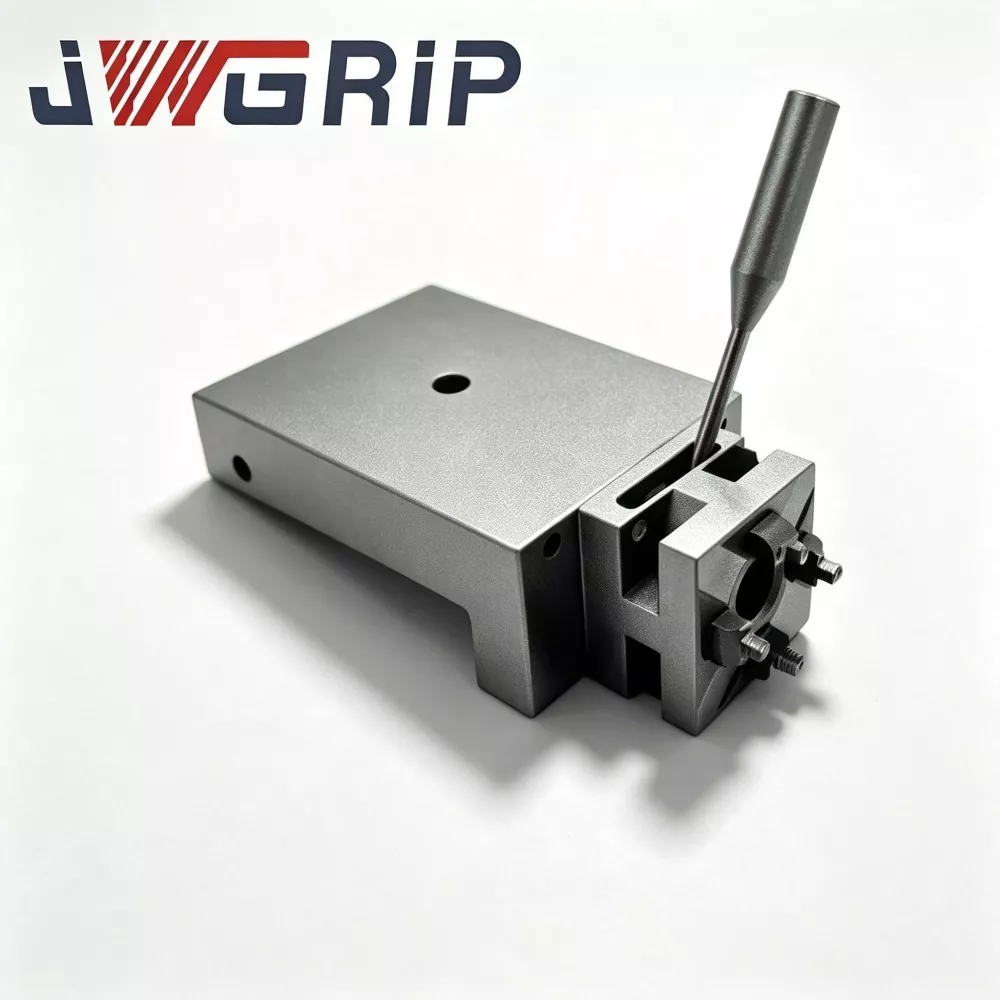
Morsa a punto zero autocentrante per carichi pesanti di medie dimensioni con ganasce dure per fresatura CNC
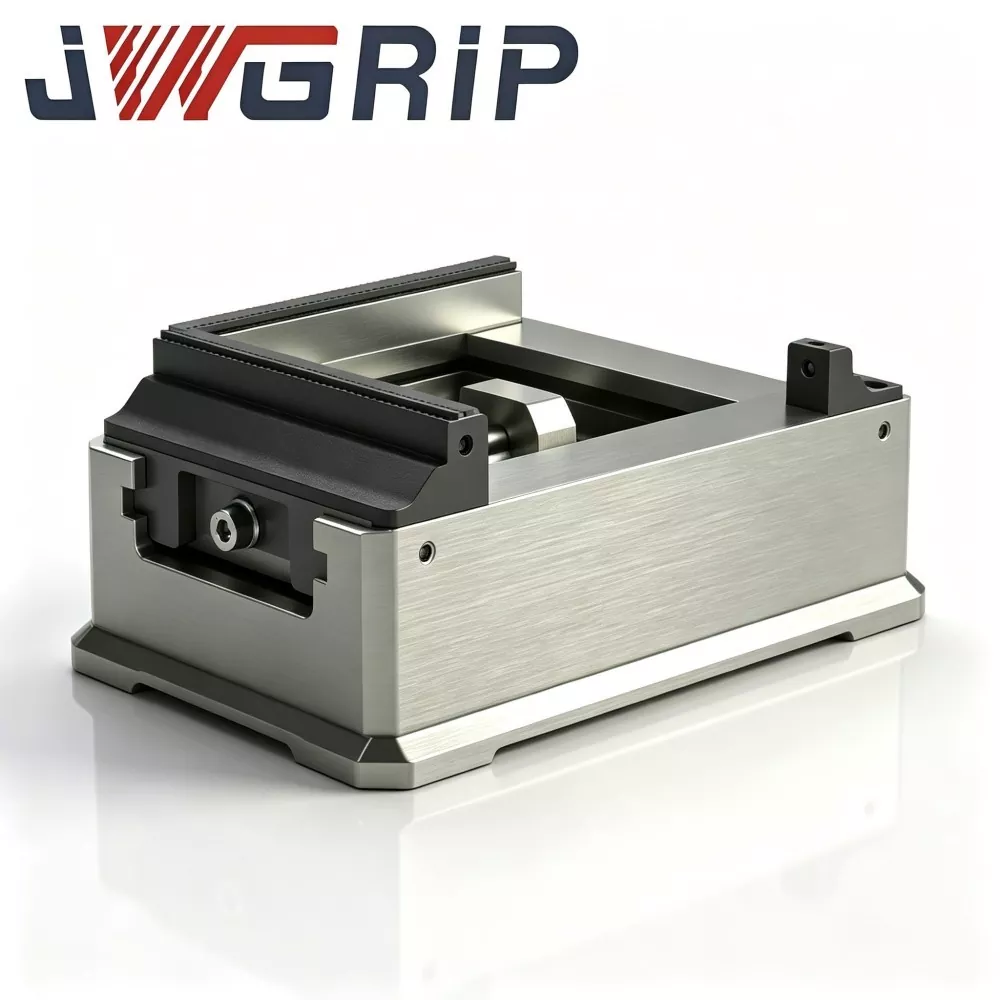
JWGRIP è il produttore e fornitore professionale di morse a punto zero autocentranti per carichi pesanti di medie dimensioni dirette in fabbrica e personalizzate con ganasce rigide per fresatura CNC in Cina. Si tratta di un dispositivo di bloccaggio a punto zero integrato di nuova concezione, sviluppato appositamente per scenari di produzione di fresatura CNC per carichi pesanti. Questo dispositivo di precisione di alta qualità integra una struttura di trasmissione autocentrante sincrona per carichi pesanti di medie dimensioni e un'unità di aggancio di posizionamento del punto zero standard come un unico dispositivo completo, eliminando la necessità di ulteriori accessori corrispondenti o di ripetute calibrazioni in loco.
Adottando un corpo in acciaio legato ad alta resistenza e un gruppo di ganasce rigide temprate ad alta durezza, questa morsa a punto zero autocentrante per impieghi gravosi offre prestazioni elevate, durata eccezionale, alta efficienza e manutenzione facile da usare. Tutti i componenti principali del corpo e della trasmissione sono sottoposti a un rigoroso trattamento di invecchiamento di distensione dopo la lavorazione di sgrossatura, mentre le superfici critiche di accoppiamento sono rifinite con rettifica di precisione per garantire prestazioni di centratura sincrona stabili e precise durante la fresatura ciclica a carichi pesanti a lungo termine.
Costruita con una struttura di aggancio a punto zero standard completamente integrata, la morsa supporta la preimpostazione del pezzo offline e il cambio rapido dell'attrezzatura, migliorando notevolmente l'efficienza del cambio utensile e l'utilizzo complessivo dell'attrezzatura. La morsa a punto zero autocentrante per carichi pesanti di medie dimensioni con ganasce rigide per fresatura CNC offre un'eccellente rigidità strutturale e una forte capacità anti-deformazione, mantenendo una stabilità di bloccaggio costante e una precisione di posizionamento ripetuta anche in caso di forti impatti di fresatura grezza. Ampiamente applicabile per i processi di fresatura CNC di componenti di stampi, ricambi auto, parti strutturali hardware e accessori per macchinari di ingegneria, questo dispositivo Made in China fornisce soluzioni di utensili di precisione affidabili e standardizzate per i clienti della produzione industriale globale.
Tipici punti critici
1. Rigidità di bloccaggio e slittamento del pezzo insufficienti sotto una forza di impatto di fresatura pesante
2. Precisione di posizionamento ripetuta ridotta dopo operazioni di sgrossatura con carichi pesanti prolungate
3. Calibrazione manuale che richiede molto tempo durante lo scambio del dispositivo
4. Deformazione del corpo della morsa causata dalla sgrossatura di carichi pesanti
5. Scarsa compatibilità nativa con l'aggancio per il posizionamento del punto zero
Nelle officine di fresatura reali, le morse convenzionali di medie dimensioni presentano evidenti inconvenienti durante la sgrossatura di taglio pesante:
La rigidità strutturale limitata porta a una minore distorsione del corpo in caso di forte impatto di fresatura, con conseguente scorrimento del pezzo e risultati dimensionali instabili.
In mancanza di interfacce punto zero integrate, gli operatori dedicano molto tempo all'allineamento manuale durante la sostituzione delle attrezzature e riducono l'efficienza complessiva della macchina.
Per questa morsa JWGRIP, il corpo principale e i componenti della trasmissione adottano acciaio legato ad alta resistenza e subiscono un invecchiamento di distensione dopo la lavorazione grossolana. Le superfici di accoppiamento critiche sono rettificate con precisione per mantenere prestazioni di centraggio sincrone stabili in cicli di carico pesante a lungo termine. La struttura di aggancio a punto zero standard integrata supporta la preimpostazione offline del pezzo e il rapido scambio delle attrezzature.
Revisione dei punti critici
Nella produzione effettiva con fresatura CNC, la rigidità dell'attrezzatura, la precisione di centraggio e la compatibilità del punto zero determinano direttamente la resa del pezzo, l'utilizzo della macchina e il ciclo di produzione. La fresatura CNC comprende la fresatura di sgrossatura, la fresatura di semifinitura e la fresatura di finitura. La fresatura di sgrossatura pesante genera un impatto di taglio enorme e carica continuamente le attrezzature.
Difetti comuni delle normali morse autocentranti sul mercato:
1.Resistenza strutturale insufficiente per il taglio pesante
Molte morse per uso generale sono progettate per compiti leggeri. In caso di fresatura di sgrossatura con carichi pesanti, la microdeformazione del corpo della morsa e il gioco allargato della coppia di trasmissione causano microslittamento del pezzo, dimensioni fuori tolleranza, segni di vibrazione superficiale e persino scarti completi del pezzo.
2. Nessuna interfaccia di cambio rapido punto zero integrata
Ogni scambio di apparecchiature richiede l'allineamento manuale del quadrante e la regolazione ripetuta del datum, consumando enormi tempi non di taglio. In una produzione ad alto mix e a basso volume, i frequenti cambi di formato aumentano i costi di debug e creano ostacoli per le linee di automazione flessibile FMS.
3.Scarsa resistenza all'usura delle ganasce standard
Alcune mascelle dure non sono completamente spente. L'impatto continuo della fresatura accelera l'usura delle ganasce, sposta il punto di centraggio e impone una frequente manutenzione della riaffilatura delle ganasce.
4. Spostamento innescato dalle vibrazioni durante la fresatura dinamica
Diverse morse di medie dimensioni sono ottimizzate solo per il bloccaggio statico, ignorando le vibrazioni dovute alla forza di fresatura dinamica. Un offset minimo del pezzo rende impossibile soddisfare i requisiti di tolleranza geometrica della fresatura di finitura.
5. Sigillatura debole contro i contaminanti dell'officina
La semplice tenuta consente ai trucioli di fresatura e al refrigerante di invadere i gruppi di trasmissione interni, accelerando l'usura dei componenti e riducendo la durata di servizio dell'attrezzatura. Sono necessarie piastre adattatrici aggiuntive per l'aggancio a punto zero, che introduce errori di assemblaggio impilati e compromette la precisione del posizionamento ripetuto.
6.Progettazione dell'apparecchio orientata alla singola condizione
La morsa a punto zero autocentrante per carichi pesanti di medie dimensioni JWGRIP con ganasce dure per fresatura CNC è ottimizzata allo scopo per risolvere i colli di bottiglia sopra menzionati. Il corpo rinforzato della morsa per impieghi gravosi resiste all'impatto dinamico della fresatura. I set di ganasce dure completamente temprate offrono un'eccezionale resistenza all'usura per la sgrossatura. Le interfacce punto zero standard realizzano un rapido scambio dei dispositivi. Il gioco interno della trasmissione controllato con precisione bilancia la rigidità della fresatura di sgrossatura e la precisione del centraggio della fresatura di finitura. La tenuta completamente chiusa previene l'erosione di trucioli e refrigerante. Le dimensioni medie bilanciano la copertura della lavorazione e l'ingombro del montaggio su tavola. Si adatta alla maggior parte dei centri di lavoro CNC verticali e delle fresatrici per la lavorazione di stampi, componenti automobilistici, hardware e componenti tecnici.
Composizione dei componenti
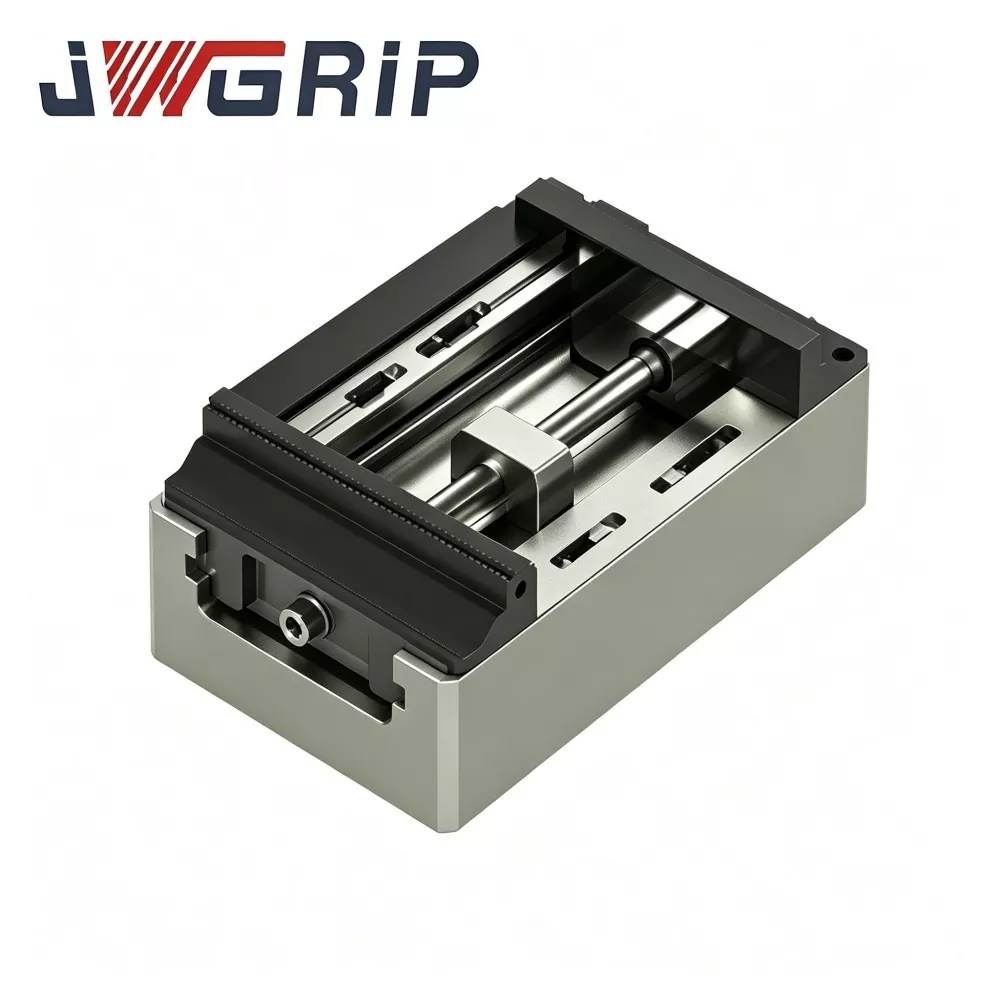
La morsa a punto zero autocentrante per carichi pesanti di medie dimensioni JWGRIP è composta da sei moduli funzionali principali:
Corpo della morsa forgiato ad alta resistenza antistress
Modulo di trasmissione sincrono a pignone e cremagliera per carichi pesanti
Ganasce rigide sostituibili temprate
Base di montaggio dedicata per il posizionamento del punto zero
Gruppo di tenuta completamente chiuso a prova di truciolo e resistente ai liquidi refrigeranti
Meccanismo di regolazione fine della coppia di bloccaggio
Il corpo della morsa è forgiato integralmente con acciaio legato ad alta resistenza e lavorato con un trattamento di distensione multi-passaggio per eliminare lo stress residuo indotto dalla forgiatura e dalla lavorazione. Resiste ai carichi dinamici durante la sgrossatura di carichi pesanti ed evita la deformazione del corpo.
Le parti di trasmissione sincrone per carichi pesanti passano attraverso una rettifica di precisione accoppiata con gioco strettamente controllato, garantendo un movimento di apertura-chiusura perfettamente sincronizzato per due ganasce dure.
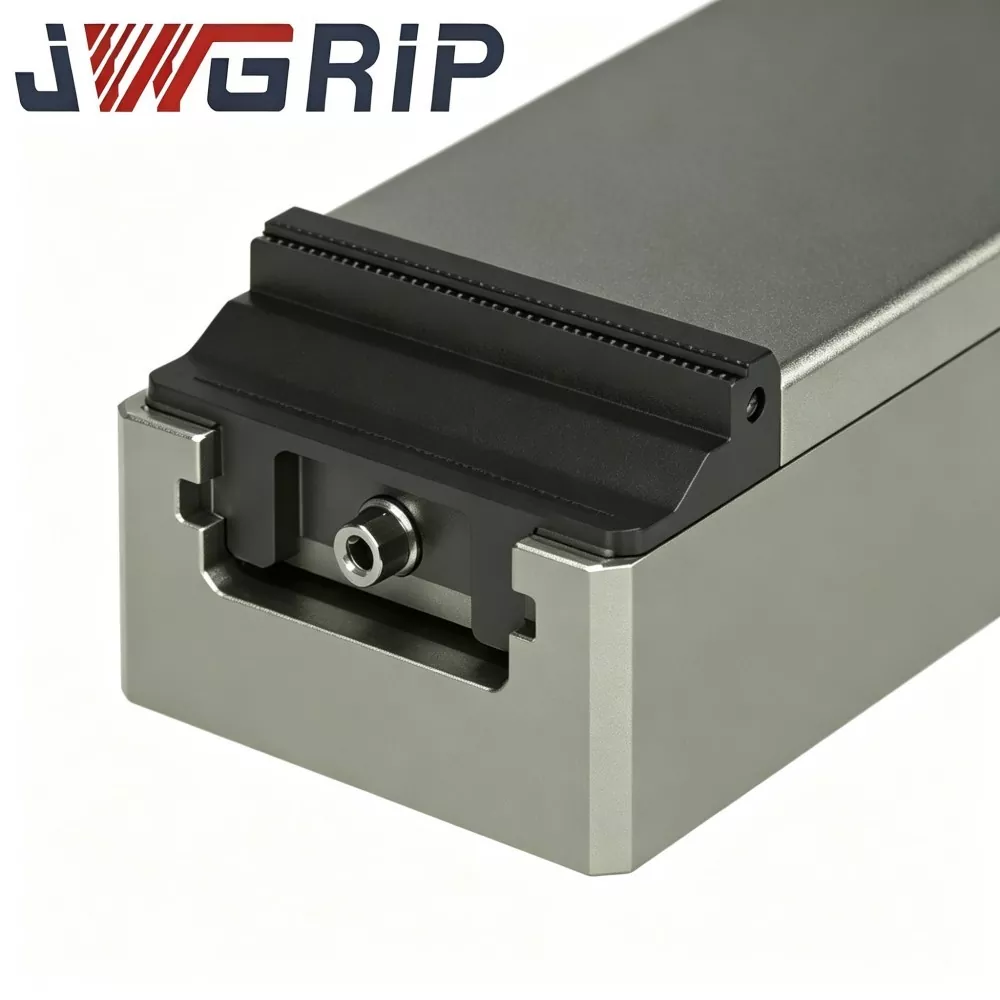
Le ganasce rigide sono realizzate in acciaio legato ad alta durezza, completamente temprato e rettificato di precisione, offrendo resistenza all'usura e agli urti superiori per la sgrossatura pesante. Le ganasce rigide sono pezzi di ricambio staccabili indipendenti; le ganasce usurate possono essere sostituite separatamente senza sostituire l'intera morsa.
Le cavità sigillate completamente chiuse impediscono ai trucioli di fresatura, al refrigerante e alla polvere metallica di penetrare nei gruppi di trasmissione interni, adattandosi agli ambienti di fresatura ad alto contenuto di trucioli fortemente contaminati.
La base viene fornita con interfacce di posizionamento punto zero standard prelavorate, direttamente compatibili con i sistemi punto zero tradizionali senza piastre adattatrici aggiuntive.
meccanismi di funzionamento
1.Meccanismo di bloccaggio autocentrante
La trasmissione sincrona interna per carichi pesanti aziona le ganasce rigide sinistra-destra per un movimento simmetrico. I pezzi realizzano il centraggio automatico senza l'allineamento manuale di precisione, eliminando la configurazione del comparatore. Una volta bloccato, il centro del pezzo viene bloccato per eliminare gli errori di posizionamento causati dall'uomo. Le ganasce rigide ad elevata durezza forniscono un attrito di bloccaggio sufficiente per resistere alla forza di impatto della fresatura. La posizione del pezzo rimane stabile durante le operazioni di sgrossatura, semifinitura e finitura e garantisce una qualità dimensionale costante per le superfici fresate.
2. Meccanismo di collegamento con posizionamento del punto zero
La base della morsa segue gli standard dimensionali tradizionali del sistema punto zero e può essere montata direttamente su piastre di base punto zero per un rapido smontaggio e montaggio dell'attrezzatura. La precisione stabile del dato viene mantenuta dopo l'installazione. Non è necessaria alcuna calibrazione ripetuta del datum per lo scambio del pezzo o dell'attrezzatura completa, riducendo notevolmente le ore di configurazione. Questo design supporta la connessione alle linee di produzione flessibile FMS e collabora con il carico-scarico del robot per ottenere una fresatura CNC continua e non presidiata per parti multi-variante
Punti di forza fondamentali
1. Costruzione resistente di medie dimensioni contro l'impatto dinamico della fresatura
Il corpo della morsa forgiato per alleviare le sollecitazioni e il gruppo di trasmissione rinforzato per carichi pesanti resistono alle forti forze di taglio di sgrossatura. Durante la fresatura vengono eliminate la deformazione del corpo morsa e l'allargamento del gioco di trasmissione. Un'unica morsa supporta sia la fresatura di sgrossatura di taglio pesante che la fresatura di finitura ad alta precisione e riduce la pressione delle scorte di attrezzature dell'officina.
2. Ganasce rigide sostituibili completamente temprate per una resistenza superiore all'usura e agli urti
Le ganasce dure ricevono un completo tempra-indurimento e una rettifica di precisione. Il basso tasso di usura durante la fresatura a lungo termine riduce i frequenti lavori di manutenzione della riaffilatura. Le ganasce rigide sostituibili indipendenti riducono le spese di manutenzione a lungo termine.
3. Interfacce punto zero standard per il cambio di dispositivi ad alta velocità
La base si adatta direttamente ai tradizionali sistemi di posizionamento del punto zero senza piastre adattatrici personalizzate. Accelera notevolmente lo smontaggio-assemblaggio delle attrezzature, elimina il lungo allineamento dei comparatori e migliora il tasso di utilizzo delle fresatrici CNC per le linee di produzione automatizzate FMS.
4. La trasmissione autocentrante sincrona ad alta precisione stabilizza la dimensione di fresatura
La trasmissione sincrona coppia-terra mantiene uno stretto controllo del gioco. Le doppie ganasce si muovono in modo sincrono. Il riferimento di centraggio rimane stabile dopo il bloccaggio e previene lo slittamento del pezzo durante le operazioni di sgrossatura e finitura, garantendo tolleranze geometriche qualificate.
5. La sigillatura dell'involucro completo prolunga la durata dell'apparecchio
La fresatura CNC genera trucioli e refrigerante massicci. Le cavità sigillate isolano i contaminanti dalle camere di trasmissione per evitare inceppamenti e decadimento della precisione. Il design durevole e di facile manutenzione riduce l'OPEX di fabbrica.
6. L'impronta ottimizzata si adatta alla maggior parte dei tavoli da lavoro CNC verticali
Il layout compatto e resistente di medie dimensioni non occupa uno spazio eccessivo sul tavolo. Compatibile con la maggior parte dei centri di lavoro verticali, fresatrici CNC e tavole rotanti a 4 assi per attività di fresatura rotante.
7. Fornitura diretta in fabbrica con modifica personalizzata flessibile
In qualità di produttore di origine, JWGRIP fornisce la personalizzazione strutturale in base ai modelli di macchina del cliente e alle caratteristiche delle parti: regolazione della corsa di bloccaggio, modifica del foro di montaggio della base, costruzione personalizzata di ganasce con profilo speciale, soddisfazione dei requisiti personalizzati del processo di fresatura CNC per diversi produttori.
Scenari applicativi multisettoriali
1. Fresatura CNC per l'industria degli stampi
Fresatura di sgrossatura, semifinitura e finitura per inserti e anime di stampi. La struttura resistente resiste agli urti della fresatura, mentre l'aggancio a punto zero accelera il cambio dello stampo e riduce i tempi di consegna dello stampo.
2. Produzione di fresatura di componenti automobilistici
Fresatura CNC per componenti strutturali di hardware automobilistico, staffe in ghisa e parti in lega di alluminio ad alta resistenza. Garantisce la coerenza dimensionale per i componenti automobilistici prodotti in serie.
3. Lavorazione accessoria di macchinari e attrezzature
Fresatura di particolari di carpenteria metallica e accessori in ghisa di macchine edili. Il bloccaggio per impieghi gravosi è adatto a condizioni di sgrossatura con elevata rimozione di materiale.
4. Fresatura di parti meccaniche hardware generale
Fresatura CNC per componenti hardware in acciaio e ghisa di lotti medi, bilanciando rigidità di bloccaggio e precisione di lavorazione.
Lavorazione di componenti metallici hardware 5.3C
Fresatura di pezzi strutturali in leghe di alluminio ad alta resistenza. La precisione di centraggio stabile garantisce tolleranze dimensionali strette.
6. Linee automatizzate flessibili di fresatura CNC FMS
Collabora con il carico-scarico del robot e la rotazione di più attrezzature per realizzare una fresatura continua non presidiata per le moderne officine di produzione intelligente.
Guida all'installazione
1.Prima dell'installazione, pulire completamente la superficie di montaggio della tavola della fresatrice CNC e la superficie di contatto della base della morsa. Rimuovere trucioli metallici, residui di liquido refrigerante e macchie d'olio. I detriti estranei sulle superfici di accoppiamento inclineranno l'attrezzatura e causeranno direttamente la deviazione dimensionale della fresatura.
2.Posizionare la morsa sul tavolo con l'allineamento del foro stenopeico. Stringere i bulloni di fissaggio seguendo i valori di coppia indicati nel manuale della macchina. Confermare il bloccaggio completo senza scuotere e completare la verifica del dato prima di iniziare la fresatura CNC formale.
3.Posizionare il pezzo nella zona centrale delle ganasce dure; non è necessario un allineamento manuale preciso. Attivare il meccanismo di bloccaggio per il centraggio e il bloccaggio sincroni. Regolare la forza di bloccaggio in base al materiale del pezzo e al processo di fresatura:
Applicare una forza di serraggio maggiore per la sgrossatura per resistere all'impatto del taglio
Applicare una forza di serraggio moderata per la fresatura di finitura per evitare la deformazione dell'estrusione del pezzo
4.Eseguire la convalida del taglio di prova: verificare manualmente che il pezzo non si allenti dopo il bloccaggio. Eseguire il ciclo di inattività della macchina simulando le condizioni di fresatura. Avviare il programma di fresatura formale solo quando si osservano spostamenti o vibrazioni pari a zero.
5. Messa in servizio con piastra base di posizionamento del punto zero: calibrare la precisione dell'allineamento del perno di posizionamento per garantire prestazioni di posizionamento ripetuto del dispositivo. Per i progetti di automazione integrata con robot, abbinare il centro di presa del robot al centro di centraggio della morsa per evitare danni meccanici da collisione.
Lista di controllo per la manutenzione
1.Pulire le superfici di bloccaggio delle ganasce dure dopo ogni turno. Rimuovere i trucioli metallici e i residui di taglio per evitare l'offset del bloccaggio causato da contaminanti.
2. Lubrificare il gruppo di trasmissione sincrona interna con grasso speciale ogni due settimane, per mantenere regolare il movimento delle ganasce e arrestare l'espansione del gioco di trasmissione indotta dai carichi di impatto di fresatura a lungo termine.
3. Evitare colpi violenti contro le mascelle dure. Le ganasce dure usurate possono essere rettificate per la riparazione; le ganasce rigide gravemente danneggiate devono essere sostituite separatamente anziché sostituire la morsa completa.
4.Proteggere le superfici di montaggio della base della morsa da collisioni e graffi. Applicare un trattamento antiruggine durante lo stoccaggio a lungo termine per preservare la precisione del riferimento di montaggio.
5.Non operare mai in condizioni di corsa eccessiva o di bloccaggio di sovraccarico, per evitare danni da deformazione dei componenti della trasmissione sotto l'impatto dinamico della fresatura.
Diagnosi dei guasti e contromisure
Difetto 1: deviazione dimensionale del pezzo e segni di vibrazione della superficie dopo la fresatura
Cause: forza di serraggio insufficiente; lubrificazione della trasmissione insufficiente; bulloni della base allentati; usura della mascella dura
Soluzioni: aumentare moderatamente la forza di bloccaggio; lubrificare gli organi di trasmissione; serrare nuovamente i bulloni di fissaggio della base; macinare o sostituire le ganasce dure usurate.
Difetto 2: slittamento e spostamento del pezzo durante la sgrossatura pesante
Cause: coppia di bloccaggio insufficiente; trucioli metallici incastrati su superfici dure; gioco eccessivo della trasmissione
Soluzioni: Aumentare la coppia di bloccaggio; superfici di serraggio delle ganasce dure completamente pulite; regolare il gioco del meccanismo di trasmissione per ripristinare la precisione del movimento sincrono.
Difetto 3: blocco del movimento delle ganasce e spostamento delle ganasce sotto carico di fresatura
Cause: trucioli e refrigerante penetrano nelle cavità sigillate; apporto di grasso insufficiente; usura dei componenti della trasmissione
Soluzioni: pulire i contaminanti interni; rifornire periodicamente il grasso lubrificante; ispezionare e sostituire i componenti fortemente usurati.
Difetto 4: ridotta precisione di ripetizione del posizionamento dopo lo smontaggio/montaggio del punto zero
Cause: scheggiature sulle superfici di contatto del punto zero; usura del perno di posizionamento; Coppia di serraggio della base della morsa insufficiente
Soluzioni: pulire accuratamente le superfici di accoppiamento di posizionamento; controllare lo stato di usura del perno di posizionamento; serrare nuovamente i bulloni della base con la coppia standard.
Disposizione dell'imballaggio e della spedizione
① I modelli standard sono forniti per una rapida spedizione degli ordini all'estero.
② Ogni unità viene sottoposta a un'ispezione di precisione dell'intero articolo prima della consegna, fornita con rapporti di test di precisione e trattamento superficiale di passivazione antiruggine.
③ Ordine di una singola unità: avvolgimento in cotone perlato più cartone resistente.
④ Ordini di esportazione all'ingrosso: casse di legno massiccio spesse e resistenti agli urti con imbottitura divisoria, che proteggono le superfici di precisione dai danni da collisione del trasporto marittimo.
⑤ Il marchio OEM e gli ordini modificati su misura seguono i tempi di consegna negoziati. All'interno di ogni confezione sono allegati i documenti di specifica e i rapporti di ispezione.
Servizi di supporto post-vendita
1. Guida tecnica online remota per l'installazione, la messa in servizio e la risoluzione dei problemi in loco.
2. Documentazione completa di funzionamento e manutenzione fornita per ogni ordine.
3. Consulenza tecnica su progetti personalizzati per modifiche non standard di corsa, mascella e struttura di base.
4. I pezzi di ricambio indossabili, comprese le ganasce rigide, possono essere acquistati separatamente per la sostituzione in loco.
Riferimento per la selezione dell'approvvigionamento
Il valore fondamentale della morsa a punto zero autocentrante per carichi pesanti di medie dimensioni JWGRIP con ganasce rigide per fresatura CNC risiede nella struttura anti-fresatura per carichi pesanti di medie dimensioni, ganasce rigide temprate resistenti all'usura, capacità di sostituzione rapida del punto zero standard, compatibilità a doppia modalità per fresatura di sgrossatura e fresatura di finitura ed elevata precisione di ripetizione del centraggio.
Risolve i colli di bottiglia della fresatura CNC, come le sfide di lavorazione pesante, la bassa efficienza di cambio attrezzature e il difficile aggancio a punto zero.
Promemoria della selezione:
1. Abbina la corsa di bloccaggio alla dimensione massima del pezzo.
2. La configurazione con ganasce dure è consigliata per pezzi in acciaio, ghisa e leghe ad alta resistenza.
3. Le versioni standard in stock garantiscono una consegna rapida.
4. Rivolgiti al nostro servizio di soluzioni personalizzate per macchine CNC speciali e requisiti di processo di parti speciali.
Diretto in fabbrica da JWGRIP, durevole e di facile manutenzione. Ideale per l'approvvigionamento di aggiornamenti delle attrezzature di officine di fresatura CNC e linee automatizzate FMS. Aiuta i produttori ad aumentare la resa delle parti e a massimizzare la produttività delle fresatrici CNC.
Domande frequenti
Q1: Questa morsa può cooperare con tavole rotanti a 4 assi?
R: Sì. La sua base soddisfa gli standard di montaggio per tavole rotanti a 4 assi e supporta la lavorazione di fresatura rotante. Le ganasce rigide resistono all'impatto di taglio generato durante le operazioni di fresatura rotativa.
Q2: È necessario sostituire l'intera morsa una volta usurate le ganasce rigide?
R: No. Le ganasce rigide sono pezzi di ricambio sostituibili indipendenti, che riducono notevolmente i costi di manutenzione a lungo termine.
Q3: Questa morsa per carichi pesanti di medie dimensioni occuperà troppo spazio sul tavolo?
R: No. Adotta un layout compatto e resistente di medie dimensioni. Si adatta ai piani di lavoro della maggior parte dei centri di lavoro CNC verticali pur mantenendo una forte capacità di bloccaggio.
D4: La morsa a punto zero autocentrante per carichi pesanti di medie dimensioni con ganasce rigide per fresatura CNC è compatibile con i sistemi di posizionamento a punto zero esistenti dei clienti?
R: La versione standard si adatta alle basi di posizionamento del punto zero tradizionali. Il servizio di modifica personalizzata è disponibile per piastre punto zero con specifiche speciali.
D5: Una morsa può gestire sia la fresatura di sgrossatura che quella di finitura?
R: Sì. Il corpo della morsa per impieghi gravosi e la struttura di trasmissione rinforzata resistono all'impatto del taglio di sgrossatura. La sua precisione di ripetizione del centraggio soddisfa i requisiti di tolleranza della fresatura di finitura. Una morsa completa i flussi di lavoro di fresatura di sgrossatura, semifinitura e finitura.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
prodotti correlati
Consigli sulle notizie