- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Perni di trazione manuali a punto zero ad alte prestazioni per un bloccaggio di precisione
In qualità di fornitore di componenti di livello industriale di tiranti manuali a punto zero,JWGRIPfornisce perni di posizionamento standard, opzioni di perni per carichi elevati e grezzi filettati personalizzati per officine di retrofit di attrezzature, integratori di attrezzature e ingegneri di processo che intendono adottare la logica di posizionamento del punto zero mantenendo le piastre di fissaggio esistenti, maschere personalizzate e utensili fatti in casa. JWGRIP fornisce ancheSerie di mandrini di serraggio a punto zeroe la serie Quick Change Fixture Disc per costruire catene di posizionamento complete e affidabili per dispositivi di vecchia generazione adattati.
Soluzioni di retrofit e rischi di qualità
Le officine accumulano grandi quantità di maschere e piastre di fissaggio personalizzate nel corso di anni di operazioni di lavorazione. La maggior parte di questi strumenti fatti in casa offrono prestazioni stabili per famiglie di componenti specifiche, ma non dispongono di interfacce integrate per connettersi con il moderno hardware punto zero. Molti team di produzione scartano direttamente queste risorse utilizzabili quando aggiornano i sistemi di bloccaggio, il che crea costi di approvvigionamento inutili e spreco di risorse. I perni di posizionamento manuale fungono da hardware di transizione semplice ma fondamentale, aggiungendo interfacce compatibili con il punto zero sulle basi dei dispositivi esistenti. Invece di rifare da zero set completi di piastre di fissaggio, le fabbriche possono completare l’aggiornamento del sistema installando questi componenti compatti.
I perni sostitutivi di bassa qualità creano rischi nascosti per la produzione quotidiana. Il trattamento termico inferiore e la rettifica conica ruvida comportano prestazioni di contatto instabili. Dopo ripetuti cicli di serraggio si verificano gradualmente graffi sulla superficie e deformazione della filettatura. Questi danni impercettibili non possono essere individuati attraverso una semplice ispezione visiva, ma innescano una lenta deriva del posizionamento durante la lavorazione in serie. Gli operatori passeranno più tempo a ritarare i riferimenti del pezzo, senza rendersi conto che le parti usurate dell'interfaccia sono la causa principale di risultati dimensionali incoerenti.
Prodotto principale
Perno di trazione a punto zero D16 di precisione per bloccaggio pezzi CNC: questa variante compatta è ampiamente adottata per la fresatura con carichi leggeri e medi, componenti di stampi di piccole dimensioni e layout di attrezzature multistazione dense. Le sue dimensioni esterne ridotte consentono di disporre più punti di posizionamento all'interno di uno spazio limitato sulla piastra. Si adatta alla maggior parte dei mandrini e dei dischi di fissaggio di dimensioni compatte per officine CNC generiche.
Perno di trazione a punto zero di precisione D20 per dispositivo CNC: progettato con struttura conica rinforzata e sezione trasversale portante più ampia. Questa versione per impieghi gravosi è in grado di gestire fresature con asportazione pesante, pezzi grezzi massicci spessi e assemblaggi con un peso complessivo elevato. Distribuisce lo stress di bloccaggio in modo più uniforme in condizioni di carico statico elevato.
Note di retrofit e installazione
La disposizione dei fori di montaggio influenza direttamente le prestazioni dell'apparecchio a lungo termine. Le posizioni di installazione devono mantenere un'adeguata distanza di sicurezza dai bordi dell'attrezzatura e dalle zone di taglio ad alto stress. Una distribuzione impropria dei fori può produrre una deformazione locale della piastra di base quando entra in vigore la forza di trazione e deformare ulteriormente l'intero piano di riferimento.
Il controllo della coppia durante l'assemblaggio merita un'attenzione costante. Una coppia di serraggio eccessiva deforma le filettature e danneggia le superfici coniche rettificate di precisione. Una coppia insufficiente lascia i perni collegati alle basi dell'attrezzatura, con conseguente lento spostamento della posizione in caso di vibrazioni di taglio continue. Gli utenti devono seguire i parametri di coppia consigliati anziché fare affidamento sull'esperienza operativa personale.
La pulizia della superficie è un altro requisito non negoziabile. Piccoli trucioli metallici, residui di refrigerante e polvere fine di molatura attaccati alle superfici coniche bloccano il pieno contatto superficie-superficie. Anche i contaminanti su scala microscopica si convertono direttamente in un offset di riferimento misurabile sulle parti lavorate finite.
Specifica di utilizzo
Se abbinati alla serie di mandrini di bloccaggio a punto zero, le specifiche della conicità del perno devono corrispondere completamente alla geometria della cavità interna dei mandrini target. I parametri non corrispondenti causano un contatto parziale, una concentrazione di sollecitazioni e un'usura accelerata sia sulle superfici di contatto del mandrino che dei perni.
Collaborando con la serie di dischi di fissaggio a cambio rapido, questi perni danno nuova vita alle vecchie maschere personalizzate. Gli apparecchi preesistenti adattati possono essere montati direttamente sui dischi degli apparecchi. Le fabbriche preservano preziose risorse di utensili esistenti senza rifare grandi lotti di piastre di fissaggio nuove di zecca. La gestione unificata delle specifiche è essenziale per i pool di dispositivi misti. Tutte le maschere adattate all'interno di un'officina dovrebbero adottare lo stesso standard di montanti e ogni attrezzatura modificata necessita di una chiara marcatura fisica. Ciò evita assemblaggi errati causati da errori umani in officine molto trafficate.
Processo di produzione
JWGRIP produce questi perni di posizionamento da materie prime in acciaio altolegato. Le superfici di posizionamento del cono chiave ricevono un trattamento di tempra di cementazione seguito da una rettifica ultraprecisa. Le sezioni filettate adottano una maschiatura di precisione con tolleranze strette per garantire l'intercambiabilità tra diversi lotti di produzione. Ogni perno finito supera l'ispezione del profilo conico, la verifica della dimensione della filettatura e il test di campionamento della durezza prima della spedizione. I test di compatibilità di campionamento vengono condotti rispetto all'hardware del mandrino abbinato. Perni di lunghezza personalizzata, forme di filettatura speciali e profili conici modificati sono disponibili per progetti di retrofit di impianti speciali.
Guida alla manutenzione ordinaria
Questi componenti di interfaccia miniaturizzati sopportano la forza di trazione ciclica, l'attrito e il microimpatto in ogni ciclo di bloccaggio-sbloccaggio. La manutenzione regolare dovrebbe includere il controllo dell'aspetto visivo e un'accurata pulizia della superficie conica. Qualsiasi perno con graffi pesanti, deformazione della filettatura o usura evidente deve essere sostituito tempestivamente. Continuare la produzione con perni degradati minerà costantemente la precisione complessiva dei dati dell’intero ecosistema di lavorazione a punto zero.
Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

- View as
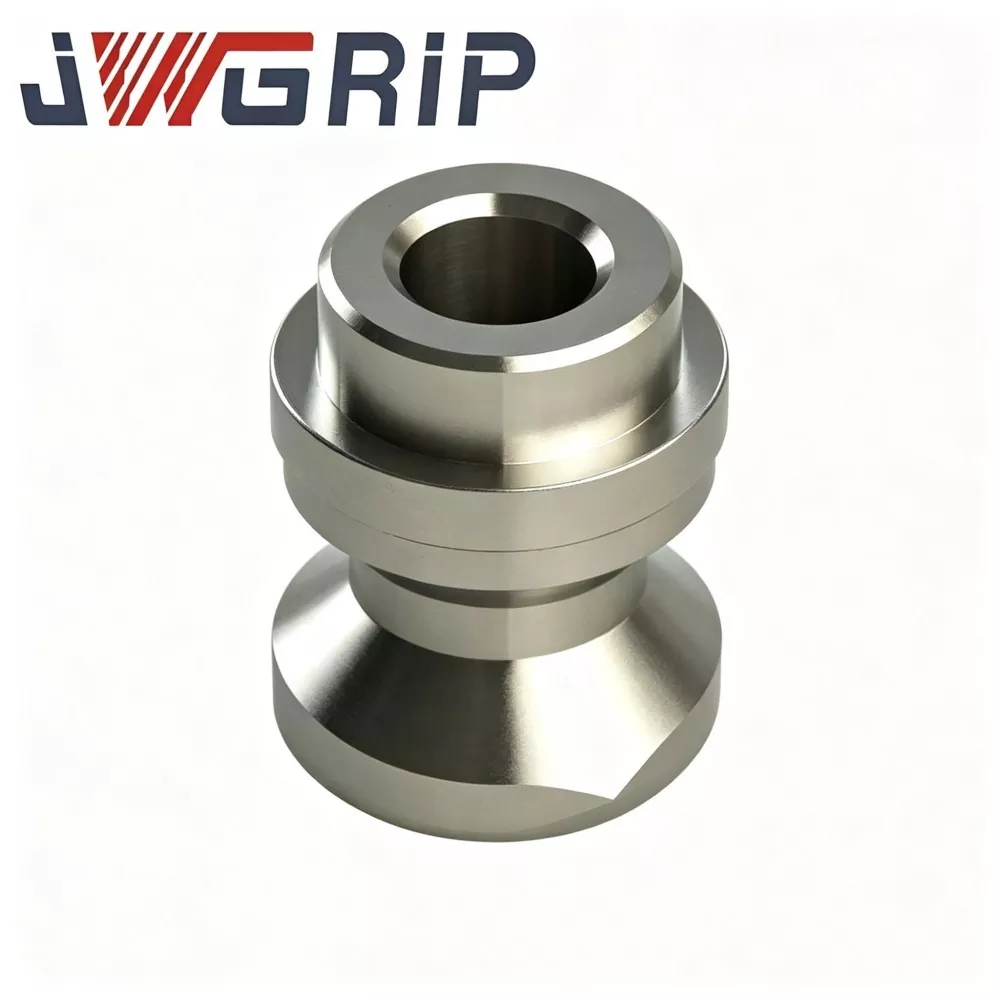
Perno di trazione a punto zero D20 di precisione per dispositivo CNC
JWGRIP è il produttore e fornitore professionale di perni di trazione a punto zero di precisione D20 per dispositivi CNC in Cina, fornendo un servizio di vendita diretta in fabbrica con modelli standard completamente disponibili per servire integratori di dispositivi globali, officine meccaniche CNC e reparti di manutenzione degli utensili. Si tratta di un componente di posizionamento portante del nucleo ad alte prestazioni appositamente progettato e abbinato ai sistemi di utensili con bloccaggio a punto zero della serie D20. Integrando le funzioni di posizionamento di riferimento, trasmissione della forza di bloccaggio e vincolo antirotazione in un'unica unità strutturale ottimizzata, si adatta perfettamente ai processi di fresatura, foratura e taglio composito multiasse ad alta velocità.
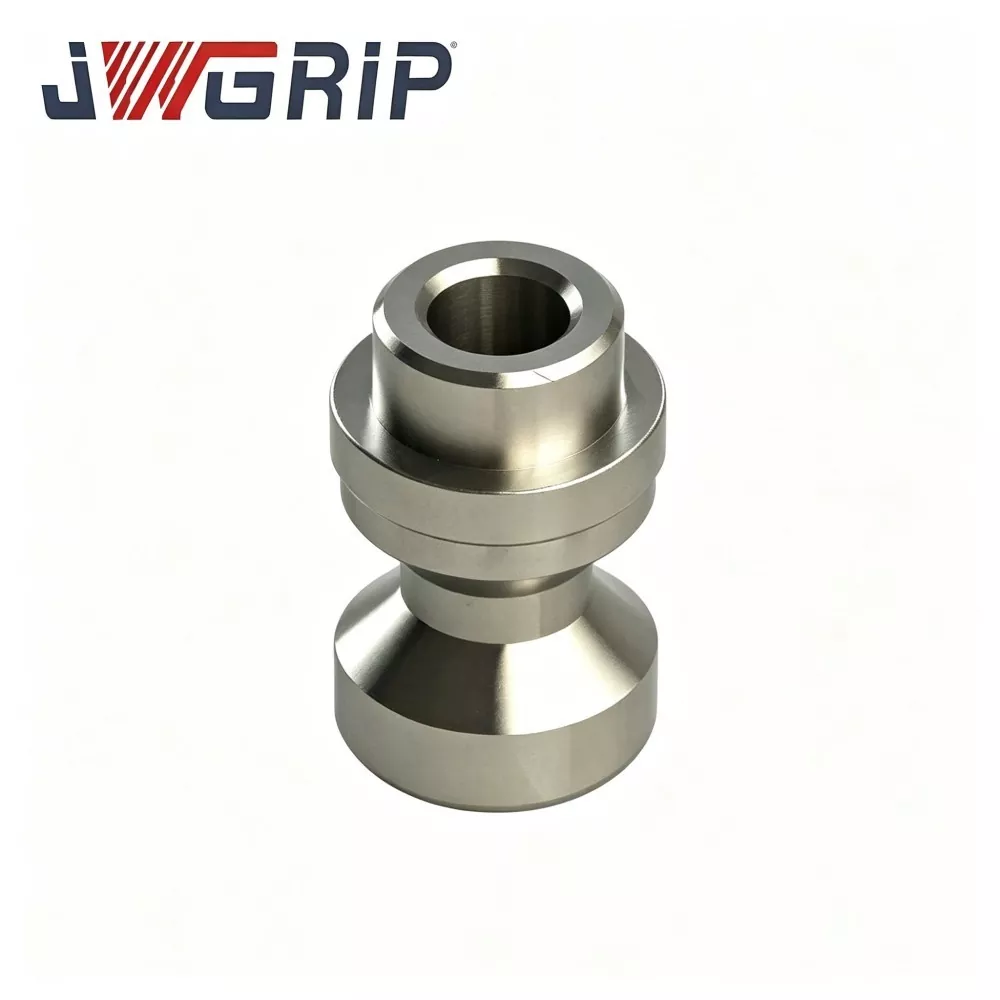
Perno di trazione a punto zero D16 di precisione per bloccaggio pezzi CNC
JWGRIP è il produttore e fornitore professionale di perni di trazione a punto zero di precisione D16 per supporti CNC in Cina, con specifiche standard completamente disponibili e accetta ordini all'ingrosso globali per fabbriche di lavorazione CNC, integratori di attrezzature e team di manutenzione delle sale utensili. Si tratta di un componente di posizionamento e bloccaggio del nucleo ad alta precisione abbinato professionalmente ai sistemi di bloccaggio a punto zero della serie D16 nel bloccaggio pezzi CNC. Integrando il benchmark di posizionamento ad alta precisione e la struttura stabile di trasmissione della forza in una singola unità, svolge le funzioni principali di posizionamento dei dispositivi, trasmissione della forza di bloccaggio e benchmark di posizionamento ripetuto durante la lavorazione ad alta velocità.
JWGRIP è un produttore e fornitore professionale Perni di trazione a punto zero manuali in Cina. Vi diamo un cordiale benvenuto nei prodotti all'ingrosso di alta qualità a prezzi competitivi dalla nostra fabbrica.
Consigli sulle notizie