- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

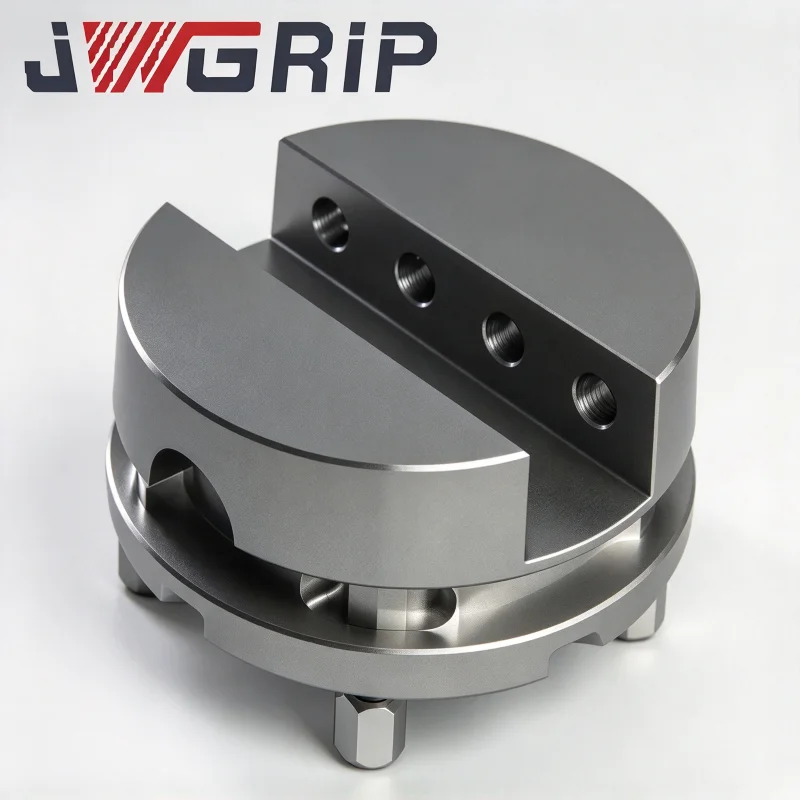
- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

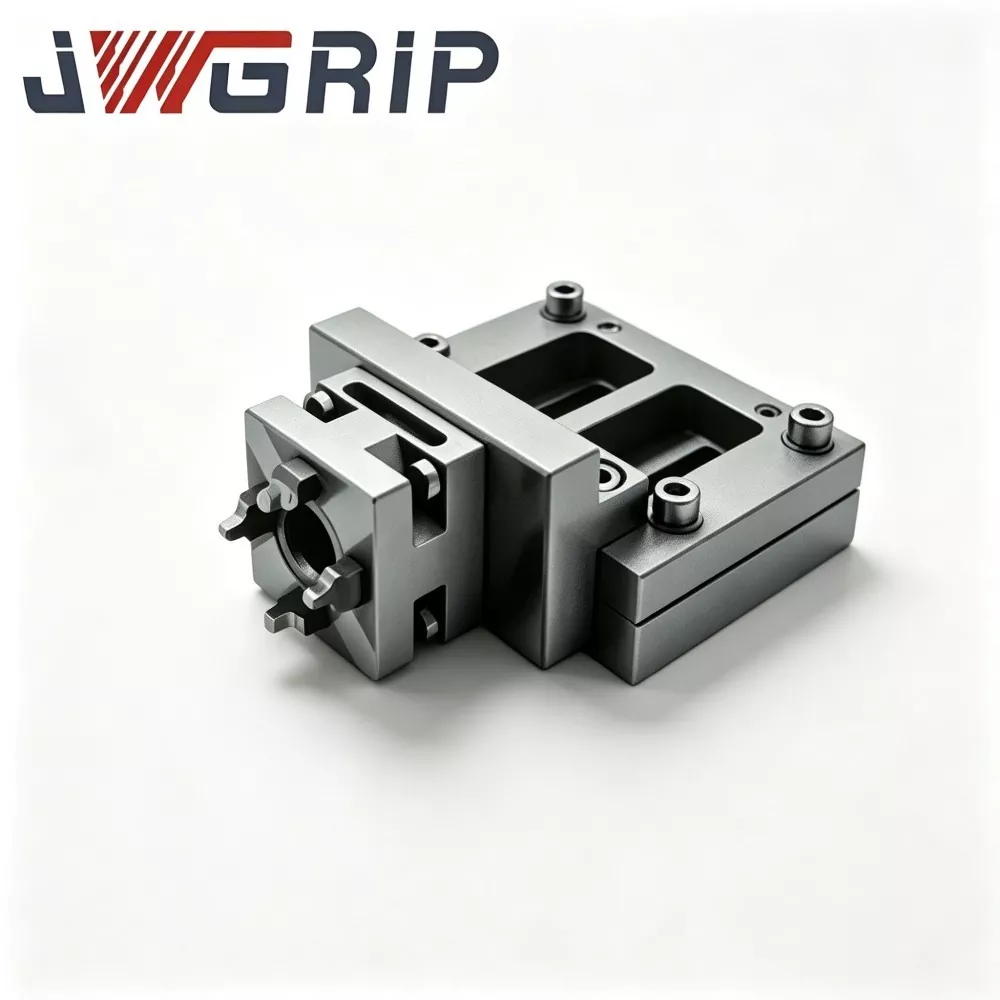
- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

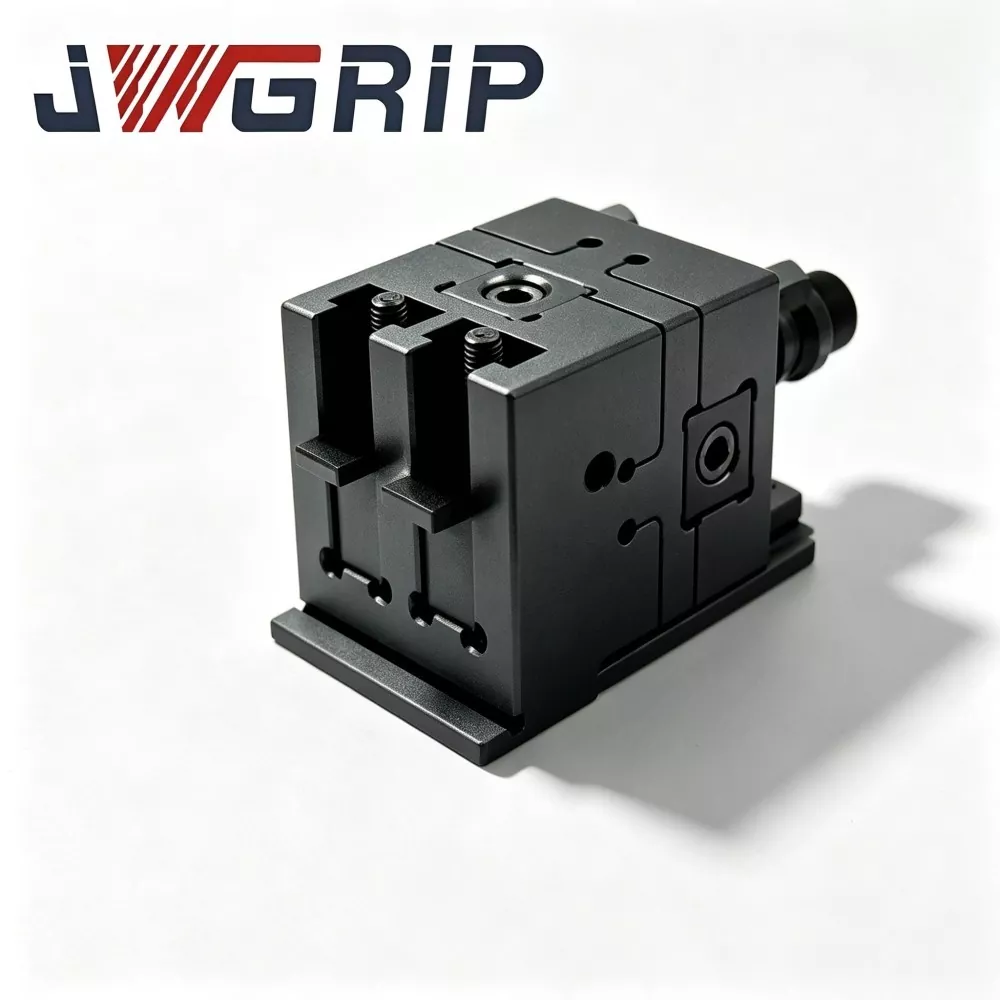
- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

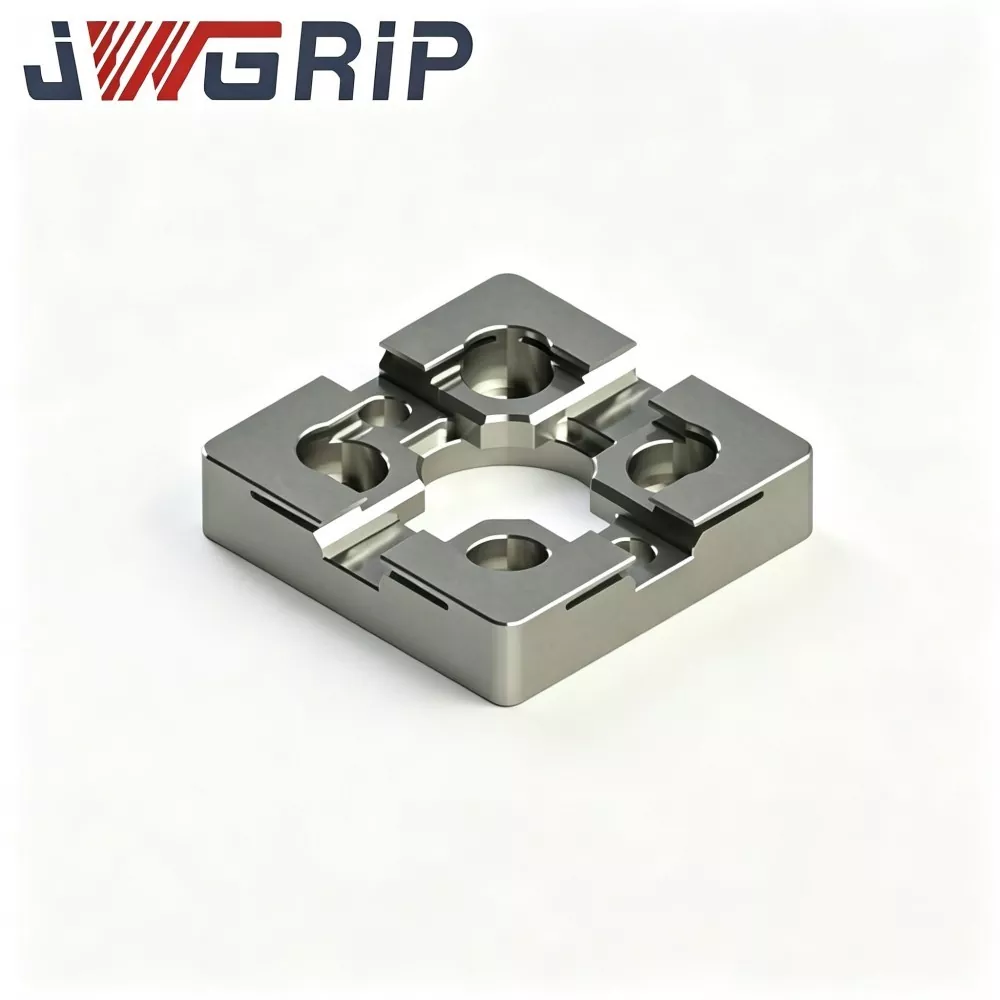
Piastra di centraggio EDM 54x54 tipo R
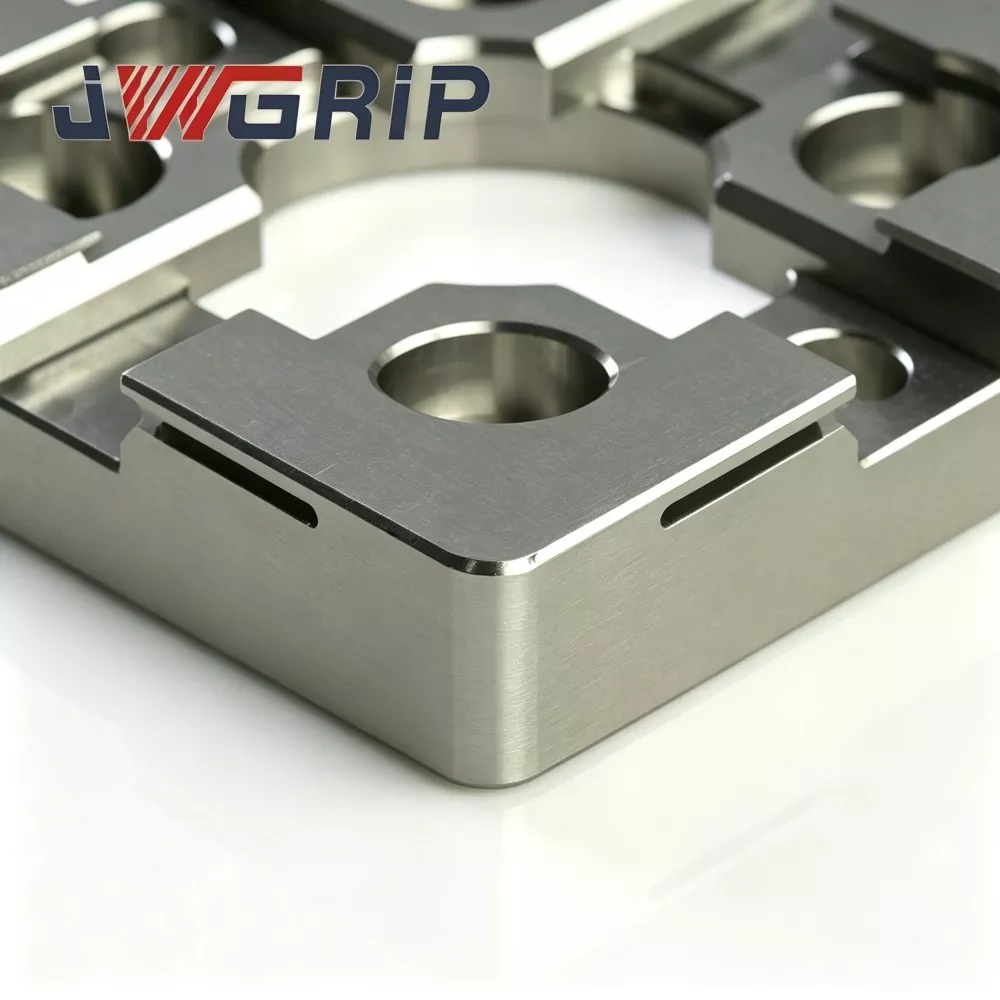
JWGRIP è il produttore e fornitore professionale di piastra di centraggio per elettroerosione R-Type 54x54 in Cina, con specifiche standard completamente disponibili e che supporta ordini all'ingrosso globali per progetti di macchine per elettroerosione compatte e officine per stampi di precisione. Si tratta di un dispositivo di riferimento di posizionamento integrato ad alta precisione resistente all'usura appositamente progettato per apparecchiature per elettroerosione a tuffo di piccole dimensioni, maschere per mini elettrodi e scenari di lavorazione di stampi di precisione multi-cavità. Integra la struttura ottimizzata della spalla di posizionamento transitorio di tipo R e le prestazioni meccaniche termicamente stabili in una singola unità, eliminando i difetti di facile usura per estrusione e scheggiatura degli angoli delle tradizionali piastre di centraggio miniaturizzate ad angolo retto.
Questa piastra di centraggio EDM 54x54 di tipo R ad alta stabilità adotta come materia prima acciaio per utensili in lega premium stabilizzato termicamente, lavorato attraverso un trattamento di invecchiamento antistress multiciclo, indurimento superficiale locale e tecnologia di rettifica a doppia faccia ultraprecisa. La struttura aggiornata della spalla di transizione di tipo R disperde efficacemente lo stress da contatto concentrato durante l'aggancio ripetuto dell'elettrodo-jig e i frequenti cicli di carico-scarico, riducendo notevolmente i danni da rientranza e l'usura degli angoli e mantenendo permanentemente una precisione di riferimento di centraggio stabile. Il corpo in acciaio stabilizzato termicamente evita efficacemente la deformazione strutturale e la deviazione dimensionale causate dalle fluttuazioni della temperatura dell'officina, garantendo un'eccellente planarità e coerenza dimensionale a lungo termine nella produzione in lotti ad alta frequenza.
Si adatta perfettamente alle esigenze di posizionamento degli elettrodi di rame, grafite e rame-tungsteno di piccole dimensioni, riduce significativamente i tempi di precentraggio manuale, elimina gli errori di calibrazione manuale accumulati e risolve i punti critici del settore relativi allo spinterometro instabile e ai piccoli dettagli difettosi della cavità causati dall'usura del punto di riferimento. Supporta la fornitura di stock standard e la modifica OEM della disposizione dei fori di montaggio e dei profili delle borchie di posizionamento, fornendo soluzioni di posizionamento ad alta precisione affidabili e ripetibili per l'elaborazione in batch di inserti miniaturizzati e stampi multi-cavità EDM.
Punti critici pratici
Le officine compatte di elettroerosione a tuffo che lavorano microconnettori e stampi medicali in miniatura devono affrontare gli svantaggi intrinseci delle piastre di centraggio convenzionali di piccolo formato:
Le piccole piastre di centraggio convenzionali utilizzano spallamenti interni ad angolo acuto. L'impatto dell'attracco concentra lo stress sulle zone angolari strette. Si generano gradualmente micro-rientranze invisibili che non possono essere rilevate mediante un'ispezione visiva di routine.
Il riferimento di centraggio si sposta silenziosamente durante la produzione continua, determinando uno spinterometro incoerente, un'erosione irregolare delle pareti laterali della cavità e il rischio di scarti per inserti di stampi in miniatura di alto valore.
JWGRIP ottimizza la piastra di centraggio EDM 54x54 tipo R per i punti critici sopra menzionati:
1. La spalla di posizionamento transitoria fluida di tipo R ridistribuisce lo stress da contatto di aggancio e riduce il rischio di micro-rientro e scheggiatura degli angoli in caso di frequenti cicli di carico-scarico della maschera per elettrodi.
2. Il substrato in lega-acciaio per utensili termicamente stabilizzato e l'invecchiamento in più fasi limitano la distorsione del benchmark innescata dalla fluttuazione della temperatura ambiente dell'armadio delle macchine per elettroerosione compatte.
3. La rettifica ultraprecisa a doppia faccia garantisce planarità e parallelismo affidabili per un riferimento di centraggio meccanico stabile.
4. Semplifica il flusso di lavoro di precentraggio manuale e riduce l'errore di posizionamento cumulativo per inserti di stampi piccoli e complessi, migliorando la precisione di ripetizione per le attività di elettroerosione di microstampi in batch.
5. L'ingombro compatto 54×54 si adatta allo spazio limitato del tavolo; La modifica personalizzata OEM per la configurazione dei fori e l'estrusione di posizionamento è disponibile per progetti speciali di celle EDM automatizzate compatte.

Logica operativa
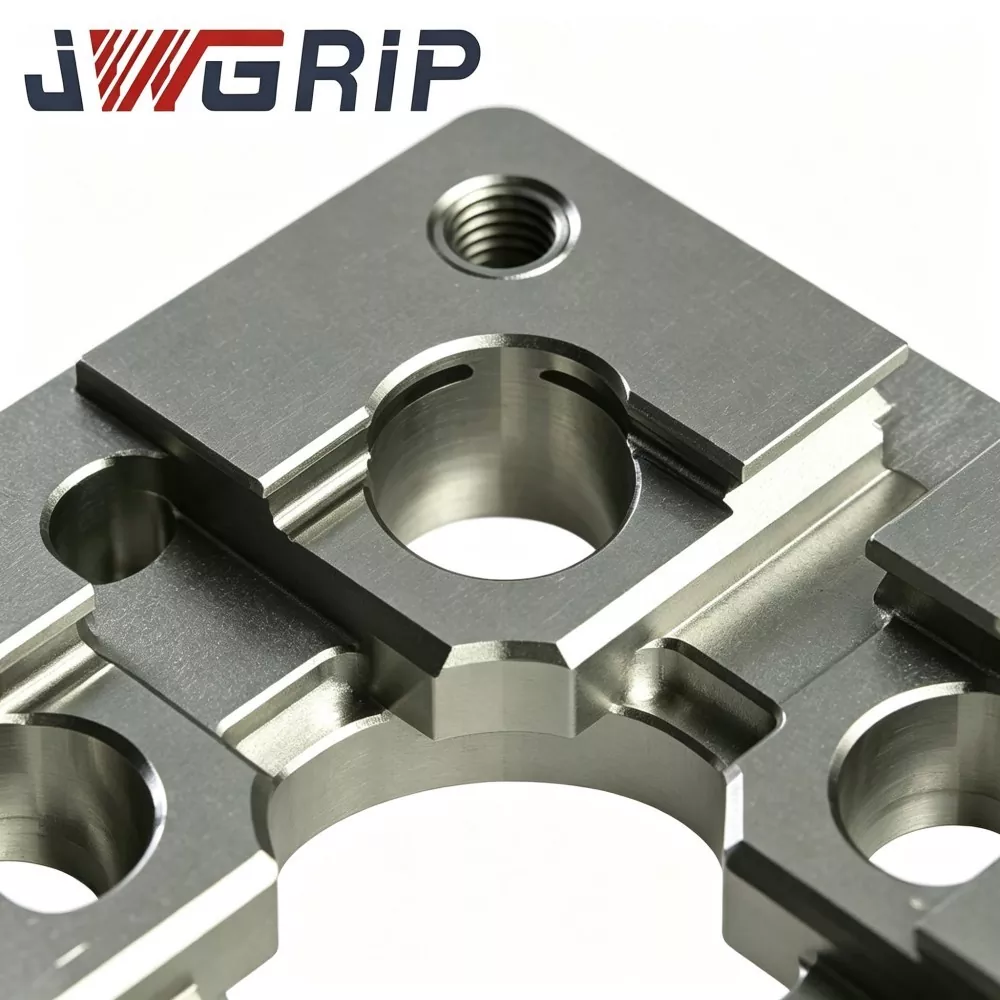
La piastra di centraggio EDM 54x54 JWGRIP R-Type è un dispositivo di riferimento meccanico compatto dedicato al preposizionamento e all'allineamento concentrico di maschere di elettrodi EDM di piccole dimensioni:
1. Si installa tra il piano di lavoro per elettroerosione compatta/la base del mini dispositivo e la maschera di supporto dell'elettrodo. Fornisce un punto di centraggio meccanico ripetibile durante il frequente cambio di maschere per elettrodi in rame, grafite o rame-tungsteno in miniatura.
2. Le piastre di centraggio convenzionali di piccolo formato adottano spalle interne affilate a 90°. Lo stress da impatto di ancoraggio si concentra sulle linee dei bordi stretti, producendo micro-indentazioni plastiche locali dopo ripetuti cicli di pressatura.
3. Miglioramento strutturale del nucleo: il profilo di transizione continuo e liscio di tipo R sulle spalle di posizionamento interne amplia l'area di contatto effettiva, distribuisce lo stress da contatto su superfici più ampie anziché su linee angolari nette. Ciò rallenta l'accumulo di rientranze e ritarda la deriva del dato di riferimento.
Importante promemoria sui confini funzionali:
Questa unità fornisce solo il precentraggio meccanico e non può sostituire la calibrazione delle coordinate fini basata sulla sonda. Dopo l'aggancio meccanico, gli operatori necessitano ancora della misurazione della sonda e della compensazione delle coordinate in conformità con le specifiche del processo EDM standard.
Principali scenari applicativi:
stampi per microconnettori, stampi per parti mediche in miniatura, stampi per inserti di precisione e lavorazione EDM con inserti per pressofusione di piccole dimensioni. Può essere montato su mandrini compatti a punto zero, mini basi di fissaggio o piccoli tavoli di lavoro per elettroerosione a tuffo.
Prestazioni tecniche
1. Struttura antiusura della spalla di tipo R compatta e ottimizzata. Test comparativi di durabilità in laboratorio mostrano che, a parità di frequenza di aggancio e forza di contatto, la piastra di centraggio EDM 54×54 di tipo R JWGRIP riduce il picco di stress da contatto locale di circa il 32% rispetto alle tradizionali piastre di centraggio piccole con angoli acuti, riducendo notevolmente il rischio di micro-indentazione e scheggiatura degli angoli interni nei cicli batch continui.
2. Trattamento di invecchiamento con stabilizzazione termica a doppio giro Il grezzo in lega di acciaio per utensili è sottoposto a invecchiamento ad alta temperatura in due fasi dopo la sgrossatura per eliminare la maggior parte dello stress residuo interno. All'interno dell'officina, temperatura ambiente 16-30 ℃, variazione della planarità della piastra finita ≤ 0,0025 mm, prevenendo la distorsione del benchmark causata dalla deriva della temperatura dell'armadio delle apparecchiature EDM compatte.
3. Rettifica ultraprecisa su due lati La faccia di riferimento di lavoro superiore e il riferimento di montaggio inferiore sono entrambi rettificati ad ultraprecisione. Planarità della superficie superiore ≤0,002 mm; parallelismo tra dato superiore-inferiore ≤0,003 mm. Un buon parallelismo supporta l'installazione reversibile per l'utilizzo di superfici alternative in condizioni di macchina compatta con spazio limitato.
4. Trattamento selettivo di indurimento superficiale locale Solo le zone interne di posizionamento-spalla di tipo R ricevono un indurimento locale ad alta energia, durezza superficiale HRC 57-61. Forte resistenza ai graffi contro polvere di carbonio e detriti metallici fini; le zone di base non critiche per lo stress mantengono la tenacità del substrato per evitare la frattura fragile dell'intera piastra in caso di impatto accidentale.
5. Finitura anticorrosione passivante resistente al fluido dielettrico Trattamento antiruggine di passivazione dell'intera superficie esterna. Resiste alla corrosione chimica dovuta agli spruzzi di fluido dielettrico e all'atmosfera ad alta umidità all'interno dell'armadio compatto della macchina per elettroerosione, ritardando la formazione di ruggine localizzata durante il funzionamento a lungo termine dell'officina.
6. Profilo 54×54 salvaspazio con caratteristiche di montaggio pre-elaborate. I fori dei perni di posizionamento prefabbricati e i fori per le viti svasati si abbinano alle tradizionali interfacce compatte dei dispositivi punto zero. Installazione diretta senza lavorazione secondaria per la maggior parte delle basi di fissaggio mini EDM.
7. Archivio di qualità tracciabile a livello di lotto Ogni piastra finita riporta un numero di serie esclusivo inciso al laser. Vengono archiviati set di dati di ispezione completi che coprono planarità, parallelismo e tolleranza del profilo R, supportando una gestione della qualità tracciabile per le imprese di produzione di massa di microstampi.
Flusso di lavoro di produzione
Composizione della materia prima in entrata e verifica della durezza → Fresatura CNC → Invecchiamento di distensione ad alta temperatura di prima fase → Lavorazione semifinita → Formatura del contorno interno della spalla R → Invecchiamento secondario con stabilizzazione termica → Indurimento superficiale locale selettivo → Rettifica ultraprecisa a doppia faccia → Lavorazione di finitura del foro di spillo e della svasatura → Ispezione geometrica multi-elemento CMM → Marcatura del numero di serie laser → Passivazione antiruggine → Visiva e dimensionale finale ricontrollare → immagazzinamento dei prodotti finiti.
La produzione è conforme alle specifiche del sistema di gestione della qualità ISO 9001.
Strumenti metrologici fondamentali: CMM, interferometro di planarità, durometro Rockwell, tutti sottoposti a calibrazione metrologica ufficiale periodica.
Ad ogni unità finita viene rilasciato un rapporto di ispezione indipendente; i documenti di certificazione dei materiali possono essere forniti su richiesta dell'acquirente.
Regole di manutenzione quotidiana
1. Prima del montaggio, pulire completamente il piano di accoppiamento della base dell'apparecchiatura, i fori dei perni di posizionamento e il riferimento inferiore della piastra; rimuovere polvere di carbonio, trucioli metallici e residui di fluido dielettrico. Le particelle estranee intrappolate attiveranno una deviazione di inclinazione nascosta.
2. Serrare le viti di montaggio della svasatura rispettando rigorosamente la coppia specificata. Una coppia eccessiva crea una deformazione locale della piastra; Una coppia insufficiente comporta il rischio di spostamento della piastra in caso di impatto di attracco.
3. Controllare la corsa di movimento della maschera dell'elettrodo; vietare gli urti violenti sulle spalle di posizionamento di tipo R; Per il precentraggio meccanico sarà adottata la modalità di aggancio a contatto morbido.
4. Dopo il precentraggio meccanico, completare la compensazione delle coordinate basata sulla sonda seguendo le specifiche del processo EDM. Non considerare mai il risultato del precentraggio meccanico come dato finale della lavorazione.
5. Ogni 6-9 giorni lavorativi, ispezionare le zone interne della spalla R sotto la lente d'ingrandimento; sostituire immediatamente la piastra di centraggio se si rilevano rientranze, graffi o tacche.
Operazioni soggette a errori da evitare
1. Installazione senza pulizia accurata delle superfici di accoppiamento, chip incorporati per generare errori di inclinazione nascosti.
2. Attacco forzato con martello, che produce micro-rientri invisibili sulle spalle di posizionamento.
3. Fissaggio a vite eccessiva, che induce una distorsione geometrica permanente.
4. Saltare la calibrazione fine della sonda e affidarsi esclusivamente al precentraggio meccanico per la lavorazione EDM di microcavità.
Tabella di controllo guasti
|
Fenomeno di guasto |
Probabile causa principale |
Risoluzione suggerita |
|
Fluttuazioni ripetute della lettura della centratura |
Superficie di accoppiamento sporca; vite di montaggio allentata; maschera per elettrodo deformata |
Smontare e pulire le superfici di contatto; stringere nuovamente le viti; ispezionare o sostituire la maschera difettosa |
|
Compensazione graduale della concentricità dopo il funzionamento continuo |
La spalla destra presenta segni di usura o microscheggiature |
Controllare lo stato della spalla con lo strumento di ingrandimento; sostituire l'unità quando compaiono segni di usura |
|
Scarso parallelismo per l'output docking |
Fissaggio con coppia eccessiva; detriti intrappolati sotto la base della piastra |
Reinstallare seguendo le specifiche di coppia; interfaccia del sedile inferiore completamente pulita |
Confronto di prestazioni e processi
La maggior parte delle piastre di centraggio EDM commerciali di piccolo formato adotta spalle interne ad angolo acuto senza transizione R che disperde lo stress. Molti concorrenti annullano l’invecchiamento secondario dovuto alla stabilizzazione termica e l’indurimento selettivo locale per ridurre i costi di produzione.
1. Capacità antiusura: le piastre con spalla tagliente della concorrenza producono facilmente micro-indentazioni dopo 350-650 cicli di aggancio. La struttura a transizione graduale di tipo R JWGRIP migliora notevolmente le prestazioni anti-rientranza in caso di ripetuti impatti di jig-docking.
2. Gestione dello stress interno: molti prodotti rivali omettono l'invecchiamento secondario. Lo stress residuo post-molatura si rilascia lentamente in caso di variazione della temperatura ambiente e innesca la deriva della planarità. Il nostro invecchiamento a doppia fase rimuove la maggior parte delle sollecitazioni residue per garantire la stabilità geometrica a lungo termine.
3. Standard di ispezione: molti fornitori eseguono solo ispezioni a campione di dimensioni parziali. Ogni piastra JWGRIP viene sottoposta a scansione geometrica CMM dell'intero articolo con numero di serie indipendente per una completa tracciabilità.
4. Competenza nei progetti personalizzati: molte fabbriche forniscono solo dimensioni standard fisse. Supportato da un flusso di lavoro OEM maturo, JWGRIP implementa la modifica del layout dei fori e del posizionamento delle sporgenze per progetti speciali di dispositivi EDM compatti.
Domande frequenti
D1: La piastra di centraggio per elettroerosione JWGRIP tipo R 54x54 può realizzare prestazioni a usura zero per la produzione di massa a lungo termine?
R1: La transizione R ottimizzata rallenta notevolmente i rischi di rientranza e scheggiatura, ma non è possibile ottenere un'usura pari a zero dopo massicci cicli di ancoraggio. L'ispezione periodica con l'ausilio di una lente d'ingrandimento per le spalle interne del lato destro rimane obbligatoria. Sostituire immediatamente la piastra una volta rilevati graffi, rientranze o tacche.
Q2: Questa piastra di centraggio compatta può essere utilizzata per maschere per elettrodi di grafite di grandi dimensioni e pesanti?
R2: Questa unità è progettata per maschere per elettrodi di piccole dimensioni di macchine per elettroerosione compatte. Non è consigliato per assemblaggi in grafite di grandi dimensioni per impieghi gravosi. Un carico eccessivo accelera l'usura della spalla e può comportare il rischio di deformazione permanente.
Q3: Supportate gli OEM per schemi di fori non standard e geometrie di sporgenze di posizionamento personalizzate?
R3: Sì. Si prega di inviare disegni tecnici completi con specifiche chiare per la disposizione dei fori, il profilo del risalto di posizionamento, la planarità e la tolleranza del parallelismo. Il team di ingegneri completa la valutazione della producibilità entro 12 giorni lavorativi ed emette un preventivo formale.
Q4: Quali condizioni di guasto sono escluse dall'ambito della garanzia?
A4: Questo appartiene al componente di bloccaggio del pezzo con posizionamento ad alta precisione. La garanzia copre i difetti originati dalla fabbricazione esistenti al momento della consegna: planarità, parallelismo e durezza fuori specifica. I danni indotti da collisioni, installazione con coppia eccessiva, abrasione da trucioli e normale usura da utilizzo ciclico non sono coperti da garanzia.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.

Consigli sulle notizie