- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produttore professionale di sistemi di bloccaggio pezzi per elettroerosione di tipo R per applicazioni di elettroerosione di precisione
As an experienced manufacturer specializing in R-Type EDM Workholding System, JWGRIPsviluppa mandrini per elettroerosione, portaelettrodi e piastre di centraggio personalizzati attraverso il nostro team interno di ricerca e sviluppo. Questa piattaforma di bloccaggio è una soluzione di utensili a rilascio rapido appositamente realizzata per macchine per elettroerosione a tuffo, cambiaelettrodi automatici e lavorazione di stampi 24 ore su 24. Nel frattempo, forniamo ancheZero Point Positioning System and Quick Change Workholding System for your broader CNC automation needs. Feel free to send an inquiry for a quotation and detailed specifications!
Where does electrode accuracy actually get lost?
Ogni stampista sa che la qualità della cavità dipende dalla precisione dell'elettrodo. Ma la precisione non viene creata sulla macchina per elettroerosione: viene creata, e spesso persa, molto prima. I soliti punti di perdita sono: deviazione del bloccaggio quando l'elettrodo grezzo viene posizionato sulla macchina CNC, errori di misurazione durante l'ispezione, deformazione durante la movimentazione e deriva della posizione ogni volta che l'elettrodo viene cambiato sul tavolo per elettroerosione.
Molte officine accettano queste perdite come "normali variazioni della produzione". In realtà, si accumulano: uno spostamento di 0,01 mm al serraggio, altri 0,02 mm al cambio, e presto la parete della cavità non corrisponde più al modello 3D: lo stampo deve essere rilavorato e l'elettrodo deve essere ritagliato.
In che modo i laboratori professionali di stampi prevengono queste perdite accumulate? Non si basano solo sull'abilità dell'operatore. Si basano su un sistema di bloccaggio del pezzo che mantiene identico il riferimento dell'elettrodo dalla macchina per elettrodi CNC fino alla tavola per elettroerosione.
Processo tecnologico
Lavorazione degli elettrodi CNC: l'elettrodo grezzo viene bloccato in un portaelettrodo di tipo R. Poiché il supporto centra automaticamente il pezzo grezzo, l'elettrodo fresato è concentrico al punto di riferimento fin dal primo taglio. Per gli elettrodi rotondi in grafite o rame, la pinza ER32 tipo R per portaelettrodo EDM mantiene il gambo saldamente in asse.
Inspection and calibration: the finished electrode moves to the measuring station with its holder still attached. Using the R-Type CNC Calibration Block for EDM Workholding, the operator verifies the datum quickly, so every electrode carries a known and verified reference into the next step.
Roughing EDM: the electrode is locked into the chuck on the EDM machine. Because the chuck returns every electrode to the same reference, the roughing spark starts exactly where the program expects it, cycle after cycle.
Elettroerosione di finitura: quando l'elettrodo di sgrossatura si consuma, l'elettrodo di finitura fissato sullo stesso supporto standard cade nello stesso punto. Nessuna nuova tastatura, nessun nuovo azzeramento, nessuna congettura. Questo è il motivo per cui le pareti delle cavità si uniscono senza gradini e perché la qualità della finitura rimane costante anche negli ultimi turni.
Core Working Principle
An R-Type EDM Workholding System is a standardized quick-change workholding platform for die-sinking EDM. The R series covers chucks, holders, extension rods, collets and centering plates that all lock to one universal datum.
Il design centrale separa il bloccaggio dal posizionamento: il riferimento è fissato sulla macchina e il supporto viene bloccato o rilasciato in pochi secondi. Poiché ogni componente condivide lo stesso riferimento, gli elettrodi possono essere scambiati rapidamente senza ripetere il sondaggio o azzerare.
This is why the R-Type system is the standard choice for electrode work in mold shops, automatic electrode changers and robotic EDM cells.
Practical Strategies
How to cut changeover from minutes to seconds?
Utilizzare mandrini pneumatici a rilascio rapido per scambi frequenti. Il mandrino per elettroerosione pneumatico D150 R-Type si sblocca e si blocca con un segnale d'aria, ideale per gli elettrodi che vengono cambiati più volte durante il turno.
How to keep the EDM machine cutting while you prepare the next electrode?
Preassemblare gli elettrodi su supporti di ricambio al banco, quindi sostituire semplicemente il supporto sulla macchina. Il mandrino per elettroerosione pneumatica 9 in 1 tipo R consente di preparare più elettrodi in un'unica configurazione, il che consente di risparmiare tempo reale per il lavoro con cavità multielettrodo.
Come adattare il sistema al flusso di lavoro esistente?
Start with one chuck and a set of holders for your most frequent electrode sizes, then expand the holder and centering plate families step by step.
Considerazioni chiave
Do you machine large or small electrodes?
I mandrini D150 e D100 sono adatti per elettrodi medio-grandi; i supporti compatti con piastre di centraggio 54x54 o 70x70 si adattano a elettrodi più piccoli ad alta precisione.
Manuale o pneumatico?
Manual models offer reliability and low cost for conventional EDM; pneumatic models prepare you for automation and robotic electrode changing.
Planning to automate later?
Choose pneumatic chucks and zero-point pallets now so your future robot or pallet cell can connect without re-engineering.
Perché scegliere JWGRIP?
JWGRIP è un produttore professionale di supporti per elettroerosione. Le superfici di posizionamento sono rettificate con precisione e la ripetibilità di ogni mandrino, supporto e piastra di centraggio viene controllata prima della spedizione, in modo che i componenti di lotti diversi rimangano intercambiabili.
We supply complete R-type sets — chuck, holder, extension rod, collet and centering plate — from one source, eliminating interface mismatch problems.
We support custom sizes and special geometries, and our engineers help you match components to your EDM machine model and electrode routine.
Typical application scenarios
Lavorazione dell'elettroerosione a tuffo per stampi a iniezione, stampi per pressofusione e cavità per stampaggio.
Multi-electrode successive erosion processing requiring datum consistency between roughing and finishing procedures.
Mold processing workshops preparing to construct semi-automatic or fully-automatic EDM production cells.
Electrode pre-calibration work carried out on auxiliary CNC equipment.
Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

- View as
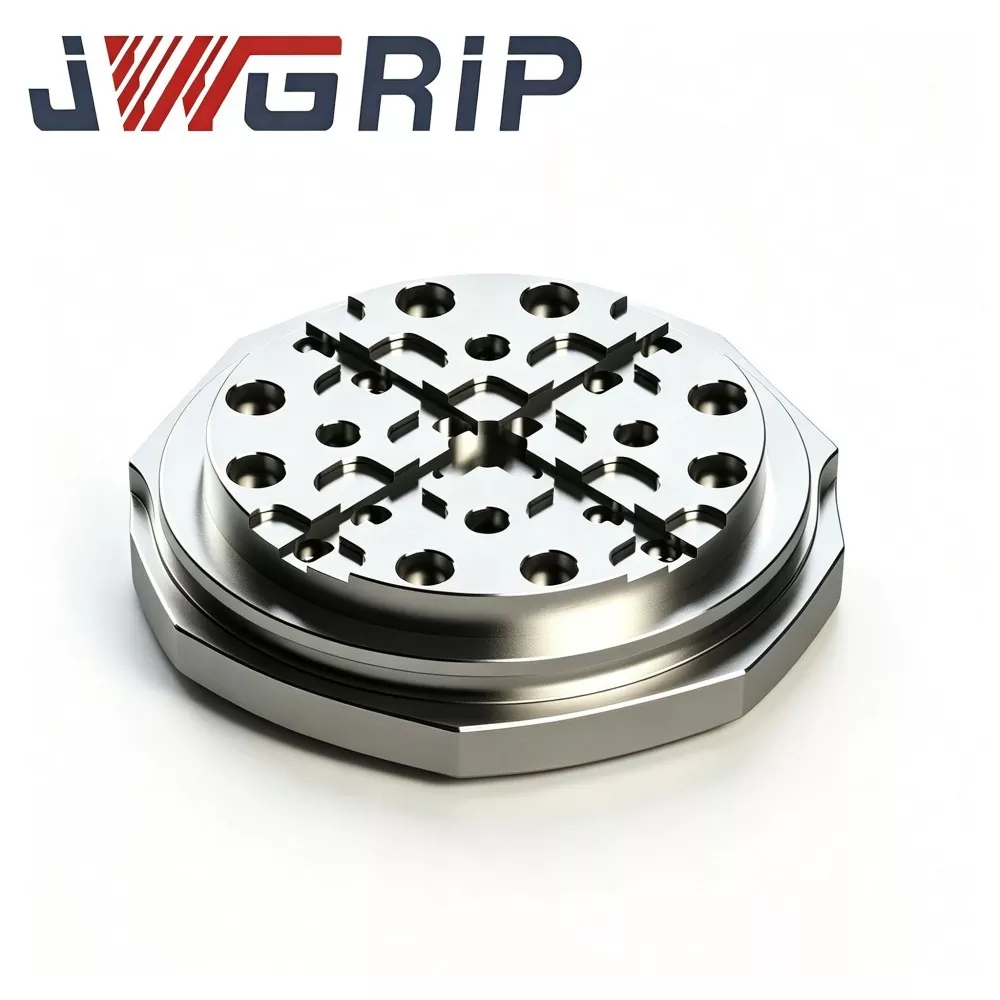
Pallet per elettroerosione di tipo R da 156 mm per bloccaggio pezzi a punto zero
JWGRIP, fornitore esperto che fornisce soluzioni ODM collaudate per hardware di bloccaggio pezzi per elettroerosione ad alta precisione, offre pallet per elettroerosione di tipo R da 156 mm a struttura rigida per portapezzi a punto zero, un componente chiave per l'acquisto per il trasferimento incrociato di processi di elettroerosione a tuffo in impianti di produzione di stampi medio-grandi. Realizzato in acciaio legato pretemprato a distensione, è sottoposto a stabilizzazione termica multiciclo, lavorazione con scanalatura di transizione di tipo R e rettifica ultraprecisa su tutta la faccia. Dotato di un'architettura di drenaggio con deviazione dei trucioli per gli ambienti dei serbatoi EDM a spruzzi, la sua esclusiva scanalatura di rilascio delle sollecitazioni a forma di R diffonde elevate sollecitazioni locali derivanti da ripetuti cicli di blocco-sblocco a punto zero e sopprime la microdeformazione della faccia di riferimento di posizionamento dopo un funzionamento ciclico prolungato.

Piastra di centraggio punto zero EDM da 75 mm
JWGRIP è il produttore e fornitore professionale di piastra di centraggio punto zero per elettroerosione da 75 mm in Cina, fornendo fornitura diretta in fabbrica e adeguamento strutturale personalizzato per officine di produzione di stampi di medie e grandi dimensioni in tutto il mondo. Si tratta di un dispositivo di posizionamento del datum integrato ad alta stabilità, sviluppato appositamente per i sistemi di fissaggio del punto zero dell'elettroerosione a tuffo. Integra una struttura antideformazione rinforzata e un benchmark di corrispondenza del punto zero ad alta precisione in una singola unità, realizzando un rapido ripristino dei dati durante la sostituzione frequente degli inserti dello stampo e la lavorazione in batch multi-elettrodo.
Piastra di centraggio EDM 54x54 tipo R
JWGRIP è il produttore e fornitore professionale di piastra di centraggio per elettroerosione R-Type 54x54 in Cina, con specifiche standard completamente disponibili e che supporta ordini all'ingrosso globali per progetti di macchine per elettroerosione compatte e officine per stampi di precisione. Si tratta di un dispositivo di riferimento di posizionamento integrato ad alta precisione resistente all'usura appositamente progettato per apparecchiature per elettroerosione a tuffo di piccole dimensioni, maschere per mini elettrodi e scenari di lavorazione di stampi di precisione multi-cavità. Integra la struttura ottimizzata della spalla di posizionamento transitorio di tipo R e le prestazioni meccaniche termicamente stabili in una singola unità, eliminando i difetti di facile usura per estrusione e scheggiatura degli angoli delle tradizionali piastre di centraggio miniaturizzate ad angolo retto.
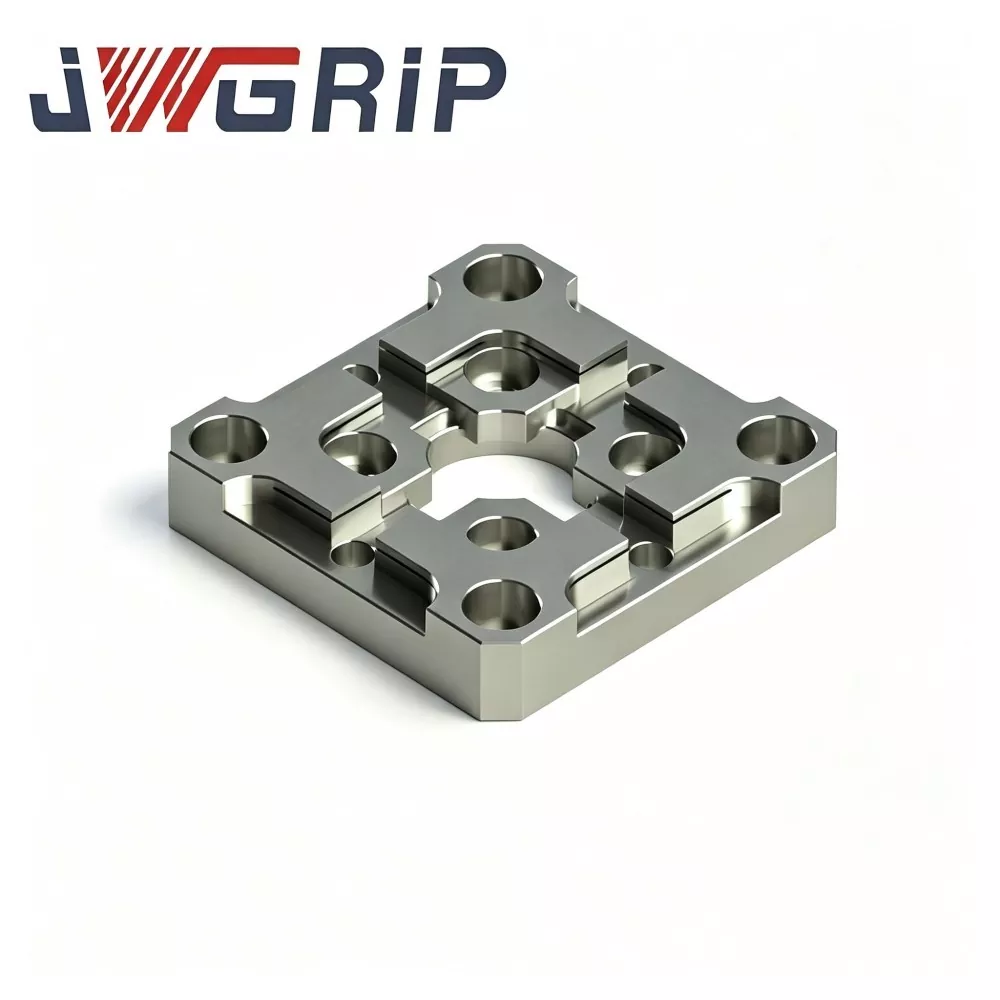
Piastra di centraggio per elettroerosione 70x70 tipo R
JWGRIP è il produttore e fornitore professionale di piastra di centraggio per elettroerosione R-Type 70x70 in Cina, che fornisce consegna diretta in fabbrica e modifiche strutturali personalizzate per soddisfare le diverse esigenze di layout dei dispositivi EDM. Si tratta di un dispositivo di riferimento per il posizionamento degli elettrodi integrato ad alta precisione, ottimizzato appositamente per le officine di produzione di stampi per elettroerosione a tuffo, incentrato su attività di centraggio rapido e posizionamento ripetitivo degli elettrodi. Integra la struttura di transizione dello smusso interno di tipo R con sollecitazioni disperse e prestazioni di posizionamento di riferimento ultrastabili in un'unica unità compatta, risolvendo efficacemente l'usura degli spigoli vivi e i difetti di deriva di riferimento delle tradizionali piastre di centraggio piane.
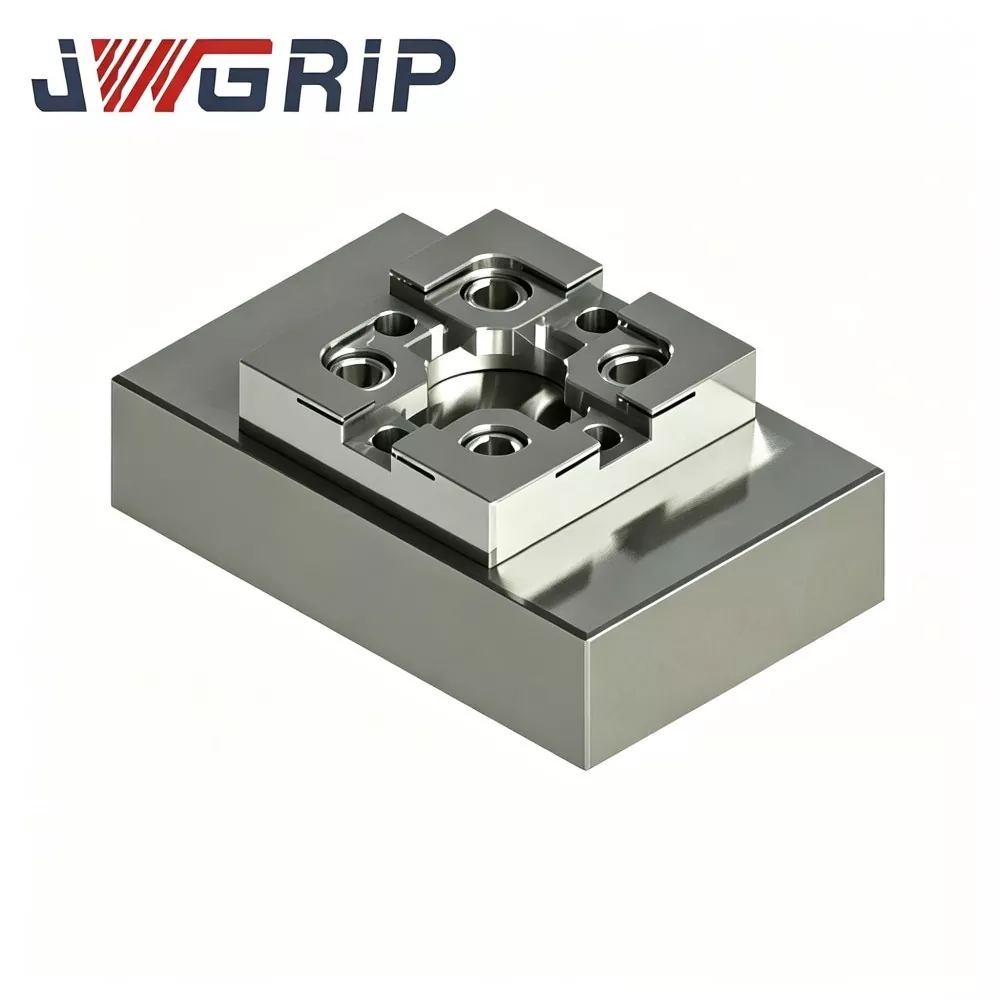
Blocco di calibrazione CNC di tipo R per il bloccaggio di pezzi EDM
JWGRIP, un affidabile esportatore professionale e diretto in fabbrica di accessori per l'elettroerosione di precisione, fornisce un blocco di calibrazione CNC di tipo R ad alta precisione per l'elettroerosione, ordini all'ingrosso e progetti personalizzati basati su disegni. Realizzato in acciaio per utensili stabilizzato con invecchiamento per distensione, fresatura CNC multi-faccia e rettifica superficiale ultraprecisa, questo blocco di calibrazione mantiene una tolleranza geometrica stabile in caso di frequenti fluttuazioni di temperatura e ripetuti contatti con la sonda. L'esclusivo angolo di riferimento arrotondato di tipo R riduce il rischio di usura degli spigoli vivi e fornisce dati di offset delle coordinate ripetibili.
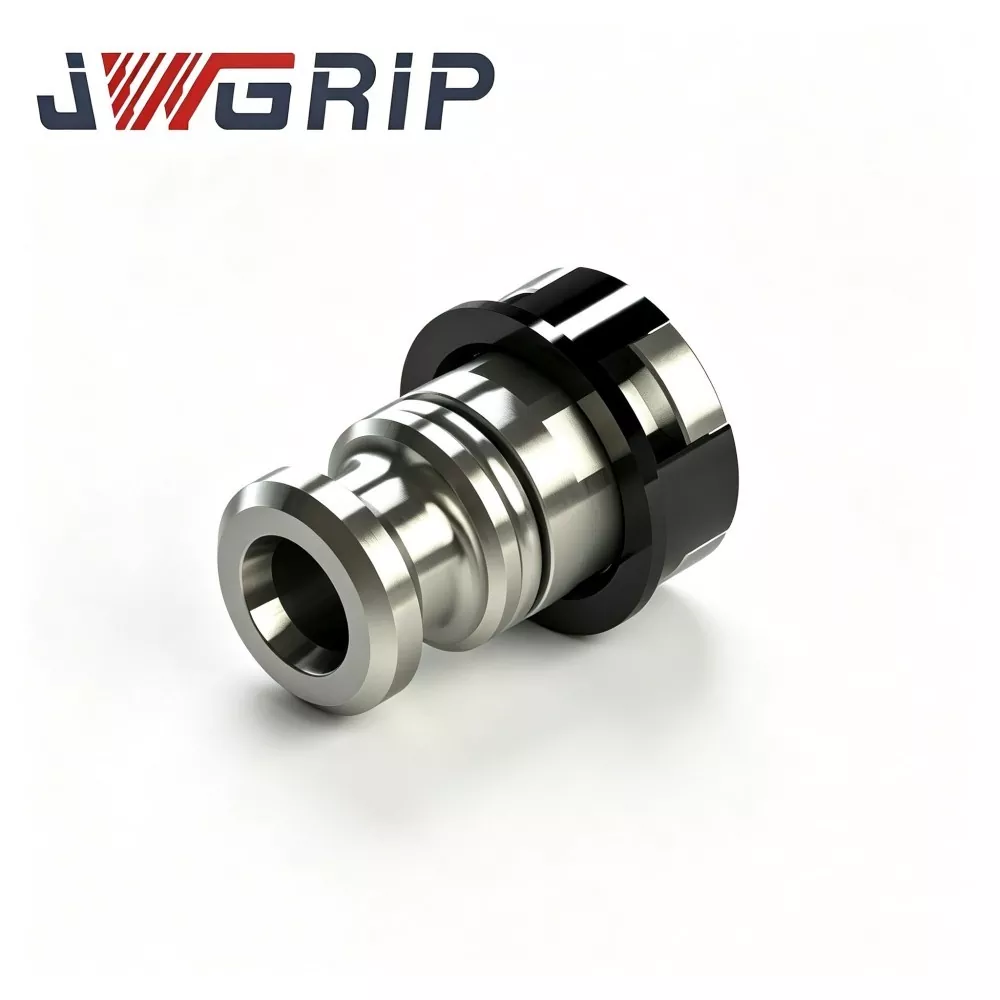
Barra di traino pneumatica tipo R per portaelettrodo EDM
JWGRIP è il produttore e fornitore professionale di barra di traino pneumatica di tipo R per portaelettrodi EDM in Cina, con specifiche standard completamente disponibili e accetta ordini all'ingrosso globali per progetti automatizzati di officine di stampi intelligenti. Si tratta di un componente di trazione pneumatico integrato ad alta affidabilità appositamente progettato per linee di produzione di elettroerosione a tuffo automatizzate senza operatore. Integra la struttura ottimizzata di trasferimento della forza con bilanciamento delle sollecitazioni di tipo R e prestazioni meccaniche anticorrosione ad alta durezza in un unico dispositivo, eliminando l'attenuazione della tensione, la concentrazione locale delle sollecitazioni e i difetti di facile usura dei tradizionali timoni a corpo dritto.
JWGRIP è un produttore e fornitore professionale Sistema di bloccaggio pezzi per elettroerosione di tipo R in Cina. Vi diamo un cordiale benvenuto nei prodotti all'ingrosso di alta qualità a prezzi competitivi dalla nostra fabbrica.
Consigli sulle notizie