- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produttore di morse autocentranti a base tonda per bloccaggio di precisione
In qualità di fornitore di apparecchiature originali di morse autocentranti a base rotonda,JWGRIPproduce corpi forgiati pressofusi a base circolare, gruppi di ganasce ad ampia apertura e flange di connessione a punto zero compatibili con la rotazione con convalida della ripetibilità rotazionale per officine di lavorazione a cinque assi e integratori di attrezzature con frequente indicizzazione angolare del pezzo. Questo hardware di bloccaggio a base circolare consente il riorientamento del pezzo senza rimuovere le parti dai dispositivi.
Può formare stazioni di serraggio multiuso abbinate alla morsa autocentrante per carichi pesanti serie H125 eSerie di pallet Zero Point, che copre la fresatura pesante ad orientamento fisso e la lavorazione multisuperficie angolare indicizzata. Durante la produzione vengono applicati rigorosi controlli dimensionali di concentricità circolare e sincronizzazione delle ganasce.
Carenze comuni degli apparecchi
Molte officine a cinque assi si affidano a morse a base quadrata per lavori di indicizzazione angolare. Le morse a base quadrata richiedono agli operatori di sbloccare, ruotare e ricomporre l'intero dispositivo ogni volta che è necessario un nuovo angolo del pezzo. Questa ripetuta regolazione consuma grandi quantità di prezioso tempo di funzionamento della macchina e lavoro manuale.
Quale rischio comporterà la reindicizzazione manuale dei componenti prodotti in serie?
Ogni volta che si rilascia e si riposiziona un dispositivo, potrebbe essere introdotto un nuovo errore di posizionamento. La deviazione angolare cumulativa causerà il disallineamento delle caratteristiche multi-superficie, dando luogo a parti non conformi che non possono soddisfare i requisiti di tolleranza geometrica del disegno.
In che modo le officine possono ridurre il lavoro manuale del comparatore per il posizionamento angolare?
Alcune fabbriche provano le tavole rotanti accoppiate con normali morse a base piatta. Questa combinazione aumenta notevolmente l'altezza complessiva di impilamento. Un'altezza totale eccessiva aumenta la probabilità di collisione dell'utensile e riduce la corsa effettiva dell'asse Z disponibile per l'effettiva rimozione del materiale.
Il bloccaggio a base circolare è utile solo per la lavorazione continua a rotazione completa?
Al contrario. La maggior parte degli scenari di produzione pratici utilizzano operazioni di indicizzazione e blocco discrete. La base circolare consente agli operatori di impostare diversi angoli di lavoro fissi, bloccare rigidamente la struttura ed eseguire fresature o forature stabili senza rotazione continua durante i cicli di taglio.
Le differenze funzionali
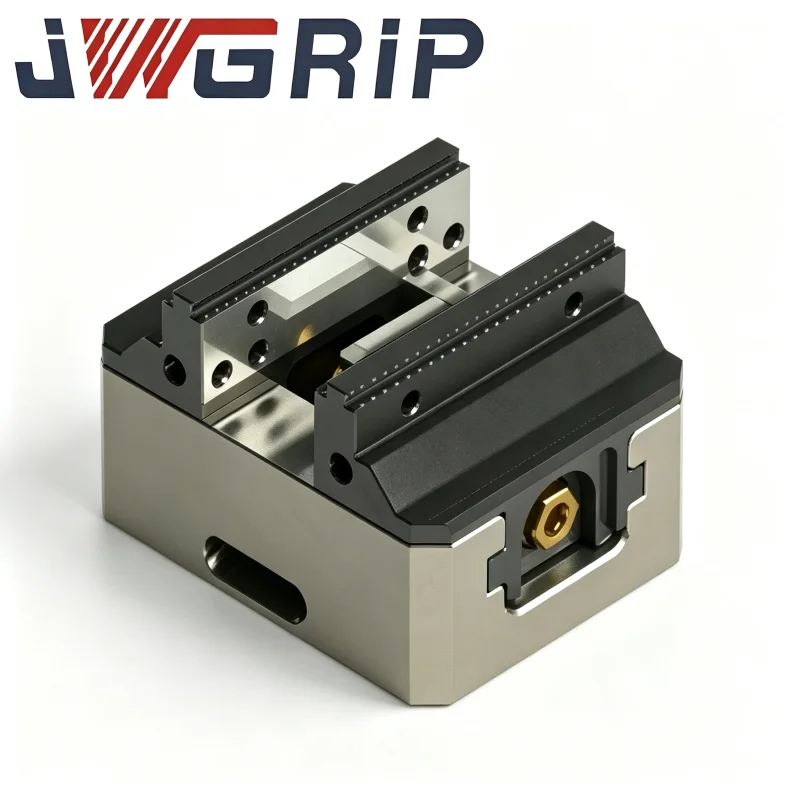
Ampia gamma di serraggio Morsa autocentrante a base rotonda: offre un'apertura delle ganasce estremamente ampia mantenendo la capacità rotante a base circolare. Si adatta a diverse dimensioni di grezzi, da piccoli grezzi compatti a pezzi dal profilo relativamente ampio. Gli operatori possono gestire pezzi di varie dimensioni senza sostituire frequentemente l'intero gruppo morsa.
Morsa autocentrante a base rotonda per impieghi gravosi per lavorazione a 5 assi: costruita con struttura a base circolare ispessita e meccanismo di bloccaggio interno rinforzato. Sostiene le potenti forze di taglio generate durante la fresatura a cinque assi con asportazione pesante. Dopo l'indicizzazione dell'angolo, la struttura di bloccaggio elimina le microvibrazioni che altrimenti degraderebbero la finitura superficiale.
Morsa CNC autocentrante a base rotonda ad alta precisione: ottimizzata per lavori critici per la tolleranza di alta precisione. Il rigoroso controllo della corsa circolare e i componenti sincroni delle ganasce finemente rifiniti mantengono la deviazione di centratura minima anche dopo decine di cicli di indicizzazione e bloccaggio. Si adatta a parti relative allo stampo e alla produzione di componenti meccanici di precisione.
Linee guida operative
Come si bilancia la flessibilità rotatoria e la rigidità allo stato statico dopo l'indicizzazione? La capacità di rotazione libera non significa nulla se l'unità non riesce a bloccarsi saldamente una volta raggiunto l'angolo target. Completare sempre l'applicazione completa della coppia di bloccaggio prima di iniziare qualsiasi passata di taglio. Il bloccaggio parziale produrrà una piccola deriva angolare sotto il carico di taglio.
Quali errori si verificano frequentemente quando si combinano hardware a base circolare con utensili a punto zero? Gli utenti a volte confondono la funzione rotatoria della morsa stessa con il movimento rotatorio degli assi della tavola della macchina. La base circolare fornisce la preimpostazione angolare manuale a livello dell'apparecchio; non sostituisce gli assi rotanti nativi della macchina a cinque assi. La mancata comprensione di questa funzione creerà impostazioni di riferimento di programmazione errate.
Come selezionare la configurazione delle ganasce per le configurazioni a base rotante? Le ganasce dure funzionano bene per pezzi grezzi solidi simmetrici regolari. Quando si afferrano pezzi fusi o forgiati irregolari, è necessario adottare inserti lavorabili a ganascia morbida per creare contorni di contatto corrispondenti, evitando il carico parziale del punto durante il bloccaggio ruotato.
Come costruire stazioni di serraggio in modalità mista con hardware di bloccaggio pezzo complementare?
Quali scenari applicativi si adattano all'implementazione combinata insieme alla morsa autocentrante per carichi pesanti serie H125?
Le fabbriche che ricevono ordini misti possono dotare alcune posizioni della macchina con unità a base circolare per lavori indicizzati multiangolo e altre stazioni con morse a base quadrata per carichi pesanti per fresatura ad alta forza con orientamento fisso. Questo layout ottimizza l'allocazione delle risorse per il lavoro in entrata di ordine misto.
Quali vantaggi pratici derivano dall'abbinamento con la serie Zero Point Pallet?
La morsa a base circolare può essere montata su pallet all'esterno dell'area di lavoro della macchina. Gli operatori terminano il bloccaggio del pezzo e la preimpostazione dell'angolo sul banco, quindi trasferiscono l'intero assemblaggio sui mandrini di posizionamento lato macchina. Riduce notevolmente i tempi di configurazione e indicizzazione sulla macchina.
Quali rischi legati al peso devono essere prevenuti?
La base circolare aggiunge ulteriore massa strutturale. Calcolare la massa totale combinata della morsa più il pezzo grezzo. Verificare che il carico utile della tavola rotante della macchina e il carico nominale del pallet non vengano mai superati. Il sovraccarico danneggerà la precisione della tavola della macchina e accelererà l'usura meccanica.
Caratteristiche principali dei materiali e della produzione
Il corpo di base circolare adotta acciaio legato forgiato pressofuso integrato. Le superfici di accoppiamento rotanti vengono sottoposte a una rettifica di precisione in più fasi per controllare l'errore di eccentricità circolare. I componenti interni di bloccaggio dell'indice utilizzano acciaio carburato e temprato per resistere all'usura dovuta a ripetuti cicli di regolazione dell'angolo. I gruppi di trasmissione sincrona a ganasce mantengono prestazioni autocentranti stabili indipendentemente dalla posizione di rotazione della base.
Ogni unità finita supera l'ispezione della rotazione rotativa, i test di precisione di centratura e la verifica della resistenza di bloccaggio prima di lasciare l'officina di produzione. Le dimensioni della flangia di montaggio mantengono la compatibilità con le principali interfacce pallet a punto zero.
Le opzioni personalizzabili coprono limiti di apertura delle ganasce modificati, basi circolari di altezza speciale e layout dei fori di montaggio non standard per soddisfare i requisiti unici dei dispositivi a cinque assi.
Note operative
Negli spazi di accoppiamento rotante si accumulano gradualmente trucioli fini e residui di refrigerante durante i cicli di produzione. I residui intrappolati tra le superfici di contatto rotanti introdurranno un errore di runout e indeboliranno la tenuta del bloccaggio. Non è possibile tralasciare la pulizia ordinaria assistita dallo smontaggio delle interfacce rotanti. Anche l'hardware a base circolare ben realizzato subirà una diminuzione della ripetibilità angolare se si accumulano detriti all'interno degli spazi liberi del rotante durante la produzione continua a lungo termine.
Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

- View as

Morsa CNC autocentrante a base rotonda ad alta precisione
JWGRIP è il produttore e fornitore professionale di morse CNC autocentranti a base rotonda ad alta precisione personalizzate per la lavorazione a 5 assi in Cina, con modelli standard completamente disponibili per una consegna globale rapida. Si tratta di un dispositivo di bloccaggio pezzo CNC integrato ad alta precisione, progettato professionalmente per operazioni di lavorazione CNC multiasse e a 5 assi complesse. Adottando un corpo in ghisa sferoidale di alta qualità e una struttura della guida temprata a induzione, integra prestazioni di bloccaggio ripetibili ultra elevate, layout compatto salvaspazio e stabilità di taglio ad alta rigidità in un'unica unità integrata.

Morsa autocentrante a base rotonda per impieghi gravosi per lavorazione a 5 assi
JWGRIP è il produttore e fornitore professionale di morse autocentranti a base rotonda per carichi pesanti di nuovo design per la lavorazione a 5 assi in Cina, con specifiche standard completamente disponibili per la consegna tempestiva del progetto. Si tratta di un dispositivo di bloccaggio integrato ad alta rigidità appositamente progettato e ottimizzato professionalmente per lavorazioni simultanee a 5 assi ad alto carico, scenari di lavorazione a culla e con tavola rotante. Adottando una struttura di base rotonda ispessita aggiornata e fabbricata con materiali di alta qualità e rigorosi standard di produzione industriale, integra una forte rigidità antiribaltamento, una configurazione del pezzo ad alta efficienza e una struttura modulare durevole in un'unica unità integrata.
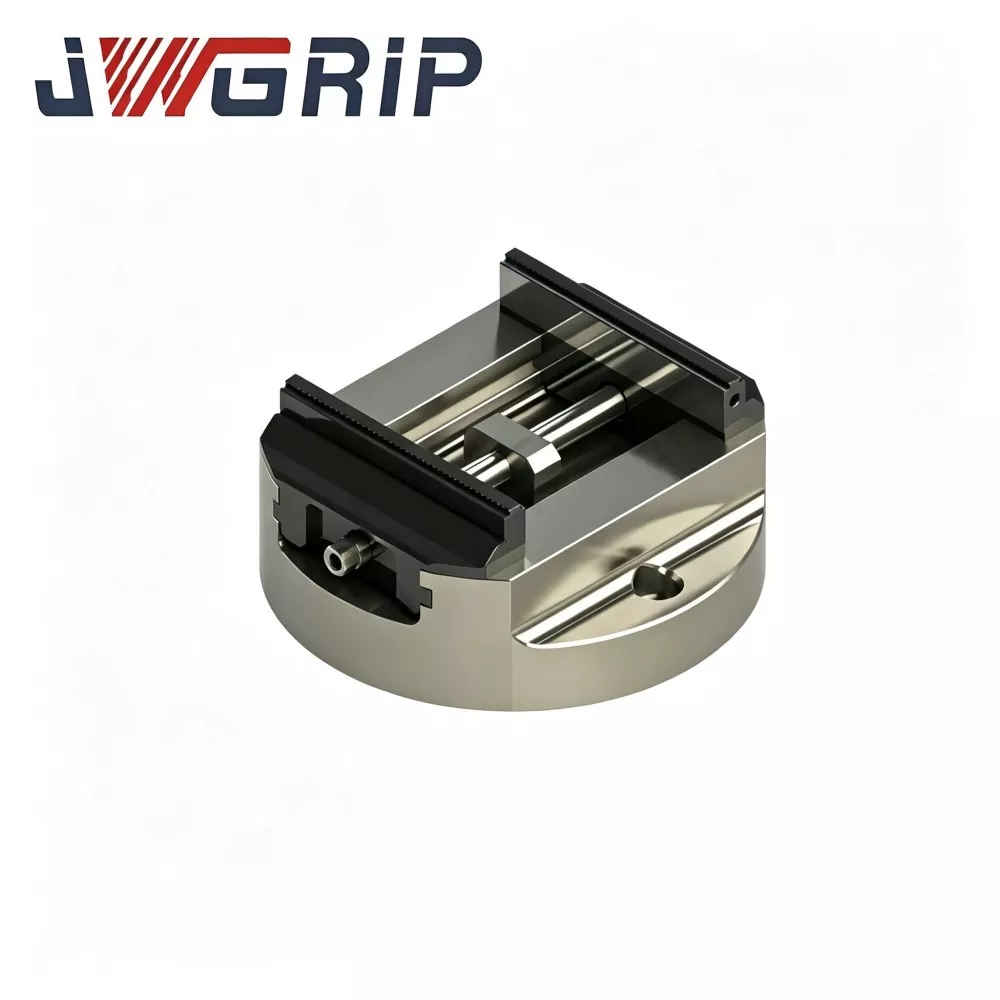
Morsa autocentrante a base rotonda con ampio campo di serraggio
JWGRIP è il produttore e fornitore professionale di morse autocentranti a base rotonda con ampio intervallo di serraggio in Cina, con modelli standard completamente disponibili per soddisfare le diverse richieste di consegna dei progetti. Si tratta di un dispositivo di bloccaggio di precisione integrato di nuova concezione, sviluppato appositamente per tavole rotanti CNC e flussi di lavoro di lavorazione multiasse a 4 e 5 assi. Adottando un design strutturale ottimizzato a base rotonda e prodotto secondo rigorosi standard industriali di alta qualità, integra un'ampia capacità di bloccaggio e una funzione di posizionamento rotante ad alta stabilità in una singola unità.
JWGRIP è un produttore e fornitore professionale Morse autocentranti a base tonda in Cina. Vi diamo un cordiale benvenuto nei prodotti all'ingrosso di alta qualità a prezzi competitivi dalla nostra fabbrica.
Consigli sulle notizie