- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM


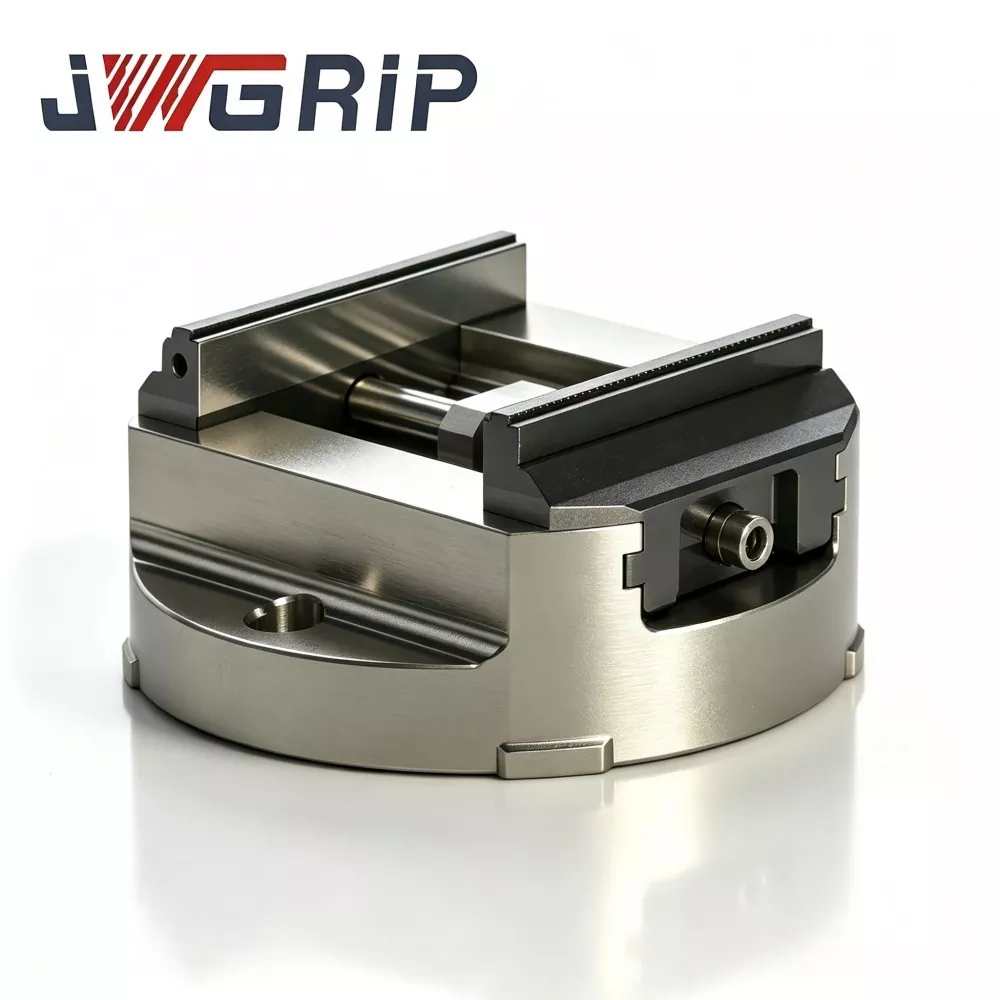
Morsa autocentrante a base rotonda per impieghi gravosi per lavorazione a 5 assi
JWGRIP è il produttore e fornitore professionale di morse autocentranti a base rotonda per carichi pesanti di nuovo design per la lavorazione a 5 assi in Cina, con specifiche standard completamente disponibili per la consegna tempestiva del progetto. Si tratta di un dispositivo di bloccaggio integrato ad alta rigidità appositamente progettato e ottimizzato professionalmente per lavorazioni simultanee a 5 assi ad alto carico, scenari di lavorazione a culla e con tavola rotante. Adottando una struttura di base rotonda ispessita aggiornata e fabbricata con materiali di alta qualità e rigorosi standard di produzione industriale, integra una forte rigidità antiribaltamento, una configurazione del pezzo ad alta efficienza e una struttura modulare durevole in un'unica unità integrata.
Questa morsa autocentrante a base rotonda per carichi pesanti ad alte prestazioni presenta un'eccezionale rigidità antiribaltamento, un'efficiente operazione di bloccaggio, una durata di servizio ultra lunga e una manutenzione modulare facile da usare. La base rotonda ispessita è realizzata in acciaio legato ad alta resistenza ed è sottoposta a molteplici processi di invecchiamento di distensione per eliminare completamente lo stress residuo interno, mantenendo prestazioni strutturali stabili in condizioni di coppia di taglio pesante alternata e condizioni di oscillazione ad ampio angolo. I gruppi di trasmissione con centratura del nucleo sono rifiniti con una tecnologia di rettifica ad altissima precisione, garantendo prestazioni di centratura precise e costanti dopo ripetuti indicizzamenti rotanti e operazioni cicliche a lungo termine.
Grazie all'eccellente resistenza all'erosione dei trucioli e alla corrosione del liquido refrigerante, la morsa autocentrante a base rotonda per impieghi gravosi per lavorazione a 5 assi evita efficacemente l'usura dei componenti interni e l'attenuazione della precisione negli ambienti di officina difficili. Ampiamente applicabile a componenti di stampi pesanti, parti strutturali in lega ad alta resistenza, pezzi rotanti per carichi pesanti e fusioni meccaniche di precisione, questo dispositivo Made in China fornisce soluzioni di bloccaggio stabili, affidabili e ad alto carico per officine globali di lavorazione CNC a 5 assi con taglio pesante.
Colli di bottiglia del mondo reale
1. Momento ribaltante ad ampi angoli di inclinazione
Quando la tavola a culla fa oscillare il pezzo in lavorazione con un'inclinazione di 45°–90°, il momento gravitazionale combinato e la forza di taglio tangenziale generano un enorme carico di ribaltamento sulla base della morsa. Le morse ordinarie a base rotonda a parete sottile producono microdeformazione, causando uno spostamento del riferimento di centratura e un'incoerenza dimensionale su più facce dopo l'indicizzazione.
2. Elevata richiesta di bloccaggio di pezzi grezzi
L'acciaio per stampi, le fusioni spesse e i pezzi grezzi in lega ad alta resistenza richiedono una forza di bloccaggio molto elevata per resistere all'impatto del taglio inclinato a 5 assi. I normali gruppi di trasmissione a cremagliera subiscono una deformazione elastica sotto l'elevata forza di serraggio, con conseguente movimento asimmetrico delle ganasce e slittamento parziale del pezzo.
3. Allineamento dei dati sulla macchina, che richiede molto tempo
I design convenzionali a base rotonda non dispongono di un punto di montaggio concentrico ottimizzato. Ogni installazione della morsa sulla tavola della culla richiede ripetute regolazioni del comparatore, consumando molto tempo ausiliario non tagliente.
4. Grava contaminazione dell'officina a 5 assi
La lavorazione a 5 assi genera massicci spruzzi di refrigerante e trucioli metallici da tutte le direzioni. Una tenuta inadeguata consente ai contaminanti di invadere la camera di trasmissione interna, causando inceppamenti, corrosione e progressivo decadimento della precisione.
5. Costi di manutenzione elevati nella produzione continua di carichi pesanti
I design delle ganasce non modulari obbligano alla sostituzione dell'intera morsa una volta che le superfici delle ganasce si usurano sotto il serraggio di carichi pesanti a lungo termine, aumentando i costi operativi dell'officina a lungo termine.
La morsa autocentrante a base rotonda per impieghi gravosi JWGRIP è progettata contro tutti i colli di bottiglia sopra menzionati attraverso cinque misure fondamentali: base rotonda rinforzata ispessita, trasmissione a sezione trasversale allargata per impieghi gravosi, punto di montaggio ottimizzato per culla-tavolo, labirinto multistrato chiusura completamente chiusa e sistema modulare a ganasce rigide sostituibili.
Composizione dell'Assemblea
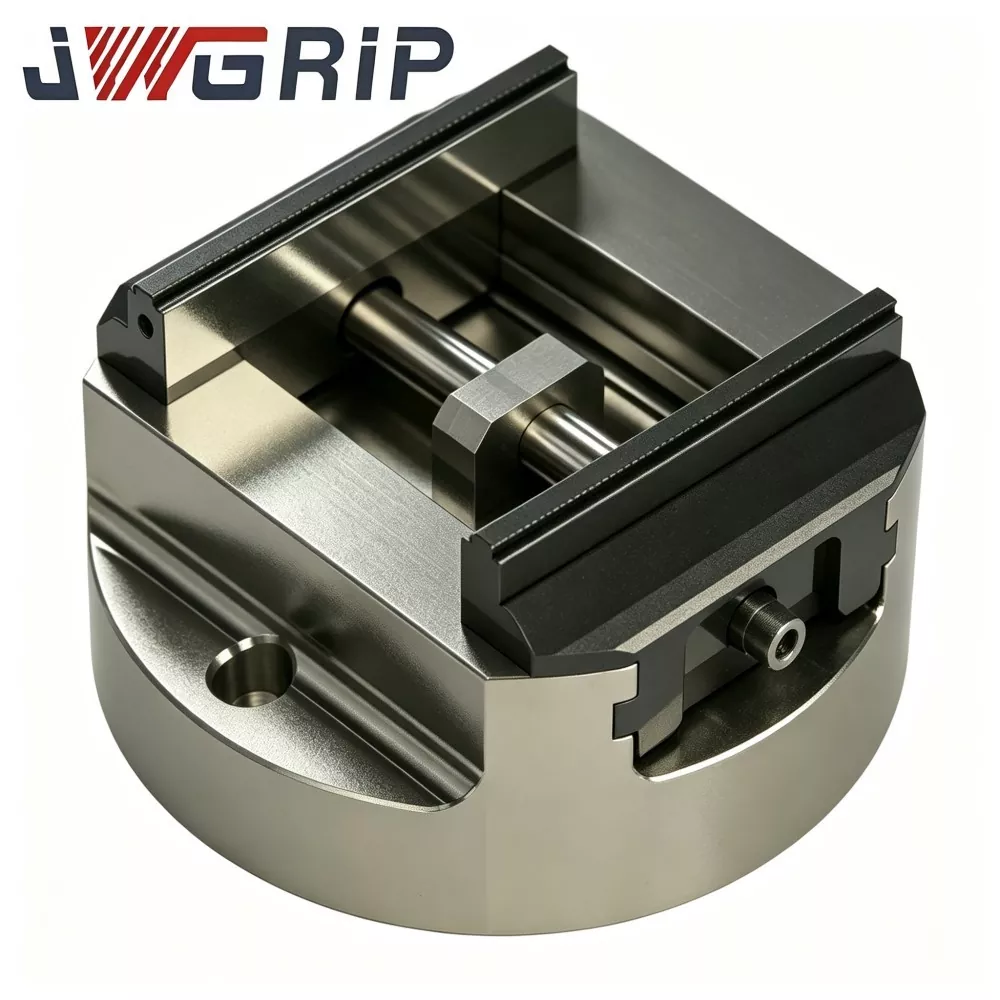
La morsa autocentrante a base rotonda per impieghi gravosi JWGRIP per la lavorazione a 5 assi è composta da cinque gruppi principali:
· Base rotonda rinforzata e alleviata dalla tensione
· Unità di trasmissione sincrona a cremagliera a sezione trasversale per impieghi gravosi
· Set modulare di ganasce rigide sostituibili ad alta durezza
· Piattaforma di riferimento di montaggio ottimizzata per culla-tavolo
· Unità di tenuta a labirinto completamente chiusa multistrato
1. Base rotonda rinforzata e ispessita
Fusione a parete spessa in acciaio legato ad alta resistenza con disposizione densa di nervature radiali di rinforzo. Cicli multipli di invecchiamento per alleviare lo stress eliminano lo stress residuo. Sotto l'inclinazione ad ampio angolo del tavolo a culla e la forte forza di taglio, la base sopprime efficacemente la microdeformazione e mantiene la stabilità del riferimento di centratura dopo ripetute indicizzazioni.
2. Trasmissione sincrona a cremagliera per impieghi gravosi
I componenti bonificati della cremagliera a sezione trasversale maggiorata resistono alla deformazione elastica dovuta a un'elevata forza di serraggio. Le doppie ganasce mantengono uno spostamento sincrono ad alta precisione anche durante il bloccaggio di grezzi solidi pesanti, evitando la forza di bloccaggio asimmetrica e lo slittamento parziale del pezzo in condizioni di taglio inclinato a 5 assi.
3. Sistema modulare sostituibile con ganasce rigide
Le mascelle rigide adottano un design modulare staccabile indipendente. Sono disponibili molteplici opzioni di profilo delle ganasce per pezzi cilindrici, a gradini e irregolari per carichi pesanti. Dopo l'usura prolungata del serraggio per carichi pesanti, le ganasce possono essere sostituite separatamente senza cambiare l'intera morsa.
4. Riferimento di montaggio ottimizzato per culla-tavolo
Il riferimento concentrico del cerchio esterno e la disposizione del perno di posizionamento/foro di montaggio seguono gli standard tradizionali dei tavoli a culla. È supportata l'installazione con posizionamento diretto, riducendo la dipendenza dalle piastre adattatrici personalizzate e riducendo la tolleranza dell'assieme impilato introdotta dalle parti di transizione.
5. Sigillatura a labirinto multistrato completamente chiusa
La struttura a labirinto multistadio e gli anelli di tenuta in gomma resistenti all'usura creano una protezione multi-barriera. Isola gli spruzzi massicci di refrigerante e i trucioli metallici della lavorazione a 5 assi dall'invasione della camera di trasmissione interna per carichi pesanti, prevenendo inceppamenti della trasmissione e attenuazione della precisione.
Riepilogo di lavoro
Dopo aver fissato la morsa sul piano di montaggio della tavola tramite perni e bulloni di posizionamento, posizionare il pezzo pesante tra le ganasce rigide. Attivare la trasmissione sincrona interna per carichi pesanti; le doppie ganasce si muovono in modo sincrono per completare il bloccaggio di centraggio automatico. Quando la tavola a culla esegue l'inclinazione ad ampio angolo e l'indicizzazione rotativa per la lavorazione multifaccia, la base rotonda rinforzata e ispessita resiste al momento ribaltante. La tenuta a labirinto multistrato protegge le parti interne della trasmissione. Le ganasce modulari possono essere sostituite per adattarsi alle diverse geometrie dei pezzi pesanti.
Aspetti tecnici principali
1. Costruzione a base rotonda rinforzata e ispessita con eccellenti prestazioni antiribaltamento
Diversamente dalle normali morse a base rotonda a parete sottile, la parete ispessita, la disposizione delle nervature radiali di rinforzo dense e il dispositivo di distensione multi-ciclo migliorano notevolmente la rigidità strutturale. Sotto l'enorme momento di ribaltamento generato dall'inclinazione ad ampio angolo della culla insieme alla forza di taglio a carico pesante, la microdeformazione della base circolare viene efficacemente soppressa. Il punto di centraggio rimane stabile dopo ripetuti movimenti di indicizzazione, garantendo la coerenza dimensionale della lavorazione multifaccia per pezzi pesanti.
2. Gruppo di trasmissione a cremagliera sincrona ad alta resistenza per impieghi gravosi
I componenti bonificati della cremagliera a sezione trasversale maggiorata resistono alla deformazione elastica dovuta a un'elevata forza di serraggio. Anche quando si bloccano pezzi grezzi solidi e pesanti, le doppie ganasce mantengono uno spostamento sincrono ad alta precisione, evitando la forza di bloccaggio asimmetrica e lo slittamento parziale del pezzo in condizioni di taglio inclinato a 5 assi. Soddisfa le esigenze di bloccaggio di carichi pesanti di acciaio per stampi, getti spessi e grezzi in lega ad alta resistenza.
3. Riferimento di montaggio ottimizzato per le principali tavole rotanti a 5 assi a culla
Il riferimento concentrico del cerchio esterno e la disposizione del perno di posizionamento/foro di montaggio seguono gli standard tradizionali dei tavoli a culla. È supportata l'installazione con posizionamento diretto, riducendo la dipendenza dalle piastre adattatrici personalizzate. Riduce la tolleranza dell'assieme impilato introdotta dalle parti di transizione e riduce il carico di lavoro di preparazione delle attrezzature di pre-produzione.
4. Unità di tenuta completamente chiusa a labirinto multistrato
La struttura a labirinto multistadio e gli anelli di tenuta in gomma resistenti all'usura creano una protezione multi-barriera. Isola gli schizzi massicci di refrigerante e di trucioli metallici derivanti dalla lavorazione a 5 assi dall'invasione della camera di trasmissione interna per carichi pesanti. Previene l'inceppamento della trasmissione e l'attenuazione della precisione causata dagli inquinanti dell'officina, migliora le prestazioni di servizio durevoli in caso di produzione di massa continua di carichi pesanti.
5. Sistema modulare a ganasce rigide sostituibili ad alta durezza
Le mascelle rigide adottano un design modulare staccabile indipendente. Dopo l'usura prolungata del serraggio per carichi pesanti, le ganasce possono essere sostituite separatamente senza cambiare l'intera morsa. Sono disponibili molteplici opzioni di profilo delle ganasce per pezzi cilindrici, a gradini e irregolari per carichi pesanti, realizzando una configurazione flessibile per diversi lotti di produzione.
6. Supporto tecnico completo per lo sviluppo personalizzato OEM
In qualità di produttore di dispositivi con sede in Cina, la fabbrica JWGRIP supporta lo sviluppo personalizzato OEM orientato al progetto. La regolazione mirata include la modifica della corsa di bloccaggio, lo sviluppo di profili speciali delle ganasce, la ridisposizione dei fori di montaggio per tavole a culla non standard e un'ottimizzazione speciale della capacità di carico pesante, soddisfacendo le richieste di attrezzature personalizzate di complessi progetti di elaborazione di carichi pesanti a 5 assi.
Settori applicativi
1. Produzione di stampi per carichi pesanti
Nuclei di stampi di grandi dimensioni, inserti di stampi pesanti e componenti di base di stampi spessi. Il bloccaggio per carichi pesanti resiste all'impatto della fresatura di sgrossatura a 5 assi. La base rotonda antiribaltamento garantisce la coerenza dimensionale dell'indicizzazione multifaccia, riducendo il tasso di scarti durante la prova dello stampo e abbreviando il ciclo di sviluppo dello stampo.
2. Lavorazione di parti strutturali in lega ad alta resistenza
Grezzi in leghe aerospaziali ad alta resistenza, telai strutturali pesanti. Il centraggio sincrono ad alta precisione soddisfa i rigorosi requisiti di coassialità e tolleranza di posizione per componenti in lega di alto valore.
3. Lavorazione di ghisa pesante e pezzi di fonderia
Grezzi fusi di grosso spessore, fusioni meccaniche pesanti. La trasmissione per impieghi gravosi e la configurazione con ganasce rigide resistono alla sgrossatura di pezzi fusi con elevata rimozione di materiale in condizioni di inclinazione a 5 assi.
4. Produzione di componenti di attrezzature pesanti e macchinari di ingegneria
Piastre di base di grandi dimensioni, staffe strutturali pesanti e parti pesanti con funzionalità rotanti. L'ampia gamma di forze di bloccaggio e la base antiribaltamento si adattano alle diverse geometrie delle parti di attrezzature pesanti.
5. Fabbricazione di parti strutturali pesanti con nuova energia
Pezzi grezzi strutturali per alloggiamenti di batterie di grandi dimensioni, telai di telai pesanti. La fresatura e foratura multifaccia a 5 assi con prestazioni di centratura stabili supportano la produttività di massa.
6. Officine generali di precisione multiasse per carichi pesanti
Varie parti meccaniche pesanti con funzionalità rotanti. Supporta frequenti cambi di varianti di pezzi pesanti. Il punto di montaggio ottimizzato per il piano di lavoro riduce il lavoro di configurazione delle attrezzature per le officine a 5 assi.
Flusso di lavoro di installazione
1. Ispezione della pulizia pre-installazione
Pulire accuratamente il piano di montaggio della tavola rotante della culla, la superficie di contatto inferiore della morsa a base rotonda e i fori dei perni di posizionamento. Rimuovere completamente trucioli metallici, residui di liquido refrigerante e macchie d'olio. Piccole particelle estranee causeranno l'inclinazione della morsa, amplificheranno la deviazione in caso di inclinazione della tavola a culla ad ampio angolo e degraderanno gravemente la precisione della lavorazione multifaccia dei pezzi pesanti.
2. Posizionamento e fissaggio dei riferimenti
Posizionare la morsa sul piano di montaggio del tavolo a culla, inserire i perni di posizionamento. Eseguire la regolazione della centratura del comparatore facendo riferimento al dato concentrico esterno a base rotonda. Una volta completata la centratura, serrare i bulloni di montaggio rispettando rigorosamente il valore di coppia specificato dalla macchina utensile. La morsa a doppio controllo è fissata saldamente senza oscillazioni o giochi di posizione.
3. Regolazione del bloccaggio di pezzi pesanti
Posizionare il pezzo da lavorare pesante tra le ganasce dure. Attiva il meccanismo di bloccaggio autocentrante sincrono. Regolare la forza di bloccaggio in base al materiale del pezzo e al processo di taglio. Applicare una forza di bloccaggio sufficientemente elevata per i grezzi solidi pesanti per resistere al carico combinato del momento ribaltante inclinabile a 5 assi e della forza di taglio della fresatura. Evitare una forza di serraggio insufficiente che possa provocare lo scivolamento del pezzo.
4. Verifica del funzionamento inattivo a intervallo completo cradle-table
Eseguire il movimento a vuoto di inclinazione e indicizzazione rotatoria a gamma completa della tavola a culla. Simulare le reali condizioni di lavoro a 5 assi, ispezionare eventuali interferenze meccaniche, verificare che non si verifichi alcuna tendenza allo spostamento del pezzo in condizioni di momento ribaltante simulato e carico di taglio. Solo il superamento del test di funzionamento a vuoto può accedere alla fase di taglio di prova.
5. Convalida della precisione del taglio di prova
Eseguire la lavorazione di taglio di prova utilizzando un pezzo grezzo di prova per carichi pesanti. Misurare indici dimensionali e di tolleranza geometrica multi-faccia. Confermare che la stabilità di centratura e le prestazioni antiribaltamento soddisfano i requisiti ingegneristici prima dell'elaborazione formale della produzione di massa.
Regime di mantenimento
1. Manutenzione ordinaria giornaliera Dopo ogni turno di produzione, pulire le superfici di bloccaggio delle ganasce rigide e la superficie di riferimento inferiore a base rotonda. Rimuovere i trucioli accumulati e i residui di refrigerante per eliminare le fonti di deviazione di posizionamento.
2. Lavori di lubrificazione semestrali Aprire l'accesso per la manutenzione dell'unità di tenuta. Iniettare uno speciale grasso lubrificante antiusura ad alta viscosità nella coppia interna di trasmissione a cremagliera per carichi pesanti. Mantieni fluido il movimento sincrono delle ganasce e stabilizza lo stato del gap di trasmissione durante la produzione continua di indicizzazione a 5 assi.
3. Ispezione regolare delle parti indossabili Ispezionare periodicamente le superfici di contatto delle ganasce rigide. Sostituire le ganasce modulari in modo indipendente quando graffi o usura riducono la qualità del bloccaggio. NON continuare la produzione con le ganasce usurate; ciò causerà errori di centraggio per i pezzi pesanti.
4. Procedura trimestrale di verifica dei dati Smontare la morsa dal tavolo della culla ogni trimestre. Ispezionare la superficie inferiore a base rotonda per individuare eventuali ammaccature o rientranze. Misura la precisione di ripetizione autocentrante con i misuratori, rileva sottili variazioni di precisione prima degli incidenti di produzione di massa.
5. Protezione per lo stoccaggio inattivo a lungo termine Pulire completamente l'intera unità della morsa quando tenuta fuori servizio per lunghi periodi. Applicare un rivestimento protettivo antiruggine sulle superfici di riferimento a base rotonda e di lavoro delle ganasce. Conservare in un ambiente asciutto e protetto dalla polvere.
6. Regole sulle operazioni vietate Vietare il bloccaggio con corsa eccessiva e il bloccaggio del pezzo con sovraccarico. Non colpire mai il corpo della morsa o le ganasce con strumenti pesanti per evitare la deformazione della base rotonda e danni ai componenti interni della trasmissione.
Diagnosi e soluzioni dei guasti comuni
Difetto 1: incoerenza dimensionale su più facce dopo l'indicizzazione a 5 assi
· Cause probabili: usura della superficie della mascella; forza di serraggio insufficiente; bulloni di montaggio a base rotonda allentati; una lubrificazione insufficiente porta alla deriva del gioco nella coppia di trasmissione
· Soluzioni: sostituire le ganasce modulari usurate; regolare la forza di bloccaggio per adattarla alle proprietà del pezzo; serrare nuovamente i bulloni di montaggio alla coppia standard; rabboccare il grasso lubrificante speciale e verificare nuovamente la precisione di centratura.
Difetto 2: movimento lento della mascella, prestazioni di centratura sincrona degradate
· Cause probabili: trucioli/liquido di raffreddamento penetrano nella camera di trasmissione sigillata; esaurimento del lubrificante; offset del gioco della coppia di trasmissione
· Soluzioni: alloggiamento a tenuta aperta; pulire completamente i gruppi cremagliera interni; ricarica grasso antiusura; ottimizzare i parametri di gioco della trasmissione.
Guasto 3: lo spostamento di posizione si verifica dopo ripetuti cicli di indicizzazione della culla-tavolo
· Cause probabili: contaminanti estranei intrappolati tra il riferimento inferiore della base rotonda e il piano della base; sottocoppia del bullone di montaggio; microdeformazione locale dovuta al funzionamento con sovraccarico a lungo termine
· Soluzioni: smontare la morsa; pulire accuratamente le due superfici di accoppiamento; serrare nuovamente i bulloni alla coppia specificata; ispezionare la base rotonda per eventuali deformazioni permanenti; sostituire l'unità morsa se esiste una deformazione permanente.
Difetto 4: Microscivolamento del pezzo durante la sgrossatura a 5 assi con carichi pesanti
· Probabili cause: coppia di bloccaggio insufficiente; residui di trucioli attaccati alle superfici di serraggio delle ganasce dure
· Soluzioni: aumentare moderatamente la coppia di bloccaggio; pulire completamente le superfici di contatto delle ganasce prima di serrare i pezzi.
Imballaggio e spedizione
Morsa autocentrante a base rotonda per carichi pesanti JWGRIP per lavorazione a 5 assi:
· I modelli standard in stock supportano la spedizione rapida in tutto il mondo.
· Ogni morsa è sottoposta a un rigoroso controllo di precisione multi-elemento prima di lasciare la fabbrica, accompagnata da un rapporto formale di test di precisione e da un certificato di qualificazione del prodotto.
· Il trattamento di passivazione antiruggine viene applicato a tutte le superfici di riferimento.
· I prodotti a unità singola adottano cotone perlato ammortizzante e imballaggi in cartone ad alta resistenza.
· Gli ordini orientati all'esportazione adottano imballaggi divisori in casse di legno resistenti agli urti e privi di fumigazione, che proteggono i riferimenti a base rotonda e le superfici di lavoro a ganascia dura da danni di precisione durante il trasporto mare-terra a lunga distanza.
· Gli ordini modificati di sviluppo personalizzato OEM seguono tempi di consegna negoziati reciprocamente.
Punti di valutazione della selezione ingegneristica
La morsa autocentrante a base rotonda per impieghi gravosi per la lavorazione a 5 assi è destinata a scenari di lavorazione con inclinazione e indicizzazione multiangolo per carichi pesanti di apparecchiature a 5 assi di tipo a culla. Risolve i principali punti critici del settore:
· Rigidità antiribaltamento della base rotonda insufficiente
· Deviazione del centraggio sotto indicizzazione ripetuta
· Scarsa adattabilità culla-tavolo
· Forza di serraggio insufficiente per pezzi grezzi solidi pesanti
· Usura rapida causata dal duro ambiente dell'officina a 5 assi
Le versioni standard in stock si adattano alla maggior parte dei progetti di macchine utensili a 5 assi a culla, caratterizzati da cicli di consegna brevi e prestazioni stabili e elevate. Per progetti con dimensioni di installazione della tavola a culla non standard, pezzi con carichi super pesanti o requisiti speciali di profilo delle ganasce, si consiglia di adottare il servizio di ingegneria di sviluppo personalizzato OEM.
Quando si effettua la valutazione della selezione:
1. Confermare innanzitutto la dimensione massima del contorno del pezzo e la corsa di bloccaggio richiesta.
2. Verificare la dimensione fisica e la disposizione dei perni di posizionamento della tavola rotante a 5 assi in stile culla in loco.
3. Questa morsa possiede prestazioni strutturali durevoli per carichi pesanti, funzionamento intuitivo e design modulare di facile manutenzione.
4. Riduce efficacemente il tasso di scarto delle parti pesanti a 5 assi e riduce i costi di manutenzione dell'officina a lungo termine.
Domande frequenti
D1: Questa morsa può sopportare un grande momento di ribaltamento quando il tavolo della culla si inclina all'angolo massimo?
SÌ. La struttura a base rotonda rinforzata e distensione ispessita è appositamente ottimizzata per le condizioni di lavoro con grande momento di ribaltamento delle macchine a 5 assi di tipo a culla. Limita la microdeformazione in caso di inclinazione dell'angolo massimo e carico combinato di taglio pesante.
Q2: Devo sostituire l'intera morsa dopo l'usura dovuta a carichi pesanti sulla ganascia?
No. Le ganasce rigide adottano un design staccabile modulare indipendente. Le ganasce usurate possono essere sostituite separatamente senza sostituire l'intera unità morsa, riducendo i costi di manutenzione a lungo termine.
D3: Può essere montato direttamente sulle tavole rotanti a 5 assi tradizionali a culla?
La disposizione dei fori di montaggio e dei perni di posizionamento della versione standard corrisponde alle specifiche del tavolo base tradizionale. Per apparecchiature speciali con tavolo culla non standard, lo sviluppo personalizzato OEM può realizzare modifiche adattive.
D4: La morsa autocentrante a base rotonda per impieghi gravosi per lavorazioni a 5 assi è adatta per la sgrossatura di carichi pesanti con un elevato tasso di rimozione del materiale?
SÌ. La trasmissione sincrona per impieghi gravosi e la configurazione con ganasce rigide ad elevata durezza possono soddisfare la lavorazione di sgrossatura di grezzi spessi in acciaio per stampi e pezzi pesanti in fusione in condizioni di inclinazione a 5 assi.
D5: Dopo la centratura iniziale del riferimento, è necessario ripetere l'allineamento del comparatore per ogni cambio di lotto?
Dopo aver completato la centratura del riferimento durante la prima installazione, la relazione di posizione relativa tra morsa e tavola a culla rimane invariata. Il batch-over richiede solo un'ispezione visiva senza ripetere il lavoro di centratura completa del quadrante.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.

Consigli sulle notizie