- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

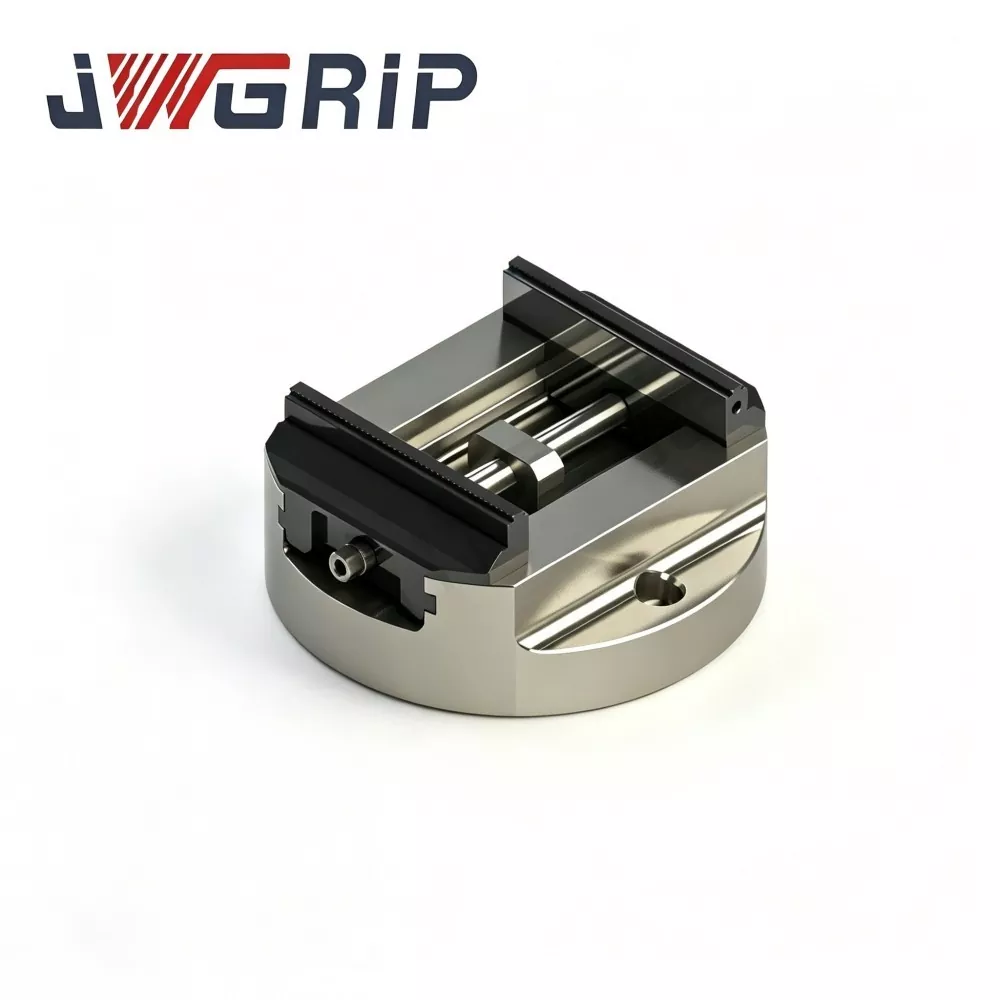
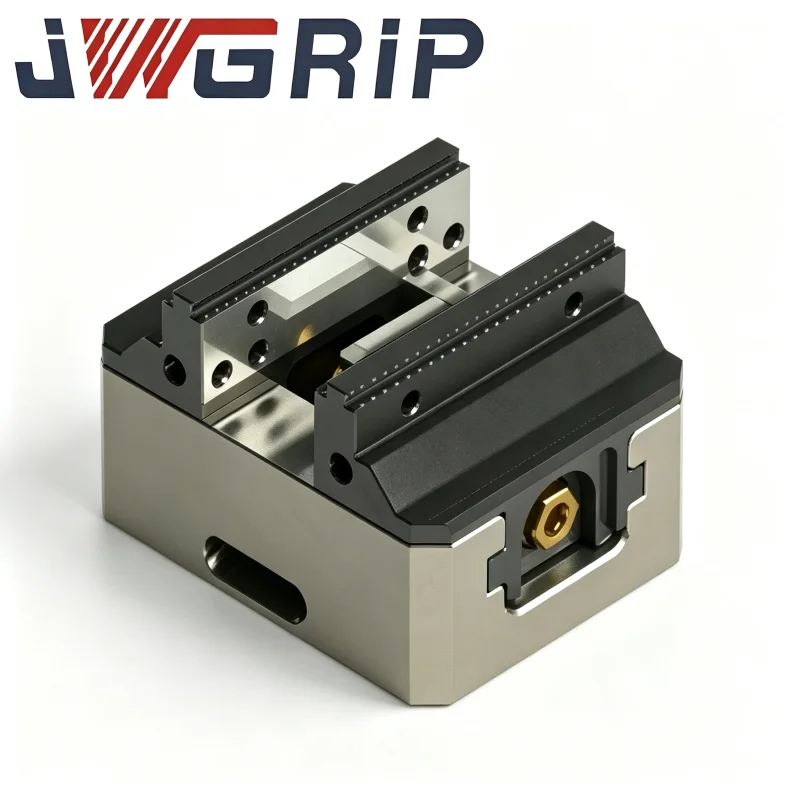
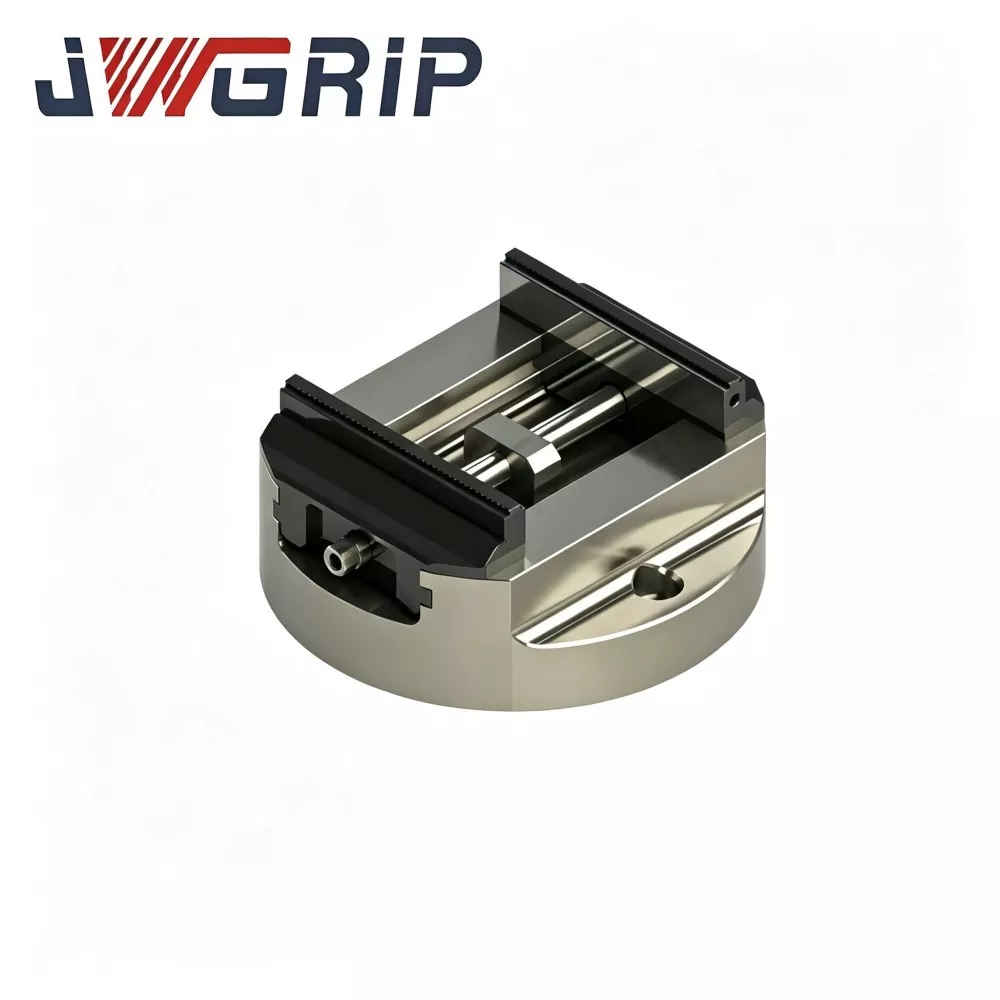
Morsa CNC autocentrante a base rotonda ad alta precisione
JWGRIP è il produttore e fornitore professionale di morse CNC autocentranti a base rotonda ad alta precisione personalizzate per la lavorazione a 5 assi in Cina, con modelli standard completamente disponibili per una consegna globale rapida. Si tratta di un dispositivo di bloccaggio pezzo CNC integrato ad alta precisione, progettato professionalmente per operazioni di lavorazione CNC multiasse e a 5 assi complesse. Adottando un corpo in ghisa sferoidale di alta qualità e una struttura della guida temprata a induzione, integra prestazioni di bloccaggio ripetibili ultra elevate, layout compatto salvaspazio e stabilità di taglio ad alta rigidità in un'unica unità integrata.
Questa morsa autocentrante a base rotonda ad alta precisione presenta una ripetibilità di bloccaggio del nucleo di ±0,01 mm, offrendo prestazioni di posizionamento ultrastabili per la lavorazione di parti dal profilo complesso. Tutti i componenti strutturali chiave sono sottoposti a un rigoroso trattamento di invecchiamento di distensione dopo la lavorazione di sgrossatura per eliminare completamente lo stress interno di fusione e lavorazione, garantendo stabilità strutturale a lungo termine. Le guide temprate a induzione forniscono una resistenza all'usura superiore durante i frequenti bloccaggi ciclici, mantenendo efficacemente una precisione di posizionamento costante ed evitando l'attenuazione della precisione causata dal funzionamento a lungo termine.
La base rotonda compatta ottimizzata consente di risparmiare spazio sulla tavola della macchina e previene efficacemente l'interferenza dell'utensile durante la lavorazione con rotazione ad ampio angolo e rotazione. Dotato di procedure di bloccaggio semplici ed efficienti, riduce notevolmente gli errori di configurazione indotti dall'uomo e massimizza il tempo di attività del mandrino. Ampiamente applicabile alla lavorazione in lotti di precisione di componenti aerospaziali, parti automobilistiche e parti di stampi di fascia alta, questo dispositivo Made in China riduce significativamente i tempi di regolazione ausiliaria e garantisce una precisione dimensionale affidabile e coerente per attività di lavorazione di precisione ad alta complessità.
Spiegazione del principio di funzionamento
La morsa CNC autocentrante a base rotonda ad alta precisione è un'unità di bloccaggio di precisione utilizzata principalmente su centri di lavoro CNC a 4 e 5 assi, macchine per elettroerosione e apparecchiature di rettifica di precisione.
La sua caratteristica principale è la costruzione a base circolare: rispetto alle morse a base rettangolare, il design a base rotonda amplia lo spazio per il movimento rotatorio sulle tavole della macchina ed evita la necessità di ingombranti piastre adattatrici intermedie.
La funzione autocentrante è realizzata tramite un meccanismo di trasmissione sincrona a vite a camma di precisione interna:
1. Dopo aver fissato saldamente la morsa al piano di lavoro della macchina utensile, posizionare il pezzo tra due ganasce.
2. Azionare la vite di azionamento centrale; Il set di viti a camma interne aziona le doppie ganasce per spostarsi verso l'interno alla stessa velocità.
3. Il pezzo viene centrato automaticamente sulla linea centrale del mandrino della macchina, non è richiesto il noioso allineamento manuale del comparatore.
Punti critici della lavorazione
L'effettiva produzione in lotti multiasse espone diverse limitazioni tipiche delle soluzioni di bloccaggio pezzi convenzionali:
1.Gioco di rotazione insufficiente delle morse a base rettangolare
La base rettangolare occupa un'ampia area del tavolo. Durante l'inclinazione ad ampio angolo delle macchine a 4/5 assi, si verificano spesso interferenze con il mandrino utensile. Piastre adattatrici aggiuntive consumano ulteriormente la corsa dell'asse Z.
2. Attenuazione della precisione causata dall'usura ciclica della guida
Senza un trattamento superficiale ad elevata durezza, le superfici di contatto delle guide si usurano gradualmente dopo cicli di serraggio massicci. Il riferimento autocentrante si sposta, richiedendo ripetuti riallineamento manuale e riducendo il tempo di funzionamento effettivo della macchina.
3. Forte dipendenza dall'operazione di centratura manuale
Le morse tradizionali richiedono operatori esperti per completare la centratura del comparatore. L'incoerenza di posizionamento derivata dalle differenze di abilità dell'operatore sarà amplificata nel taglio multiangolo complesso, con conseguente scarto di pezzo di alto valore.
4. L'invasione di agenti contaminanti riduce la durata utile dell'apparecchiatura
Strutture scarsamente sigillate consentono al fluido da taglio e ai trucioli metallici di penetrare nei gruppi di trasmissione interni. Le particelle abrasive accelerano l'usura dei componenti e causano guasti dovuti a inceppamenti nella produzione continua a lungo termine.

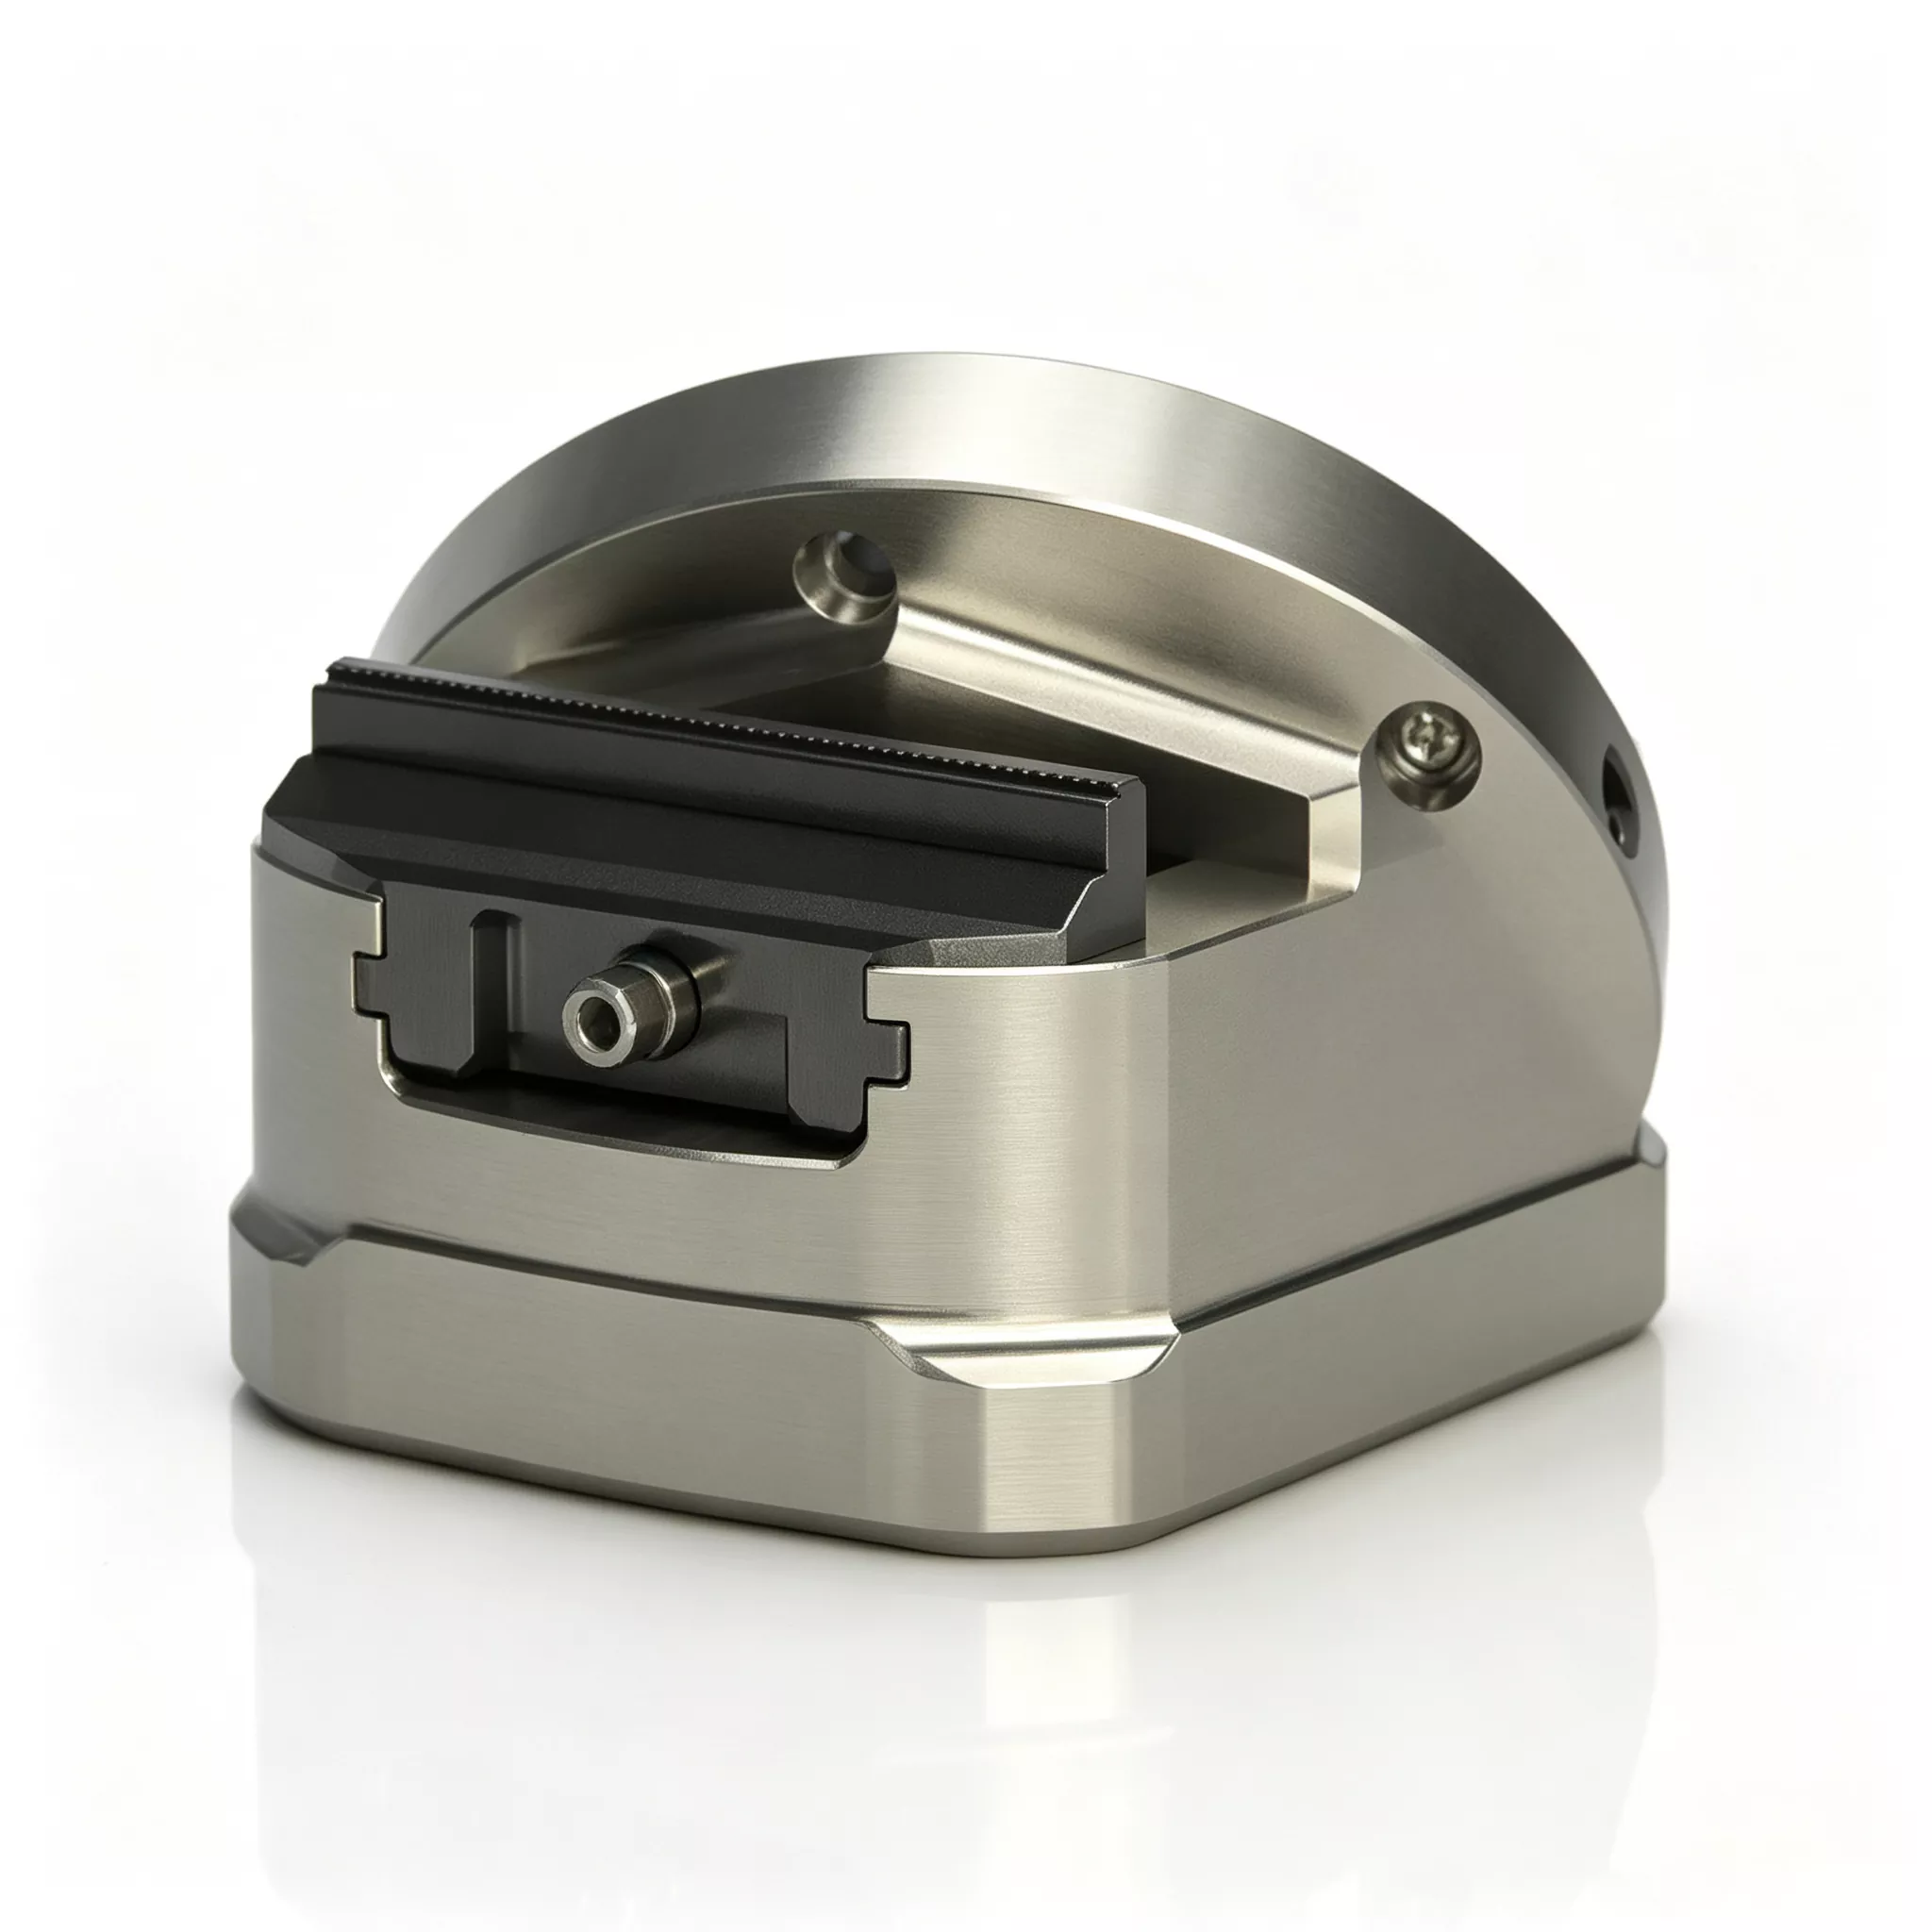
Composizione dell'Assemblea
La morsa CNC autocentrante a base rotonda ad alta precisione JWGRIP è composta da cinque gruppi funzionali principali:
① Corpo principale a base rotonda in ghisa sferoidale di alta qualità con riduzione delle sollecitazioni
② Gruppo di guide di precisione temprato ad induzione
③ Unità di azionamento sincrono a doppia ganascia con vite a camma interna
④ Interfaccia di montaggio ganasce intercambiabili (per ganasce dure/ganasce morbide)
⑤ Gruppo di tenuta completamente chiuso resistente ai trucioli e al refrigerante
1. Corpo principale a base rotonda in ghisa sferoidale alleviata dalle sollecitazioni
Fusione di ghisa duttile di alta qualità con trattamento di invecchiamento antistress multi-round. L'eccellente caratteristica di smorzamento delle vibrazioni elimina i segni di battitura del taglio. Il profilo della base circolare migliora il gioco di rotazione per le apparecchiature a 4/5 assi.
2. Gruppo di guide di precisione temprate ad induzione
Le superfici di contatto delle guide ricevono un trattamento di tempra ad induzione, raggiungendo un'elevata durezza superficiale. Le superfici di scorrimento rettificate di precisione garantiscono un movimento a basso attrito e una resistenza all'usura a lungo termine in caso di frequenti cicli di apertura-chiusura.
3. Unità di azionamento sincrono a doppia ganascia con vite a camma interna
La trasmissione a vite a camma realizzata con precisione offre un movimento perfettamente sincronizzato per due ganasce. Realizza il centraggio automatico del pezzo in lavorazione indipendentemente dalla posizione iniziale di posizionamento del pezzo.
4. Interfaccia di montaggio a ganascia intercambiabile
Supporta il cambio rapido tra ganasce rigide e ganasce morbide in alluminio. Gli utenti possono adottare ganasce morbide per la prelavorazione di pezzi grezzi con profilo speciale senza acquistare attrezzature dedicate aggiuntive.
5. Gruppo di tenuta completamente chiuso
L'alloggiamento di tenuta avvolge la vite a camma interna e la camera della guida, bloccando i trucioli metallici e gli spruzzi di refrigerante, proteggendo i componenti mobili di precisione dalla contaminazione abrasiva.
Punti salienti delle prestazioni principali differenziate
1. Precisione di serraggio ripetuta garantita di ±0,01 mm
Verificato mediante apparecchiature di ispezione di fabbrica per ogni unità finita, non un parametro meramente teorico. Coerenza stabile della prima parte tra i lotti, riducendo efficacemente il tasso di scarto e il volume di rilavorazione per componenti multiasse di alto valore.
2. Geometria a base rotonda ottimizzata per il movimento rotatorio multiasse
Il profilo circolare massimizza l'area di lavoro rotativa della macchina. Elimina la perdita di corsa dell'asse Z causata da piastre adattatrici aggiuntive. Fornisce uno spazio sufficiente per evitare la lavorazione roto-basculante complessa e consente l'adozione di parametri di taglio più aggressivi.
3. Prestazioni eccezionali di smorzamento delle vibrazioni grazie al corpo in ghisa sferoidale
Il materiale in ferro duttile assorbe efficacemente le vibrazioni di taglio. Limita i segni di vibrazione generati in condizioni di taglio pesante. Migliora la qualità della superficie del pezzo finito e prolunga la durata utile dell'utensile.
4. Superfici mobili delle chiavi temprate a induzione HRC 58-62
Le superfici critiche delle guide e delle viti a camme raggiungono una durezza HRC 58-62. Mantiene prestazioni autocentranti stabili dopo milioni di cicli di serraggio e rallenta il decadimento della precisione indotto dall'abrasione superficiale.
5. Costruzione di tenuta completamente chiusa per isolare la contaminazione
Protegge le parti interne della trasmissione di precisione da trucioli e spruzzi di refrigerante nelle normali condizioni di un'officina CNC. Prolunga la durata utile dell'attrezzatura e stabilizza le prestazioni di produzione in batch continua.
6. Mascella dura/morbida intercambiabile più funzionalità di modifica personalizzata orientata al progetto
L'interfaccia della ganascia a scambio rapido si adatta a profili diversificati del pezzo. JWGRIP fornisce un servizio di ingegneria personalizzata: regola il layout di montaggio della base, il contorno delle ganasce e la corsa di bloccaggio per soddisfare i requisiti speciali della tavola della macchina e del pezzo.
Settori applicativi tipici
1. Produzione di componenti di precisione aerospaziali
Pale di turbine, telai strutturali, componenti relativi ai carrelli di atterraggio con severi requisiti di tolleranza e contorni spaziali complessi. Le prestazioni autocentranti stabili soddisfano le esigenze di fresatura e foratura multiangolo a 5 assi per parti aerospaziali di alto valore.
2. Produzione di componenti automobilistici e per sport motoristici
Alloggiamenti del motore, scatole della trasmissione, pezzi strutturali delle sospensioni. Adatto per la fresatura ad alta velocità di componenti in leghe di alluminio e titanio con attrezzature a 4/5 assi.
3. Fabbricazione tramite stampi
Anime per stampi a iniezione, componenti per stampi. L'elevata rigidità e la precisione di posizionamento ripetuto garantiscono una finitura superficiale eccellente e dimensioni precise delle caratteristiche per le attività di realizzazione di stampi.
4. Lavorazione di precisione per uso generale in officina
Lavori su centri di lavoro verticali/orizzontali in officina, tra cui fresatura, foratura, rettifica e maschiatura. Bloccaggio universale affidabile per ordini di pezzi con più varianti e lotti misti.
Flusso di lavoro di installazione
1. Pulire accuratamente il piano di montaggio del piano di lavoro della macchina utensile e la superficie di riferimento inferiore a base rotonda della morsa. Rimuovere trucioli metallici, residui di liquido refrigerante e macchie d'olio. Piccole particelle estranee attiveranno l'offset di montaggio e causeranno deviazioni di posizionamento durante le operazioni di indicizzazione rotante multiasse.
2. Posizionare la morsa sul piano di lavoro della macchina utensile, allineare le posizioni dei fori di montaggio. Stringere i bulloni di fissaggio secondo le specifiche di coppia indicate nel manuale ufficiale. Verificare che la morsa sia fissata saldamente senza oscillazioni.
3. Posizionare il pezzo tra le ganasce, azionare la vite di azionamento centrale per completare il bloccaggio autocentrante automatico. Scambiare le ganasce dure/morbide a seconda del materiale del pezzo da lavorare e del contorno esterno.
4. Eseguire la simulazione del funzionamento a vuoto della macchina per movimenti di inclinazione e indicizzazione multiasse. Verificare l'interferenza meccanica e la tendenza allo spostamento del pezzo sotto carichi di taglio simulati.
5. Convalida completa del taglio di prova per pezzo di prova. Ispezionare gli indici dimensionali e di tolleranza geometrica. Avviare la produzione di massa formale solo dopo che le prestazioni di centratura e bloccaggio soddisfano i requisiti tecnici.
Lista di controllo per la manutenzione
1. Manutenzione quotidiana
Dopo ogni turno di lavorazione, pulire le superfici di lavoro delle ganasce e la superficie di riferimento inferiore a base rotonda. Elimina trucioli e spruzzi di refrigerante per eliminare le fonti di deviazione del posizionamento.
2. Lubrificazione periodica
Aprire l'accesso per la manutenzione del gruppo di tenuta a intervalli regolari. Iniettare idoneo lubrificante antiusura per il gruppo di trasmissione interno a vite camma, per mantenere fluido il movimento di apertura-chiusura delle ganasce.
3. Ispezione delle parti soggette a usura
Ispezionare periodicamente le superfici di contatto delle ganasce. Sostituire o riaffilare le ganasce quando graffi o usura compromettono la qualità del bloccaggio. NON continuare la produzione con le ganasce usurate.
4. Verifica trimestrale dell'accuratezza
Ogni trimestre smontare la morsa dal piano di lavoro. Ispezionare il riferimento a base rotonda per individuare eventuali ammaccature e rientranze. Misura la precisione di ripetibilità autocentrante con strumenti metrologici, rileva sottili variazioni di precisione prima dei rischi di scarto dei lotti.
5. Protezione dello storage inattivo a lungo termine
Pulire completamente l'intera morsa. Applicare un rivestimento antiruggine sulle superfici di lavoro del riferimento e delle ganasce. Conservare in un ambiente asciutto e protetto dalla polvere.
6. Note sulle operazioni vietate
Vietare il bloccaggio per corsa eccessiva. Non colpire mai il corpo della morsa o le ganasce con strumenti pesanti per evitare la deformazione della base e dei componenti interni della trasmissione.
Riferimento per la selezione dell'approvvigionamento
Valore fondamentale della morsa CNC autocentrante a base rotonda ad alta precisione JWGRIP:
① layout a base circolare ottimizzato multiasse
② Precisione di serraggio ripetuto ±0,01 mm convalidata in fabbrica
③ corpo in ghisa sferoidale che assorbe le vibrazioni
④ superfici mobili ad alta durezza temprate ad induzione
⑤ struttura intercambiabile con ganasce rigide e morbide e capacità di progettazione personalizzata
Risolve i punti critici della lavorazione multiasse: gioco rotatorio insufficiente, errore umano di centratura manuale, deriva della precisione causata dall'usura ciclica, scarsa adattabilità per pezzi con profili diversi.
Promemoria della selezione:
1. Confrontare la dimensione esterna massima del pezzo con la corsa di bloccaggio effettiva della morsa e riservare un margine di sicurezza ragionevole.
2. Confermare la disposizione dei fori di montaggio della tavola della macchina; valutare condizione di compatibilità in caso di abbinamento con piastre base punto zero. Il servizio di modifica personalizzata è disponibile per requisiti di installazione non standard.
3. Seleziona il tipo di ganasce: scegli ganasce dure per pezzi metallici ad alta forza di taglio; adottare ganasce morbide per la pre-lavorazione di pezzi grezzi con profilo speciale. Preparare set di ganasce di ricambio per la produzione di varianti ad alto mix.
4. Le versioni in stock standard garantiscono una consegna rapida; adottare il servizio di ingegneria personalizzata OEM per dimensioni di montaggio speciali o richieste speciali di profilo delle ganasce.
Domande frequenti
Q1: La morsa CNC autocentrante a base rotonda ad alta precisione può essere montata su tavole rotanti a 4 assi e a 5 assi a culla?
SÌ. Il suo design a base circolare ottimizza lo spazio libero dell'asse rotante per apparecchiature a 4 assi e a 5 assi di tipo a culla. Si prega di calcolare l'altezza complessiva dell'apparecchio per la valutazione anticollisione prima dell'installazione. È possibile realizzare modifiche personalizzate della disposizione dei fori di montaggio per specifiche specifiche della tavola rotante.
Q2: È possibile utilizzare ganasce morbide su questa morsa?
Assolutamente sì. Adotta un'interfaccia di montaggio a ganascia intercambiabile. Le ganasce rigide e le ganasce morbide in alluminio possono essere scambiate liberamente per soddisfare le diverse esigenze di lavorazione del pezzo.
Q3: Qual è la precisione di posizionamento ripetuta garantita?
La precisione di serraggio ripetuta garantita raggiunge ±0,01 mm, ogni singola unità viene sottoposta a ispezione sulle apparecchiature metrologiche di fabbrica.
Q4: JWGRIP supporta l'ordine personalizzato OEM / ODM?
SÌ. Forniamo un servizio di ingegneria personalizzata OEM completo, compresa la marcatura del logo, la regolazione delle dimensioni e la configurazione di materiali speciali per soddisfare le richieste personalizzate a livello di progetto.
Q5: Quali sono i punti chiave per la manutenzione quotidiana?
Grazie al design a tenuta completamente chiusa, non sono necessari pesanti lavori di manutenzione. Operazioni principali: mantenere le superfici esterne pulite da trucioli, eseguire una regolare lubrificazione della trasmissione interna delle camme e controllare periodicamente lo stato di usura delle ganasce.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.

Consigli sulle notizie