- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Portaelettrodi di tipo R di un produttore affidabile per operazioni di saldatura affidabili
In qualità di fornitore specializzato di portaelettrodi di tipo R,JWGRIPproduce aste di prolunga, unità di pinza e gruppi di timoni pneumatici ad alta stabilità per produttori di stampi, ingegneri di processi EDM e acquirenti di attrezzature che lottano con l'esaurimento degli elettrodi e le vibrazioni durante l'erosione con scintilla di cavità profonde. Ogni componente chiave viene sottoposto a un trattamento di distensione e a una rettifica di precisione per ridurre al minimo gli errori di concentricità durante il montaggio di diversi elettrodi di grafite e rame. Questi accessori di montaggio attenuano le oscillazioni durante l'affondamento profondo, migliorando la qualità della finitura superficiale dei dettagli complessi dello stampo. Oltre ai gruppi di montaggio degli elettrodi, JWGRIP fornisce ancheMandrini per elettroerosione di tipo Re mandrini per elettrodi compatibili EROWA per costruire una catena di utensili completa che copre la base del mandrino fino alla punta dell'elettrodo.
Molti impianti di produzione di stampi si concentrano solo sulle prestazioni dei mandrini per elettroerosione e sui parametri della macchina a scintilla, ignorando il modo in cui i componenti di montaggio degli elettrodi influenzano direttamente i risultati finali della lavorazione. Anche gli elettrodi in rame-grafite di alta qualità genereranno un evidente run-out se abbinati a supporti di bassa qualità. Durante la lavorazione di cavità dello stampo strette e profonde, una leggera vibrazione trasmessa dalla posizione di montaggio produrrà pareti laterali increspate, raggi degli angoli sfocati e spinterometri incoerenti. La rilavorazione delle cavità difettose spreca gli elettrodi, consuma il tempo di funzionamento della macchina e ritarda la consegna degli ordini. Molte parti di montaggio per uso generale disponibili sul mercato non possono resistere all'influenza degli spruzzi di fluido dielettrico e alle fluttuazioni di temperatura all'interno del serbatoio di lavoro dell'EDM, portando a una graduale deriva della precisione dopo ripetute sostituzioni degli elettrodi.
Differenze di prestazioni
I portautensili generici sono progettati per la fresatura ad alta velocità anziché per gli ambienti di elettroerosione. Raramente prendono in considerazione la resistenza del fluido dielettrico, la fluttuazione del calore e gli speciali requisiti di bloccaggio dei fragili elettrodi di grafite.
In confronto, i portaelettrodi di tipo R sono completamente ottimizzati per le caratteristiche operative dell'elettroerosione a tuffo. L'asta di prolunga tipo R per portaelettrodo EDM estende la portata per la lavorazione di cavità profonde senza amplificare le vibrazioni. La pinza ER32 di tipo R per portaelettrodi EDM offre una forza di presa circonferenziale uniforme, evitando che gli elettrodi di grafite fragili si rompano sotto la pressione di serraggio. La barra di traino pneumatica tipo R per portaelettrodi EDM consente il bloccaggio e lo sbloccaggio automatizzato a distanza, adatto ai flussi di lavoro di sostituzione degli elettrodi ad alta frequenza. Il blocco di calibrazione CNC di tipo R per il supporto di pezzi EDM supporta la verifica rapida dell'offset, riducendo i tempi di misurazione prima dell'avvio dell'elaborazione della scintilla. L'hardware di montaggio ragionevolmente abbinato mantiene stabile la concentricità dell'elettrodo anche quando si lavora lontano dal punto di riferimento del mandrino, evitando difetti superficiali causati dalle vibrazioni sulle cavità dello stampo.
Riduzione dei rifiuti degli elettrodi
Gli elettrodi di grafite e rame rappresentano i principali costi variabili per le officine stampi. Una scarsa concentricità del supporto e una forza di bloccaggio instabile spesso danneggiano gli elettrodi costosi prima ancora che inizi la lavorazione a scintilla. I portaelettrodi standardizzati di tipo R consentono agli operatori di completare la preimpostazione, la rifinitura e la misurazione dell'offset degli elettrodi all'esterno del serbatoio della macchina per elettroerosione. Gli operatori assemblano gli elettrodi su aste di prolunga o unità di pinza su banchi di misura esterni; dopo la calibrazione, l'intero gruppo può essere installato rapidamente sui mandrini per elettroerosione di tipo R.
La barra di traino pneumatica elimina le operazioni manuali di chiave, riducendo il rischio di un serraggio eccessivo che può incrinare i materiali di grafite. Quando si costruiscono linee di produzione in modalità mista che combinano funzionamento manuale e semi-automazione, gli utenti possono combinare questi supporti con i moduli di posizionamento del Quick Change Workholding System, realizzando un trasferimento di dati unificato tra i banchi di misura pre-stazione e le tavole della macchina per elettroerosione. Questo flusso di lavoro riduce il tasso di scarto degli elettrodi e riduce il tempo impiegato dalle ripetute correzioni in macchina.
Vantaggi principali del prodotto
Le superfici di accoppiamento rettificate di precisione garantiscono un'eccellente concentricità, sopprimendo efficacemente il runout dell'elettrodo durante l'erosione con scintilla di cavità profonde.
Forme strutturali diversificate, tra cui asta di prolunga, pinza ER32 e barra di traino pneumatica, si adattano a elettrodi corti, attività con cavità profonde a lungo raggio e esigenze di produzione automatizzata.
Il trattamento anticorrosione superficiale resiste all'erosione del fluido dielettrico, rallentando l'accumulo di ruggine e contaminazione all'interno del serbatoio di lavoro dell'EDM.
Compatibile con i principali accessori di posizionamento di tipo R, supporta una rapida cooperazione con blocchi di calibrazione e diversi stili di mandrini EDM.
Introduzione al modulo del prodotto
I gruppi di montaggio degli elettrodi di JWGRIP coprono più moduli funzionali per gestire diverse lunghezze di elettrodi, materiali e livelli di automazione.
L'asta di prolunga di tipo R per portaelettrodo EDM risolve l'ostacolo della lavorazione di cavità dello stampo profonde e confinate; estende la distanza di lavoro dell'elettrodo controllando l'amplificazione delle vibrazioni entro limiti accettabili. La pinza ER32 tipo R per portaelettrodo EDM offre una forza di serraggio circostante uniforme, proteggendo i fragili elettrodi di grafite dalla deformazione locale da schiacciamento. La barra di traino pneumatica tipo R per portaelettrodo EDM supporta il bloccaggio pneumatico remoto, adatta per officine che perseguono livelli di automazione più elevati. Il blocco di calibrazione CNC di tipo R per il supporto di lavoro EDM funge da strumento di misurazione ausiliario per il controllo dell'offset, riducendo i tentativi ed errori durante la configurazione dell'elettrodo. Tutti questi moduli appartengono all'ecosistema R-Type EDM Workholding System. Se le officine devono elaborare elettrodi standard in grandi lotti, possono selezionare le unità corrispondenti dai mandrini per elettrodi compatibili EROWA, ottenendo una commutazione flessibile dei dispositivi tra diversi standard di utensili.
Principali scenari applicativi
Questi componenti di montaggio degli elettrodi trovano ampia applicazione nella produzione di stampi per l'elettronica di consumo, nella lavorazione di stampi di parti interne di automobili, nella produzione di stampi di precisione per dispositivi medici e nelle attività di lavorazione di compositi multi-elettrodo. Si adattano alle apparecchiature per elettroerosione a tuffo per la lavorazione di cavità profonde, l'intaglio di piccoli dettagli e l'incisione di texture complesse. Che si tratti di aggiornare vecchie apparecchiature per elettroerosione o di costruire nuove celle per la produzione di stampi, i supporti opportunamente selezionati stabilizzano lo stato di funzionamento dell'elettrodo e riducono il consumo non necessario dell'elettrodo. Sono ampiamente adottati da fabbriche di stampi personalizzati, officine di utensili di precisione e imprese che intraprendono ordini di outsourcing di stampi ad alta complessità.
Guida pratica
Innanzitutto chiarire la profondità di lavorazione tipica: cavità profonde e strette richiedono strutture di aste di prolunga con soppressione delle vibrazioni, mentre le caratteristiche dello stampo poco profondo possono adottare configurazioni corte a montaggio diretto.
Seconda conferma del materiale dell'elettrodo: gli elettrodi di grafite necessitano di supporti a pinza con forza di serraggio distribuita uniformemente per evitare crepe.
Valuta il tuo livello di automazione della produzione: le officine con frequenti cambi di elettrodi possono dare priorità al timone pneumatico per un rapido bloccaggio a distanza. Le officine manuali che producono piccoli lotti possono scegliere combinazioni di asta di prolunga e pinza per un'implementazione economicamente vantaggiosa.
Prima dell'acquisto, verifica la compatibilità con i mandrini EDM R-Type esistenti e gli accessori di calibrazione. In caso di confusione sulla selezione della lunghezza o sugli schemi di combinazione, è possibile fare riferimento ai fogli delle specifiche dimensionali rilasciati da JWGRIP per filtrare i codici adatti in base al diametro dell'elettrodo e ai requisiti di sporgenza.
Suggerimenti per la manutenzione
Residui di fluido dielettrico, polvere di carbonio e polvere fine di grafite si accumuleranno sulle superfici di accoppiamento dopo la produzione EDM a lungo termine. La pulizia regolare dei fori della pinza, dei coni dello stelo e delle superfici di collegamento della barra di traino è essenziale per mantenere la precisione di posizionamento originale. Evitare di applicare un impatto meccanico eccessivo durante l'installazione dell'elettrodo; forti colpi deformeranno le superfici coniche rettificate di precisione e causeranno una perdita permanente di concentricità. Applicare olio protettivo anticorrosione dopo la pulizia, soprattutto per le unità rimaste inattive per lunghi periodi. La sostituzione puntuale delle pinze usurate previene una forza di serraggio irregolare che danneggia gli elettrodi costosi. Le abitudini di manutenzione quotidiana standardizzate preserveranno le prestazioni di posizionamento a lungo termine di questi gruppi di montaggio ad alta precisione e manterranno stabile l'output dell'EDM a tuffo per migliaia di cicli di produzione.
Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

- View as
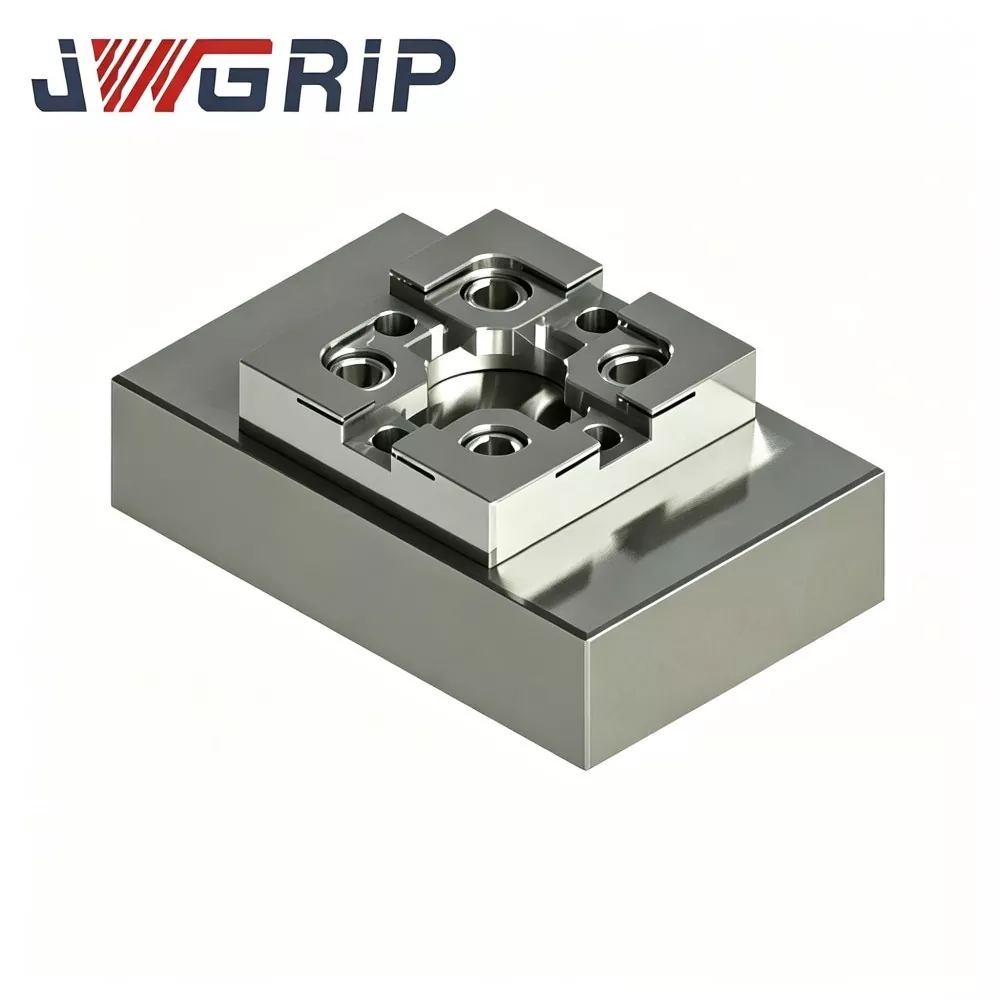
Blocco di calibrazione CNC di tipo R per il bloccaggio di pezzi EDM
JWGRIP, un affidabile esportatore professionale e diretto in fabbrica di accessori per l'elettroerosione di precisione, fornisce un blocco di calibrazione CNC di tipo R ad alta precisione per l'elettroerosione, ordini all'ingrosso e progetti personalizzati basati su disegni. Realizzato in acciaio per utensili stabilizzato con invecchiamento per distensione, fresatura CNC multi-faccia e rettifica superficiale ultraprecisa, questo blocco di calibrazione mantiene una tolleranza geometrica stabile in caso di frequenti fluttuazioni di temperatura e ripetuti contatti con la sonda. L'esclusivo angolo di riferimento arrotondato di tipo R riduce il rischio di usura degli spigoli vivi e fornisce dati di offset delle coordinate ripetibili.
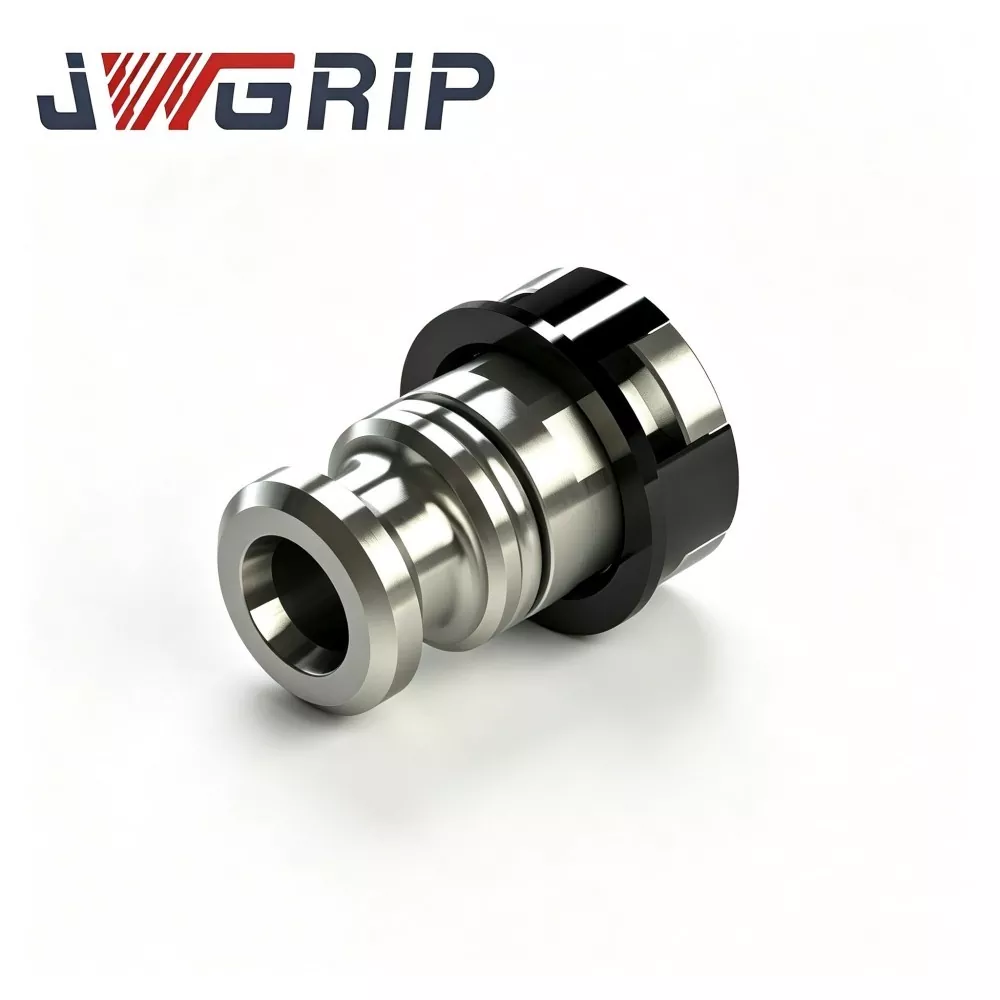
Barra di traino pneumatica tipo R per portaelettrodo EDM
JWGRIP è il produttore e fornitore professionale di barra di traino pneumatica di tipo R per portaelettrodi EDM in Cina, con specifiche standard completamente disponibili e accetta ordini all'ingrosso globali per progetti automatizzati di officine di stampi intelligenti. Si tratta di un componente di trazione pneumatico integrato ad alta affidabilità appositamente progettato per linee di produzione di elettroerosione a tuffo automatizzate senza operatore. Integra la struttura ottimizzata di trasferimento della forza con bilanciamento delle sollecitazioni di tipo R e prestazioni meccaniche anticorrosione ad alta durezza in un unico dispositivo, eliminando l'attenuazione della tensione, la concentrazione locale delle sollecitazioni e i difetti di facile usura dei tradizionali timoni a corpo dritto.
Pinza ER32 tipo R per portaelettrodo EDM
JWGRIP è il produttore e fornitore professionale di pinza ER32 di tipo R per portaelettrodo EDM in Cina, fornendo fornitura diretta in fabbrica e servizio di modifica OEM maturo per le imprese globali di produzione di stampi per elettroerosione a tuffo. Si tratta di un accessorio di bloccaggio elastico specifico per elettroerosione ad alte prestazioni, appositamente ottimizzato per le condizioni di lavoro di lavorazione con elettroerosione. Integrando la struttura ottimizzata di bilanciamento della forza di tipo R e le prestazioni di bloccaggio elastico ad alta precisione in una singola unità, risolve i difetti comuni delle comuni pinze per uso generale, come sollecitazioni irregolari e facile attenuazione della precisione.
Asta di prolunga tipo R per portaelettrodo EDM
JWGRIP è il produttore e fornitore professionale di aste di prolunga di tipo R per portaelettrodi EDM in Cina, fornendo un servizio di modifica dimensionale personalizzato con molteplici specifiche standard completamente disponibili. Si tratta di un componente di estensione per utensili EDM professionale ad alta precisione appositamente progettato per scenari complessi di lavorazione di platine per stampi con cavità profonde. Integra un design strutturale ad alta rigidità e prestazioni di posizionamento coassiale ultrapreciso in un unico corpo dell'asta integrato, risolvendo perfettamente il problema della corsa di lavoro insufficiente degli elettrodi standard nella lavorazione di cavità profonde.
JWGRIP è un produttore e fornitore professionale Portaelettrodi di tipo R in Cina. Vi diamo un cordiale benvenuto nei prodotti all'ingrosso di alta qualità a prezzi competitivi dalla nostra fabbrica.
Consigli sulle notizie