- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

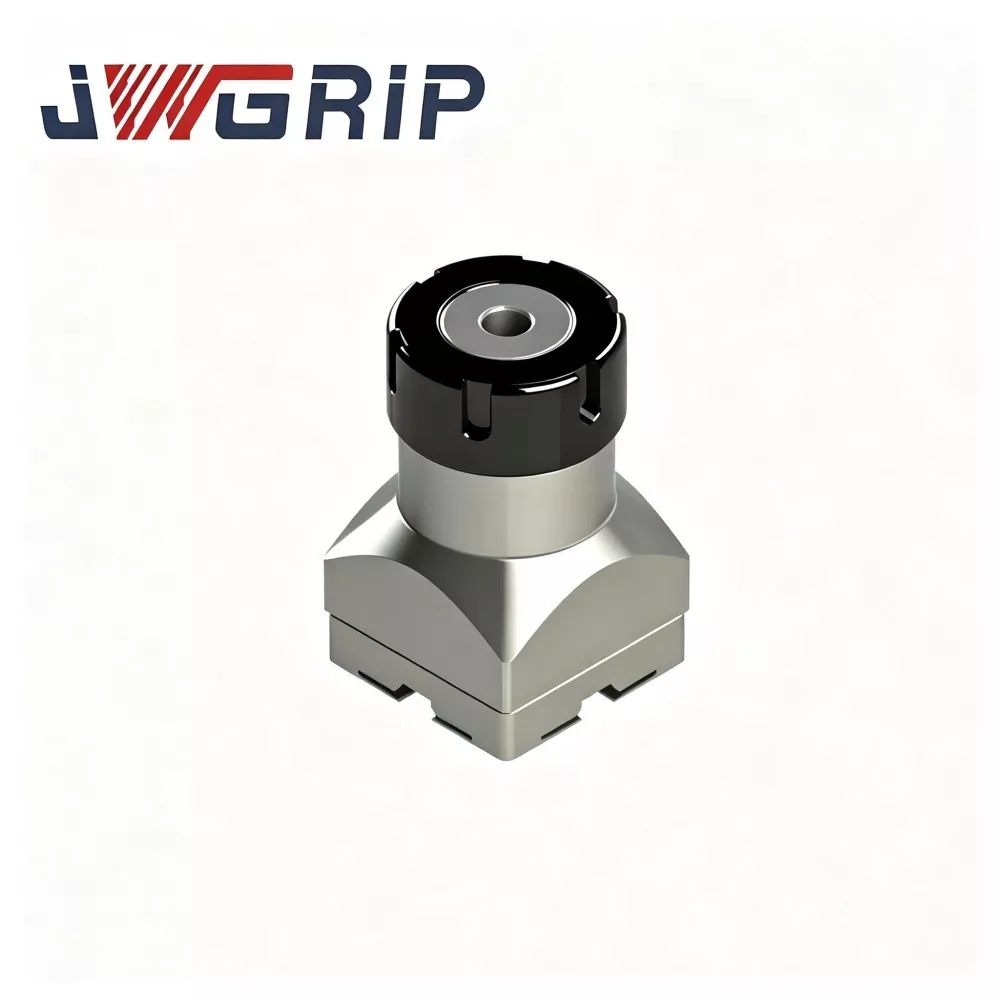
Pinza ER32 tipo R per portaelettrodo EDM
JWGRIP è il produttore e fornitore professionale di pinza ER32 di tipo R per portaelettrodo EDM in Cina, fornendo fornitura diretta in fabbrica e servizio di modifica OEM maturo per le imprese globali di produzione di stampi per elettroerosione a tuffo. Si tratta di un accessorio di bloccaggio elastico specifico per elettroerosione ad alte prestazioni, appositamente ottimizzato per le condizioni di lavoro di lavorazione con elettroerosione. Integrando la struttura ottimizzata di bilanciamento della forza di tipo R e le prestazioni di bloccaggio elastico ad alta precisione in una singola unità, risolve i difetti comuni delle comuni pinze per uso generale, come sollecitazioni irregolari e facile attenuazione della precisione.
Questa pinza ER32 di tipo R avanzata è realizzata in materiale di acciaio per molle di alta qualità di alta qualità, lavorato attraverso tornitura multipla di precisione, levigatura del foro interno e trattamento termico ciclico completo di distensione. Presenta un mantenimento stabile della forza di bloccaggio, un'eccellente precisione di rotondità e un'affidabile resistenza alla fatica elastica in caso di shock di scarica a impulsi EDM continuo a lungo termine. Il profilo strutturale ottimizzato di tipo R realizza una trasmissione uniforme della forza sulla superficie interna del foro, riducendo al minimo l'errore di esaurimento dell'elettrodo durante il bloccaggio. È universalmente applicabile agli elettrodi di rame, grafite e rame-tungsteno, adattandosi perfettamente agli scenari di lavorazione di precisione della cavità dello stampo a lungo termine.
Diversamente dalle pinze ordinarie che sono soggette a distorsione della rotondità e all'attenuazione della forza di serraggio dopo ripetuti cicli di apertura e chiusura, la pinza ER32 di tipo R per portaelettrodo EDM evita il microslittamento dell'elettrodo, lo squilibrio dello spinterometro e la deviazione dimensionale della cavità dello stampo. Supportando la fornitura spot standard e la modifica personalizzata della tolleranza del foro interno, dei parametri della scanalatura e della finitura superficiale, fornisce soluzioni di bloccaggio stabili, di alta precisione e durevoli per le moderne officine di lavorazione EDM di stampi di precisione.
Punti critici della produzione
Nella produzione quotidiana di stampi per elettroerosione a tuffo, le comuni pinze ER disponibili in commercio creano diversi grattacapi comuni nella produzione:
I flussi di lavoro semplificati per le materie prime e il trattamento termico di taglio portano alla distorsione della rotondità e all'attenuazione della forza di serraggio dopo frequenti cicli elastici di apertura-chiusura.
Sotto l'impatto continuo di scarica a impulsi, gli elettrodi producono micro-slittamento e deriva di esaurimento. Lo spinterometro diventa irregolare, comportando una struttura della cavità incoerente, deviazione dimensionale e rischio di scarto per elettrodi per stampi di alto valore.
JWGRIP ottimizza la pinza ER32 di tipo R mirando ai punti critici sopra menzionati:
1. La materia prima in acciaio per molle di alta qualità e il trattamento termico di distensione multi-round eliminano lo stress residuo interno generato durante la tornitura e la levigatura, prevenendo la deformazione permanente nel lavoro ciclico elastico a lungo termine.
2. Il design ottimizzato del contorno di tipo R distribuisce la forza di serraggio in modo uniforme su tutta la superficie del foro interno. Funziona in modo stabile con elettrodi in rame tenero, grafite fragile e rame-tungsteno ad alta densità.
3. Si abbina ai corpi portaelettrodo tradizionali ER32 esistenti, evitando investimenti eccessivi per il rinnovo del dispositivo.
4. Le specifiche standard sono disponibili; La modifica OEM per la tolleranza del foro interno, la struttura della scanalatura e il trattamento superficiale è disponibile per elettrodi di diametro speciale e condizioni di lavoro difficili.
5. Riduce efficacemente i rischi di slittamento e di esaurimento dell'elettrodo, stabilizza lo stato dello spinterometro durante le attività di lavorazione di cavità a lungo termine.
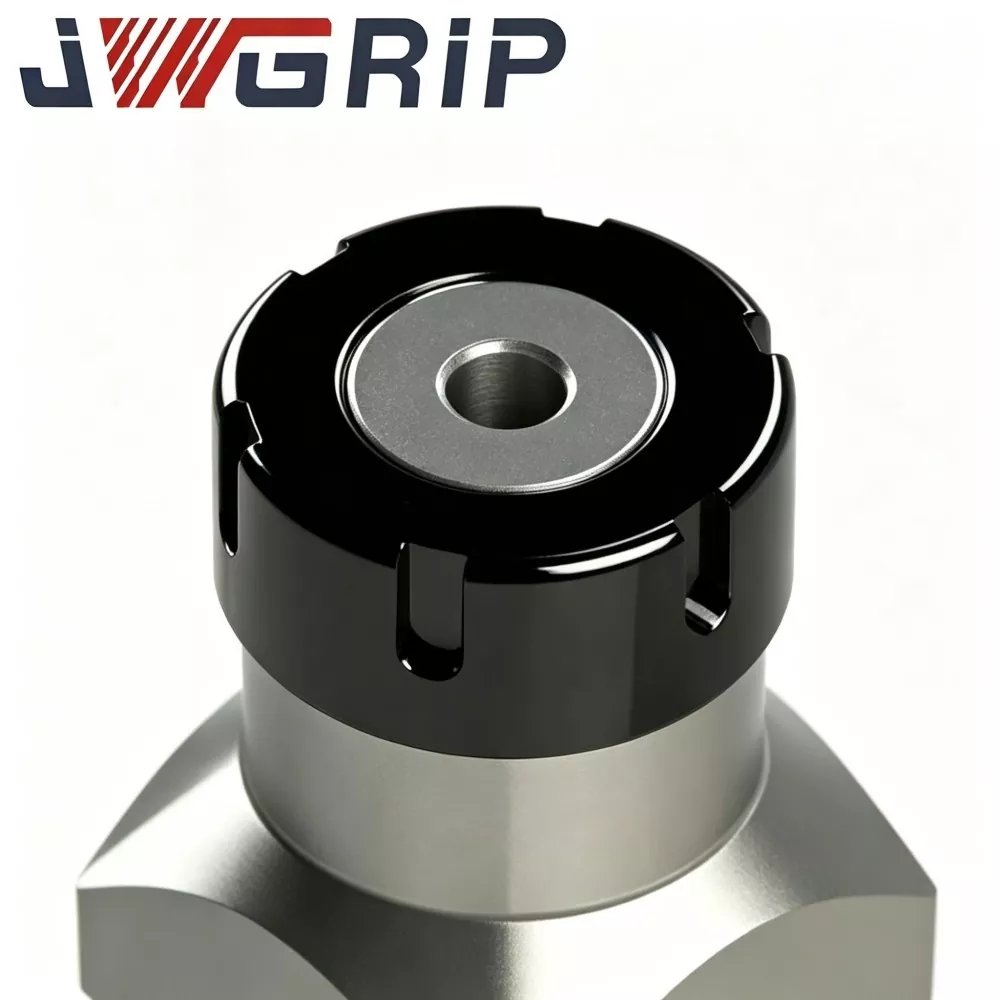

Caratteristiche strutturali
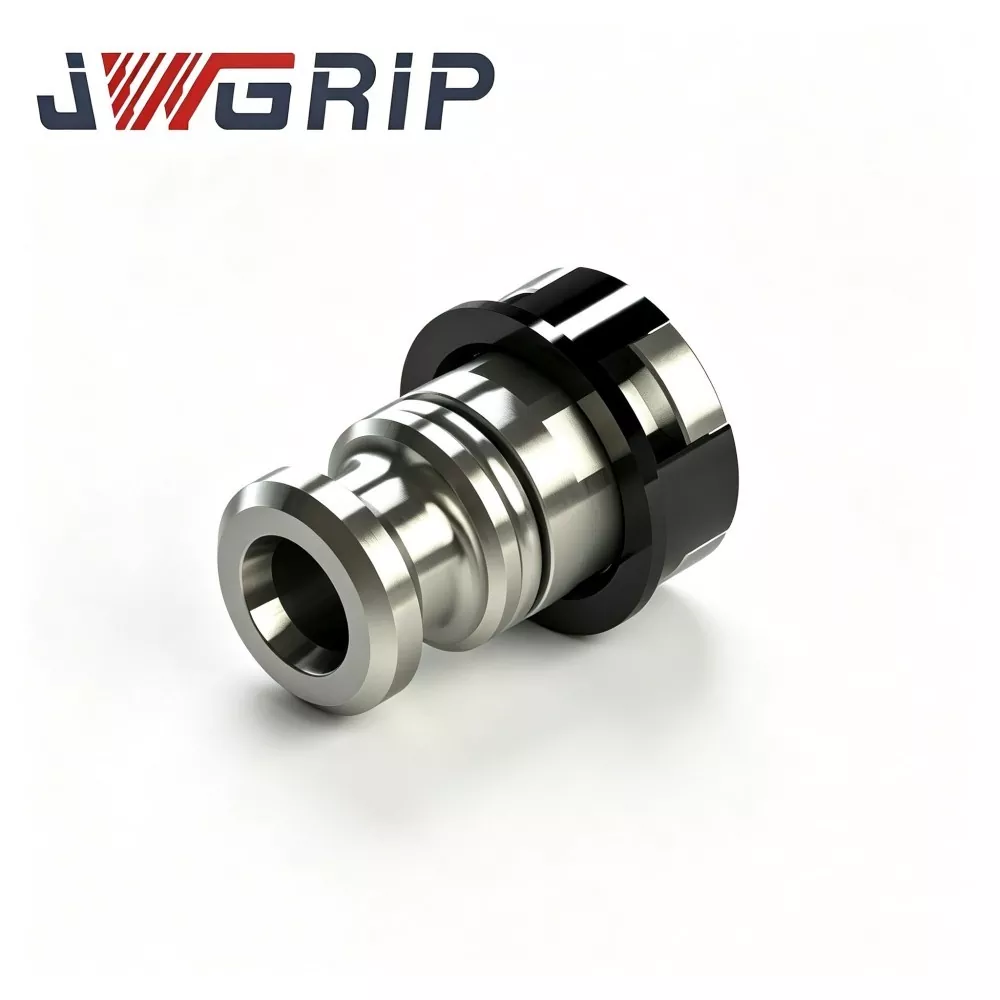
La pinza JWGRIP R-Type ER32 per portaelettrodo EDM è un componente di bloccaggio elastico ad alta precisione progettato esclusivamente per gruppi portaelettrodo EDM a tuffo:
1. Installato all'interno del dado del supporto ER32 e del corpo principale del supporto. Quando il dado del supporto viene serrato, fornisce una forza di compressione circonferenziale uniforme per bloccare gli elettrodi a gambo rotondo nella posizione preimpostata.
2. Le pinze universali convenzionali ER32 sono originariamente progettate per mandrini di fresatura CNC; non sono ottimizzati per le condizioni specifiche dell'EDM: vibrazioni a impulsi continui, spruzzi di fluido dielettrico e frequenti scambi di elettrodi.
3. La disposizione migliorata della scanalatura a fessura di tipo R ridistribuisce lo stress elastico sul corpo della pinza, riduce la concentrazione di stress locale e migliora le prestazioni di recupero elastico dopo ripetuti cicli di apertura-chiusura, mantenendo un runout basso durante il funzionamento continuo dell'EDM.
Ambito di applicazione: è un materiale di consumo principale per officine di stampi a iniezione di plastica, stampi per pressofusione, stampi per stampaggio di precisione, stampi per parti mediche e stampi per componenti ottici. Blocca elettrodi per elettroerosione a gambo tondo in rame, grafite e rame-tungsteno. Installazione diretta senza alterazioni meccaniche aggiuntive. La modifica basata sui disegni OEM è supportata per dimensioni del gambo dell'elettrodo non standard.
Principali prestazioni tecniche
1. Struttura di distribuzione ottimizzata della scanalatura a fessura di tipo R Rispetto alle normali pinze ER32, il layout riorganizzato della scanalatura a fessura di tipo R bilancia la distribuzione dello stress elastico. Durante il bloccaggio del gambo dell'elettrodo, ciascuna sezione genera una forza di compressione omogenea, evita la deformazione locale del gambo dell'elettrodo e sopprime il runout totale dell'unità di bloccaggio dell'elettrodo.
2. La materia prima in acciaio per molle accuratamente selezionata adotta acciaio per molle speciale invece del normale acciaio al carbonio. Dopo precisi cicli termici di tempra, rinvenimento e distensione in più fasi, mantiene un'elasticità stabile dopo centinaia di cicli di rilascio dei morsetti e resiste alla deformazione plastica permanente.
3. Affilatura del foro interno ad alta precisione Il foro di bloccaggio interno passa attraverso una levigatura fine. L'eccellente rotondità del foro interno e la levigatezza della superficie riducono i segni di abrasione sui gambi degli elettrodi durante gli scambi ripetuti e prevengono l'accumulo di microparticelle che peggiorerebbe la deviazione di posizionamento.
4. Buona resistenza alla corrosione del fluido dielettrico Lo speciale trattamento anticorrosivo della superficie rallenta l'erosione chimica derivante dal contatto a lungo termine con il fluido dielettrico EDM. Riduce il rischio di ruggine all'interno dell'ambiente umido del serbatoio EDM e prolunga la durata.
5. Ampia compatibilità con i supporti EDM standard ER32 Segue gli standard di base delle dimensioni esterne ER32, si adatta alla maggior parte dei corpi dei portaelettrodi EDM di forma ER32 e dei dadi di serraggio commerciali. Gli utenti finali non devono sostituire l'hardware del supporto esistente.
6. Personalizzazione flessibile diretta in fabbrica e OEM Le specifiche del diametro di serraggio standard coprono le dimensioni del gambo dell'elettrodo tradizionali. L'OEM può regolare la tolleranza del foro interno, la profondità della scanalatura della fessura, la regolazione fine della dimensione esterna e il trattamento superficiale in base ai disegni del cliente o ai campioni fisici.
7. Coerenza affidabile da lotto a lotto Ogni lotto di produzione viene sottoposto a ispezione a campione multi-articolo. I dati relativi alle dimensioni chiave, al run-out di bloccaggio e alla durezza vengono registrati in file di ispezione dei lotti, garantendo prestazioni stabili per le imprese produttrici di stampi con acquisto di volumi.
Flusso di lavoro di produzione completo
Ogni lotto di pinza ER32 JWGRIP R-Type segue un flusso di lavoro di produzione a fase completa rigorosamente controllato:
① Ispezione in entrata delle materie prime
② Tornitura di precisione CNC per il contorno esterno
③ fresatura di scanalature a fessura
④ prelavorazione del foro interno ad alta precisione
⑤ trattamento termico multistadio (tempra, rinvenimento, distensione)
⑥ levigatura fine del foro interno
⑦ sbavatura e finitura dei bordi
⑧ trattamento anticorrosivo superficiale
⑨ test delle prestazioni multidimensionali
⑩ smistamento dei lotti e stoccaggio dei prodotti finiti.
Specifiche di controllo qualità
La produzione viene eseguita secondo gli standard del sistema di gestione della qualità ISO 9001.
Elementi fondamentali del test: misurazione dimensionale, verifica della durezza, rilevamento del runout di bloccaggio, test di simulazione della fatica elastica.
Tutti gli strumenti di misurazione ricevono una calibrazione metrologica periodica per garantire l'autenticità e la ripetibilità dei risultati dei test.
I rapporti di ispezione dei lotti vengono archiviati per ciascun lotto; certificati dei materiali e registrazioni parziali di test di terze parti possono essere forniti su richiesta del cliente.
Suggerimento operativo e di archiviazione:
Conservare le pinze in scomparti separati della cassetta degli attrezzi anticollisione. Tenere lontano dall'umidità, dai trucioli metallici e dai graffi forti prima dell'installazione. Pulire accuratamente il foro interno prima di ogni montaggio. Trucioli o residui di fluido dielettrico all'interno del foro compromettono seriamente la precisione di bloccaggio.
Perché scegliere JWGRIP
1. Il team di progettazione e ricerca e sviluppo di utensili specializzato nell'elettroerosione accumula una ricca esperienza nello sviluppo di accessori di bloccaggio per elettroerosione a tuffo. Non copiamo semplicemente i progetti di pinze di tipo fresatura; le ottimizzazioni del prodotto derivano dal massiccio feedback dei tecnici di stampa in prima linea.
2. Vaglio delle prestazioni dell'intero lotto prima della spedizione Molti concorrenti eseguono solo ispezioni a campione. Ogni pinza ER32 JWGRIP tipo R finita supera il rilevamento dell'esaurimento del serraggio prima della consegna per filtrare le unità non conformi.
3. Fornitura diretta in fabbrica stabile e processo OEM maturo Le merci con specifiche standard mantengono una consegna stabile. Per ordini con dimensioni modificate o con requisiti di superficie speciali, il team di tecnici esamina i disegni OEM entro 12 giorni lavorativi e fornisce un feedback sulla fattibilità. Termine d'esecuzione standard: 10-15 giorni lavorativi; Il tempo di consegna OEM è confermato in base alla complessità del disegno.
4. Supporto tecnico professionale orientato all'applicazione Quando i clienti riscontrano un serraggio anomalo, un runout eccessivo e altri problemi di assemblaggio in loco, il team di supporto tecnico fornisce una guida pratica all'installazione e alla risoluzione dei problemi basata sull'esperienza reale del laboratorio EDM.
5. Meccanismo completo di tracciabilità dei lotti Ciascun lotto di produzione è dotato di marcatura indipendente dei lotti. Se si verificano problemi imprevisti legati alla lavorazione, i parametri di produzione originali e i registri di ispezione possono essere rapidamente recuperati per l'analisi tecnica delle cause principali.
Domande frequenti
Q1: La pinza ER32 JWGRIP tipo R può realizzare un runout pari a zero dopo l'installazione?
A1: Non è possibile ottenere un'eccentricità zero con nessun gruppo pinza elastica. In condizioni di prova standard con supporto abbinato e barra di prova qualificata, l'eccentricità assemblata è controllata ≤0,003 mm. Il run-out totale effettivo montato sulla macchina è influenzato anche dalla rotondità del gambo dell'elettrodo, dalle condizioni della superficie, dalla coppia di serraggio del dado e dall'usura del corpo del supporto. Mantenere i componenti accoppiati in buone condizioni per la massima precisione di serraggio.
Q2: Questa pinza è adatta per elettrodi di grafite pesanti e di grande diametro?
A2: La pinza ER32 tipo R per portaelettrodo EDM supporta il bloccaggio dell'elettrodo in grafite. Per elettrodi di grafite pesante di grandi dimensioni, valutare il carico del mandrino e la coppia di serraggio. Un peso eccessivo o un serraggio eccessivo accelerano la fatica elastica della pinza e ne riducono la durata. Abbina il peso dell'elettrodo alla capacità di bloccaggio della pinza nella produzione reale.
Q3: È possibile creare un OEM quando i parametri del diametro interno o della scanalatura della fessura differiscono dallo standard ER32?
R3: Sì. Si prega di fornire disegni tecnici completi o campioni fisici, contrassegnare la dimensione del foro di bloccaggio, la tolleranza, le specifiche della scanalatura a fessura, il target di durezza e i requisiti di trattamento superficiale. Il dipartimento di ingegneria valuterà la producibilità ed emetterà un preventivo formale.
Q4: Quali articoli sono coperti dalla garanzia?
A4: Si tratta di utensili consumabili ad alta precisione. La garanzia si applica ai difetti originati dalla produzione, come l'esaurimento delle specifiche al momento della spedizione. I danni causati da graffi, serraggio eccessivo, coppia impropria, intasamento di trucioli e usura per fatica a lungo termine derivanti dall'utilizzo in produzione sono esclusi dalla garanzia.
Guida alla selezione della pinza e suggerimenti per l'uso in officina quotidiana
1. Seleziona il diametro di serraggio nominale il più vicino possibile alla dimensione reale del gambo dell'elettrodo. Non utilizzare una pinza per una gamma di dimensioni eccessivamente ampia; lo spazio di grandi dimensioni crea una pressione di bloccaggio irregolare e un valore di runout più elevato.
2. Prima della produzione formale dello stampo, pulire completamente il foro interno della pinza, la cavità del dado del supporto e la superficie del gambo dell'elettrodo per rimuovere trucioli metallici e residui di fluido dielettrico.
3. Dopo l'assemblaggio, eseguire l'ispezione della concentricità tramite il comparatore prima della lavorazione con elettroerosione. Questo controllo preliminare riduce notevolmente il rischio di scarti di cavità dello stampo causati dalla deviazione dei componenti di bloccaggio.
4. Per stampisti con più macchine, preparare più pinze corrispondenti alle dimensioni del gambo dell'elettrodo utilizzate di frequente. Eliminare le pinze molto usurate. Sostituire immediatamente se durante l'ispezione di routine si osservano indebolimento elastico, deformazione permanente o crepe superficiali, anche se la durata teorica non viene raggiunta.
5. Implementare lo stoccaggio classificato e il controllo regolare delle condizioni delle scorte di pinze per mantenere una consistenza stabile della lavorazione EDM per progetti di produzione in serie a lungo termine.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
Consigli sulle notizie