- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
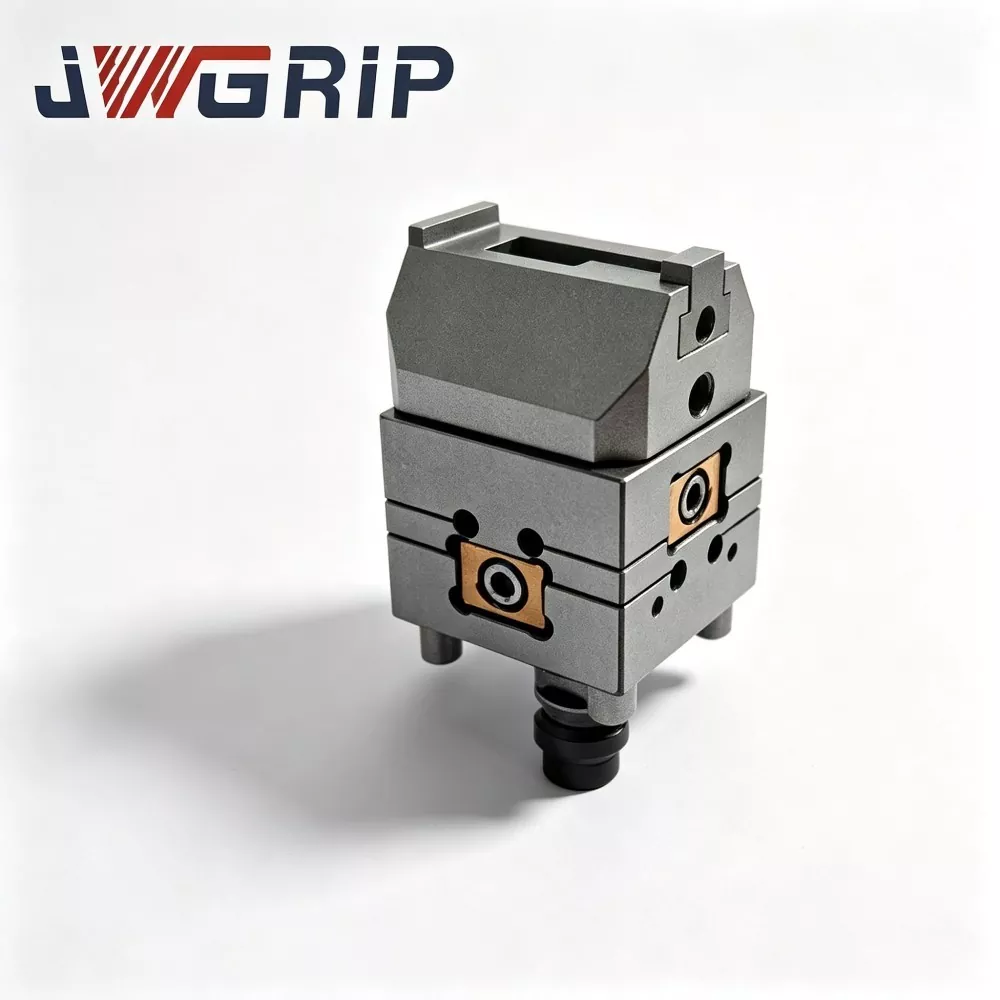
La morsa a V TP UnoSet per elettroerosione a filo è la soluzione definitiva per il bloccaggio dei pezzi per la produzione in batch di parti di alberi cilindrici?
Per le officine di produzione di componenti per stampi e utensili di precisione che eseguono ordini di elettroerosione a filo in grandi volumi per perni di espulsione, perni per anima, semilavorati per camme eccentriche e barre tonde in metallo duro, il collo di bottiglia di tenuta pezzo dei semilavorati cilindrici, di lunga data, è stato a lungo un fattore importante che limita l'efficienza produttiva complessiva. Le tradizionali morse a ganasce piatte e i normali blocchi a V sciolti non sono in grado di ottenere un autocentraggio efficiente e una rapida ereditarietà dei dati, costringendo gli operatori a dedicare enormi quantità di tempo alla regolazione manuale ripetuta della concentricità e alla composizione completa dei dati per ogni installazione di attrezzature, portando a una precisione di elaborazione batch instabile e ad elevati costi di attesa per mancata elaborazione. In qualità di produttore professionale di dispositivi per elettroerosione a filo ad alta precisione con sede in Cina,JWGRIPha sviluppato in modo indipendente il leader del settoreMorsa a V TP UnoSet per elettroerosione a filo, che combina perfettamente il corpo principale in acciaio legato pre-temprato stabilizzato criogenicamente, la struttura autocentrante simmetrica con doppia scanalatura a V e l'interfaccia nativa di cambio rapido Unoset. Questo blog tratterà in modo approfondito i principali punti salienti della progettazione, i parametri completi delle specifiche, i vantaggi comparativi delle prestazioni rispetto alle tradizionali soluzioni di bloccaggio dei pezzi, il rigoroso processo di produzione, la guida all'installazione professionale, i limiti di utilizzo pratico e le politiche post-vendita, mostrando come questo dispositivo può ridurre il tempo di impostazione concentrica manuale di circa il 61% rispetto alle tradizionali morse a ganasce piatte, pur mantenendo prestazioni di posizionamento ultrastabili in condizioni di lavoro con fluido dielettrico sommerso a lungo termine. È inoltre possibile accedere alla pagina ufficiale completa dei dettagli del prodotto per ottenere parametri tecnici più esclusivi e informazioni sulla personalizzazione ODM tramite il collegamento di ancoraggio dedicato TP UnoSet Vee Vise per Wire EDM.
Sommario
- Cos'è esattamente la morsa a V TP UnoSet per elettroerosione a filo sviluppata da JWGRIP?
- 7 principali punti salienti delle prestazioni principali di questo dispositivo di fissaggio
- Parametri delle specifiche di riferimento e opzioni di personalizzazione disponibili
- Completa il rigoroso processo di produzione e ispezione in 16 fasi
- Guida all'installazione standard e alla manutenzione giornaliera in 6 punti
- Confronto delle prestazioni: 3 principali soluzioni di bloccaggio cilindrico
- Domande frequenti
Cos'è esattamente la morsa a V TP UnoSet per elettroerosione a filo sviluppata da JWGRIP?
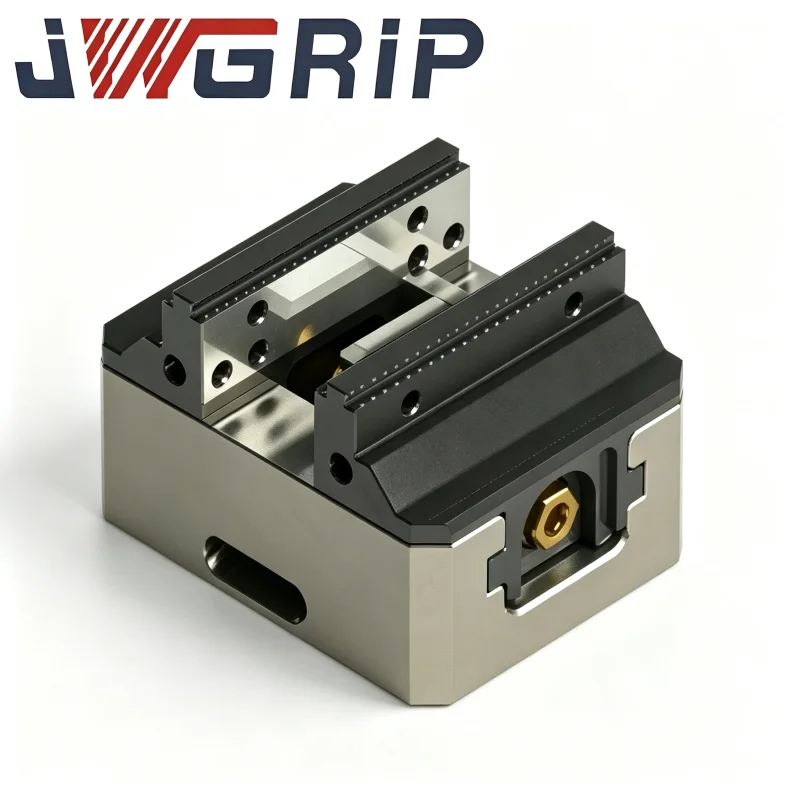
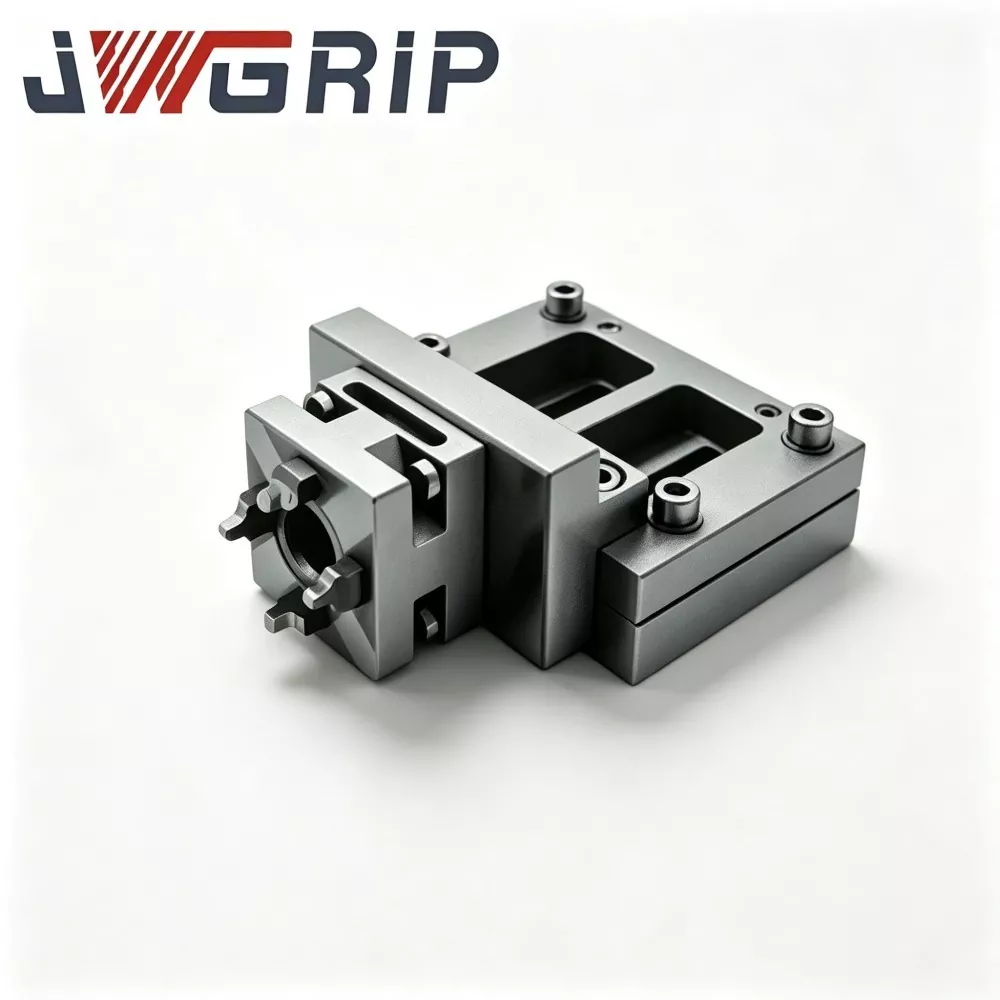
La morsa a V JWGRIP TP UnoSet per elettroerosione a filo è un dispositivo di bloccaggio autocentrante specializzato, progettato per la produzione in serie di elettroerosione a filo sommersa di barre tonde, ad albero e grezzi cilindrici eccentrici. Costruito con materiale in lega di acciaio pre-temprato stabilizzato criogenicamente, unisce la funzione di posizionamento con doppia scanalatura a V rettificata di precisione e l'interfaccia nativa di cambio rapido Unoset in un'unica unità compatta. Si monta direttamente su qualsiasi piano di lavoro per elettroerosione a filo compatibile con Unoset senza adattatori intermedi aggiuntivi. Diversamente dalle tradizionali morse a ganasce piatte e dai normali blocchi a V sciolti che si basano sull'allineamento manuale e producono facilmente errori umani e incoerenze dei lotti, presenta una distribuzione uniforme della forza di serraggio e un'eccellente resistenza all'erosione dei fanghi. Evita l'usura della scanalatura a V, i micro-spostamenti di posizionamento e l'instabilità di bloccaggio causati dal funzionamento sommerso per lungo tempo, riducendo notevolmente i tempi di configurazione dell'attrezzatura e stabilizzando la precisione dimensionale e la consistenza del profilo delle parti dell'albero. È ampiamente applicabile alla lavorazione batch con taglio a filo di perni per stampi, perni di espulsione, semilavorati per camme eccentriche e barre tonde in carburo e supporta la fornitura di massa standard e la modifica personalizzata ODM degli angoli delle scanalature a V, degli intervalli di apertura e delle interfacce di montaggio, fornendo soluzioni affidabili di supporto pezzo senza operatore per le moderne celle di produzione di semilavorati cilindrici automatizzate.
7 principali punti salienti delle prestazioni principali di questo dispositivo di fissaggio
Ogni dettaglio di progettazione di questa morsa è ottimizzato sulla base di migliaia di dati di scenari di utilizzo reali raccolti dai progetti ODM JWGRIP, offrendo vantaggi funzionali senza pari rispetto ai normali prodotti di bloccaggio sul mercato:
- Struttura autocentrante simmetrica con doppia scanalatura a V e rettificata di precisione: I dati comparativi dei test di laboratorio sul serraggio in lotti mostrano che, con lo stesso ambito di tolleranza del diametro esterno della barra tonda, la morsa a V JWGRIP TP Unoset riduce il tempo di impostazione concentrica manuale di circa il 61% rispetto alle morse a ganascia piatta convenzionali per lotti successivi di barra tonda. Le superfici di lavoro con scanalatura a V ricevono una rettifica ultra precisa per garantire condizioni di contatto stabili su tre punti.
- Corpo principale in acciaio legato stabilizzato criogenicamente: Il corpo principale è sottoposto a trattamento criogenico e rinvenimento multi-round di distensione. All'interno dell'officina, temperatura ambiente 15-32 ℃, variazione di planarità del piano di riferimento del corpo principale ≤ 0,0028 mm, limitando efficacemente il rischio di deformazione termica in condizioni di temperatura fluttuante del serbatoio per elettroerosione a filo.
- Superfici di posizionamento con scanalatura a V nitrurate al plasma: Le superfici funzionali inclinate con scanalatura a V completano l'indurimento locale mediante nitrurazione al plasma, con durezza superficiale che raggiunge HV840-950. Migliora notevolmente la resistenza all'usura contro la polvere di carbonio tagliata a filo e l'erosione delle particelle metalliche durante la produzione in lotti sommersi per lungo tempo. La finitura antiruggine di passivazione dell'intera unità resiste anche alla corrosione provocata dagli spruzzi di fluido dielettrico.
- Interfaccia standard nativa Unoset: Le funzioni di posizionamento e bloccaggio del fondo sono rigorosamente conformi alle specifiche Unoset. Realizza l'ereditarietà dei dati con la libreria di dispositivi Unoset esistente su apparecchiature per elettroerosione a filo ed evita completamente il ripetuto lavoro di ricostruzione dei dati su scala reale.
- Configurazione di bloccaggio-arresto regolabile: Dotato di blocco assiale regolabile e rimovibile, controlla la posizione assiale dei pezzi grezzi di barre tonde e facilita la produzione in lotti di pezzi con dimensioni di lunghezza costanti.
- Capacità di progettazione personalizzata ODM flessibile: In qualità di produttore compatibile con ODM, JWGRIP può regolare l'angolo incluso della scanalatura a V, la larghezza di apertura effettiva, l'interfaccia Unoset variante e il layout del blocco di arresto in base ai disegni tecnici del cliente per esigenze speciali di celle automatizzate con albero cieco.
- Tracciabilità completa del numero di serie: Ogni JWGRIP TP Unoset Vee Vise finito porta un numero di serie univoco inciso al laser. I set di dati di ispezione completi che coprono la precisione geometrica delle scanalature a V, la planarità dei riferimenti e i record di test ripetuti autocentranti vengono archiviati per una gestione della qualità orientata all'azienda.
Parametri delle specifiche di riferimento e opzioni di personalizzazione disponibili
JWGRIP fornisce sia prodotti standard di fornitura di massa che servizi di personalizzazione ODM altamente flessibili per TP UnoSet Vee Vise per Wire EDM, per soddisfare pienamente le diversificate esigenze di produzione di diverse officine di costruzione di stampi, e i parametri di riferimento chiave sono quelli mostrati nella tabella seguente:
| Elemento parametro | Indicatori dettagliati e opzioni personalizzate |
|---|---|
| Materiale del corpo principale | Acciaio legato pretemprato stabilizzato criogenicamente |
| Durezza della superficie della scanalatura a V | HV840-950 dopo trattamento locale di nitrurazione al plasma |
| Intervallo di temperatura ambiente di lavoro | 15-32℃, variazione di planarità del piano di riferimento ≤0,0028 mm |
| Standard di interfaccia | Interfaccia nativa di cambio rapido Unoset, completamente compatibile con la libreria di dispositivi Unoset esistente |
| Protezione anticorrosione di base | Finitura antiruggine di passivazione dell'intera unità, resistente all'immersione in fluido dielettrico per lungo tempo |
| Parti di elaborazione batch supportate | Perni per stampi, perni di espulsione, semilavorati per camme eccentriche, barre tonde in metallo duro |
| Servizi di personalizzazione | Angolo incluso scanalatura a V regolabile, larghezza di apertura, variante di interfaccia Unoset, disposizione del blocco di arresto |
Completa il rigoroso processo di produzione e ispezione in 16 fasi
Ogni morsa a V TP UnoSet per elettroerosione a filo consegnata da JWGRIP passa attraverso un flusso di produzione e ispezione a ciclo chiuso completamente standardizzato, per garantire che ogni unità finita possa soddisfare i più elevati requisiti di precisione e durata per gli scenari di elettroerosione a filo sommersa: 1. Composizione delle materie prime in entrata e ispezione della durezza 2. Fresatura CNC per il corpo principale e il pezzo grezzo con scanalatura a V 3. Trattamento di stabilizzazione criogenica 4. Tempra di distensione multi-round 5. Lavorazione di semifinitura 6. Formatura simmetrica di doppia scanalatura a V 7. Tempra locale con nitrurazione al plasma con pendenza della scanalatura a V 8. Rettifica ultraprecisa multifaccia (facce della scanalatura a V, piano di riferimento inferiore Unoset) 9. Lavorazione di finitura di perni di posizionamento e fori di bloccaggio non impostati 10. Elaborazione di componenti con blocchi di arresto regolabili 11. Scansione di profili geometrici multielemento CMM 12. Test di simulazione di ripetizione autocentrante su barra tonda 13. Marcatura laser del numero di serie 14. Passivazione antiruggine dell'intera unità 15. Ricontrollo finale visivo + dimensionale 16. Magazzinaggio del prodotto finito
Guida all'installazione standard e alla manutenzione giornaliera in 6 punti
Una corretta installazione e le operazioni di manutenzione quotidiana possono prolungare efficacemente la durata di questa morsa e mantenere la massima precisione di posizionamento per anni, evitando inutili perdite di precisione e usura prematura:
- Prima di montare la morsa sul piano di lavoro Unoset per elettroerosione a filo, pulire completamente le caratteristiche di posizionamento Unoset della macchina e la superficie di riferimento Unoset del fondo della morsa; eliminare i fanghi tagliati a filo, i trucioli metallici e i residui del fluido dielettrico, poiché le particelle estranee intrappolate causeranno l'inclinazione del corpo della morsa e rovineranno il riferimento di posizionamento.
- Stringere i bulloni di bloccaggio Unoset al valore di coppia consigliato; il fissaggio con coppia eccessiva causerà micro-deformazioni sul piano di riferimento del corpo principale e influenzerà la stabilità di precisione a lungo termine.
- Pulire accuratamente le pendenze con doppia scanalatura a V prima di posizionare il pezzo a barra tonda; rimuovere le minuscole particelle dure rimaste all'interno della valle della scanalatura a V, che comprometteranno la precisione di autocentraggio.
- Posizionare delicatamente il grezzo cilindrico sulla scanalatura a doppia V, regolare il blocco di arresto assiale rimovibile per vincolare la posizione assiale della barra, quindi completare il movimento di bloccaggio. Non battere mai con il martello la barra tonda per forzare l'inserimento, poiché ciò causerebbe la deformazione locale della superficie di posizionamento della scanalatura a V.
- Dopo aver completato il bloccaggio, eseguire una semplice verifica della sonda per la posizione centrale del pezzo prima di eseguire il programma formale di taglio a filo. L'autocentraggio meccanico non può sostituire completamente la compensazione fine delle coordinate basata su sonda per esigenze di lavorazione ad altissima precisione.
- Al termine del lavoro di produzione del serbatoio, estrarre la morsa quando necessario, sciacquare accuratamente la scanalatura a doppia V per eliminare i detriti di fango, asciugare completamente tutte le superfici di riferimento prima di riporle per evitare la corrosione umida a lungo termine.
Confronto delle prestazioni: 3 principali soluzioni di bloccaggio cilindrico
Per aiutare i responsabili dell'officina a prendere la decisione di approvvigionamento più adatta, abbiamo effettuato un chiaro confronto multidimensionale delle prestazioni tra le tre principali soluzioni di bloccaggio pezzi cilindrici presenti sul mercato: la tradizionale morsa a ganasce piatte richiede la ricomposizione manuale dell'indicazione per ogni nuova barra, con la più bassa efficienza di centraggio. Il blocco a V separato e sciolto senza interfaccia Unoset può realizzare il posizionamento di base di tipo V ma non può ereditare il dato Unoset e ogni installazione richiede la ricostruzione completa del datum. La morsa a Vee JWGRIP TP UnoSet per elettroerosione a filo combina perfettamente l'autocentraggio con doppia scanalatura a V e l'interfaccia nativa di cambio rapido Unoset, riducendo il tempo di configurazione complessivo per i lotti di parti dell'albero di oltre il 60%. Inoltre, supera le altre due soluzioni in termini di durabilità in ambiente sommerso, continuità della catena di riferimento, standard di ispezione e capacità di realizzazione personalizzata, rendendolo la scelta più conveniente per la produzione di elettroerosione a filo cilindrica grezza in lotti.
Domande frequenti
Abbiamo raccolto e risolto le domande più frequenti dei clienti che producono stampi in tutto il mondo sulla morsa Vee TP UnoSet per elettroerosione a filo per risolvere tutti i tuoi possibili dubbi prima dell'acquisto e dell'utilizzo:
D1: JWGRIP TP UnoSet Vee Vise per elettroerosione a filo può eliminare completamente l'errore concentrico derivante dall'ovalizzazione della barra grezza?
A: Il meccanismo autocentrante con doppia scanalatura a V può assorbire l'ovalizzazione del materiale grezzo di entità limitata. Non è in grado di contrastare la forte deformazione di forma ovale su barre grezze gravemente difettose. La verifica precisa delle coordinate della sonda dopo il bloccaggio rimane obbligatoria per le assegnazioni di parti dell'albero ad alta precisione.
D2: Questa morsa può realizzare la correzione del posizionamento per le parti ad albero cavo che presentano una grande eccentricità intrinseca tra il cerchio esterno e il foro interno?
A: JWGRIP TP Unoset Vee Vise realizza il posizionamento facendo affidamento sulla superficie cilindrica esterna del pezzo. Riproduce il centro geometrico esistente del cerchio esterno e non può modificare l'eccentricità preesistente tra il cerchio esterno e il foro interno degli sbozzati dell'albero cavo.
Q3: Se è necessario un angolo di scanalatura a V non standard, uno speciale ambito con diametro della barra o una variante dell'interfaccia Unoset, è possibile fornire un'ingegneria personalizzata ODM?
R: Sì. Si prega di inviare disegni tecnici completi con requisiti chiari riguardanti l'angolo incluso della scanalatura a V, il campo di applicazione del diametro della barra tonda applicabile, la dimensione dell'interfaccia di montaggio e le tolleranze. Il nostro dipartimento di ingegneria completerà la valutazione della producibilità ed emetterà un feedback formale sul preventivo entro 12 giorni lavorativi.
Q4: Quali modalità di guasto rientrano nell'ambito della garanzia del prodotto?
R: La morsa a Vee JWGRIP TP UnoSet per elettroerosione a filo appartiene ad un dispositivo di supporto del lavoro in ambiente sommerso ad alta precisione per elettroerosione a filo. La garanzia copre i difetti di origine della produzione esistenti al momento della consegna, come la geometria della scanalatura a V non conforme alle specifiche e la non conformità della planarità del riferimento. I danni causati dall'impatto del martello, dall'intasamento di particelle estranee, dall'erosione dei fanghi del fluido dielettrico e dalla normale usura ciclica sono esclusi dai termini della garanzia.
Indipendentemente dal fatto che tu sia un responsabile di un'officina di stampi di precisione alla ricerca di dispositivi di bloccaggio pezzi ad alte prestazioni per migliorare l'efficienza delle linee di produzione di elettroerosione a filo di parti di alberi cilindrici in batch o un integratore di sistemi di produzione automatizzati che necessita di parametri di scanalatura a V personalizzati e interfacce di montaggio speciali per adattarsi alla tua esclusiva cella di produzione automatizzata, JWGRIP può fornirti servizi completi e one-stop, tra cui consulenza tecnica gratuita, guida gratuita alla selezione dei dispositivi, consegna di campioni e supporto tecnico ODM completo. Ogni prodotto consegnato supererà 16 fasi di test rigorosi e fornirà un sistema completo di gestione della qualità della tracciabilità del numero di serie, per garantire la precisione di localizzazione più stabile e la durata di servizio più lunga in condizioni di lavoro sommerse di elettroerosione a filo a lungo termine.contattaciora per ottenere l'ultima quotazione del prodotto, un rapporto dettagliato sull'ispezione del prodotto e un'esclusiva soluzione di fissaggio personalizzata su misura per la tua officina!
Notizie correlate
- Perché scegliere un Uniholder EROWA 72 ER-035211 compatibile per il bloccaggio di pezzi di alta precisione
- Perché le officine a 5 assi preferiscono una morsa a punto zero autocentrante compatta e ad alta precisione con ganasce rigide
- In che modo una morsa per elettroerosione a filo girevole da 0-100 mm può migliorare la precisione e l'efficienza della lavorazione
- Perché molte fabbriche di stampi scelgono il mandrino pneumatico 9 in 1 di tipo R nella lavorazione per elettroerosione
- Perché l’adattatore UnoSet con set di pallet RSM 50 rappresenta un punto di svolta per la moderna produzione di elettroerosione a filo di precisione nel 2026
- In che modo un mandrino per elettroerosione a filo per il bloccaggio di pezzi di precisione può migliorare la precisione e ridurre i tempi di installazione
Lasciami un messaggio
Nuovi Prodotti

Consigli sulle notizie