- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

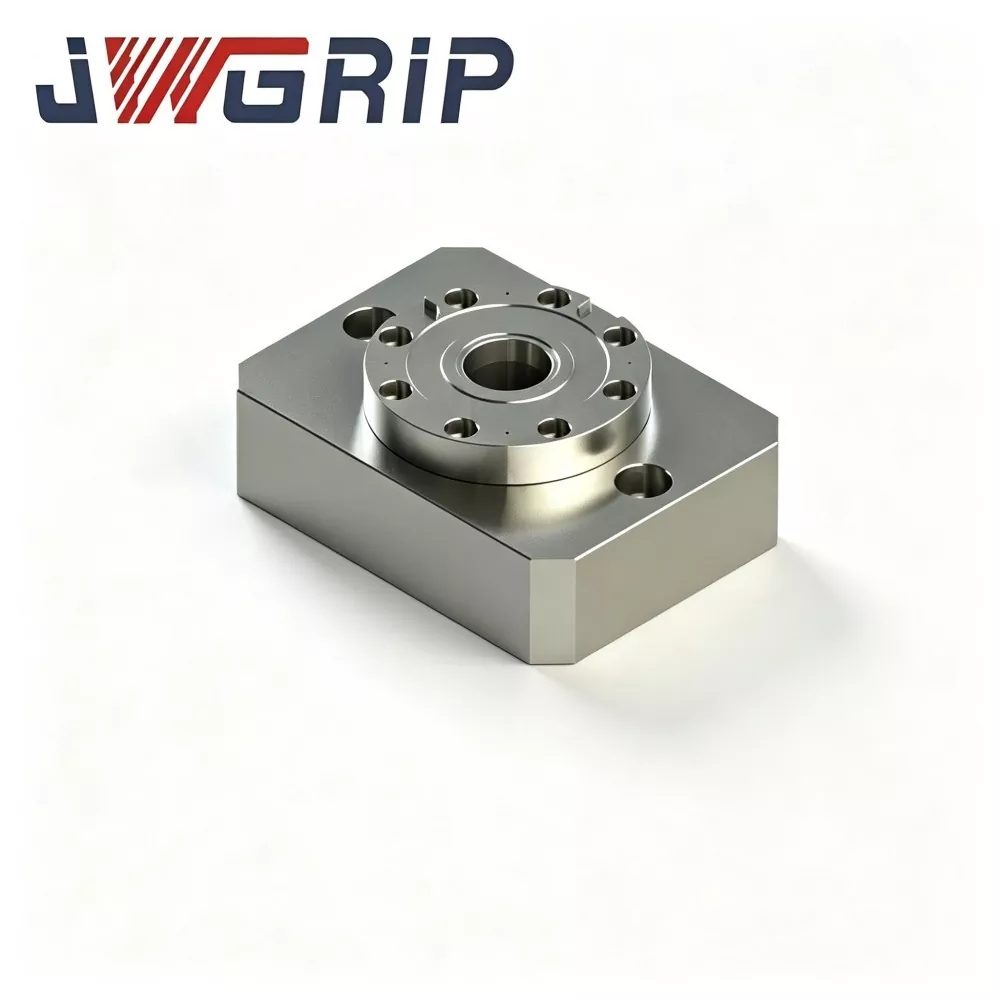
Mandrino di posizionamento del punto zero centrale singolo
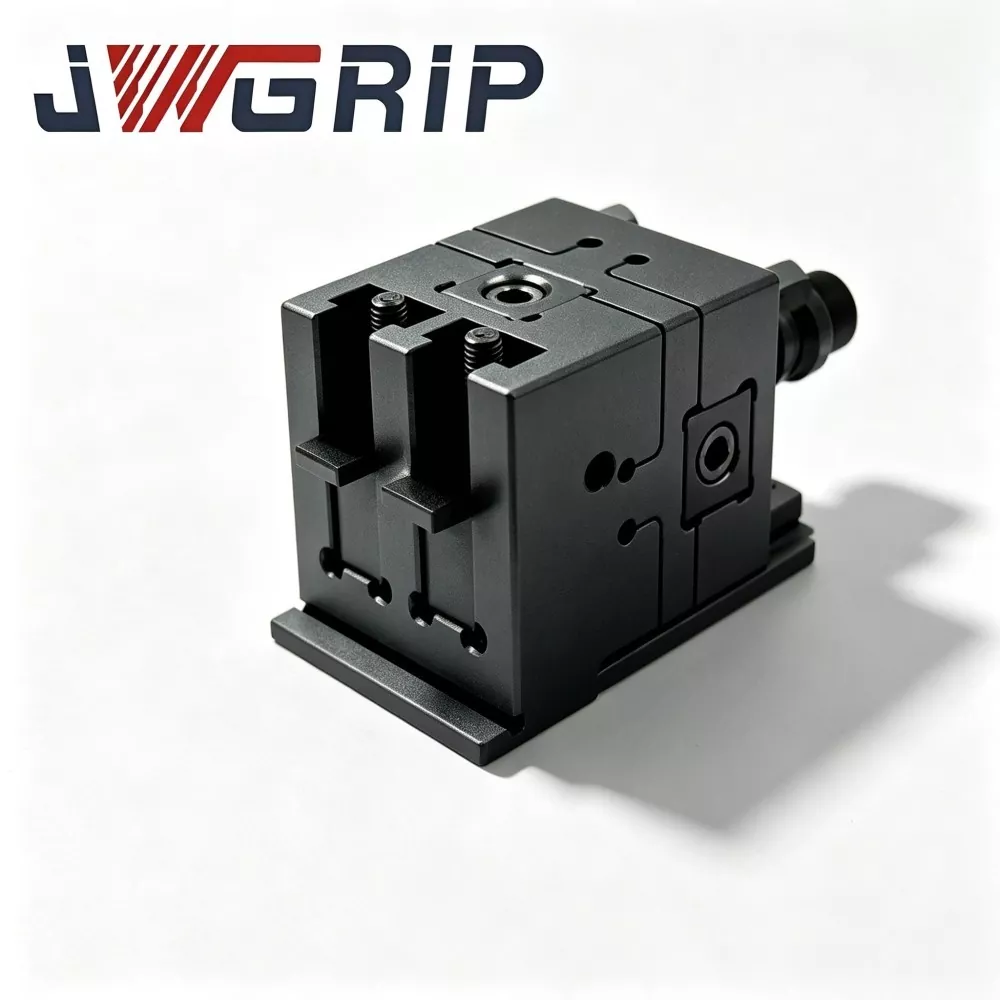
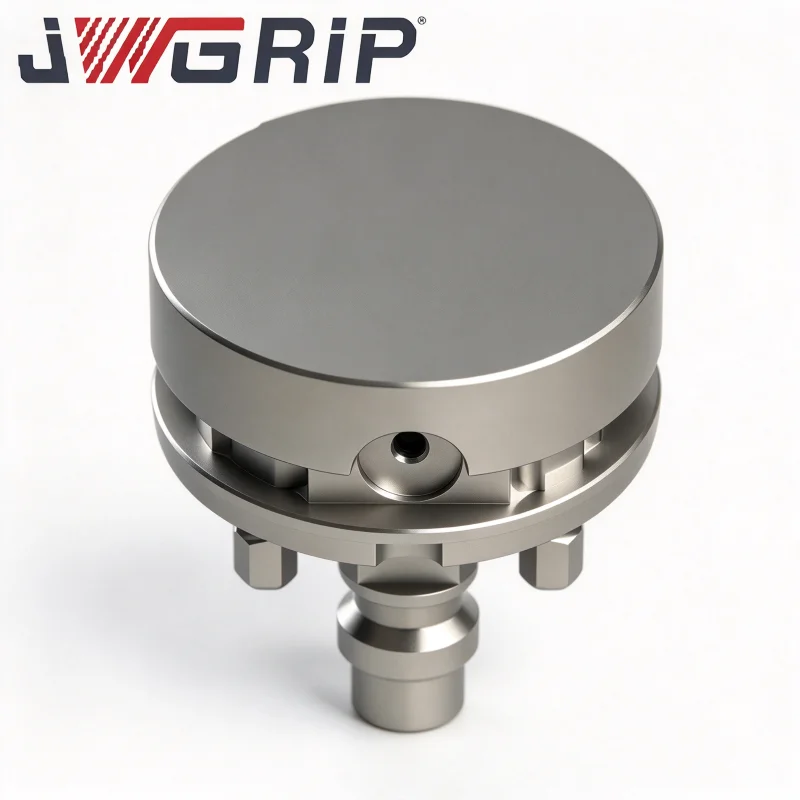
JWGRIP è il produttore e fornitore del mandrino professionale di posizionamento del punto zero a centro singolo in Cina. Essendo un'unità modulare centrale della serie standard di mandrini di bloccaggio a punto zero, questo prodotto è un dispositivo di bloccaggio e posizionamento a punto zero a punto singolo autonomo appositamente progettato per sistemi flessibili di cambio rapido CNC. Adotta un design della struttura modulare indipendente, che funge da unità di assemblaggio di base per layout di dispositivi personalizzati e risolve efficacemente le limitazioni di layout dei tradizionali pallet a punto zero multistazione integrali.
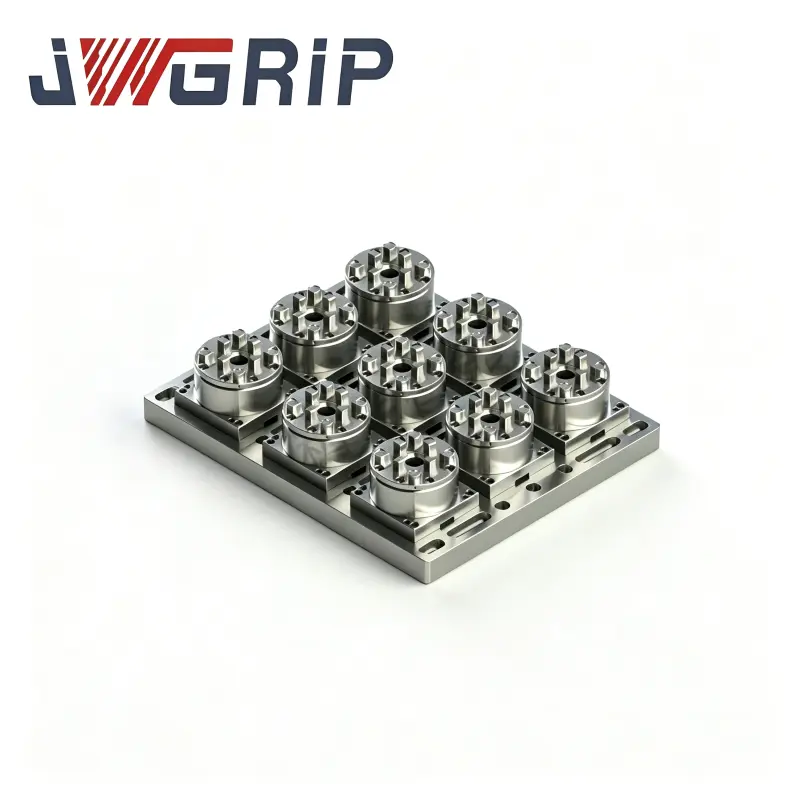
Il mandrino di posizionamento del punto zero a centro singolo presenta un'elevata precisione di posizionamento, una forte compatibilità strutturale e una scalabilità del layout flessibile. Diversamente dai pallet multistazione integrati di dimensioni fisse, questo mandrino modulare a punto singolo consente la libera combinazione di più unità in base alle specifiche effettive del pezzo e alle dimensioni della base dell'attrezzatura. Gli utenti possono disporre mandrini singoli o multipli in layout di array arbitrari con interassi personalizzabili, adattandosi completamente all'elaborazione di campioni di pezzi singoli, alla produzione sporadica di piccoli lotti e agli scenari di lavorazione di manutenzione degli stampi.
Supporta la sostituzione manuale rapida delle apparecchiature per migliorare l'efficienza della configurazione dell'officina e può anche essere utilizzato come componente modulare di base per sistemi di apparecchiature in serie automatizzati. Applicabile universalmente a centri di lavoro verticali, centri di lavoro orizzontali e macchine utensili CNC a 5 assi, fornisce soluzioni di cambio rapido punto zero altamente flessibili, personalizzabili ed economiche per la moderna produzione ad alto mix e a basso volume.
Componenti principali
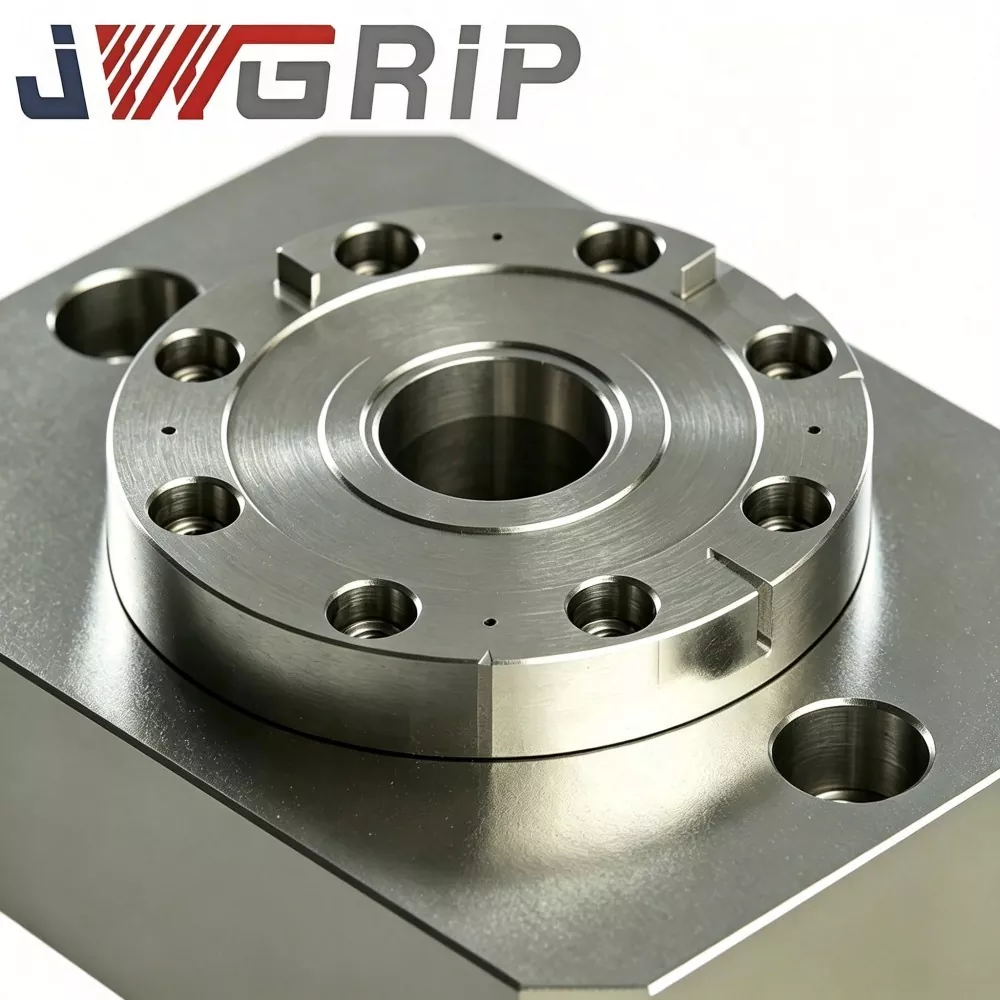
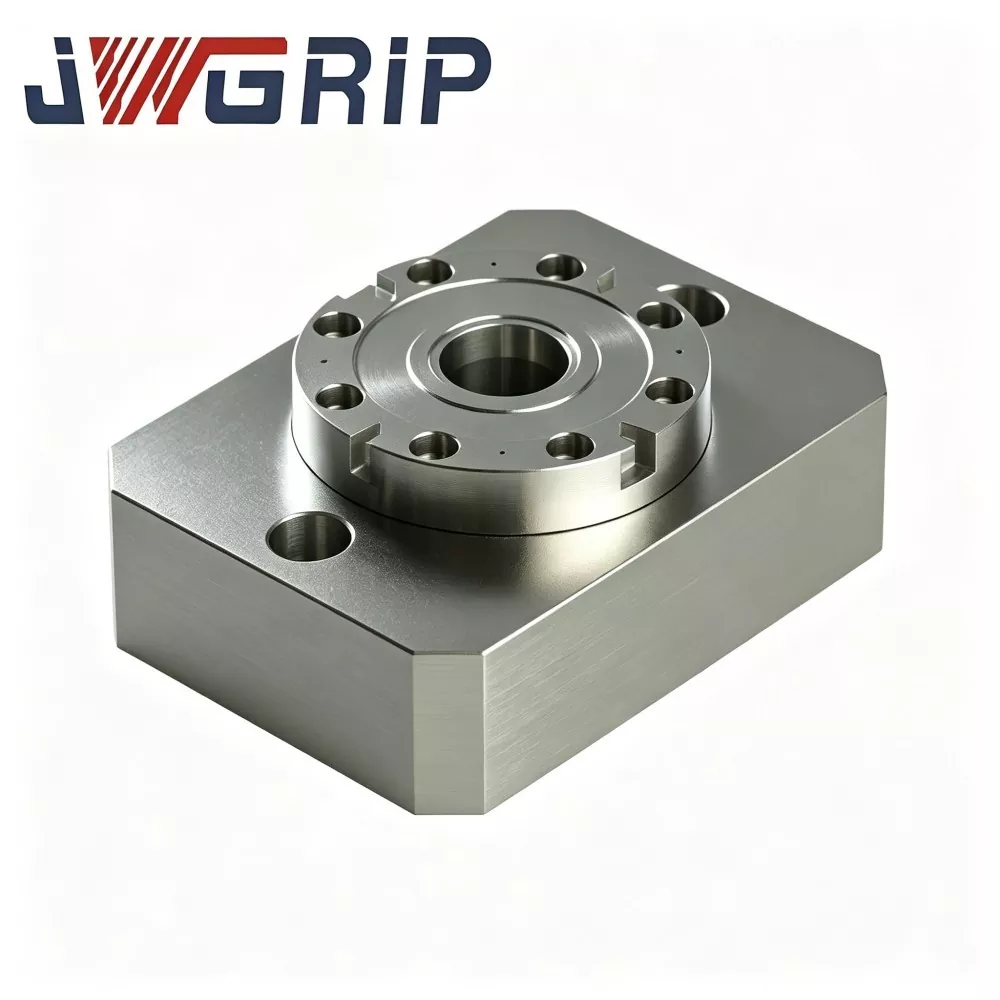
Ogni mandrino di posizionamento a punto zero a centro singolo JWGRIP è un meccanismo di bloccaggio e posizionamento autonomo e non dipende da una piastra pallet di base esterna. Ogni unità include:
Corpo principale del mandrino
Gruppo boccola di posizionamento del punto zero
Pistone di bloccaggio pneumatico incorporato
Passaggi di ingresso dell'aria
Interfaccia di uscita del segnale di stato di blocco
Fori della flangia di montaggio
Approcci di distribuzione
Modalità 1: funzionamento a punto singolo autonomo
1. Montare un mandrino a centro singolo sul piano di lavoro della macchina utensile.
2. Posizionare la base dell'attrezzatura dotata di un tirante a punto zero sul mandrino e attivare il bloccaggio.
3. Ideale per pezzi singoli, campionamento di inserti di stampi e lavori di riparazione di stampi.
Modalità 2: combinazione di array multi-mandrino
1. Fissare due, quattro o più mandrini a centro singolo sui piani di lavoro con scanalatura a T della macchina. Imposta la distanza centrale personalizzata in base all'ingombro della base dell'apparecchio.
2. Montare una quantità corrispondente di tiranti a punto zero sulle basi dei dispositivi per realizzare il posizionamento e il bloccaggio multipunto.
Differenza fondamentale rispetto ai pallet prefabbricati a due/quattro centri: la spaziatura tra i mandrini è configurata in loco dai clienti invece che preimpostata in fabbrica, il che si adatta a basi di fissaggio irregolari e non standard.
Flusso di lavoro completo
1. Fissare i bulloni della flangia del mandrino sul piano di lavoro della macchina utensile.
2. Posizionare la base dell'attrezzatura dotata di perni di trazione del punto zero sulla superficie di posizionamento del mandrino.
3. Fornire aria compressa da 0,5-0,7 MPa. Il pistone interno aziona il meccanismo della boccola per eseguire il bloccaggio a trazione.
4. Una volta completato il blocco, le uscite del segnale di conferma della posizione NPN e la macchina CNC iniziano i cicli di taglio.
5. Al termine della lavorazione, rilasciare la pressione dell'aria; le boccole si sbloccano e la base dell'apparecchio può essere rimossa.
Tecnica di produzione
· Il substrato del mandrino adotta acciaio legato bonificato. I grezzi vengono sottoposti a lavorazioni di sgrossatura, semifinitura e doppi cicli di invecchiamento di distensione per eliminare lo stress residuo generato durante la lavorazione CNC. In condizioni di disposizione in serie, ciascun mandrino sopporta una forza di taglio-impatto alternata; lo stress non rilasciato innescherebbe microdeformazioni invisibili e degraderebbe la precisione di localizzazione ripetuta nel lungo periodo.
· Le boccole di posizionamento utilizzano acciaio per cuscinetti ad alta durezza. I fori interni ricevono una superfinitura di tempra e levigatura per garantire prestazioni affidabili di posizionamento ripetuto per ogni singolo mandrino.
Nota critica per l'uso dell'array: la precisione qualificata del singolo mandrino non equivale alla precisione complessiva del sistema array. Dopo aver montato più mandrini sul piano di lavoro, gli operatori devono eseguire l'indicazione e l'allineamento manuale del quadrante per calibrare le posizioni reciproche tra i mandrini. Questa è la differenza fondamentale rispetto ai pallet monolitici calibrati in fabbrica.
Vantaggi dell'artigianato
1. Layout libero senza limitazioni di spaziatura fissa delle stazioni. Rispetto ai pallet prefabbricati multistazione integrati, questi mandrini modulari indipendenti consentono agli utenti di definire liberamente la distanza centrale dei mandrini. Si adatta a basi di fissaggio irregolari non standard e risolve il problema delle posizioni immutabili dei fori preimpostati sui pallet finiti.
2. Conveniente per campionamenti, volumi ridotti e ordini sporadici di riparazione di stampi. La funzione di cambio rapido punto zero può essere realizzata con solo uno o due mandrini, senza ingenti investimenti una tantum su pallet multistazione di dimensioni standard. Per la modifica dello stampo e la campionatura di prototipi con un basso tasso di utilizzo della postazione di lavoro, le spese in conto capitale iniziali vengono ridotte.
3. Installare tavoli di lavoro compatti con spazio di installazione limitato. Alcuni centri di lavoro compatti a 5 assi e di piccole dimensioni non possono ospitare pallet a punto zero integrati di grandi dimensioni. I mandrini a centro singolo dal fattore di forma compatto possono essere sparsi per sfruttare appieno lo spazio limitato della tabella con scanalatura a T.
4. Pratica espansione graduale della capacità Nella fase iniziale del progetto, distribuire un numero limitato di mandrini per il campionamento di prova. Quando il volume degli ordini aumenta, è sufficiente acquistare mandrini identici in più per creare array multi-mandrino. Le unità esistenti rimangono pienamente utilizzabili con zero sprechi di investimenti precedenti.
5. Supporta sia il funzionamento manuale che gli aggiornamenti di automazione. Gli operatori possono scambiare i dispositivi manualmente. Nel frattempo le porte pneumatiche e le interfacce di segnale si collegano ai sistemi di controllo PLC. Dopo la disposizione dell'array, l'intero sistema di attrezzature può funzionare con robot industriali per il carico-scarico automatico.
6. Compatibile con i perni di trazione a punto zero D20 standard di tutta la nostra serie di dispositivi. Le basi dei dispositivi esistenti possono essere riutilizzate dopo il retrofit dei perni di trazione D20, proteggendo il precedente investimento dei clienti in attrezzature e risorse.
Storie di applicazioni
Il mandrino di posizionamento del punto zero a centro singolo JWGRIP è ampiamente utilizzato nelle officine di costruzione di stampi e nelle fabbriche di componenti di precisione a basso volume. Due casi sul campo ne mostrano i punti di forza e i limiti intrinseci delle soluzioni di tipo modulare.
Caso 1: Fabbrica di stampi di medie dimensioni
Questo cliente riceve principalmente ordini di riparazione di stampi e campionatura di nuovi prodotti invece di produzione ripetitiva di massa.
· Investimento iniziale: 4 set di mandrini a punto zero a centro singolo JWGRIP. Nella maggior parte dei casi vengono utilizzati solo 1-2 mandrini per il campionamento e i lavori di riparazione degli inserti dello stampo. Quando sono necessarie basi di fissaggio più grandi, quattro mandrini vengono assemblati in una disposizione in serie.
· Risultato: rispetto all'acquisto di un pallet completo a quattro centri, i costi di approvvigionamento iniziali diminuiscono e il tasso di utilizzo delle attrezzature migliora per gli ordini di piccoli lotti.
· Limitazione: ogni volta che le specifiche della base del dispositivo cambiano in modalità array, è necessaria la ricalibrazione per le posizioni relative del mandrino, consumando ulteriori ore di manodopera per la configurazione.
Caso 2: Subappaltatore di componenti di precisione
La fabbrica possiede più centri di lavoro compatti a 5 assi il cui spazio sulla tavola non può contenere pallet a punto zero multistazione standard.
· Su ciascuna macchina a 5 assi sono installati due mandrini a centro singolo JWGRIP. La spaziatura del mandrino personalizzata corrisponde alle basi dei dispositivi di proprietà.
· Il cambio rapido a punto zero è realizzato su attrezzature compatte a 5 assi, eliminando il collo di bottiglia che impedisce l'installazione di pallet integrati prefabbricati su tavoli di lavoro di piccole dimensioni.
Flusso di lavoro di produzione completo
1. Forgiatura e rinvenimento di pezzi grezzi in acciaio legato
2. Sgrossatura
3. Primo invecchiamento per alleviare lo stress
4. Semifinitura
5. Invecchiamento secondario da stress
6. Rettifica di altissima precisione per facce di riferimento
7. Inserimento a pressione della boccola
8. Assemblaggio del circuito pneumatico e dei componenti di segnale
9. Test di tenuta della pressione di tenuta all'aria
10. Ispezione indipendente della precisione di una singola unità
11. Trattamento protettivo antiruggine
12. Imballaggio per esportazione
Lista di controllo per l'ispezione
· Test indipendente di precisione di posizionamento ripetuto per ogni singolo mandrino
· Test di tenuta all'aria di 5 minuti; caduta di pressione massima consentita ≤0,02 MPa
· Test funzionale di blocco-sblocco ciclico
· Verifica funzionale della logica di uscita del segnale
Suggerimenti per la valutazione
1. Dai priorità alla valutazione del tuo modello di produzione. Scegli i mandrini a centro singolo JWGRIP per lavori di riparazione e campionamento, basi di fissaggio irregolari non standard o macchine con spazio sul tavolo limitato. Per la produzione di volumi di massa fissi a lungo termine con 2-4 stazioni, sono più consigliati i pallet monolitici integrati per ridurre il carico di lavoro di calibrazione in loco.
2. Se è previsto il layout di un array multi-mandrino, controllare il layout della scanalatura a T della macchina utensile per garantire lo spazio di montaggio della flangia. Riservare ore di manodopera sufficienti per l'indicazione e la calibrazione sulla macchina.
3. Mantenere una pressione stabile della fonte d'aria in officina entro 0,5-0,7 MPa. Riserva punti IO di segnale NPN PLC per progetti orientati all'automazione.
4. Confermare le specifiche dei tiranti a punto zero in loco. La versione standard è adatta ai tiranti D20. Su richiesta sono disponibili gruppi di boccole interne personalizzate per dimensioni alternative dei perni di trazione.
Pratiche operative
· Fissare i mandrini a centro singolo ai piani di lavoro con bulloni flangiati. Stringere rigorosamente in base ai requisiti del valore di coppia. Una coppia insufficiente provoca micromovimenti del corpo del mandrino durante il taglio e compromette la precisione di posizionamento; una coppia eccessiva deformerà il substrato del mandrino.
· Installare il filtro olio-acqua sulla parte anteriore dell'ingresso dell'aria per bloccare l'umidità e le impurità, prevenendo la ruggine e l'abrasione delle boccole che portano a una deriva della precisione.
· Spruzzare un aerosol di lubrificante secco sulle boccole del mandrino dopo ogni 80-100 ore di lavoro cumulative. L'olio motore liquido è severamente vietato perché intrappola i trucioli metallici e provoca guasti dovuti all'inceppamento delle boccole.
· Pulire la superficie di riferimento del mandrino con aria compressa a ogni cambio di turno.
· Nella configurazione del layout dell'array: ogni volta che il layout del mandrino viene modificato, gli operatori devono indicare nuovamente e ricalibrare le posizioni reciproche del mandrino; i vecchi parametri delle coordinate non possono essere riutilizzati direttamente.
· Evitare impatti violenti che colpiscano la superficie di posizionamento del mandrino. La collisione distruggerà permanentemente la precisione dell'unità.
Imballaggio e spedizione
· Imballaggio: ogni singolo mandrino adotta un cartone antiurto per l'esportazione indipendente con protezione interna in schiuma. Gli ordini multi-mandrino all'ingrosso adottano custodie in legno massiccio per l'esportazione.
· Tempi di consegna standard: 13-19 giorni lavorativi. Gli SKU standard selezionati vengono tenuti in magazzino per una spedizione rapida.
Supporto post-vendita
· Garanzia: la garanzia completa di 12 mesi copre i difetti di fabbricazione delle singole unità del mandrino. La precisione della posizione reciproca dell'assemblaggio dell'array dopo l'installazione in loco del cliente è esclusa dalla garanzia, che appartiene al lavoro di messa in servizio lato cliente.
· Documenti tecnici: vengono forniti documenti e disegni operativi online.
· Servizio a pagamento: il supporto tecnico remoto è disponibile per ordini di grandi volumi.
· Modifica personalizzata: è possibile realizzare la regolazione della dimensione della flangia e la modifica delle specifiche del tirante.
· Valutazione del campione: è possibile organizzare un campione di valutazione a mandrino singolo; l'acquirente si farà carico del costo del trasporto del campione.
Domande frequenti
D1: Le posizioni reciproche di più mandrini nel layout dell'array sono precalibrate in fabbrica?
R: No. L'ispezione in fabbrica garantisce solo la precisione per ciascun mandrino autonomo. Dopo il montaggio in serie sul piano di lavoro della macchina utensile, l'interasse e il parallelismo tra i mandrini richiedono l'indicazione e la calibrazione manuale sulla macchina da parte dei clienti. Questa è una caratteristica intrinseca delle unità di tipo modulare.
Q2: In quali scenari dovrei evitare di selezionare questo mandrino di posizionamento a punto zero a centro singolo?
R: Per la produzione in grandi volumi con disposizione della stazione fissa in modo permanente, sono preferibili pallet integrati monolitici per eliminare il lavoro di calibrazione ripetuto. Inoltre, non è consigliabile l'implementazione di array su larga scala se nella tua officina mancano tecnici esperti con l'indicazione del quadrante e il lavoro di allineamento.
D3: Questi mandrini possono abbinarsi ai miei pallet a punto zero esistenti?
R: Le basi delle attrezzature possono essere condivise purché le specifiche dei tiranti seguano lo standard D20. Anche per i layout con configurazione mista, la calibrazione in macchina per le posizioni relative è ancora obbligatoria.
Q4: Il mandrino di posizionamento del punto zero a centro singolo JWGRIP può funzionare su macchine a 5 assi?
R: Sì. Il suo ingombro compatto si adatta alle apparecchiature a 5 assi di dimensioni compatte. Valutare i rischi di collisione tra il movimento dell'attrezzatura, del mandrino e di inclinazione del mandrino durante la fase di selezione.
Approfondimento sulle decisioni in materia di appalti
La forza principale del mandrino di posizionamento a punto zero a centro singolo JWGRIP risiede nella flessibilità modulare. Scambia le ore di manodopera per la messa in servizio parziale in loco con una spaziatura delle stazioni liberamente configurabile, un'ampia compatibilità con le macchine e investimenti espandibili gradualmente.
Questa unità modulare non è universalmente “superiore” rispetto ai pallet monolitici integrati. Si rivolge a modalità di produzione specifiche: campionamento di prototipi e riparazione di stampi, attrezzature irregolari non standard, macchine CNC di piccole dimensioni e fabbriche che pianificano passo dopo passo l'implementazione del sistema punto zero.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
prodotti correlati

Consigli sulle notizie