- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

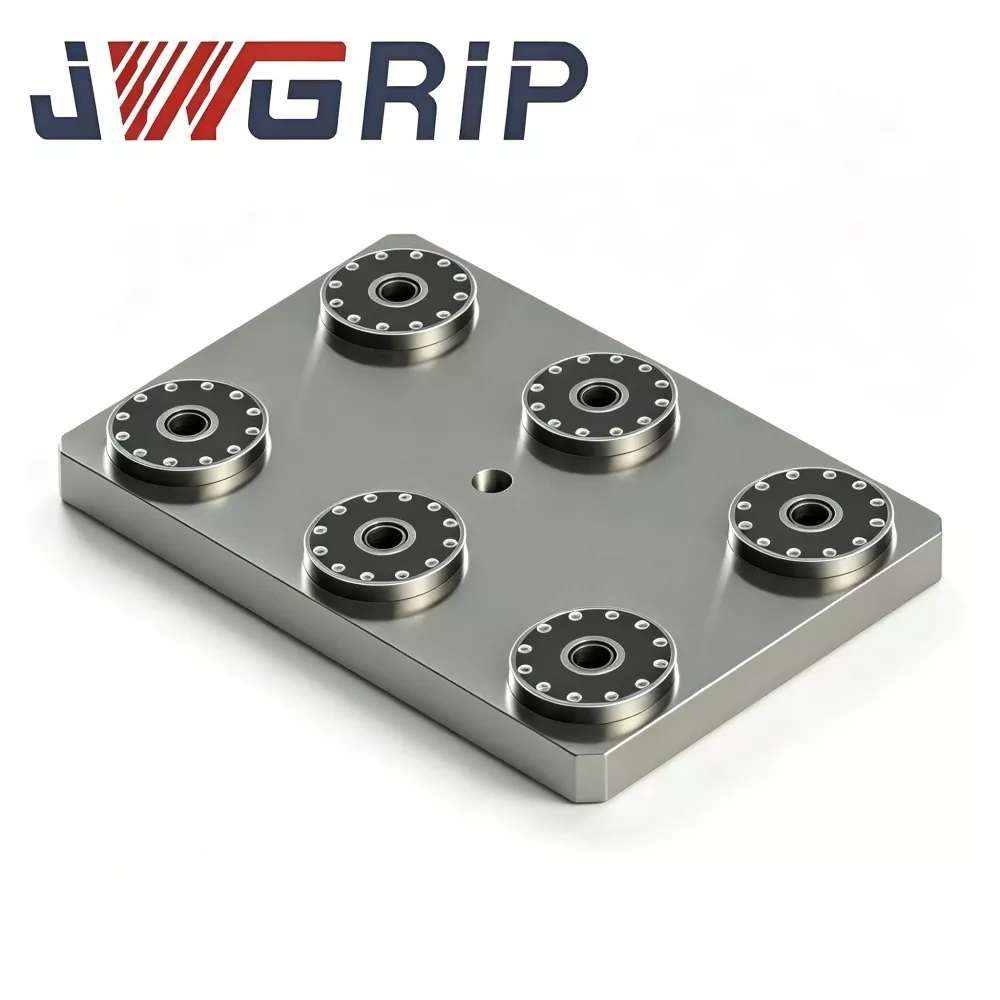
Piastra di bloccaggio del punto zero a sei posizioni
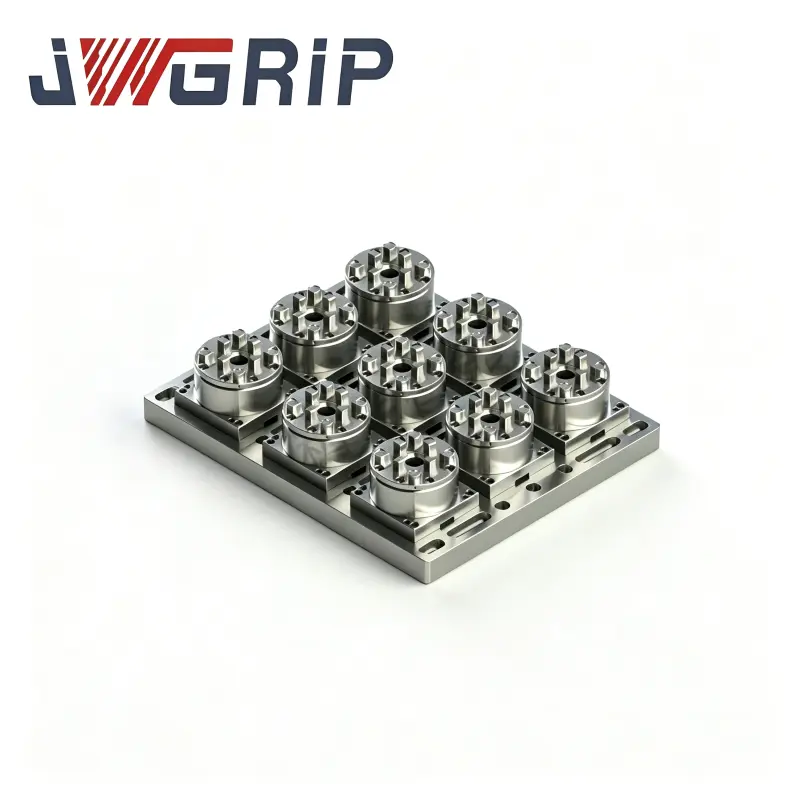
JWGRIP è il produttore e fornitore della piastra di bloccaggio punto zero professionale a sei posizioni in Cina. Si tratta di un dispositivo di bloccaggio a punto zero multistazione integrato appositamente progettato per scenari di produzione flessibile di fresatura e rettifica CNC ad alta efficienza. Questo prodotto integra sei unità di bloccaggio punto zero indipendenti su un'unica base integrale per carichi pesanti, realizzando il montaggio simultaneo di più dispositivi e più pezzi. Presenta un design strutturale all-in-one senza assemblaggi modulari sparsi, che può essere installato direttamente sui tavoli di lavoro delle macchine utensili e si abbina ai sistemi di preimpostazione offline per migliorare notevolmente l'efficienza operativa complessiva delle officine di lavorazione di precisione.
La piastra di bloccaggio punto zero a sei posizioni adotta la tecnologia di formatura integrale in un unico pezzo e di lavorazione di precisione integrale. L'intera piastra di base è sottoposta internamente a fresatura complessiva, trattamento di distensione e rettifica di precisione unificata, con tutti e sei i fori di posizionamento a punto zero completati in una sola lavorazione di serraggio. Garantisce in modo efficace una deviazione di posizione minima tra le stazioni e una precisione di posizionamento ripetuta altamente coerente di ciascuna stazione. Realizzato in acciaio fuso legato ad alta resistenza con molteplici trattamenti di invecchiamento per l'eliminazione delle tensioni interne, il prodotto presenta un'eccellente stabilità strutturale e resistenza alla deformazione sotto carichi di taglio e molatura a lungo termine.
Ogni stazione è dotata di una struttura di tenuta indipendente antischeggia per proteggere i componenti interni di bloccaggio da fluido da taglio, trucioli metallici e polvere abrasiva. Supporta il pre-serraggio offline di varie maschere e pezzi, consentendo il bloccaggio sincrono o indipendente di sei stazioni in base alle esigenze di produzione. Ampiamente applicato nella lavorazione in batch di inserti per stampi, parti aerospaziali di piccole dimensioni e componenti idraulici di precisione, riduce efficacemente la frequenza di sostituzione delle attrezzature e aumenta significativamente l'efficienza complessiva delle apparecchiature dei centri di lavoro verticali.
Assemblaggio hardware completo
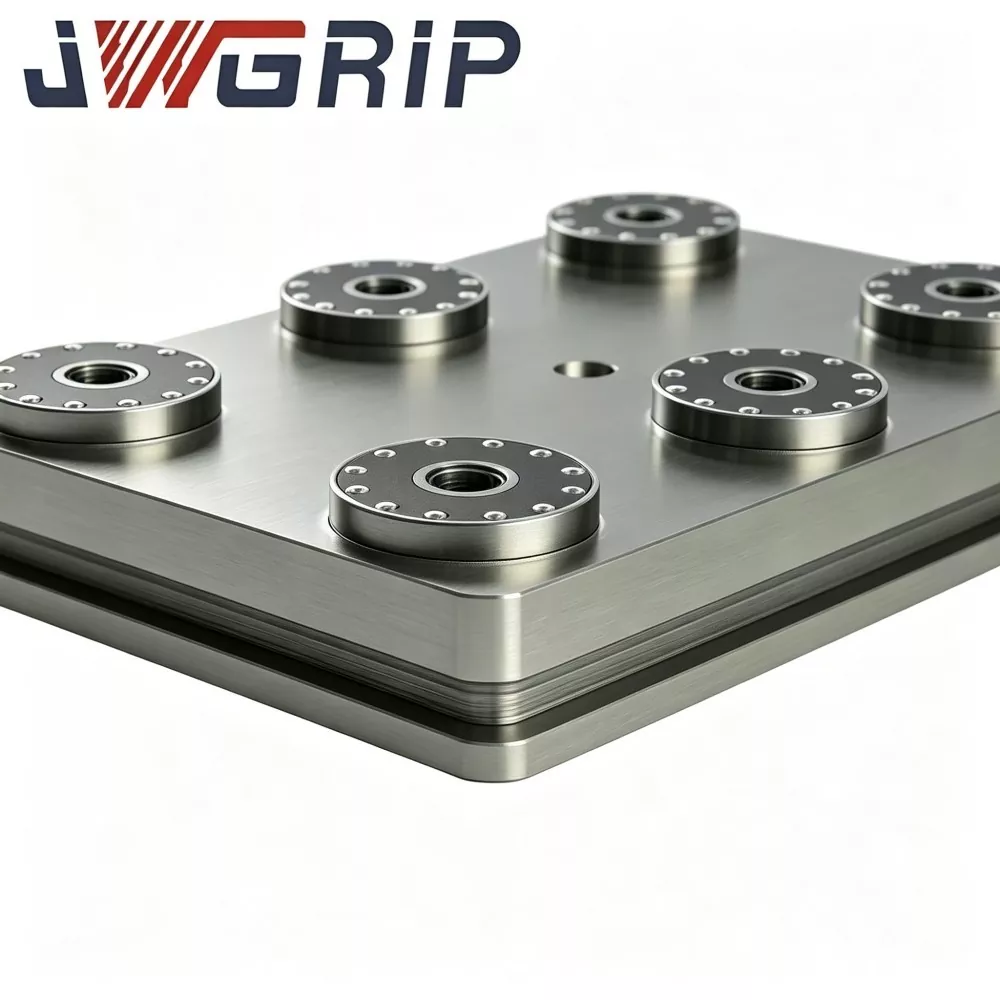
La piastra di bloccaggio a punto zero a sei posizioni JWGRIP è costituita da una base in lega di acciaio forgiato in un unico pezzo con sei gruppi di boccole a punto zero disposti uniformemente su una disposizione circolare a 360 gradi attorno all'asse centrale. Componenti del set completo:
· Substrato di base in lega di acciaio forgiato in un unico pezzo
· Sei gruppi di gruppi di boccole di posizionamento del punto zero con distribuzione circolare ad angolo uguale
· Circuito di distribuzione pneumatica sincrono integrato
· Porta di ingresso principale dell'aria compressa
· Interfaccia di uscita del segnale di stato di blocco NPN
· Fori svasati per il montaggio sul piano di lavoro
· Piastre di copertura protettive per stazioni folli
Modalità di produzione
Modalità 1: modalità di produzione di massa completa a sei stazioni
1. Fissare saldamente la piastra di bloccaggio a sei posizioni sul piano di lavoro della macchina utensile CNC.
2. Posizionare sei basi di fissaggio preinstallate con prigionieri a punto zero D20 rispettivamente sulle sei stazioni di posizionamento circolari.
3. Fornire aria compressa da 0,5-0,7 MPa; il circuito dell'aria sincrono interno aziona sei gruppi di boccole per bloccarli simultaneamente.
4. Uscite del segnale di conferma del blocco al sistema CNC; la macchina esegue programmi di lavorazione e completa il taglio di sei pezzi di tipo rotativo in un ciclo.
5. Al termine della lavorazione, rilasciare la pressione dell'aria per lo sbloccaggio; sei dispositivi possono essere rimossi in un unico passaggio.
Modalità 2: modalità di attivazione selettiva di settori parziali
1. Attiva solo 2-5 stazioni per ordini a basso volume.
2. Montare le piastre di copertura protettiva corrispondenti sulle rimanenti stazioni inattive per impedire ai trucioli e al fluido da taglio di entrare nelle boccole.
Una singola unità hardware copre sia il campionamento a basso volume che la produzione di massa ad alto volume. Non è necessario acquistare più apparecchi con quantità di stazioni diverse.
Avviso sulle linee guida
· I pezzi grezzi forgiati in acciaio legato vengono sottoposti a lavorazioni di sgrossatura, semifinitura e doppi cicli di invecchiamento di distensione. Le stazioni disposte circolari sono altamente sensibili alla deformazione del substrato. Lo stress residuo non alleviato sposterà le posizioni delle stazioni e gli angoli di indicizzazione in base alle fluttuazioni di temperatura e alle continue vibrazioni di taglio, rompendo la coerenza dimensionale su sei pezzi in lavorazione.
· I fori di montaggio per tutte e sei le boccole di posizionamento sono rettificati su una smerigliatrice a 5 assi con una configurazione di bloccaggio unica, garantendo la precisione dell'indice della stazione e la coassialità multistazione.
· Le boccole di posizionamento utilizzano acciaio per cuscinetti ad alta durezza; i fori interni ricevono la superfinitura di tempra e levigatura.

Miglioramenti tecnologici
1. Il layout circolare ad angolo uguale calibrato in fabbrica garantisce precisione di indicizzazione e coassialità multistazione Rispetto all'assemblaggio manuale in loco di sei mandrini a centro singolo discreti, questa piastra monolitica elimina le irregolarità di indicizzazione e la deviazione coassiale causate da errori di montaggio umani. Le prestazioni dimensionali costanti per sei parti lavorate sono garantite a livello di hardware di fissaggio.
2. Elimina il layout multistazione in loco e i ripetuti lavori di calibrazione degli indicatori di quadrante. Dopo aver montato e imbullonato la piastra, la produzione può iniziare immediatamente. Gli operatori non regolano più la posizione di ciascun mandrino uno per uno sulla macchina, riducendo notevolmente i tempi di cambio lotto.
3. Passaggio flessibile tra produzione di massa e campionamento di piccoli lotti Supporta cicli completi ad alta produttività a sei stazioni, nonché il funzionamento a stazioni parziali per ordini a basso volume. Le stazioni inattive sono semplicemente coperte da piastre protettive. Non è necessario immagazzinare più attrezzature con diversi conteggi di stazioni e la pressione dell'inventario dei pezzi di ricambio delle attrezzature viene ridotta.
4. Evita i rischi di deriva delle stazioni comuni per gli array multi-mandrino discreti. Le posizioni delle stazioni sono fissate in modo permanente sulla base monolitica. L'allentamento dei bulloni e lo spostamento graduale della stazione innescati dalle vibrazioni di taglio a lungo termine (un problema frequente con gli array di mandrini assemblati) non possono verificarsi, riducendo i rischi dimensionali dei lotti fuori specifica.
5. Riutilizzare le risorse di fissaggio con perni a punto zero D20 esistenti. Le basi dei dispositivi esistenti possono essere riutilizzate dopo l'aggiornamento dei perni a punto zero D20 standard. La rifabbricazione completa dell'attrezzatura non è necessaria e l'investimento precedente nell'attrezzatura viene preservato.
6. Adattabile per il funzionamento in officina manuale e per il retrofit della linea di automazione. Le porte pneumatiche standardizzate riservate e le interfacce di segnale supportano lo scambio manuale delle apparecchiature. Può connettersi con pinze robotiche per realizzare carico-scarico automatico per array di dispositivi circolari a sei stazioni.
Casi reali
Caso 1: Impianto di produzione di componenti
In precedenza il cliente disponeva manualmente sei mandrini a punto zero a centro singolo in serie circolari sulle tavole della macchina.
· Ogni nuova configurazione dell'ordine ha richiesto 2,5-4 ore per la calibrazione del layout e dei quadranti
· Le vibrazioni di taglio hanno spostato lentamente le posizioni delle stazioni, richiedendo una nuova verifica settimanale dell'indicizzazione e della coassialità
Dopo aver distribuito la piastra di bloccaggio a punto zero a sei posizioni JWGRIP:
· La produzione inizia subito dopo il montaggio senza complesse procedure di layout e calibrazione
· La dispersione dimensionale tra i sei pezzi lavorati diminuisce notevolmente
· I flussi di lavoro settimanali di ricontrollo della stazione vengono eliminati e il tempo di funzionamento effettivo della macchina aumenta.
Caso 2: Workshop sui componenti dell'alloggiamento dei cuscinetti
La fabbrica deve far fronte a volumi di ordini fortemente fluttuanti: la produzione di massa durante l’alta stagione richiede la lavorazione simultanea di sei parti per un’elevata produttività; gli ordini di piccoli lotti fuori stagione richiedono solo 2-3 pezzi per ciclo. Con piastra di bloccaggio a sei posizioni JWGRIP:
· Esegui la modalità stazione completa durante i periodi di volume di punta; passare alla modalità stazione parziale per lavori di piccole dimensioni
· I costi di approvvigionamento e stoccaggio per più apparecchiature separate per scopi speciali vengono ridotti.
Verifica della qualità
Tutte le piastre di bloccaggio a punto zero a sei posizioni JWGRIP completano l'intero processo di forgiatura, trattamento termico, lavorazione CNC, rettifica e assemblaggio internamente; nessuna esternalizzazione OEM dell'intera unità.
Flusso di lavoro di produzione completo
1. Forgiatura di pezzi grezzi in acciaio legato
2. Sgrossatura
3. Primo invecchiamento per alleviare lo stress
4. Semifinitura
5. Invecchiamento secondario da stress
6. Smerigliatrice a 5 assi: rettifica tutti e sei i fori di montaggio delle boccole con un'unica configurazione di bloccaggio
7. Inserimento a pressione della boccola
8. Assemblaggio e sigillatura del circuito dell'aria sincrono interno
9. Test di tenuta della pressione di tenuta all'aria
10. Ispezione CMM per indicizzazione delle stazioni, coassialità e precisione di posizionamento ripetuto per stazione
11. Trattamento protettivo antiruggine
12. Imballaggio antiurto per esportazione
Lista di controllo per l'ispezione
· Test indipendente di precisione di posizionamento ripetuto per ogni singola stazione
· Metrologia CMM per precisione di indicizzazione a sei stazioni, coassialità e posizione relativa tra le stazioni
· Test di tenuta all'aria di 5 minuti; caduta di pressione massima consentita ≤0,02 MPa
· Test funzionale di blocco-sblocco ciclico sincrono che copre tutte e sei le stazioni
La precisione dell'indice e la coassialità delle sei stazioni vengono completamente verificate prima della spedizione in fabbrica. Ai clienti non è richiesta alcuna calibrazione della posizione relativa in macchina. Ogni unità viene fornita con la scheda dati di ispezione CMM originale per l'archiviazione dell'archivio attrezzature-attrezzature.
Guida alla valutazione
1. Dare priorità alla valutazione dei requisiti di processo: questo prodotto è destinato a parti rotanti/a forma anulare che richiedono la lavorazione simultanea di più pezzi. Prendere in considerazione soluzioni alternative di fissaggio del punto zero per pezzi non rotanti. Controllare i contorni delle apparecchiature per garantire zero interferenze fisiche tra stazioni adiacenti.
2. Confermare le specifiche dei tiranti a punto zero in loco. La versione standard è adatta ai tiranti D20. Su richiesta è possibile sviluppare gruppi di boccole personalizzati per dimensioni alternative dei perni di trazione.
3. Per l'integrazione della linea di automazione: garantire una pressione stabile della fonte d'aria in officina entro 0,5-0,7 MPa e riservare punti IO del segnale NPN del PLC.
4. Calcola l'altezza totale impilata del pezzo più l'attrezzatura. Valutare i rischi di collisione per gli utensili da taglio e l'inclinazione del mandrino a 5 assi. Invia i disegni dei pezzi al team tecnico JWGRIP per la valutazione delle interferenze in caso di incertezze.
Specifica tecnica
· Serrare i bulloni di montaggio della piastra seguendo rigorosamente i requisiti del valore di coppia nel manuale dell'utente JWGRIP. È vietato il fissaggio violento con coppia eccessiva. La deformazione del substrato distruggerà la precisione e la coassialità dell'indicizzazione della stazione circolare.
· Installare il filtro olio-acqua nella parte anteriore della presa d'aria. L'umidità e le impurità che penetrano nelle boccole causano ruggine e abrasione, con conseguente deriva della precisione.
· Spruzzare un aerosol di lubrificante secco su ciascuna boccola del punto zero dopo ogni 80-100 ore di lavoro cumulative. L'olio motore liquido è severamente proibito, poiché l'olio intrappola i trucioli metallici e provoca guasti dovuti all'inceppamento delle boccole.
· Pulire tutte le boccole di posizionamento e le superfici di riferimento con aria compressa a ogni cambio di turno.
· Montare le piastre di copertura protettive corrispondenti sulle stazioni folli per evitare che trucioli e fluido da taglio invadano i gruppi di boccole.
· Evita che l'impatto di oggetti pesanti colpisca le superfici di riferimento della piastra. La deformazione del substrato indotta dalla collisione danneggerà l'indicizzazione e la coassialità della stazione circolare e difficilmente potrà essere riparata.
· Non operare mai oltre la capacità di carico nominale di una singola stazione.
Imballaggio e spedizione
· Confezione: custodia in legno massiccio antiurto per esportazione con cuscinetto interno in schiuma spessa per proteggere le superfici di riferimento di posizionamento circolare durante il transito oceanico a lunga distanza.
· Tempi di consegna standard: 17-23 giorni lavorativi. Gli SKU standard selezionati vengono tenuti in magazzino per una spedizione rapida.
Supporto post-vendita
· Garanzia: la garanzia completa di 12 mesi copre i difetti di fabbricazione esclusi i danni causati dall'uomo. Le richieste qualificate beneficiano della riparazione gratuita o della sostituzione di pezzi di ricambio.
· Risorse tecniche: vengono forniti documenti e disegni operativi online.
· Servizio a pagamento: il supporto tecnico remoto a pagamento è disponibile per progetti con ordini di grandi volumi.
· Modifica personalizzata: supporta la regolazione del diametro della stazione circolare, la modifica della quantità della stazione e la modifica delle specifiche del pull-stud.
· Valutazione del campione: è possibile organizzare un campione di valutazione; l'acquirente si assume il costo del trasporto del campione.
Domande frequenti
Q1: La piastra di bloccaggio del punto zero a sei posizioni JWGRIP può funzionare con solo stazioni parziali attivate?
R: Sì. Montare le piastre di copertura protettiva sulle stazioni folli; ciò non danneggerà le prestazioni della piastra principale. Supporta sia scenari di lavoro di campionamento a basso volume che di produzione di massa.
D2: Qual è la differenza fondamentale rispetto a sei mandrini a centro singolo discreti disposti in serie?
R: La piastra monolitica a sei posizioni completa la calibrazione di indicizzazione e coassialità in fabbrica, eliminando il lavoro di layout in loco e di indicazione del quadrante. Gli array discreti a mandrino singolo si affidano completamente alla calibrazione manuale in macchina e comportano rischi di spostamento della stazione in caso di vibrazioni di taglio prolungate.
Q3: Le mie basi di fissaggio a punto zero D20 esistenti possono essere riutilizzate?
R: Le basi degli apparecchi assemblate con perni di trazione a punto zero D20 standard possono essere utilizzate direttamente.
Q4: La piastra di bloccaggio a punto zero a sei posizioni JWGRIP può essere utilizzata su macchine utensili CNC a 5 assi?
R: Può essere applicato in condizioni prive di collisioni. Calcolare l'altezza totale dell'attrezzatura più il pezzo in lavorazione nella fase di selezione e valutare il rischio di collisione con inclinazione del mandrino.
Approfondimento sulle decisioni in materia di appalti
Molti produttori che producono componenti rotanti-anulari si trovano di fronte a due opzioni insoddisfacenti: dedicare grandi ore di manodopera all'assemblaggio di array multi-mandrino in loco oppure acquistare attrezzature speciali dedicate una tantum e ad alto costo per la lavorazione simultanea di sei pezzi.
La piastra di bloccaggio del punto zero a sei posizioni JWGRIP fornisce una base monolitica prefabbricata con sei stazioni circolari distribuite uniformemente. Elimina la complessa calibrazione in loco preservando l'universalità del cambio rapido del punto zero, in modo che i dispositivi non diventino obsoleti dopo i cambiamenti delle specifiche dell'ordine. È particolarmente adatto per la produzione in serie di parti di tipo rotativo come flange, alloggiamenti di cuscinetti e stampi ad anello. Se il serraggio simultaneo in sei parti è richiesto solo raramente, valutare attentamente il rapporto ingresso-uscita prima di effettuare l'ordine.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
prodotti correlati
Consigli sulle notizie