- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

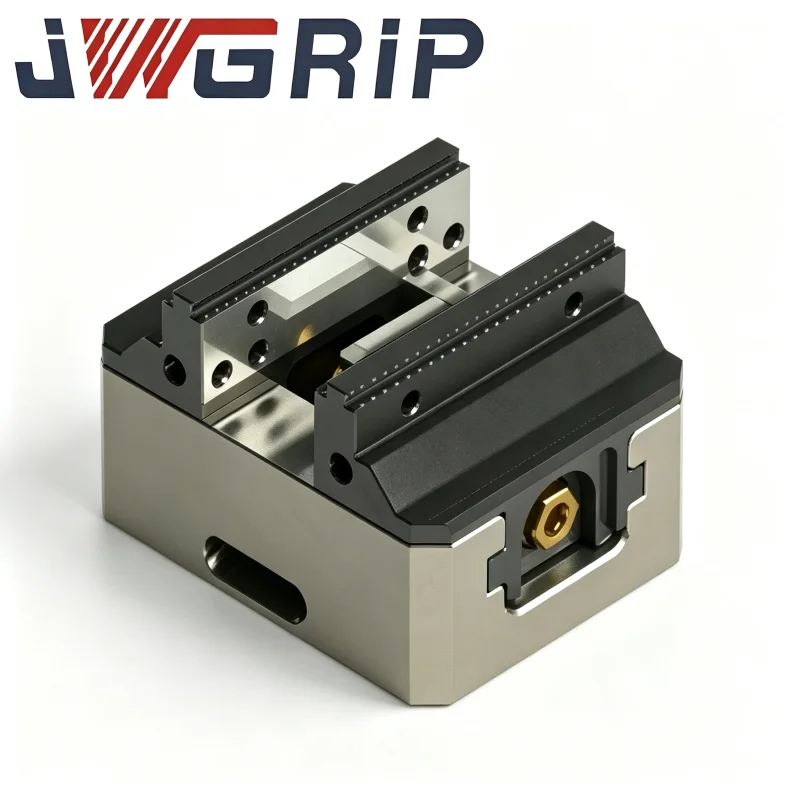
- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

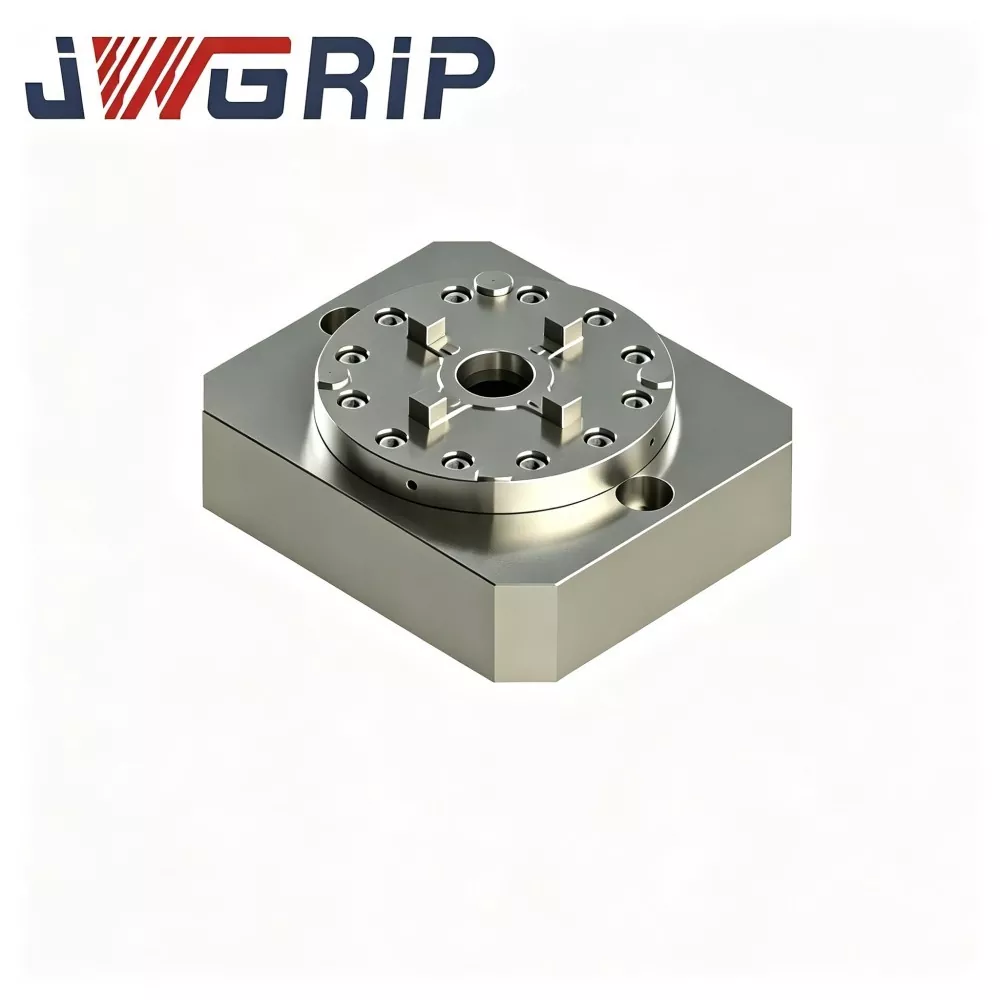
Mandrino di serraggio a punto zero a centro singolo integrato
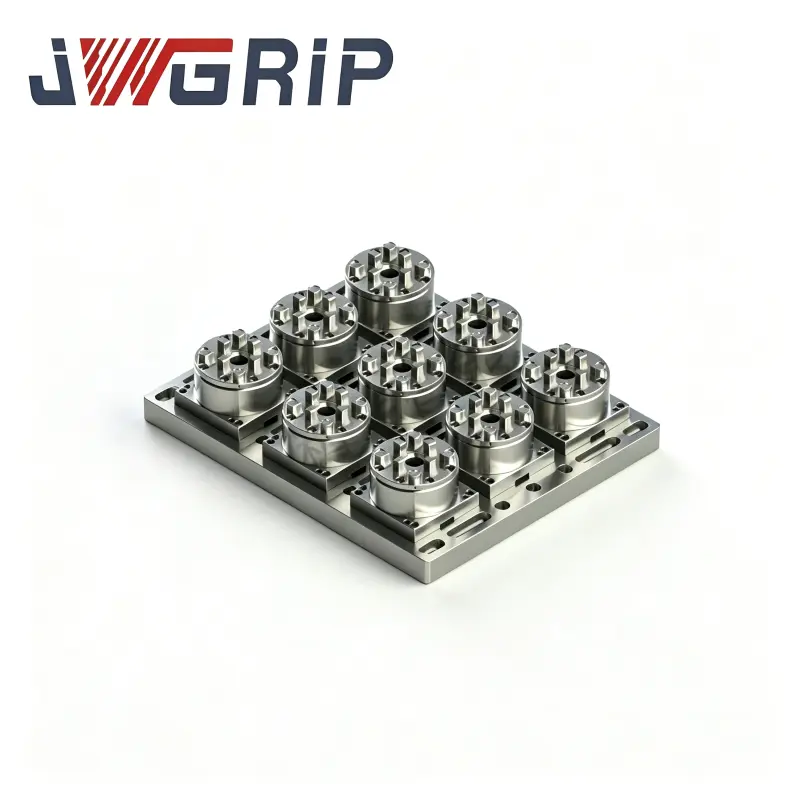
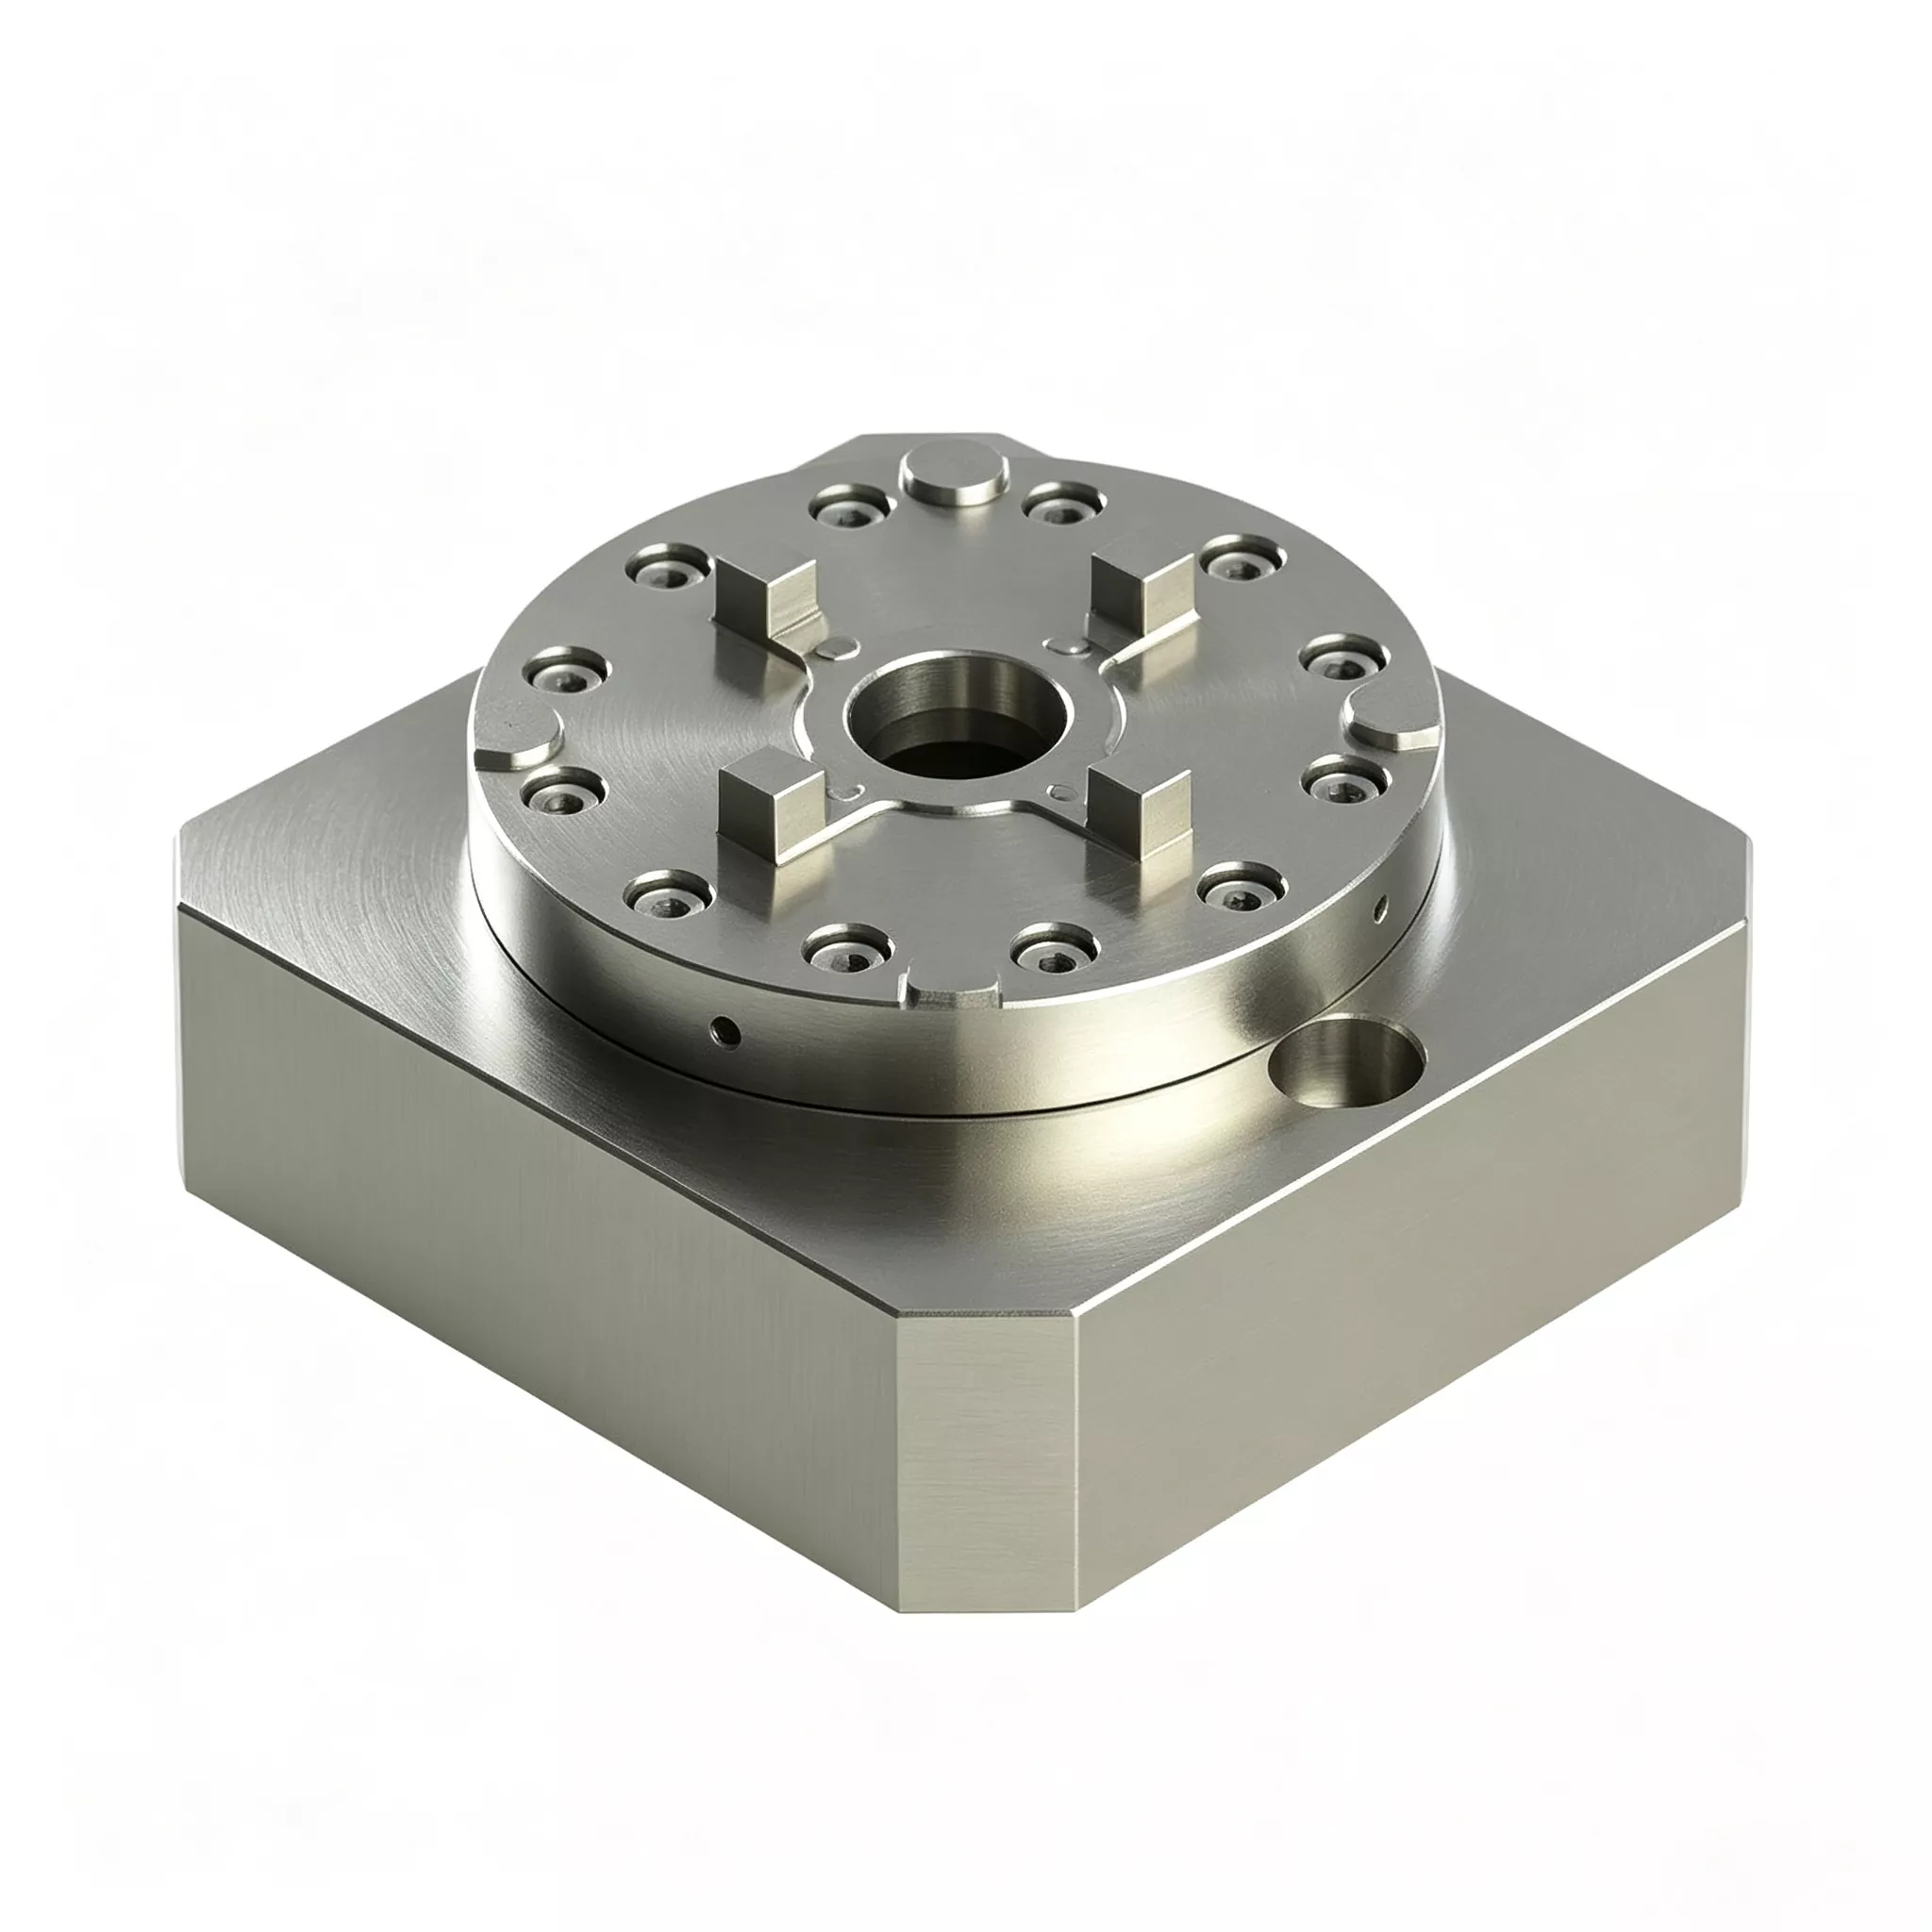
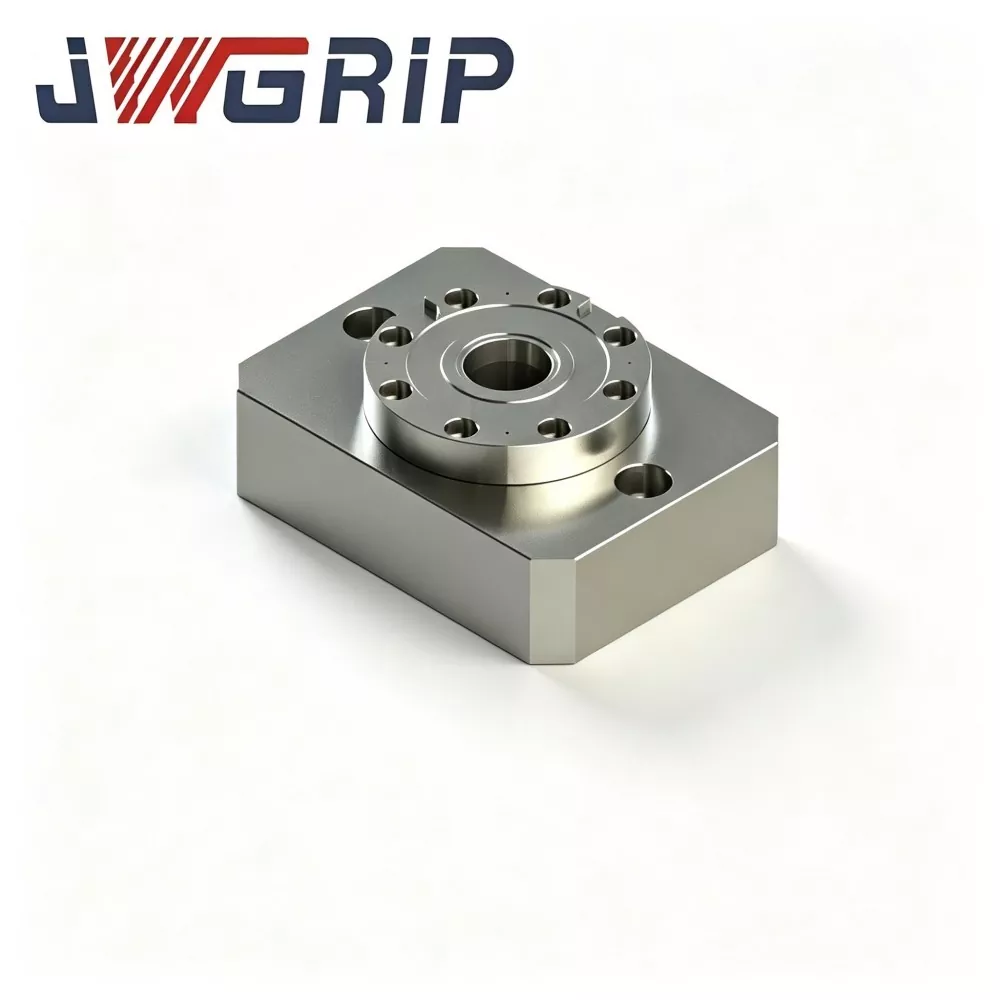
JWGRIP fornisce vendite dirette in fabbrica di mandrini di serraggio a punto zero a centro singolo integrato personalizzato in Cina. Si tratta di un dispositivo di posizionamento e bloccaggio integrato tutto in uno, appositamente ottimizzato per le moderne macchine composite di tornitura-fresatura CNC e centri di lavoro verticali. A differenza delle tradizionali combinazioni di dispositivi di tipo diviso, questo prodotto integra un meccanismo di bloccaggio autocentrante a centro singolo e una struttura di posizionamento di bloccaggio a punto zero in un corpo monolitico completo, che non richiede accessori corrispondenti aggiuntivi.
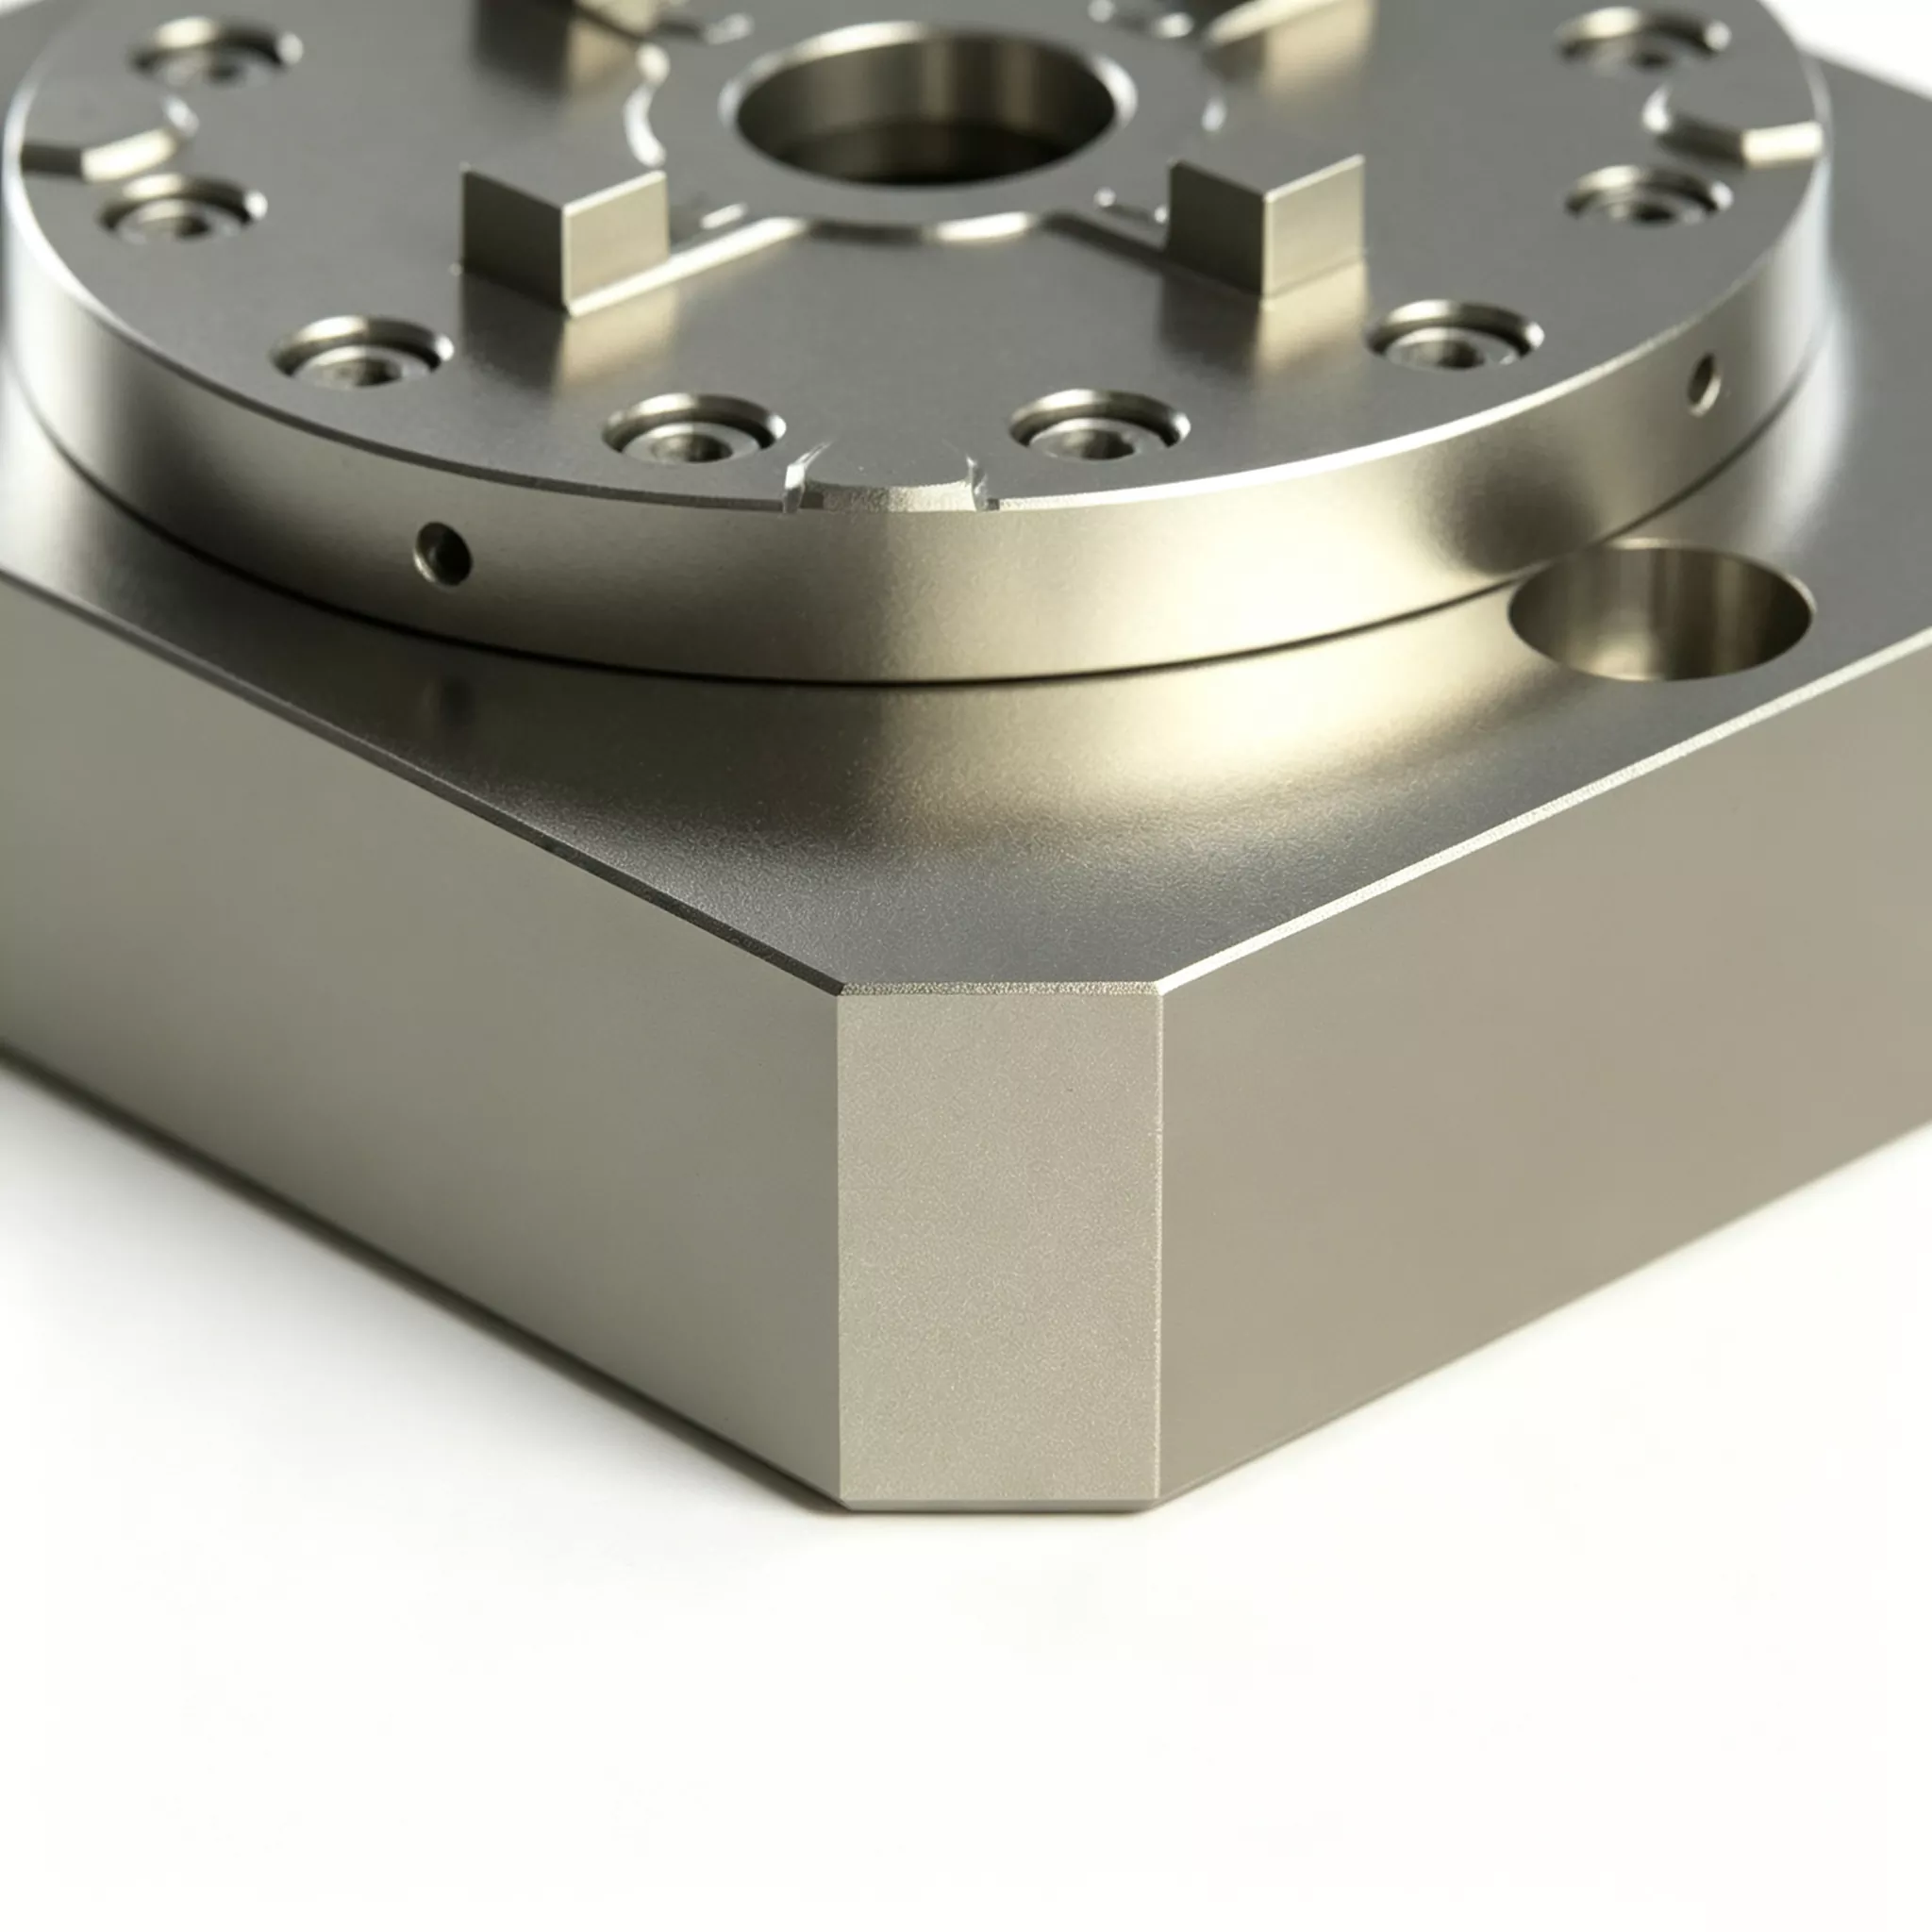
Adottando un design di formatura integrale in un unico pezzo, il mandrino di serraggio a punto zero a centro singolo integrato elimina le procedure di assemblaggio e calibrazione in loco di dispositivi discreti. Tutti gli abbinamenti dei componenti principali, la rettifica di precisione e la messa in servizio preliminare vengono completati in fabbrica, consentendo l'uso plug-and-play per gli utenti finali con precisione di riferimento a centro singolo unificata e stabile. Realizzate con acciaio legato rinforzato e trattamento termico di distensione completo, le superfici chiave del prodotto vengono lavorate mediante rettifica ultraprecisa, garantendo una concentricità eccellente e ripetibile durante la frequente sostituzione dei pallet.
Dotato di una struttura di tenuta a labirinto interno, isola efficacemente l'emulsione da taglio e i trucioli metallici, offrendo prestazioni stabili in condizioni di taglio pesante e di lavorazione con trucioli elevati. Supportando la preimpostazione offline e il cambio rapido dei pallet, questo mandrino di serraggio ad alta efficienza è ampiamente applicabile per la lavorazione di precisione di pezzi a forma di albero e disco nell'industria automobilistica, dei componenti idraulici e degli stampi, realizzando una produzione flessibile automatizzata, ad alta precisione e ad alta efficienza.
Hardware dell'unità principale
Ogni mandrino di serraggio a punto zero a centro singolo integrato JWGRIP è prodotto da un pezzo grezzo di forgiatura. Non esistono giunture di assemblaggio tra le superfici di posizionamento, le flange di montaggio e i passaggi dell'aria interni. L'assemblaggio completo comprende:
Substrato forgiato in un unico pezzo
Gruppo pistone di bloccaggio pneumatico integrato
Gruppo boccola di posizionamento del punto zero
Passaggi pneumatici integrati internamente
Interfaccia di uscita del segnale di stato di blocco NPN
Fori svasati per montaggio su flangia
Due modalità di distribuzione
Modalità 1: funzionamento a punto singolo autonomo
1. Fissare la flangia del mandrino sul piano di lavoro della macchina utensile.
2. Montare la base dell'attrezzatura pre-equipaggiata con perni di trazione a punto zero D20 sulla faccia di riferimento di posizionamento del mandrino.
3. Fornire aria compressa da 0,5-0,7 MPa; il pistone interno guida le boccole per completare il bloccaggio dell'estrazione.
4. Uscite del segnale di conferma della posizione, la macchina CNC esegue cicli di taglio pesanti.
5. Al termine della lavorazione, rilasciare la pressione dell'aria per sbloccare e rimuovere la base dell'attrezzatura.
Modalità 2: modalità attrezzatura per carichi pesanti con array multi-mandrino
1. Disporre più mandrini a centro singolo integrati sui piani di lavoro con scanalatura a T delle macchine utensili in base al peso della base dell'attrezzatura e alle dimensioni esterne. Più unità condividono congiuntamente i carichi di taglio.
Nota importante: analogamente ai mandrini modulari in stile diviso, le relazioni di posizione relativa tra i mandrini montati in serie richiedono ancora l'indicazione e l'allineamento del quadrante sulla macchina, che rientra nell'ambito della messa in servizio in loco del cliente.
Note di progettazione su materiali e precisione
I pezzi grezzi in acciaio legato bonificato subiscono un doppio invecchiamento di distensione dopo la forgiatura. In caso di carichi di impatto ciclici pesanti, un rilascio insufficiente delle sollecitazioni provoca una lenta deformazione del substrato e riduce la durata di servizio dell'attrezzatura.
Le boccole di posizionamento in acciaio per cuscinetti ad alta durezza ricevono una superfinitura di tempra e levigatura del foro interno, offrendo una precisione di posizionamento ripetuto di ± 2 μm per singola unità.
La soluzione di forgiatura in un unico pezzo richiede cicli di produzione più lunghi e costi del materiale più elevati, con conseguente prezzo franco fabbrica più elevato rispetto ai mandrini di tipo diviso. Tuttavia, riduce notevolmente i costi nascosti causati da guasti successivi ai tempi di inattività e dalla frequente sostituzione dei pezzi di ricambio.
Vantaggio fondamentale
1. Eliminare i rischi di guasti provocati dai giunti e ridurre i tempi di fermo macchina non pianificati della linea di produzione. Il rilassamento delle sollecitazioni dei giunti dei bulloni sui mandrini di tipo diviso crea guasti progressivi nascosti, che portano a problemi intermittenti di pezzi fuori specifica e tempi di fermo non pianificati. La forgiatura monolitica senza giunture rimuove questi punti di guasto e riduce la perdita di tempo di manodopera causata dalla risoluzione dei problemi relativi agli errori di processo.
2. Prolungare la durata utile degli impianti e ridurre la frequenza di approvvigionamento dei pezzi di ricambio. Con un'intensità di produzione equivalente per carichi pesanti, i substrati forgiati monolitici evitano l'allentamento in corrispondenza dei giunti di assemblaggio. La durata utile viene prolungata. Gli utenti vengono liberati dalla frequente sostituzione del mandrino completo e dal rifornimento di pezzi di ricambio per bulloni, mitigando la pressione delle scorte di pezzi di ricambio a lungo termine.
3. Mantenere la flessibilità del layout modulare nonostante la costruzione monolitica. Sono supportati sia l'utilizzo autonomo a punto singolo che il layout di array multi-mandrino. Le fabbriche selezionano la quantità di mandrini in base ai requisiti effettivi di carico del pezzo. Libero dai limiti delle stazioni fisse dei pallet prefabbricati, si adatta a basi di fissaggio pesanti non standard.
4. Riutilizzare le risorse di fissaggio con perni a punto zero D20 esistenti. Le basi interne dei dispositivi per carichi pesanti possono essere riutilizzate direttamente dopo l'aggiornamento dei perni a punto zero D20 standard. La rigenerazione di massa delle apparecchiature non è necessaria e l'investimento precedente nelle apparecchiature è ben preservato.
5. Doppio supporto per workshop eseguiti manualmente e progetti di aggiornamento dell'automazione. La porta d'aria G1/8 integrata e l'interfaccia di uscita del segnale NPN consentono il funzionamento diretto in modalità manuale. Per i progetti di automazione, si collega con PLC e robot industriali per realizzare il carico-scarico automatico di attrezzature per carichi pesanti.
Casi di applicazione
Caso 1: Fabbrica di stampi per carichi pesanti
Questo cliente aveva precedentemente acquistato lotti di mandrini a centro singolo di tipo diviso per la sgrossatura di stampi grezzi. Sebbene il prezzo di acquisto unitario fosse basso:
· Ogni trimestre si verificavano 2-3 guasti nascosti legati ai giunti
· Il rilassamento della tensione del bullone ha innescato una deviazione dimensionale intermittente del pezzo
· Ogni guasto comportava in media 4-8 ore di fermo della produzione, oltre a pezzi grezzi di stampo rottamati, oltre a spese aggiuntive per la sostituzione di bulloni o mandrini completi
Dopo il passaggio al mandrino di serraggio a punto zero a centro singolo integrato JWGRIP:
· Zero guasti intermittenti fuori specifica originati da difetti dei giunti di assemblaggio entro dieci mesi consecutivi dalla produzione
· Anche con costi di acquisto unitari più elevati, i costi complessivi relativi alle perdite dovute ai tempi di inattività, agli scarti dei pezzi e all'acquisto di pezzi di ricambio sono diminuiti in modo significativo.
Caso 2: Subappaltatore di componenti di ingegneria, macchinari e componenti
Il cliente elabora pezzi in lamiera spessa su macchine a 5 assi adottando il layout di array multi-mandrino.
I vecchi mandrini di tipo diviso richiedevano lo smontaggio completo e il ricontrollo della coppia di serraggio ogni due mesi, occupando preziose ore di produzione della macchina.
Dopo l'implementazione dei mandrini monolitici JWGRIP, i flussi di lavoro periodici di ispezione della coppia vengono eliminati, consentendo tempi di lavorazione più efficaci.
Flusso di lavoro di produzione completo
1. Forgiatura monopezzo grezza di acciaio legato
2. Sgrossatura
3. Primo invecchiamento per alleviare lo stress
4. Semifinitura
5. Invecchiamento secondario da stress
6. Rettifica di altissima precisione per facce di riferimento
7. Lavorazione di canali pneumatici interni con fori profondi
8. Inserimento a pressione della boccola
9. Assemblaggio del componente del segnale pneumatico
10. Test di tenuta della pressione di tenuta all'aria
11. Ispezione indipendente della precisione di una singola unità
12. Trattamento protettivo antiruggine
13. Imballaggio antiurto per esportazione
Lista di controllo per l'ispezione
· Test di precisione di posizionamento ripetuto a mandrino singolo
· Test di tenuta all'aria di 5 minuti; caduta di pressione massima consentita ≤0,02 MPa
· Test di durata del blocco-sblocco ciclico
· Verifica funzionale della logica di uscita del segnale
Nota: l'ispezione di fabbrica garantisce solo la precisione per il singolo mandrino autonomo. La precisione della posizione reciproca dopo il montaggio del layout dell'array si basa sull'indicazione e sull'allineamento del cliente sulla macchina e non è coperta dall'ambito dell'ispezione di fabbrica. Ogni unità viene fornita con la scheda tecnica di ispezione di fabbrica dell'unità autonoma per l'archiviazione delle apparecchiature del cliente.
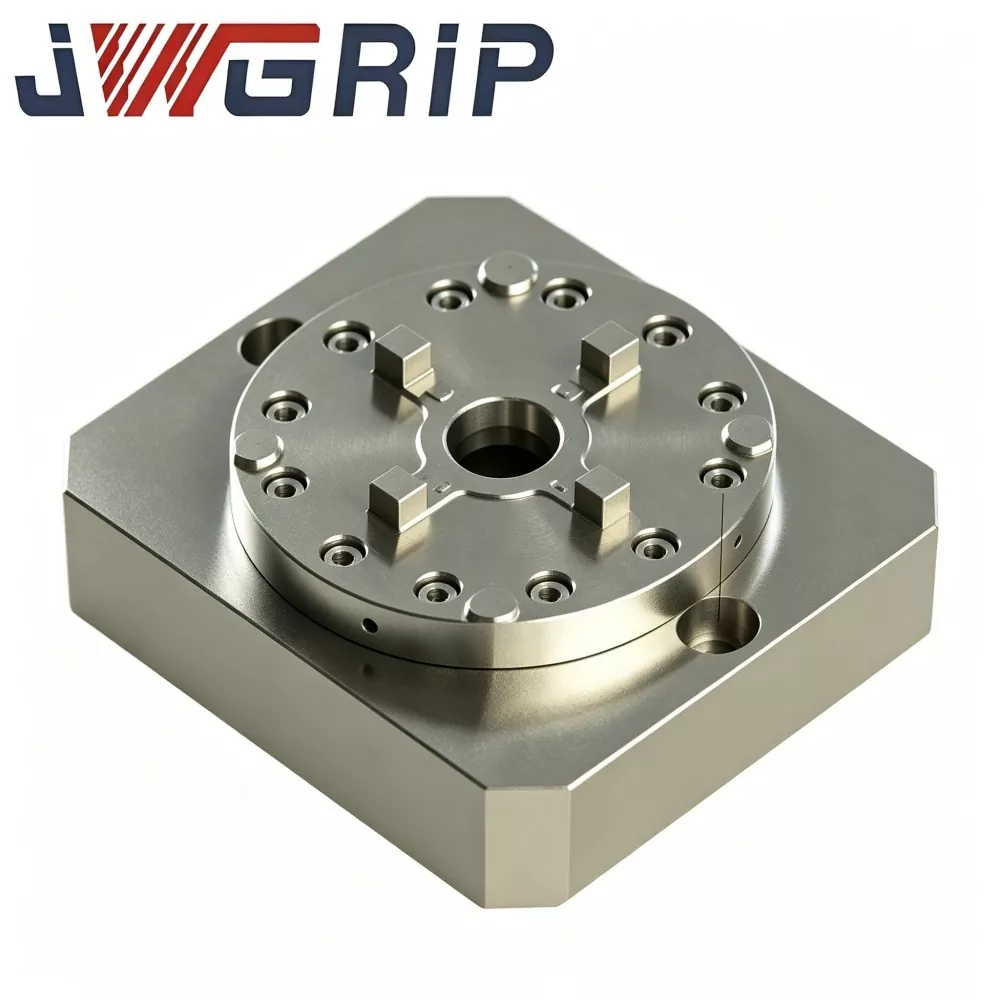
Guida alla valutazione e alla selezione
1. Analizzare le condizioni di taglio reali: calcolare la percentuale di attività di sgrossatura pesante e di fresatura ad avanzamento elevato. Questo prodotto è particolarmente adatto per scenari con un'elevata quota di taglio pesante. I mandrini di tipo diviso offrono un migliore rapporto qualità-prezzo per le officine dominate da lavori di taglio leggero.
2. Eseguire una valutazione del costo totale di proprietà (TCO): oltre al prezzo di acquisto unitario, considerare i potenziali tempi di inattività, le ore di manodopera, la perdita di scarti del pezzo, la manodopera di ricontrollo periodico e la frequenza di sostituzione dei pezzi di ricambio.
3. Per l'implementazione con layout in serie: calcolare il carico sostenuto da ciascun mandrino e non superare mai la capacità nominale. Confermare la compatibilità con la scanalatura a T della macchina utensile per l'ingombro della flangia di Φ130 mm.
4. Mantenere una pressione della fonte d'aria dell'officina stabile a 0,5-0,7 MPa. Riserva punti IO di segnale NPN PLC per progetti orientati all'automazione.
5. Confermare le specifiche dei tiranti in loco. Su richiesta sono disponibili gruppi di boccole personalizzati per dimensioni dei perni di trazione non standard.
Specifiche di installazione e manutenzione
Fissare i bulloni della flangia rigorosamente in base ai requisiti del valore di coppia indicati nel manuale utente JWGRIP. Una coppia insufficiente provoca micromovimenti dell'intera unità; una coppia eccessiva comprime la flangia e deforma il substrato.
Installare il filtro olio-acqua sulla parte anteriore dell'ingresso dell'aria per bloccare l'umidità e le impurità, prevenendo la ruggine delle boccole e la deriva della precisione indotta dall'abrasione.
Spruzzare aerosol di lubrificante secco sulle boccole dopo ogni 80-100 ore di lavoro cumulative. L'olio motore liquido è severamente vietato, poiché l'olio attira i trucioli metallici e provoca guasti dovuti all'inceppamento delle boccole.
Pulire la superficie di riferimento di posizionamento con aria compressa dopo ogni cambio di turno.
Reindicare e ricalibrare le coordinate relative ogni volta che il layout dell'array viene modificato; i vecchi parametri delle coordinate non possono essere riutilizzati direttamente.
Previene l'impatto di oggetti pesanti contro la faccia di riferimento di localizzazione. La deformazione del substrato di forgiatura causata dalla collisione non può essere riparata in loco.
Imballaggio e spedizione
· Imballaggio: ogni mandrino autonomo è imballato in un cartone antiurto individuale per l'esportazione con tampone interno in schiuma. Gli ordini in grandi volumi adottano custodie in legno massiccio per esportazione.
· Tempi di consegna standard: 16-22 giorni lavorativi. Gli SKU standard selezionati vengono tenuti in magazzino per una spedizione rapida.
Supporto post-vendita
Garanzia: la garanzia di 12 mesi copre i difetti di fabbricazione solo per l'unità mandrino autonoma. La precisione della posizione reciproca dell'assemblaggio dell'array dopo l'installazione in loco del cliente è esclusa dall'ambito della garanzia.
Risorse tecniche: vengono forniti disegni online e documenti operativi.
Servizio a pagamento: il supporto tecnico remoto è disponibile per ordini di grandi volumi.
Modifica personalizzata: sono supportate la regolazione della dimensione della flangia e la modifica delle specifiche del tirante.
Valutazione del campione: è possibile organizzare un campione di valutazione; l'acquirente si assume il costo del trasporto del campione.
Domande frequenti
Q1: Il mandrino di bloccaggio a punto zero a centro singolo integrato JWGRIP raggiunge valori di precisione statica più elevati rispetto ai mandrini di tipo diviso?
R: La precisione nominale di posizionamento ripetuto di una singola unità rimane ±2 μm. L'indice di precisione statica in sé non è migliorato. Il suo valore fondamentale risiede nell'eliminazione dei guasti nascosti progressivi causati dal rilassamento dei giunti bullonati, nella riduzione dei tempi di fermo e della perdita di scarti del pezzo. Porta un miglioramento dell'affidabilità invece dell'aggiornamento delle specifiche statiche.
Q2: Devo scegliere mandrini integrati monolitici per tutti gli scenari di carico pesante?
R: Non necessariamente. I mandrini di tipo diviso sono ancora fattibili se le attività pesanti si svolgono raramente ed è possibile eseguire un ricontrollo regolare della coppia dei bulloni sulla macchina. Si prega di prendere decisioni basate sul calcolo completo del TCO piuttosto che sulle sole specifiche hardware.
D3: È necessario un ricontrollo periodico della coppia dei bulloni per la configurazione del layout dell'array?
R: Non è richiesta alcuna coppia di smontaggio per i componenti interni del mandrino poiché non sono presenti bulloni di giunzione assemblati incorporati. Tuttavia, i bulloni flangiati che fissano il mandrino al piano di lavoro della macchina utensile necessitano comunque di un ricontrollo periodico della coppia in base ai programmi di manutenzione.
Q4: Le mie basi di fissaggio a punto zero D20 esistenti possono funzionare con questo mandrino?
R: Le basi dell'apparecchio dotate di perni di trazione a punto zero D20 standard possono essere utilizzate direttamente.
Approfondimento sulle decisioni in materia di appalti
Molti team di procurement confrontano solo i prezzi anticipati dell'hardware trascurando i costi nascosti, tra cui tempi di inattività, scarti di pezzi, manodopera di manutenzione e consumo di pezzi di ricambio dopo la messa in linea delle apparecchiature.
La competitività principale del mandrino di serraggio a punto zero a centro singolo integrato JWGRIP non deriva da parametri di specifica basati su carta. Il suo vero valore è il miglioramento dell'affidabilità delle attrezzature in condizioni di taglio gravose e la riduzione delle perdite globali causate da tempi di fermo non pianificati e parti scartate.
La scelta dovrebbe essere valutata in base al costo totale di proprietà dell'intero ciclo di vita piuttosto che al prezzo di acquisto una tantum. Per le linee di produzione pesanti ad alta frequenza, i costi di approvvigionamento aggiuntivi possono essere rapidamente compensati dalla riduzione dei guasti. Per le applicazioni pesanti a bassa frequenza, il rapporto ingresso-uscita richiede un'attenta pesatura prima dell'ordine.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
prodotti correlati

Consigli sulle notizie