- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produttore affidabile di piastre di centraggio di tipo R per soluzioni di allineamento di precisione
In qualità di produttore specializzato di piastre di centraggio di tipo R,JWGRIPproduce piastre di posizionamento ad elevata planarità e inserti per pallet a punto zero per sviluppatori di stampi, pianificatori di processi EDM e specialisti nell'approvvigionamento di attrezzature che eseguono layout multi-elettrodo su tavoli di lavoro per elettroerosione a tuffo. Ogni piastra viene sottoposta a ricottura di distensione e rettifica di precisione su due lati per mantenere rigorose tolleranze di parallelismo e planarità e prevenire deviazioni di posizionamento cumulative per configurazioni multi-elettrodo dense. Queste piastre di riferimento risolvono le incoerenze delle coordinate durante lo scambio di elettrodi o pezzi intercambiabili all'interno dei serbatoi del fluido dielettrico. Anche JWGRIP offreMandrini per elettroerosione di tipo Re dispositivi di fissaggio per elettroerosione a filo, per la creazione di catene complete di trasferimento dei dati per flussi di lavoro di elettroerosione a tuffo e lavorazione a filo.
Numerose officine di costruzione di stampi si concentrano fortemente sulla precisione dei singoli mandrini, ma trascurano la propagazione dei datum su più stazioni. Anche i mandrini ad alta precisione non possono eliminare gli errori accumulati se le piastre di collegamento intermedie presentano una scarsa planarità o aperture di posizionamento distorte. Quando gli operatori dispongono diversi elettrodi di grafite o rame per la lavorazione di stampi multi-cavità, piccoli errori nel centraggio delle piastre si accumuleranno in ogni stazione. La deviazione cumulativa disturba l'uniformità dello spinterometro, crea una profondità della cavità incoerente e rovina la coerenza dimensionale tra più impronte dello stampo. Molte piastre adattatrici generiche vendute sul mercato non sono ottimizzate per gli ambienti EDM; tendono a subire corrosione superficiale e deriva dimensionale in caso di immersione a lungo termine nel fluido dielettrico, rompendo gradualmente la coerenza delle coordinate tra le posizioni degli elettrodi.
Quali caratteristiche funzionali critiche separano le piastre di riferimento dedicate dalle normali piastre adattatrici per configurazioni EDM multi-elettrodo?
Le piastre adattatrici ordinarie sono progettate principalmente per condizioni di fresatura CNC con taglio a secco. Raramente prendono in considerazione l'immersione dielettrica, la contaminazione da particelle di carbonio e l'accumulo di errori multistazione.
Al contrario, le piastre di centraggio di tipo R sono realizzate appositamente per scenari di layout multi-elettrodo dell'EDM a tuffo.
La piastra di centraggio per elettroerosione R-Type 70x70 si adatta a disposizioni multi-elettrodo compatte per inserti per stampi di precisione di piccole dimensioni.
La piastra di centraggio EDM 54x54 tipo R è ideale per installazioni in spazi ristretti in cui lo spazio di montaggio è estremamente limitato. La piastra di centraggio punto zero per elettroerosione da 75 mm espande la capacità di carico per elettrodi di medie dimensioni, mentre il pallet per elettroerosione tipo R da 156 mm per il supporto a punto zero offre un supporto di riferimento di formato più grande per gruppi multielettrodo per carichi pesanti.
Il trattamento superficiale anticorrosivo resiste all'erosione chimica del fluido dielettrico. Le aperture di posizionamento lavorate con precisione garantiscono un allineamento ripetibile ogni volta che le piastre vengono montate sui mandrini di base. Con mezzi di riferimento intermedi affidabili, ciascuna stazione di elettrodo mantiene il proprio valore di coordinate indipendente senza interferenze incrociate, evitando offset cumulativi nella produzione di stampi multi-cavità.
Come è possibile eliminare l'errore cumulativo del dato?
Gli stampi multicavità complessi richiedono dozzine di elettrodi per rifinire tutti i dettagli della cavità. Ristabilire i riferimenti delle coordinate per ciascun elettrodo all'interno del serbatoio EDM spreca molto tempo di funzionamento della macchina. Le piastre di centraggio di tipo R consentono agli operatori di completare il raggruppamento degli elettrodi, la pianificazione del layout e la misurazione coordinata su banchi di calibrazione esterni all'esterno della macchina per elettroerosione. È possibile premontare più elettrodi su piastre di centraggio o pallet in lotti e l'intera unità assemblata si blocca sui mandrini per elettroerosione di tipo R in un'unica fase di installazione.
Questo approccio allontana quasi tutto il lavoro di misurazione e configurazione dal prezioso tempo macchina. Se le officine pianificano di realizzare la circolazione dei dispositivi tra diverse apparecchiature, queste piastre di riferimento possono cooperare con i moduli del Quick Change Workholding System, trasferendo il dato di coordinate unificato tra stazioni di misurazione, macchine per elettroerosione a tuffo e piattaforme di ispezione ausiliarie. Questa modalità di lavoro elimina l'impostazione ripetuta delle coordinate ed elimina efficacemente gli errori di impilamento generati da più operazioni di bloccaggio indipendenti.
Caratteristiche principali del prodotto
La rettifica di precisione su due lati e il trattamento di distensione mantengono planarità e parallelismo estremamente bassi, limitando la deviazione di posizionamento cumulativa multistazione.
Le specifiche dimensionali multiple, tra cui il pallet 54×54,70×70,75 mm e 156 mm, si adattano agli inserti compatti, alla disposizione multielettrodo densa e alle combinazioni di elettrodi per carichi pesanti.
Lo speciale trattamento superficiale anticorrosivo resiste a lungo all'immersione nel fluido dielettrico, rallentando la corrosione e il cambiamento dimensionale della superficie all'interno dei serbatoi di lavoro EDM.
L'interfaccia di posizionamento standardizzata garantisce una perfetta compatibilità con i mandrini, i supporti e i componenti ausiliari di calibrazione della serie R-Type esistenti.
Panoramica del modulo del prodotto
Il portafoglio di prodotti per il trasferimento dei dati JWGRIP comprende piastre di centraggio di piccole dimensioni fino a pallet per carichi pesanti di grandi dimensioni per soddisfare i diversi requisiti di layout multi-elettrodo.
La piastra di centraggio EDM 54x54 tipo R è progettata per spazi di installazione ristretti, adatta per la disposizione compatta multielettrodo di piccoli inserti per stampi di precisione. La piastra di centraggio per elettroerosione R-Type 70x70 è ampiamente adottata per gli stampi multicavità tradizionali di piccole e medie dimensioni. La piastra di centraggio punto zero EDM da 75 mm offre un'area di carico ampliata per gruppi di elettrodi di medie dimensioni. Il pallet per elettroerosione di tipo R da 156 mm per il bloccaggio a punto zero funge da piattaforma di trasporto di grandi dimensioni per elettrodi pesanti o bloccaggio combinato a inserti multipli. Tutte queste unità hardware appartengono all'ecosistema del sistema di supporto per elettroerosione R-Type EDM. Quando le officine devono completare la lavorazione successiva del taglio a filo per le parti dello stampo, è possibile introdurre gli utensili corrispondenti di Wire EDM Workholding Fixtures per continuare a utilizzare lo stesso riferimento di riferimento nelle diverse fasi di lavorazione.
Scenari applicativi tipici
Queste piastre e pallet di trasferimento dei dati trovano ampia applicazione nella produzione di stampi per iniezione plastica multi-cavità, nella produzione di stampi per connettori di precisione, nella lavorazione di stampi per impianti medici e nei flussi di lavoro di preparazione di gruppi di elettrodi batch. Si adattano alle apparecchiature per elettroerosione a tuffo per la lavorazione simultanea multi-cavità, la lavorazione di elettrodi raggruppati e il bloccaggio di inserti modulari. Che si tratti di rinnovare stazioni di lavoro EDM esistenti o di costruire nuove celle modulari per la produzione di stampi, le piastre di centraggio opportunamente selezionate stabilizzano la coerenza delle coordinate multielettrodo e riducono le parti difettose causate dallo spostamento di riferimento accumulato. Questi componenti sono ampiamente utilizzati dalle fabbriche di stampi per l'elettronica di consumo, dagli impianti di lavorazione di connettori di precisione e dalle imprese che intraprendono progetti di stampi multi-cavità ad alto volume.
Principi pratici di selezione
Calcolare innanzitutto la quantità totale e la dimensione esterna degli elettrodi in ciascun gruppo, quindi selezionare la dimensione della piastra in base allo spazio effettivo di installazione del tavolo. Il layout denso di inserti compatti sceglie piastre di dimensioni più piccole come la piastra di centraggio per elettroerosione R-Type 54x54 o la piastra di centraggio per EDM R-Type 70x70. I gruppi di elettrodi di medie e grandi dimensioni o il bloccaggio combinato multi-inserto possono adottare la piastra di centraggio punto zero per elettroerosione da 75 mm o un pallet per elettroerosione di tipo R da 156 mm per il bloccaggio del punto zero.
In secondo luogo, conferma i requisiti di corrispondenza dell'interfaccia con i mandrini di base esistenti. Prestare attenzione al peso totale dell'elettrodo; gli scenari con carichi pesanti richiedono pallet con una capacità di carico maggiore. Se desideri condividere i dati con piattaforme di misurazione esterne, verifica in anticipo la compatibilità con i moduli del sistema di bloccaggio rapido. Quando ti senti confuso sulla combinazione di dimensioni o sulla corrispondenza della capacità di carico, puoi fare riferimento alle schede tecniche delle dimensioni ufficiali JWGRIP per filtrare i codici articolo adatti in base al disegno del layout dell'elettrodo e ai parametri di carico.
Guida all'uso
Residui di carbonio, polvere di grafite e fanghi dielettrici si accumuleranno sulle superfici di posizionamento delle piastre e sui fori di posizionamento durante la produzione continua di elettroerosione. La pulizia delicata e regolare delle facce piane di riferimento e dei fori di posizionamento è fondamentale per preservare la precisione del datum originale. Evitare forti colpi, graffi o impatti meccanici sulle superfici di riferimento rifinite con molatura; le rientranze della superficie porteranno errori di datum permanenti e irrecuperabili. Dopo la pulizia, asciugare le piastre e applicare un rivestimento protettivo anticorrosione, soprattutto per le unità conservate all'esterno dei serbatoi della macchina per periodi prolungati.
Ispezionare periodicamente la planarità e la condizione dei fori di posizionamento per le piastre che lavorano in condizioni di carico pesante multi-elettrodo. Ritirare tempestivamente i componenti con evidenti rientranze o cavità di corrosione. Il rispetto di abitudini operative standardizzate protegge l'integrità dei dati, mantiene la coerenza delle coordinate multi-elettrodo e riduce il rapporto di scarto per la produzione in serie di stampi multi-cavità.
Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

- View as
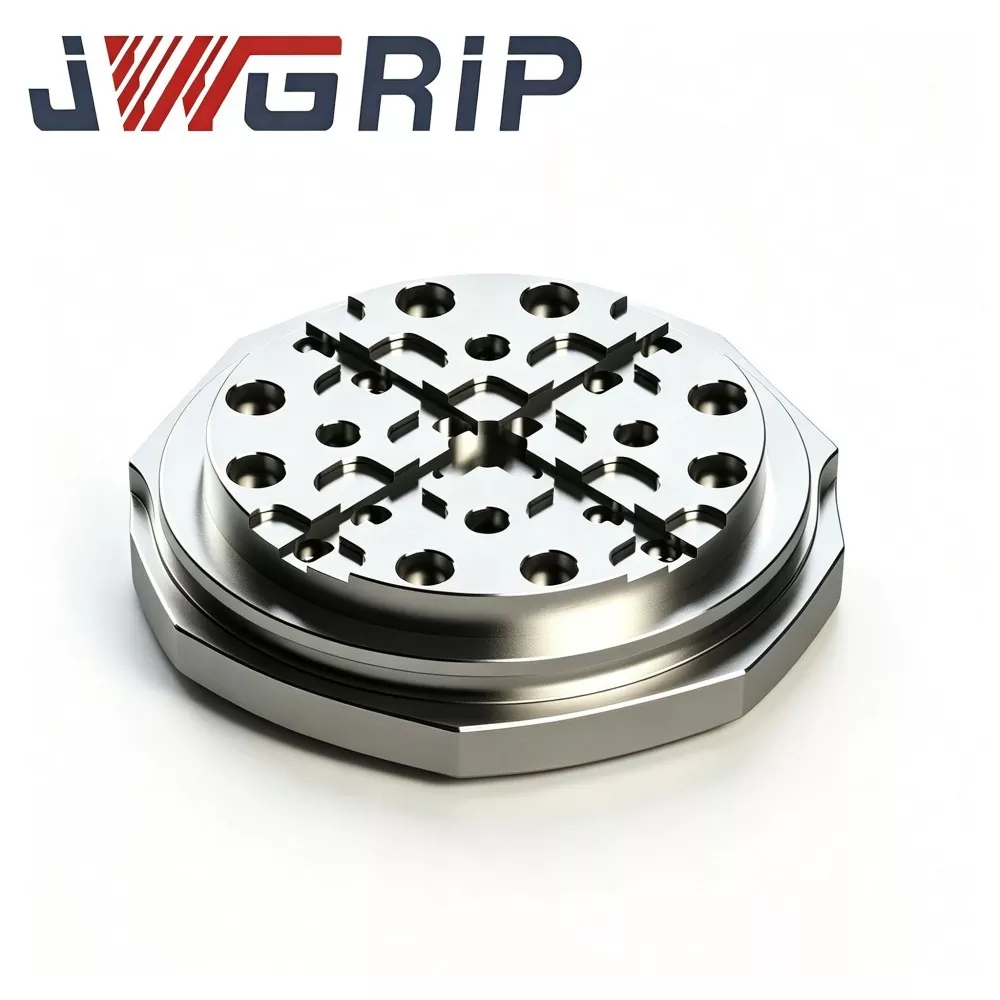
Pallet per elettroerosione di tipo R da 156 mm per bloccaggio pezzi a punto zero
JWGRIP, fornitore esperto che fornisce soluzioni ODM collaudate per hardware di bloccaggio pezzi per elettroerosione ad alta precisione, offre pallet per elettroerosione di tipo R da 156 mm a struttura rigida per portapezzi a punto zero, un componente chiave per l'acquisto per il trasferimento incrociato di processi di elettroerosione a tuffo in impianti di produzione di stampi medio-grandi. Realizzato in acciaio legato pretemprato a distensione, è sottoposto a stabilizzazione termica multiciclo, lavorazione con scanalatura di transizione di tipo R e rettifica ultraprecisa su tutta la faccia. Dotato di un'architettura di drenaggio con deviazione dei trucioli per gli ambienti dei serbatoi EDM a spruzzi, la sua esclusiva scanalatura di rilascio delle sollecitazioni a forma di R diffonde elevate sollecitazioni locali derivanti da ripetuti cicli di blocco-sblocco a punto zero e sopprime la microdeformazione della faccia di riferimento di posizionamento dopo un funzionamento ciclico prolungato.

Piastra di centraggio punto zero EDM da 75 mm
JWGRIP è il produttore e fornitore professionale di piastra di centraggio punto zero per elettroerosione da 75 mm in Cina, fornendo fornitura diretta in fabbrica e adeguamento strutturale personalizzato per officine di produzione di stampi di medie e grandi dimensioni in tutto il mondo. Si tratta di un dispositivo di posizionamento del datum integrato ad alta stabilità, sviluppato appositamente per i sistemi di fissaggio del punto zero dell'elettroerosione a tuffo. Integra una struttura antideformazione rinforzata e un benchmark di corrispondenza del punto zero ad alta precisione in una singola unità, realizzando un rapido ripristino dei dati durante la sostituzione frequente degli inserti dello stampo e la lavorazione in batch multi-elettrodo.
Piastra di centraggio EDM 54x54 tipo R
JWGRIP è il produttore e fornitore professionale di piastra di centraggio per elettroerosione R-Type 54x54 in Cina, con specifiche standard completamente disponibili e che supporta ordini all'ingrosso globali per progetti di macchine per elettroerosione compatte e officine per stampi di precisione. Si tratta di un dispositivo di riferimento di posizionamento integrato ad alta precisione resistente all'usura appositamente progettato per apparecchiature per elettroerosione a tuffo di piccole dimensioni, maschere per mini elettrodi e scenari di lavorazione di stampi di precisione multi-cavità. Integra la struttura ottimizzata della spalla di posizionamento transitorio di tipo R e le prestazioni meccaniche termicamente stabili in una singola unità, eliminando i difetti di facile usura per estrusione e scheggiatura degli angoli delle tradizionali piastre di centraggio miniaturizzate ad angolo retto.
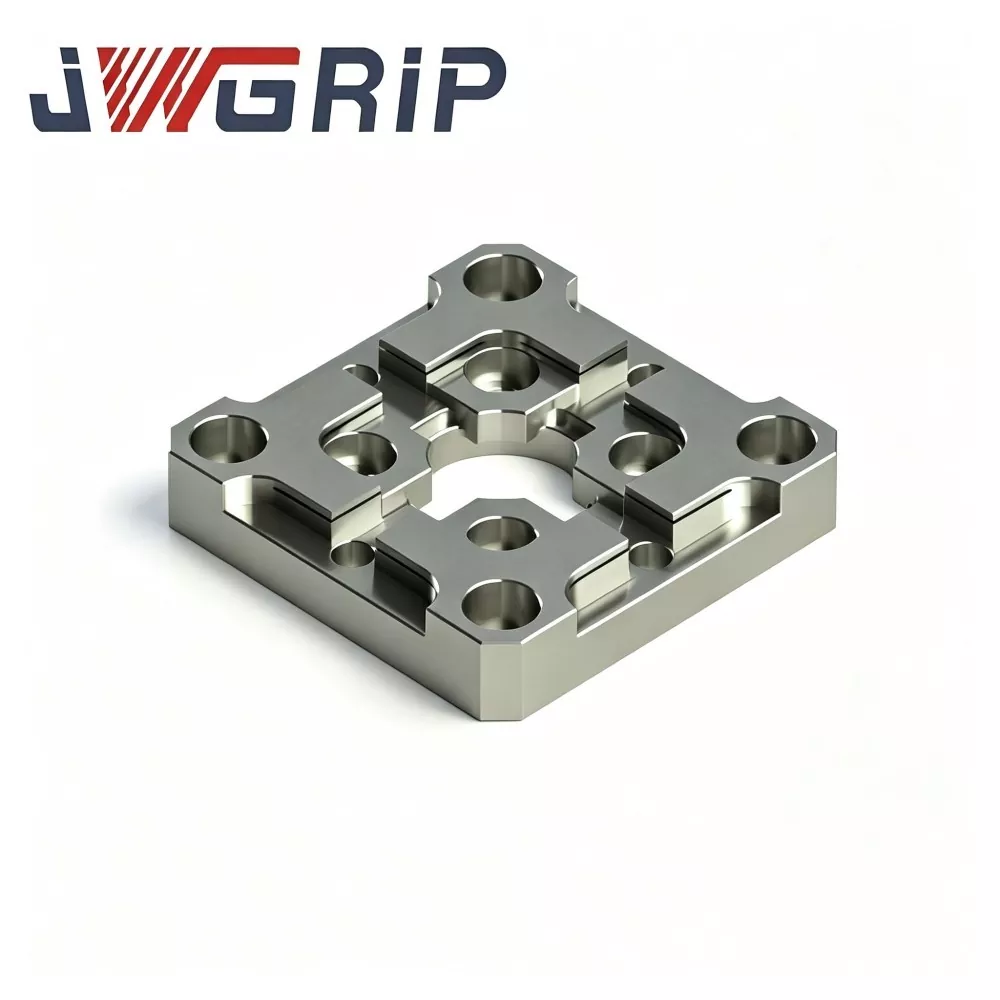
Piastra di centraggio per elettroerosione 70x70 tipo R
JWGRIP è il produttore e fornitore professionale di piastra di centraggio per elettroerosione R-Type 70x70 in Cina, che fornisce consegna diretta in fabbrica e modifiche strutturali personalizzate per soddisfare le diverse esigenze di layout dei dispositivi EDM. Si tratta di un dispositivo di riferimento per il posizionamento degli elettrodi integrato ad alta precisione, ottimizzato appositamente per le officine di produzione di stampi per elettroerosione a tuffo, incentrato su attività di centraggio rapido e posizionamento ripetitivo degli elettrodi. Integra la struttura di transizione dello smusso interno di tipo R con sollecitazioni disperse e prestazioni di posizionamento di riferimento ultrastabili in un'unica unità compatta, risolvendo efficacemente l'usura degli spigoli vivi e i difetti di deriva di riferimento delle tradizionali piastre di centraggio piane.
JWGRIP è un produttore e fornitore professionale Piastre di centraggio tipo R in Cina. Vi diamo un cordiale benvenuto nei prodotti all'ingrosso di alta qualità a prezzi competitivi dalla nostra fabbrica.
Consigli sulle notizie