- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

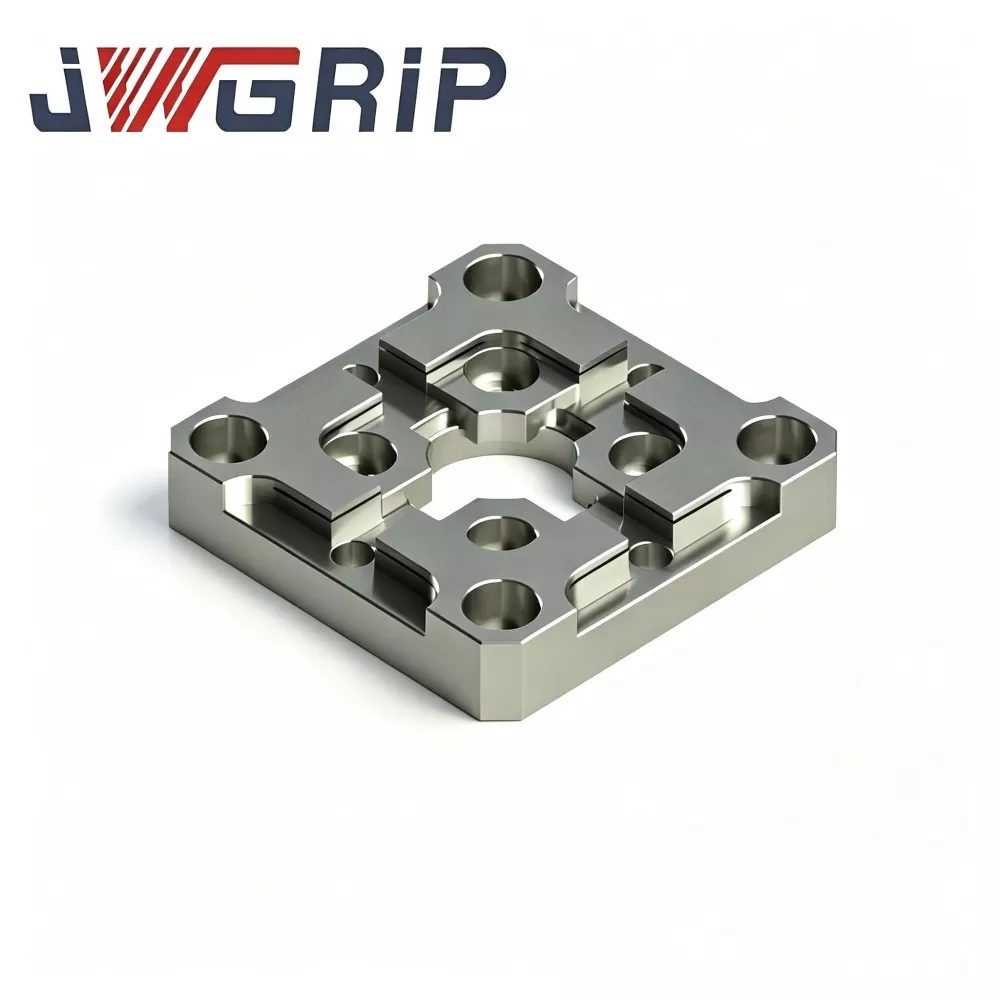
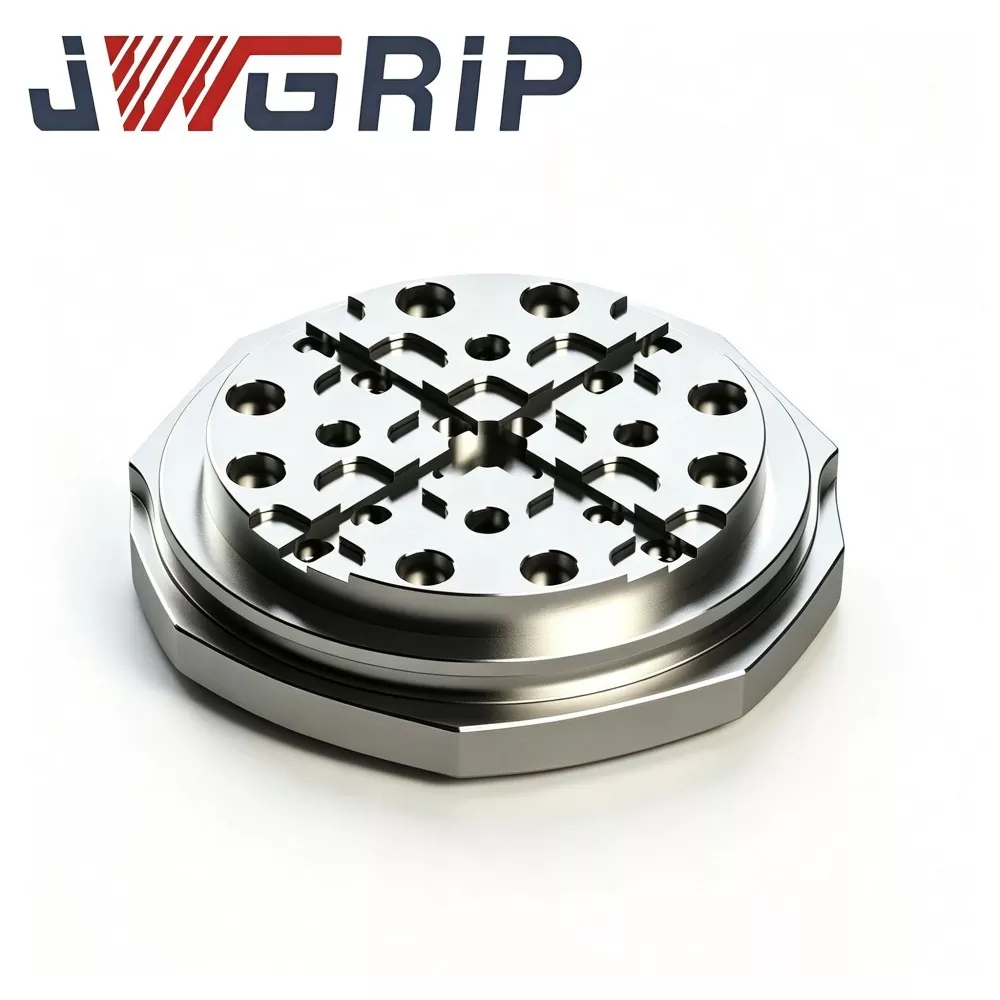
Piastra di centraggio per elettroerosione 70x70 tipo R
JWGRIP è il produttore e fornitore professionale di piastra di centraggio per elettroerosione R-Type 70x70 in Cina, che fornisce consegna diretta in fabbrica e modifiche strutturali personalizzate per soddisfare le diverse esigenze di layout dei dispositivi EDM. Si tratta di un dispositivo di riferimento per il posizionamento degli elettrodi integrato ad alta precisione, ottimizzato appositamente per le officine di produzione di stampi per elettroerosione a tuffo, incentrato su attività di centraggio rapido e posizionamento ripetitivo degli elettrodi. Integra la struttura di transizione dello smusso interno di tipo R con sollecitazioni disperse e prestazioni di posizionamento di riferimento ultrastabili in un'unica unità compatta, risolvendo efficacemente l'usura degli spigoli vivi e i difetti di deriva di riferimento delle tradizionali piastre di centraggio piane.
Questa piastra di centraggio per elettroerosione ad alta precisione è realizzata in acciaio legato prestabilizzato, adottando un trattamento di distensione in più fasi, indurimento superficiale professionale e tecnologia di rettifica a doppia faccia ultra precisa per garantire planarità e parallelismo eccellenti. La struttura di transizione dello smusso di tipo R migliorata disperde lo stress da contatto locale durante i cicli ripetuti di aggancio e carico-scarico dell'attrezzatura, limitando efficacemente l'usura dell'intaglio del bordo di posizionamento e la deformazione del riferimento a lungo termine. Elimina gli errori di posizionamento cumulativi causati dalla frequente calibrazione manuale e dalle fluttuazioni della temperatura dell'officina, mantenendo una concentricità dell'elettrodo costante e uno spinterometro stabile nella lavorazione di stampi batch a cavità multiple.
La piastra di centraggio EDM 70x70 tipo R semplifica notevolmente le procedure di impostazione degli strumenti degli elettrodi, riduce i tempi di centraggio manuale, riduce la deviazione di posizionamento indotta dall'uomo per gli elettrodi di rame e grafite e riduce i tassi di rilavorazione dello stampo. Supportando la fornitura diretta standard in fabbrica e la personalizzazione basata su disegno della disposizione dei fori e delle dimensioni del risalto di posizionamento, fornisce una garanzia di riferimento altamente affidabile per la produzione di stampi per elettroerosione di precisione ad alta efficienza e ad alta uniformità.
Schema di priorità
Le officine di costruzione di stampi che eseguono lavori di elettroerosione a tuffo multielettrodo di grandi volumi devono affrontare rischi di qualità nascosti causati dalle piastre di centraggio convenzionali a spalla quadrata:
Dopo centinaia di cicli di aggancio dell'elettrodo alla maschera, gli angoli interni acuti producono rientranze e abrasione parziale. Un'usura lieve non può essere individuata mediante un'ispezione visiva di routine, ma il riferimento concentrico si sposta silenziosamente.
La deviazione si accumula gradualmente. Quando vengono rilevati i problemi, diverse cavità dello stampo sono già state lavorate, con conseguenti scarti di inserti dello stampo di alto valore, scarsa uniformità dello spinterometro ed erosione irregolare delle pareti laterali della cavità.
JWGRIP ottimizza la piastra di centraggio EDM 70x70 tipo R per questi punti critici pratici:
1. Lo smusso interno liscio di tipo R disperde lo stress da contatto di aggancio e riduce il rischio di usura di tipo rientranza sulle spalle di posizionamento.
2. Il substrato in lega di acciaio pre-stabilizzato con invecchiamento multi-round ad alta temperatura elimina in gran parte lo stress residuo interno e resiste alla distorsione dei parametri di riferimento causata dalle fluttuazioni di temperatura e dall'impatto continuo del bloccaggio.
3. La rettifica ultraprecisa a doppia faccia garantisce planarità e parallelismo superiori per un punto di riferimento stabile nel centraggio meccanico.
4. Semplifica le procedure di centraggio manuale, riduce il tasso di rilavorazione e migliora la coerenza dimensionale complessiva per la produzione di elettroerosione con stampi di precisione.
5. La dimensione esterna compatta 70×70 si adatta allo spazio delle apparecchiature EDM tradizionali; Per i progetti di celle EDM con cambio automatico dell'elettrodo sono disponibili modelli di fori personalizzati guidati dal disegno e modifiche del rilievo di posizionamento.

Principio di funzionamento
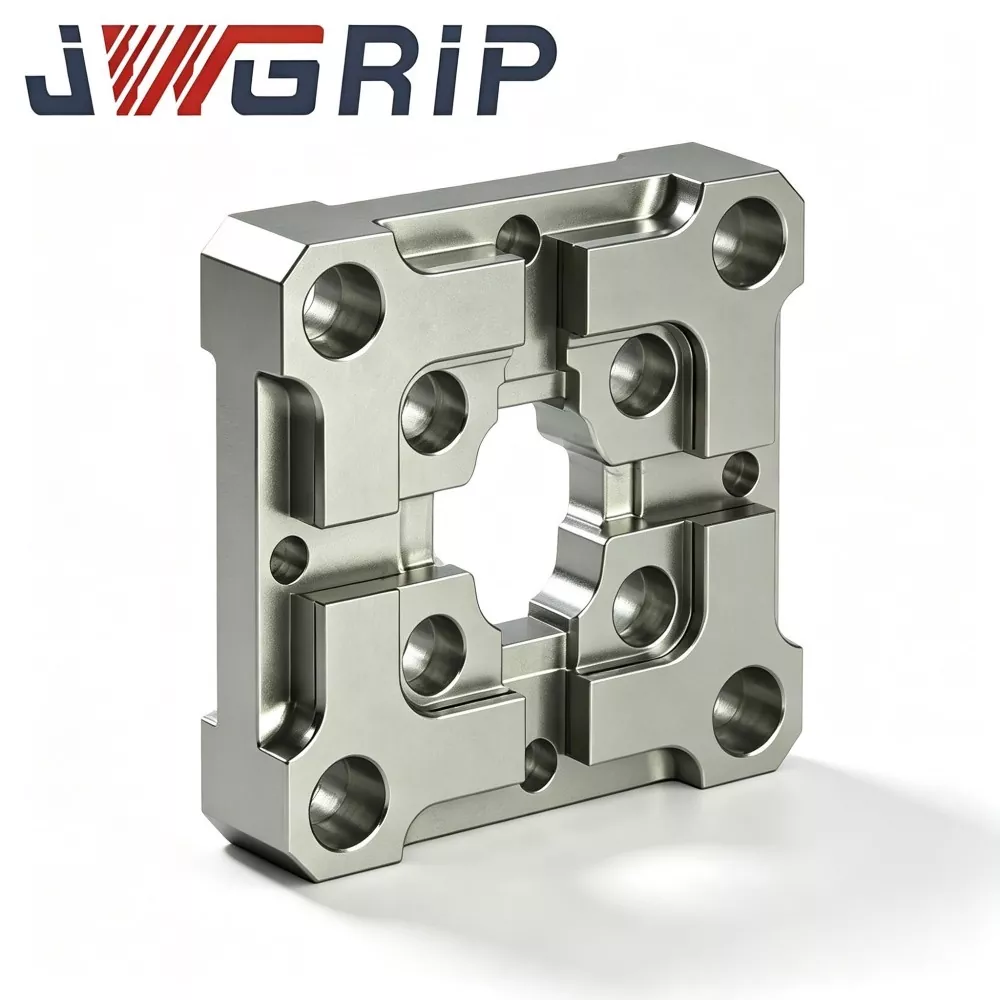
La piastra di centraggio EDM 70×70 JWGRIP tipo R è un componente di riferimento dedicato per il preposizionamento degli elettrodi per elettroerosione a tuffo e la calibrazione della concentricità:
1. Montato tra il piano di lavoro EDM e la maschera portaelettrodo. Fornisce un riferimento di centraggio meccanico ripetibile quando si sostituiscono le maschere per elettrodi in rame, grafite o rame-tungsteno.
2. Le piastre di centraggio convenzionali adottano spalle interne ad angolo acuto. Ogni impatto di attracco concentra lo stress su piccole zone angolari e genera rientranze plastiche locali dopo ripetute pressioni.
3. Aggiornamento strutturale del nucleo: la transizione liscia dello smusso interno di tipo R espande l'area di contatto effettiva durante l'aggancio della maschera, distribuisce la forza di pressione su superfici più grandi anziché su angoli stretti e acuti, rallentando l'usura da rientranza e preservando il punto di riferimento concentrico originale per cicli di servizio più lunghi.
Importante promemoria sull'utilizzo: questa piastra fornisce solo il precentraggio meccanico e non può sostituire la calibrazione fine delle coordinate basata sulla sonda finale. Dopo l'aggancio meccanico a questa piastra di centraggio, gli operatori devono ancora eseguire la compensazione della sonda seguendo le specifiche del processo EDM standard. È ampiamente applicato per la lavorazione EDM di stampi a iniezione, stampi per pressofusione e inserti per stampaggio di precisione, particolarmente adatto per officine di produzione in lotti con frequenti cambi di elettrodi. Può essere installato sul tavolo di lavoro EDM, sulla base del mandrino a punto zero o sulla piastra di supporto dell'attrezzatura personalizzata.
Principali caratteristiche prestazionali tecniche
1. Costruzione antiusura ottimizzata con smusso interno di tipo R. I test comparativi di durabilità mostrano che, con la stessa frequenza di impatto di aggancio, la piastra di centraggio EDM 70×70 di tipo R JWGRIP riduce lo stress da contatto locale di circa il 29% rispetto alle piastre di centraggio convenzionali con spalla affilata, riducendo notevolmente il rischio di rientranze e intacche agli angoli causati dalla ripetuta pressione della maschera.
2. Stabilizzazione di distensione multiciclo Il substrato di acciaio legato riceve due cicli di invecchiamento ad alta temperatura dopo la sgrossatura per rimuovere la maggior parte dello stress interno residuo. All'interno dell'officina, temperatura ambiente 17-29 ℃, variazione di planarità della lamiera finita ≤ 0,0025 mm, prevenendo la distorsione del benchmark indotta dalla deriva della temperatura.
3. Rettifica ultraprecisa su due lati La superficie di riferimento superiore e il riferimento di montaggio inferiore sono entrambi rettificati ad ultraprecisione. Planarità ≤0,002 mm; parallelismo tra datum alto-basso ≤0,003 mm. Il parallelismo elevato supporta l'utilizzo di superfici alternative capovolgendo la piastra.
4. Trattamento di indurimento superficiale localizzato Le zone chiave di posizionamento-spalla ottengono uno speciale indurimento superficiale, la durezza superficiale raggiunge HRC 58-62. La forte capacità antiabrasione resiste ai graffi delle particelle e ai segni di impatto dovuti all'aggancio; le zone non operative mantengono un'adeguata tenacità del substrato per evitare la frattura fragile dell'intera piastra.
5. Finitura anticorrosione resistente al fluido dielettrico Trattamento antiruggine di passivazione dell'intera superficie esterna. Resiste a lungo agli spruzzi di fluido dielettrico EDM e all'atmosfera umida dell'officina, rallentando l'ossidazione e la comparsa di ruggine.
6. Dimensioni standard con caratteristiche di montaggio pre-elaborate Ingombro esterno compatto 70×70, fori per perni di posizionamento prefabbricati e fori per viti svasate. L'installazione diretta si adatta alla maggior parte delle interfacce dei dispositivi punto zero tradizionali senza lavorazione secondaria.
7. Ispezione metrologica tracciabile dell'articolo completo Ogni unità finita riporta un numero di serie univoco inciso al laser. Vengono archiviati i registri di ispezione completi relativi a planarità, parallelismo e dimensione dello smusso a R, supportando un controllo di qualità tracciabile per le imprese produttrici di stampi ad alto volume.
Flusso di lavoro di produzione completo
Ogni lotto di piastra di centraggio per elettroerosione JWGRIP R-Type 70x70 segue rigorosamente il flusso di lavoro di produzione a sequenza completa:
Ispezione della composizione chimica e della durezza della materia prima in entrata → Fresatura CNC → Invecchiamento con distensione ad alta temperatura del primo turno → Lavorazione semifinita → Formatura di smusso interno di tipo R → Invecchiamento con distensione secondaria → Indurimento superficiale locale → Rettifica di precisione a doppia faccia → Finitura di fori stenopeici e svasati → Ispezione geometrica dell'articolo completo CMM → Marcatura del numero di serie laser → Passivazione antiruggine → Ricontrollo visivo finale → Prodotti finiti magazzinaggio.
La produzione è conforme ai requisiti del sistema di gestione della qualità ISO 9001.
Dispositivi di misura del nucleo: macchina di misura a coordinate, interferometro di planarità superficiale, durometro; tutti ricevono una calibrazione metrologica ufficiale periodica.
Ad ogni pezzo finito è allegato un rapporto di ispezione indipendente; i certificati di prova dei materiali possono essere forniti su richiesta del cliente.
Consiglio pratico per la conservazione: conservare la piastra di centraggio all'interno dell'apposita scatola portamisuratori antiurto. Evitare l'impatto di oggetti pesanti e i graffi da schegge metalliche. Anche la micro-indentazione invisibile danneggerà la precisione del posizionamento. Dopo ogni applicazione in macchina, pulire completamente le spalle di posizionamento e le superfici di riferimento con un panno morbido privo di lanugine prima di riporlo.
Flusso di lavoro di assemblaggio e operativo corretto
1. Prima dell'installazione, pulire completamente il piano di montaggio della base dell'apparecchio, i fori dei perni di posizionamento e il riferimento inferiore della piastra di centraggio; rimuovere trucioli metallici, polvere di carbone e residui di fluido dielettrico. Le particelle estranee intrappolate inclineranno la piastra e distorceranno il punto di riferimento di centratura.
2. Fissare le viti a testa svasata seguendo la coppia consigliata. Una coppia eccessiva crea una deformazione locale della piastra e ne rovina la planarità; Una coppia insufficiente provoca lo spostamento della piastra in caso di impatto di attracco.
3. Prevenire forti urti tra la maschera dell'elettrodo e le spalle di posizionamento di tipo R; adottare la modalità di aggancio a contatto morbido per il precentraggio meccanico.
4. Dopo il precentraggio meccanico, completare la compensazione delle coordinate della sonda in base alle specifiche del processo EDM. Non tralasciare mai la tastatura fine e affidarsi esclusivamente al risultato della centratura meccanica per la lavorazione finale.
5. Ispezionare il posizionamento delle spalle sotto la lente d'ingrandimento ogni 7-10 giorni lavorativi; sostituire immediatamente la piastra una volta rilevata una rientranza, un graffio o una tacca.
Operazioni improprie da evitare
1. Montaggio senza pulire le superfici di accoppiamento: i trucioli inseriti producono una deviazione di inclinazione nascosta.
2. Attacco violento assistito da un martello: l'impatto pesante genera micro-rientri invisibili sulle spalle di posizionamento.
3. Fissaggio a vite con coppia eccessiva: induce stress interno e distorsione geometrica permanente del corpo della piastra.
4. Salta la calibrazione fine della sonda e prendi l'output del centraggio meccanico come punto di riferimento della lavorazione finale.
Perché scegliere JWGRIP
1. Esperienza pratica nella ricerca e sviluppo di supporti per elettroerosione Il nostro team di ingegneri accumula numerosi feedback in loco da parte dei tecnici degli stampi. Le iterazioni del prodotto sono ottimizzate per i colli di bottiglia reali invece che solo per i parametri di disegno teorici.
2. Rigorosa ispezione pre-imbarco dell'intera unità Molti concorrenti adottano semplicemente controlli dimensionali a campione. Ogni piastra di centraggio per elettroerosione JWGRIP tipo R 70×70 completa l'ispezione geometrica dell'intero elemento CMM per selezionare le parti non conformi prima della consegna.
3. Tempi di consegna stabili per ordini standard e personalizzati I prodotti 70×70 con specifiche standard mantengono le scorte di produzione. Per i requisiti di posizionamento personalizzato dell'estrusione o di layout del foro, il team di ingegneri termina la revisione del disegno entro 12 giorni lavorativi e conferma il programma fattibile. Tempi di consegna standard dell'ordine: 10-15 giorni lavorativi.
4. Supporto tecnico orientato all'applicazione Quando i clienti riscontrano confusione nell'assemblaggio o prestazioni di centratura anomale, il team di supporto tecnico fornisce suggerimenti pratici per la risoluzione dei problemi basati sull'esperienza reale del laboratorio EDM.
5. Gestione completa della tracciabilità dei lotti Ogni piastra porta un numero di serie esclusivo. Una volta che si verificano problemi imprevisti legati al posizionamento, i parametri di produzione originali e gli archivi di ispezione possono essere rapidamente recuperati per l'analisi tecnica delle cause principali.
Domande frequenti
Q1: La piastra di centraggio EDM JWGRIP tipo R 70x70 può eliminare tutte le deviazioni di centraggio?
A1: Fornisce un punto di riferimento pre-centraggio meccanico stabile e non può rimuovere ogni fonte di deviazione. La compensazione finale delle coordinate basata sulla sonda rimane obbligatoria. L'errore di posizionamento può anche derivare dall'usura della maschera dell'elettrodo, dal montaggio allentato dell'attrezzatura o dalla deformazione del gambo dell'elettrodo. Gli operatori dovranno ispezionare periodicamente l'intero gruppo della maschera.
D2: Questa piastra di centraggio è adatta per l'aggancio frequente di maschere per elettrodi di grafite di grandi dimensioni e pesanti?
A2: Supporta il lavoro di centraggio della maschera di elettrodo di grafite. Per i gruppi particolarmente pesanti, controllare rigorosamente la forza di contatto dell'aggancio e vietare l'impatto violento. Anche con l'ottimizzazione dello smusso a R, un carico d'impatto eccessivo produce comunque danni da rientranza sulle spalle di posizionamento.
Q3: È possibile personalizzare uno schema di foratura non standard o una dimensione speciale dell'estrusione di posizionamento?
R3: Sì. Si prega di inviare disegni tecnici completi con requisiti chiari relativi alla disposizione dei fori, alla geometria dell'estrusione di posizionamento, alla planarità e alla tolleranza del parallelismo. Il dipartimento di ingegneria valuta la producibilità entro 12 giorni lavorativi ed emette un preventivo formale.
Q4: Quali condizioni di danno sono escluse dalla garanzia?
A4: Questo appartiene al componente di bloccaggio del pezzo con posizionamento ad alta precisione. La garanzia copre i difetti originati dalla fabbricazione al momento della consegna, quali planarità, parallelismo e durezza non conformi alle specifiche. I danni causati da collisioni, installazione con coppia di serraggio impropria, graffi dovuti a particelle e normale usura dovuta all'uso non sono coperti dalla garanzia.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.

Consigli sulle notizie