- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

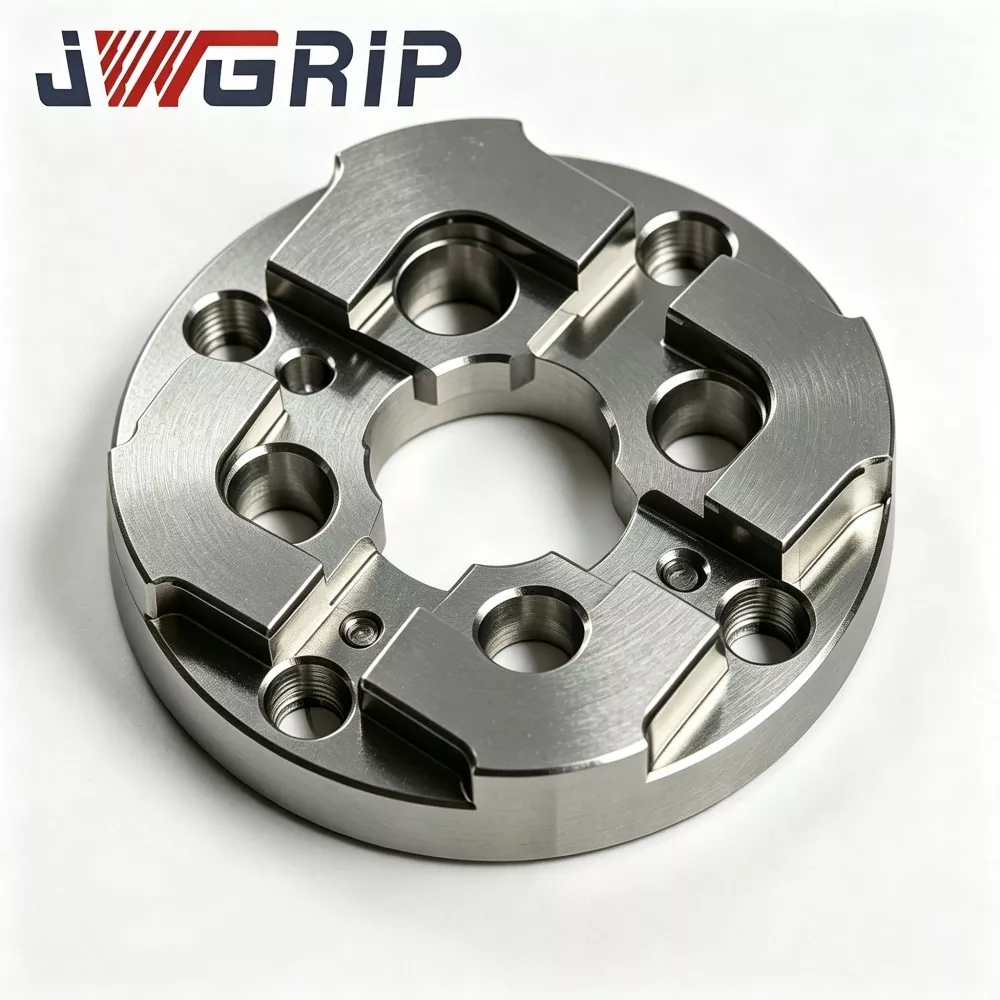
Piastra di centraggio punto zero EDM da 75 mm
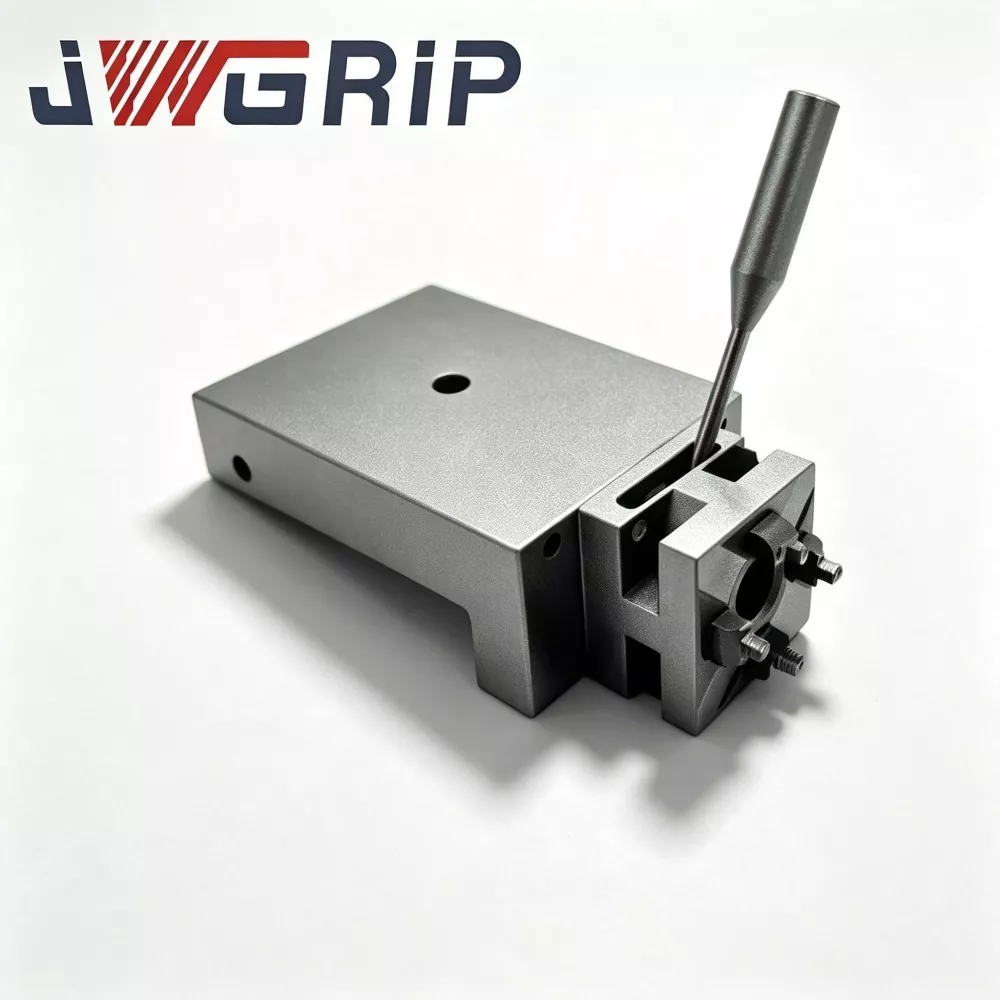
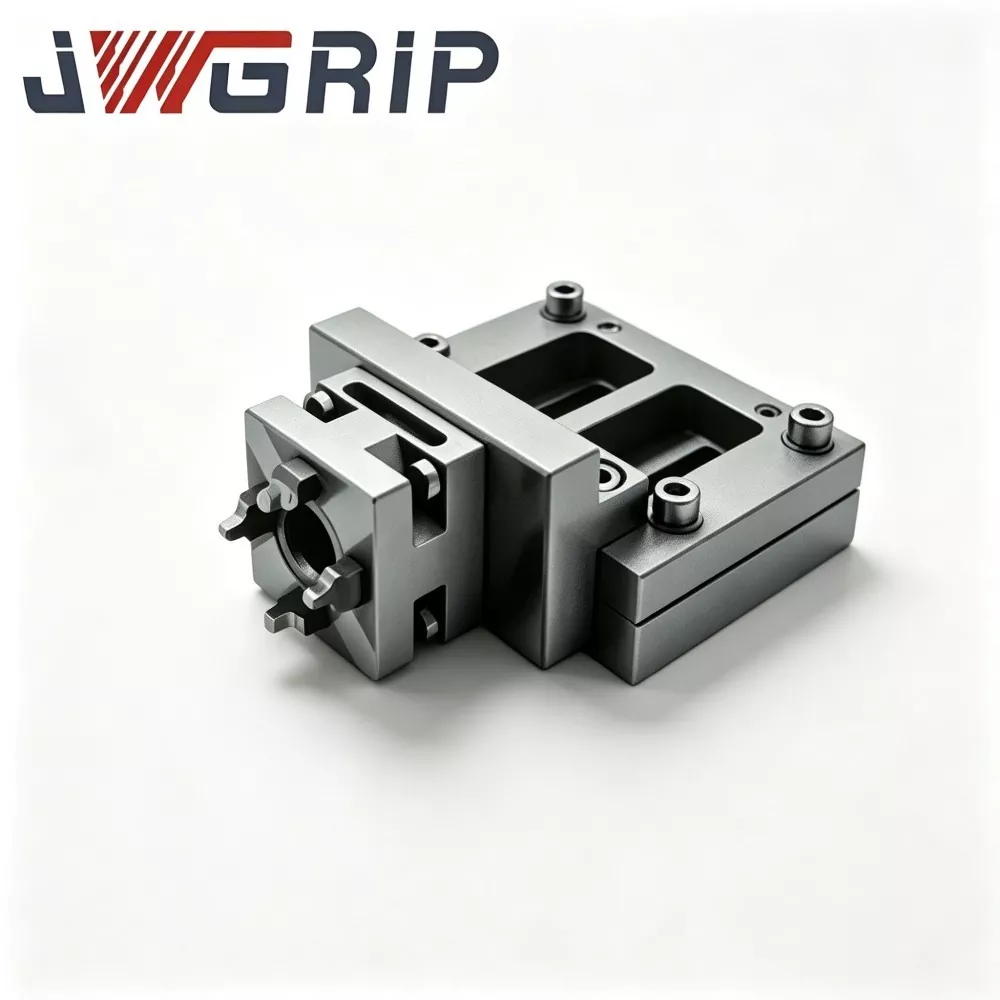
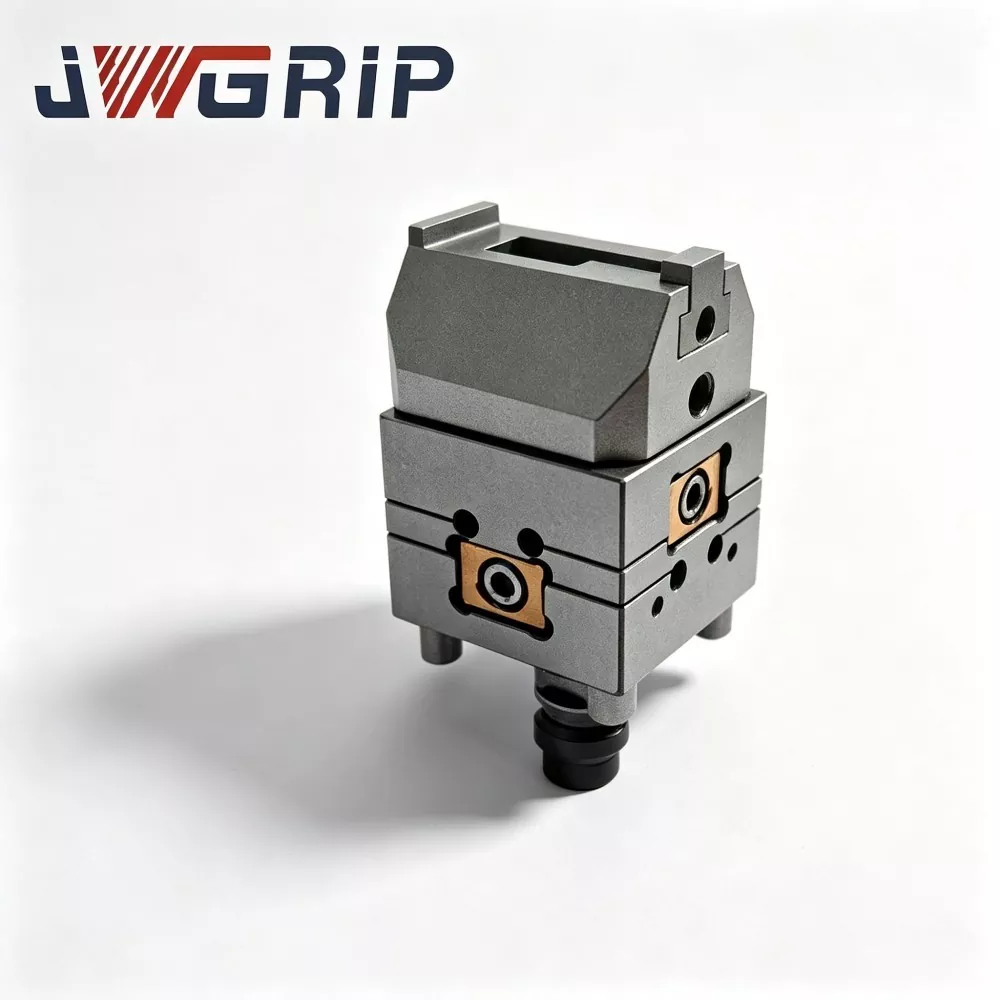
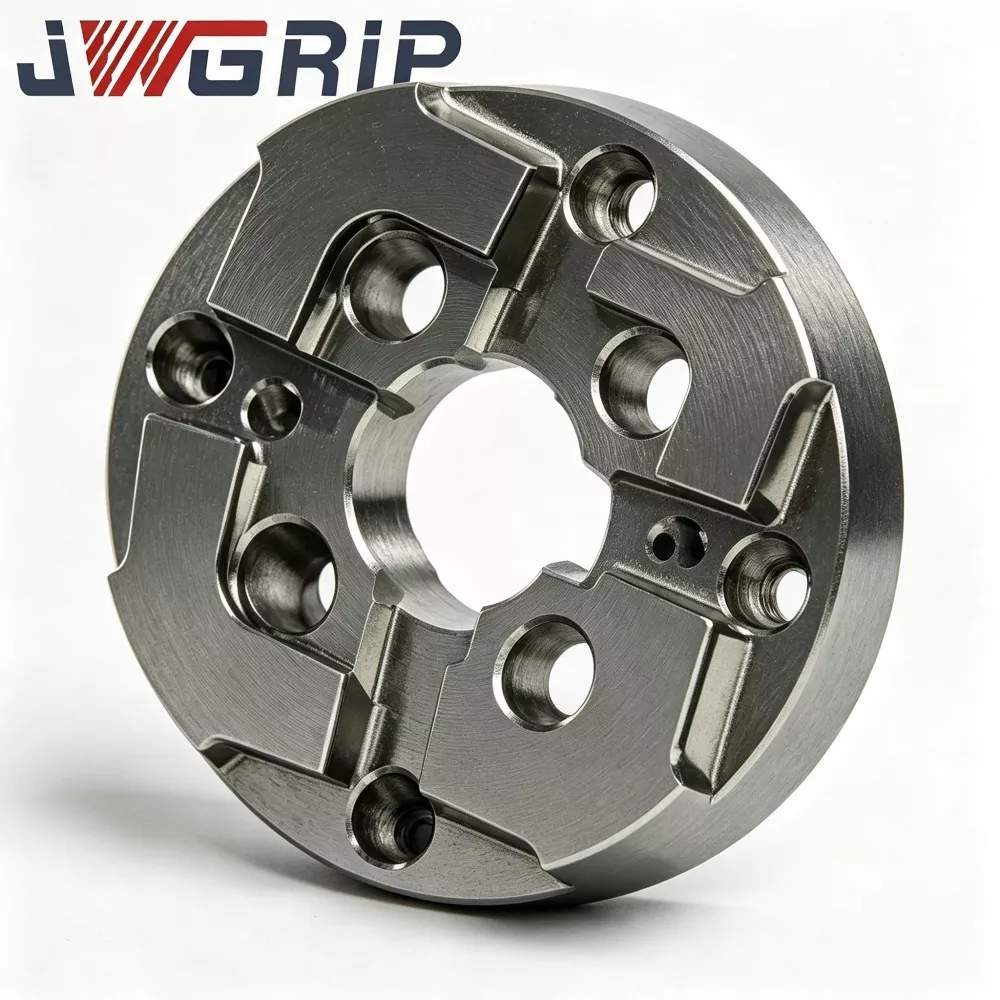
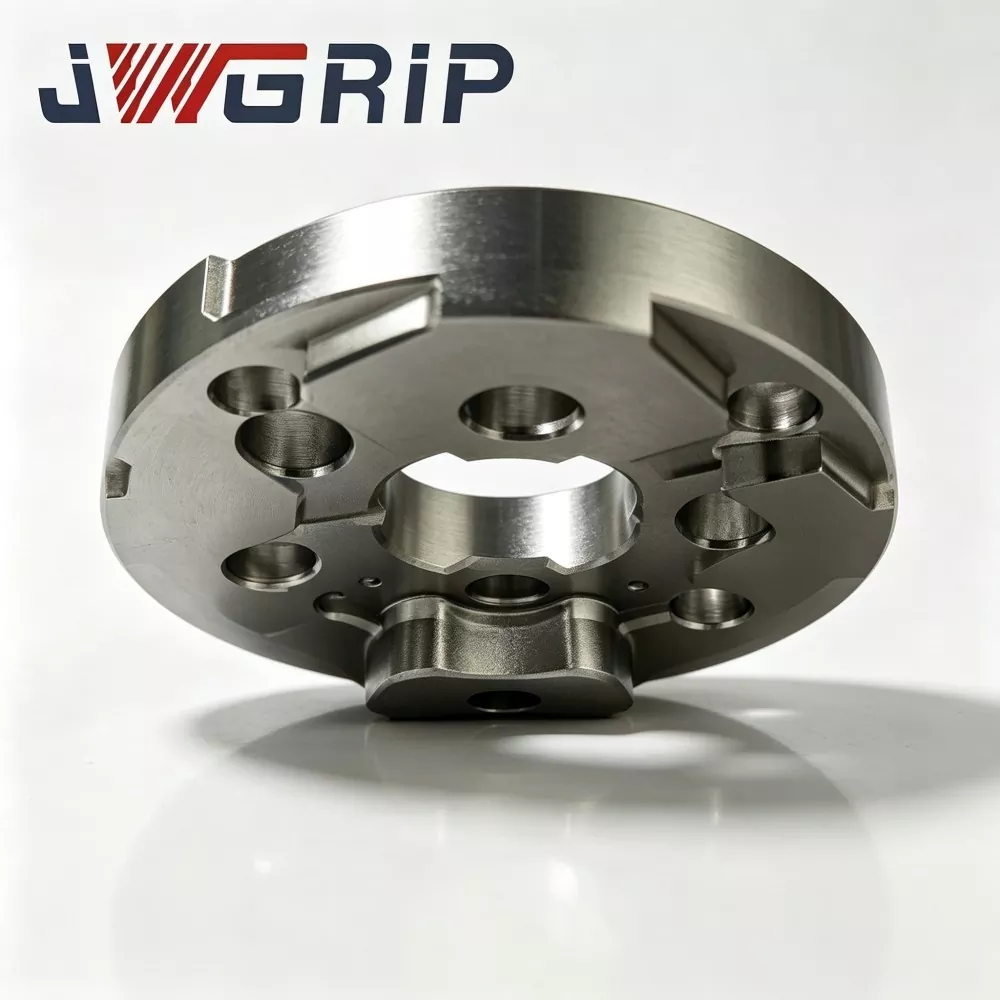
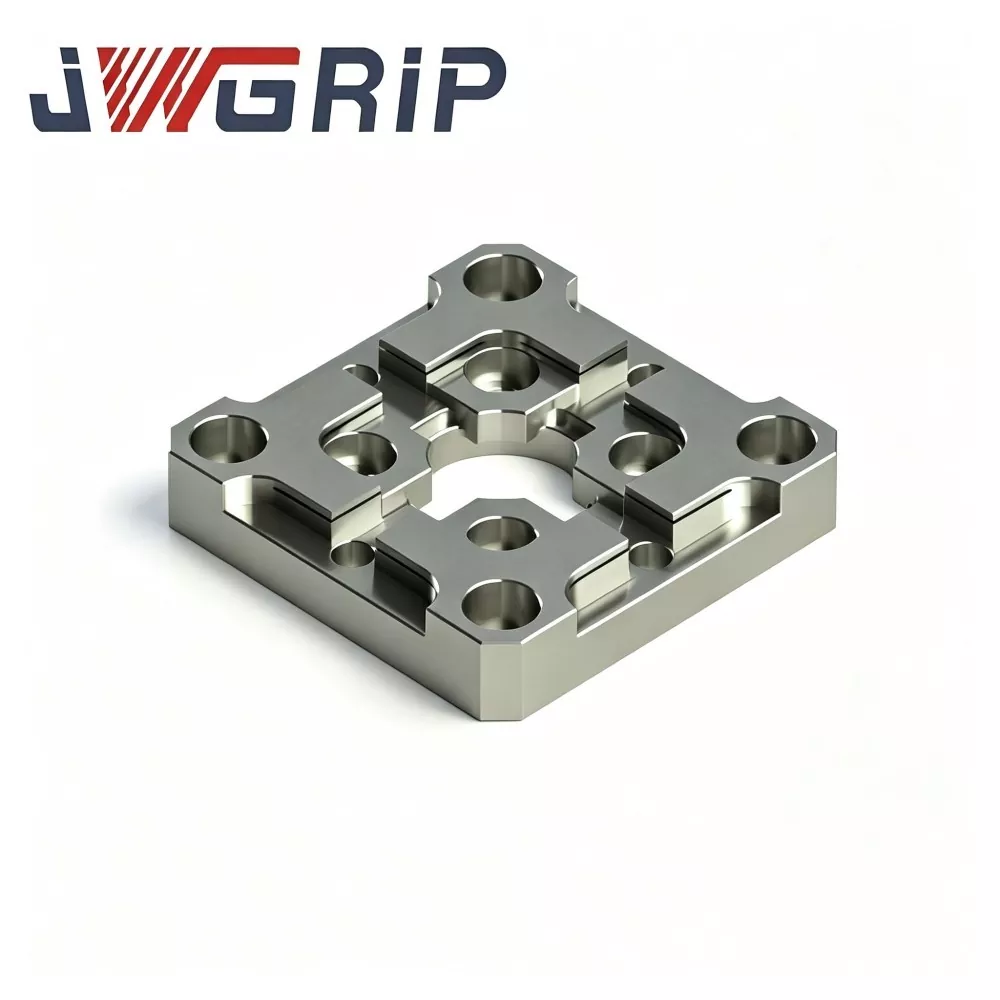
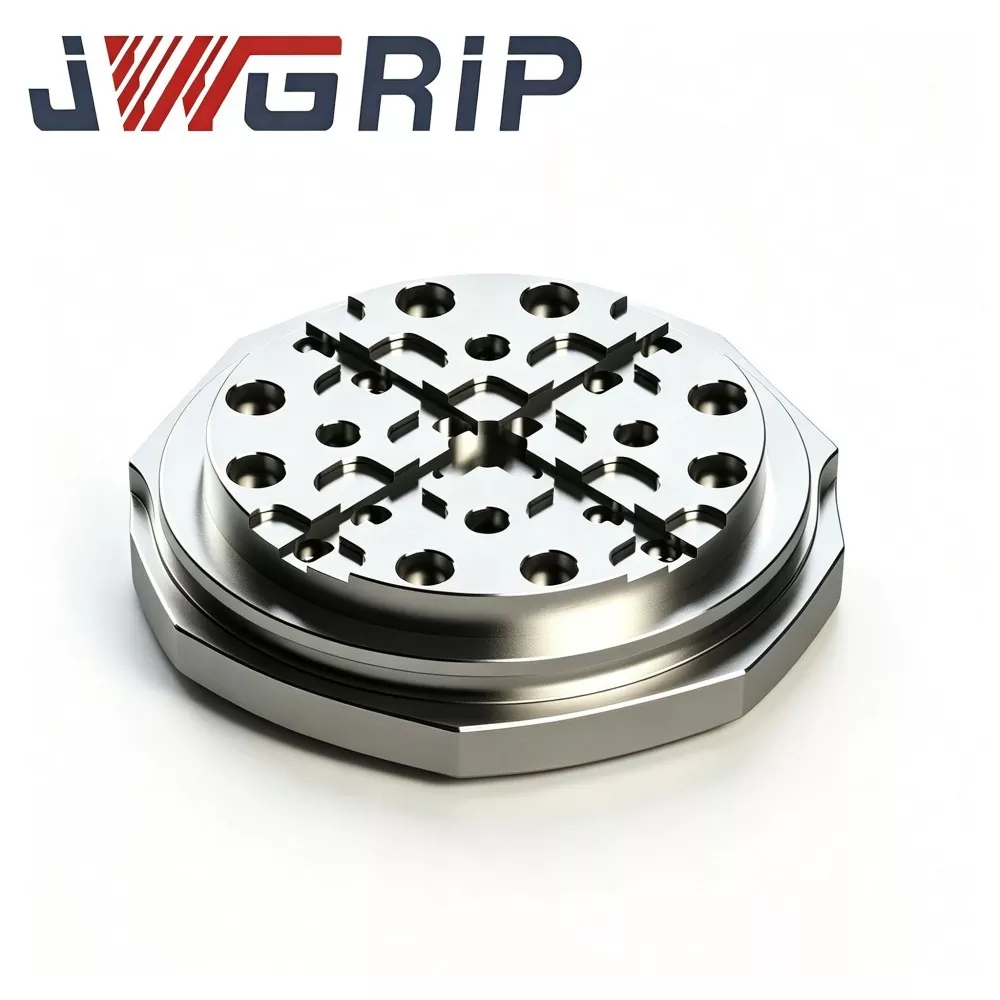
JWGRIP è il produttore e fornitore professionale di piastra di centraggio punto zero per elettroerosione da 75 mm in Cina, fornendo fornitura diretta in fabbrica e adeguamento strutturale personalizzato per officine di produzione di stampi di medie e grandi dimensioni in tutto il mondo. Si tratta di un dispositivo di posizionamento del datum integrato ad alta stabilità, sviluppato appositamente per i sistemi di fissaggio del punto zero dell'elettroerosione a tuffo. Integra una struttura antideformazione rinforzata e un benchmark di corrispondenza del punto zero ad alta precisione in una singola unità, realizzando un rapido ripristino dei dati durante la sostituzione frequente degli inserti dello stampo e la lavorazione in batch multi-elettrodo.
Questa piastra di centraggio a punto zero ad alta ripetibilità è realizzata in acciaio legato pretemprato e sottoposto a distensione ed è sottoposta a un invecchiamento termico multistadio e a un trattamento di rettifica ultrapreciso su tutta la superficie. La struttura antideformazione rinforzata resiste efficacemente alla deformazione parziale innescata dal precarico di bloccaggio e alla variazione intermittente della temperatura all'interno del serbatoio di lavoro dell'EDM, mantenendo una precisione di posizionamento ripetuta stabile dopo migliaia di cicli di blocco-sblocco.
Diversamente dalle normali piastre di centraggio che subiscono una leggera deformazione e una deriva del punto di riferimento in caso di bloccaggio ciclico a lungo termine e di erosione del refrigerante, la piastra di centraggio punto zero EDM da 75 mm evita errori di posizionamento accumulati e frequenti lavori di ricalibrazione. Semplifica notevolmente i flussi di lavoro di calibrazione dei datum e riduce i tempi di impostazione non di taglio, riducendo al minimo la deviazione di posizionamento nell'elaborazione multiprocesso per stampi a iniezione e inserti per stampi pressofusi. Ampiamente utilizzato nella moderna produzione automatizzata di elettroerosione a tuffo, offre soluzioni di centraggio affidabili e di alta precisione per officine di produzione di stampi in lotti di medie e grandi dimensioni.
Risolvi i punti critici
Le moderne officine di stampi medio-grandi utilizzano ampiamente sistemi di fissaggio a punto zero per aumentare l'utilizzo delle macchine, ma molte incontrano ostacoli pratici ostinati:
Le piastre di centraggio ordinarie non dispongono di un adattamento strutturale per la forza di pre-serraggio del punto zero. Il bloccaggio ripetuto produce micro-deformazioni invisibili sulle superfici di riferimento. La ripetibilità del dato diminuisce gradualmente.
Quando gli inserti dello stampo passano attraverso la fresatura CNC e poi vengono trasferiti alla stazione di elettroerosione a tuffo, si accumula la deviazione delle coordinate tra le stazioni. Gli operatori dedicano ore extra alla ricalibrazione e gli inserti dello stampo di alto valore potrebbero essere scartati a causa dell'offset di posizionamento non riconosciuto.
JWGRIP ottimizza la piastra di centraggio punto zero EDM da 75 mm per le sfide sopra menzionate:
1. La base di riferimento ispessita rinforzata e la disposizione delle nervature interne ottimizzate per lo stress disperdono lo stress di bloccaggio concentrato del punto zero e limitano la microdeformazione locale sotto ripetuti cicli di blocco-sblocco.
2. L'invecchiamento termico di distensione composita multistadio sopprime la deformazione termica indotta dalla variazione della temperatura ambiente del serbatoio EDM.
3. La rettifica ultraprecisa dell'intera superficie garantisce planarità e parallelismo stabili per un trasferimento affidabile dei dati tra processi tra stazioni di fresatura e elettroerosione.
4. Semplifica i passaggi di calibrazione del datum e riduce notevolmente il carico di lavoro ripetuto per l'indicazione della ricomposizione per la produzione in lotti di inserti per stampi medio-grandi.
5. Montabile direttamente sulle principali basi di fissaggio a punto zero; La modifica personalizzata OEM per la configurazione dei fori, l'altezza del risalto e le dimensioni dell'interfaccia supporta progetti di retrofitting punto zero non standard.
Principio di funzionamento
La piastra di centraggio punto zero JWGRIP EDM da 75 mm è una piastra di riferimento per scopi speciali costruita per sistemi di bloccaggio del pezzo a punto zero EDM a tuffo:
1. Installato tra i moduli di bloccaggio del punto zero e le piastre di fissaggio della maschera per elettrodi/inserto per stampo. Coopera con i perni di posizionamento del punto zero per trasmettere un dato meccanico unificato durante lo scambio di pezzi o gruppi di elettrodi, realizzando un rapido ripristino del dato senza indicazione di ricomposizione completa.
2. Le piastre di centraggio ordinarie a corpo sottile funzionano in condizioni di scarico; sotto una forte forza di trazione e bloccaggio del punto zero, la distribuzione irregolare delle sollecitazioni innesca la flessione del corpo della piastra.
3. Aggiornamento strutturale del nucleo: base di riferimento rinforzata e ispessita più disposizione delle nervature interne ottimizzate per le sollecitazioni. Le strutture delle nervature distribuiscono lo stress di bloccaggio concentrato sull'intero corpo della piastra e limitano la deformazione parziale locale quando i moduli a punto zero eseguono l'azione di bloccaggio a trazione.
Promemoria importante sull'utilizzo:
Questa piastra fornisce solo il riferimento del punto zero meccanico. Non può sostituire completamente la compensazione delle coordinate basata sulla sonda. Dopo il bloccaggio del punto zero e il riferimento meccanico, gli operatori devono comunque eseguire la misurazione della sonda per compensare un piccolo errore di gioco del gruppo.
Applicazione principale:
stampi a iniezione multicavità di medie dimensioni, inserti per stampi per pressofusione e lavorazione elettroerosione con inserti per stampaggio di precisione di grandi dimensioni. Si adatta alle tradizionali piastre base per apparecchi a punto zero.
Principali vantaggi tecnici
1. Disposizione strutturale rinforzata anti-deformazione I test di carico comparativi mostrano che con la forza di trazione di bloccaggio a punto zero standard, la piastra di centraggio a punto zero JWGRIP EDM da 75 mm riduce la concentrazione locale delle sollecitazioni di circa il 34% rispetto alle normali piastre di centraggio a corpo sottile, riducendo notevolmente il rischio di microdeformazione della superficie di riferimento dopo ripetuti cicli di blocco-sblocco.
2. Trattamento di distensione composito in più fasi Il substrato di acciaio legato pre-indurito riceve tre cicli di invecchiamento termico post-lavorazione di sgrossatura per rimuovere la maggior parte dello stress residuo interno. All'interno della temperatura dell'officina 15-31 ℃, variazione della planarità della superficie di riferimento ≤ 0,0028 mm, resistente alla deformazione termica causata dalla fluttuazione della temperatura del serbatoio EDM.
3. Rettifica ultraprecisa dell'intera superficie La superficie di lavoro del riferimento superiore, la faccia di accoppiamento del punto zero inferiore e le superfici di contatto del risalto di posizionamento ricevono tutte una rettifica ad ultraprecisione. Planarità della superficie superiore ≤0,002 mm; parallelismo tra riferimento di accoppiamento superiore-inferiore ≤0,0035 mm. Il parallelismo stabile garantisce la coerenza dei dati dopo ripetuti disassemblaggi e riassemblaggi.
4. Passivazione anticorrosione integrata a piastra interaTrattamento antiruggine di passivazione a piastra intera. Tollera gli spruzzi prolungati di fluido dielettrico EDM e l'ambiente umido circostante il serbatoio, rallentando l'ossidazione superficiale e la formazione di macchie di ruggine.
5. Layout di montaggio standard compatibile con il punto zero I fori dei perni di posizionamento prefabbricati e i fori delle viti di bloccaggio corrispondono alle specifiche del mandrino punto zero commerciale tradizionale. Installazione diretta senza lavorazioni secondarie pesanti per la maggior parte delle basi di fissaggio a punto zero esistenti.
6. Dimensioni standard disponibili in magazzino più modifica OEM flessibile La dimensione standard da 75 mm mantiene le scorte per una consegna rapida. L'OEM regola la disposizione dei fori, l'altezza della sporgenza, lo spessore della piastra e le dimensioni dell'interfaccia in base ai disegni del cliente per progetti di retrofit di dispositivi punto zero non standard.
7. Gestione della qualità tracciabile dell'intero processo Ogni piastra finita porta un numero di serie univoco inciso al laser. I registri completi delle ispezioni riguardanti la planarità, il parallelismo e i dati dei test di deformazione allo stato caricato vengono archiviati per il monitoraggio della qualità delle aziende di stampi di medie e grandi dimensioni.
Flusso di lavoro di produzione
Ogni lotto di produzione della piastra di centraggio punto zero per elettroerosione JWGRIP da 75 mm segue rigorosamente il flusso di lavoro di produzione a sequenza completa:
Ispezione della composizione e della durezza della materia prima in entrata → Fresatura CNC (inclusa la funzione di nervatura interna di rinforzo) → Invecchiamento di distensione ad alta temperatura del primo turno → Lavorazione di semifinitura → Invecchiamento con stabilizzazione termica secondaria e terziaria → Formatura di sporgenze di posizionamento → Rettifica multi-faccia ultra precisa → Lavorazione di finitura di fori di accoppiamento a punto zero → Ispezione geometrica dell'elemento completo CMM → Test simulato di deformazione allo stato di carico a punto zero → laser marcatura del numero di serie → passivazione antiruggine a piastra intera → ricontrollo visivo finale → stoccaggio del prodotto finito.
● La produzione segue i requisiti del sistema di gestione della qualità ISO 9001.
● Dispositivi di misurazione del nucleo: CMM, interferometro di planarità, banco prova con simulazione del carico a punto zero; tutti ricevono una calibrazione metrologica ufficiale periodica.
● Ogni unità finita genera un rapporto di ispezione indipendente; i documenti di certificazione dei materiali possono essere forniti su richiesta del cliente.
Consiglio pratico per la conservazione:
Conservare all'interno di apposita cassetta portastrumenti antiurto. Evitare l'impatto di oggetti pesanti e i graffi da schegge metalliche. Anche la microdeformazione invisibile sotto carico di bloccaggio a punto zero danneggerà la ripetibilità del datum. Dopo ogni utilizzo sulla macchina, pulire completamente le superfici di riferimento e le pareti interne dei fori di posizionamento con un panno morbido privo di lanugine prima di riporlo.
Guida all'installazione
1. Prima di montare la piastra di centraggio del punto zero EDM JWGRIP da 75 mm, pulire completamente la superficie superiore del modulo punto zero, il riferimento di accoppiamento inferiore della piastra e le pareti interne del foro di posizionamento. Rimuovere trucioli metallici, polvere di carbone e residui di fluido dielettrico. Le particelle estranee intrappolate sulle superfici di accoppiamento causano la deformazione della piastra sotto la forza di trazione di bloccaggio del punto zero.
2. Utilizzare i moduli punto zero al valore di pressione dell'aria consigliato dal produttore. Non superare la pressione di esercizio nominale. Una forza di trazione eccessiva comporta un carico estremo e può innescare una deformazione permanente della piastra.
3. Una volta terminato il blocco del punto zero, non saltare mai la compensazione della sonda. Il punto zero meccanico non può compensare un piccolo errore di gioco del montaggio.
4. Eseguire un'ispezione visiva delle superfici di riferimento ogni 8-11 giorni lavorativi. Controllare rientranze, graffi o tracce in rilievo locali. Eseguire periodicamente il test di ripetibilità dello stato caricato.
5. Dopo lo smontaggio, pulire tutte le superfici di contatto di accoppiamento prima di riporle. Non impilare pezzi pesanti direttamente sulle superfici di lavoro esposte.
Domande frequenti
D1: La piastra di centraggio del punto zero JWGRIP EDM da 75 mm eliminerà completamente la deriva del riferimento generata sotto il carico di bloccaggio del punto zero?
R: Il design con nervature rinforzate sopprime notevolmente la deformazione di deformazione in stato di carico, ma la deformazione zero non può essere garantita in caso di sovraccarico estremo. Gli operatori devono mantenere i moduli punto zero in funzione entro l'ambito della pressione atmosferica nominale ed eseguire ispezioni regolari sulla ripetibilità dei dati. La compensazione delle coordinate della sonda rimane una fase di produzione necessaria.
Q2: Questa piastra di centraggio può essere abbinata a moduli di bloccaggio punto zero generici di altre marche?
R: La versione standard JWGRIP da 75 mm corrisponde alle specifiche dimensionali dei principali moduli punto zero commerciali. Se si adottano unità punto zero generiche speciali con passo dei fori o altezza della sporgenza modificati, inviare i disegni per la produzione personalizzata OEM.
Q3: Quali articoli di modifica personalizzata OEM sono disponibili?
R: JWGRIP supporta la personalizzazione OEM per lo spessore della piastra, la disposizione dei fori di posizionamento, l'altezza del risalto di posizionamento e la dimensione dell'interfaccia. Si prega di fornire disegni tecnici completi con i requisiti di tolleranza. Il nostro team di ingegneri completerà la valutazione della producibilità ed emetterà un preventivo formale entro 12 giorni lavorativi.
Q4: Quali danni rientrano nella copertura della garanzia del prodotto?
A: La piastra di centraggio punto zero JWGRIP EDM da 75 mm è un componente di riferimento per il fissaggio del pezzo a punto zero ad alta precisione. La garanzia copre i difetti di origine della produzione al momento della consegna, come planarità, parallelismo e risultati dei test di deformazione sotto carico non idonei. Sono esclusi dalla garanzia i danni causati dal bloccaggio del punto zero per sovrapressione, da collisioni con impatti pesanti, dall'abrasione dei trucioli e dall'usura dovuta all'uso ciclico a lungo termine.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
Consigli sulle notizie