- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

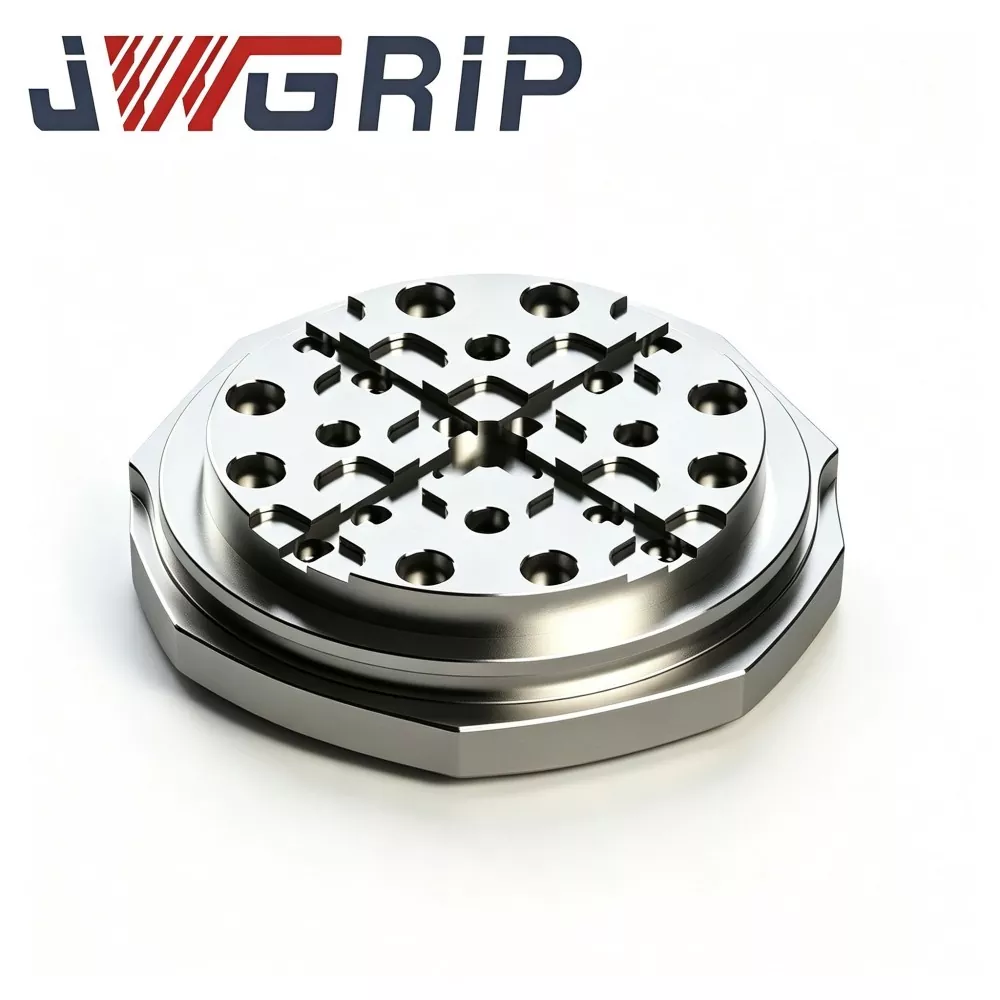
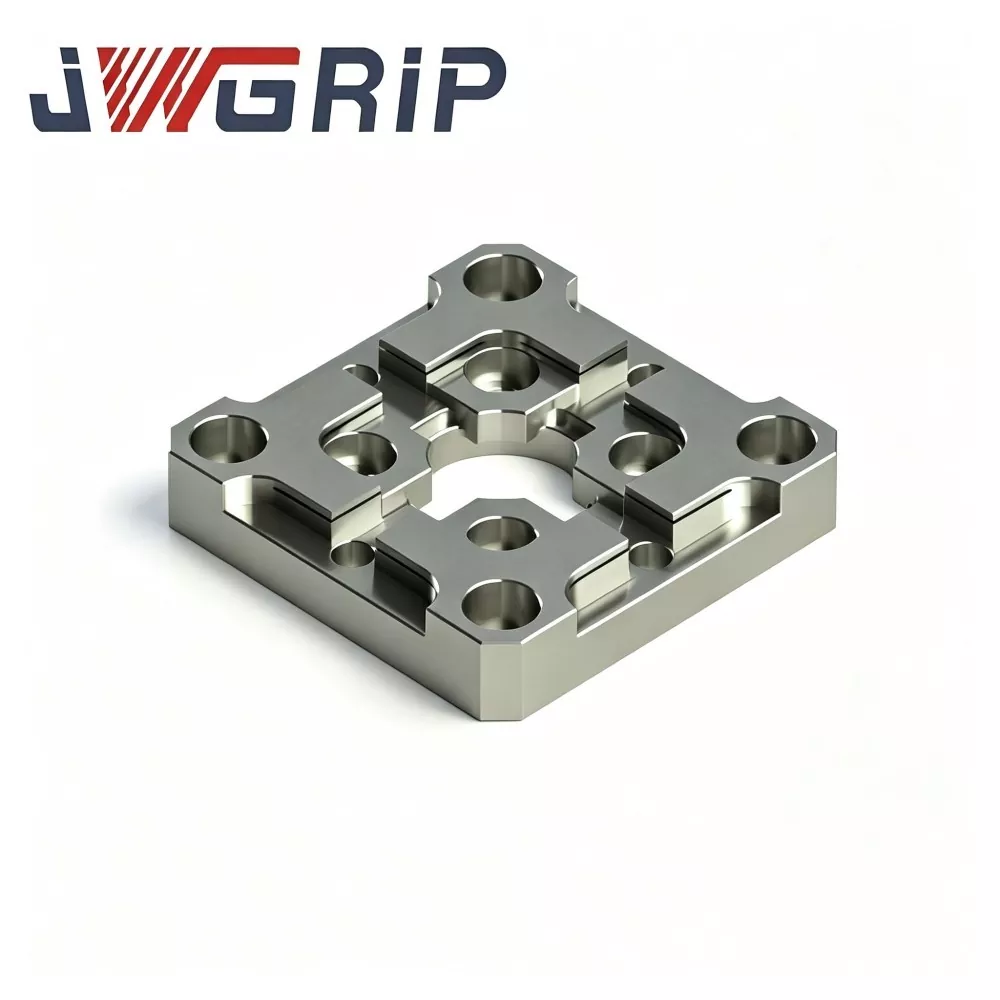
Pallet per elettroerosione di tipo R da 156 mm per bloccaggio pezzi a punto zero
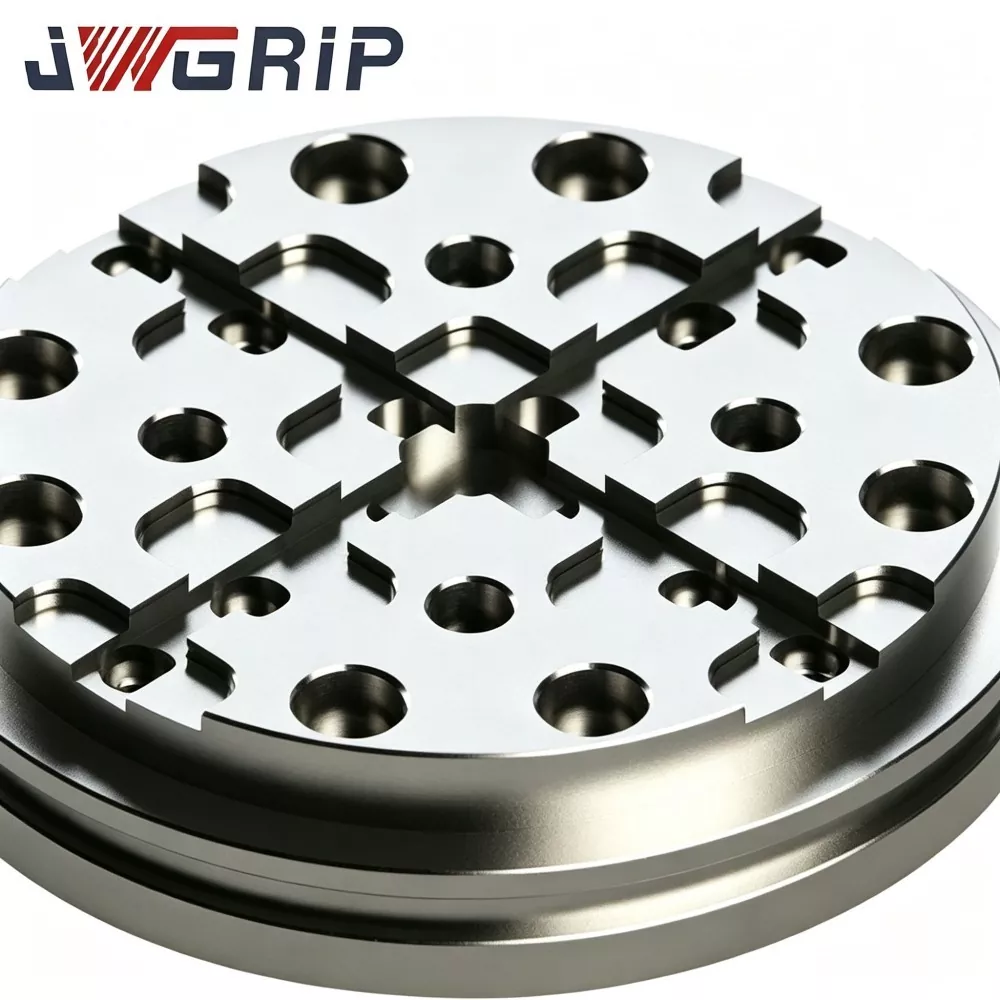
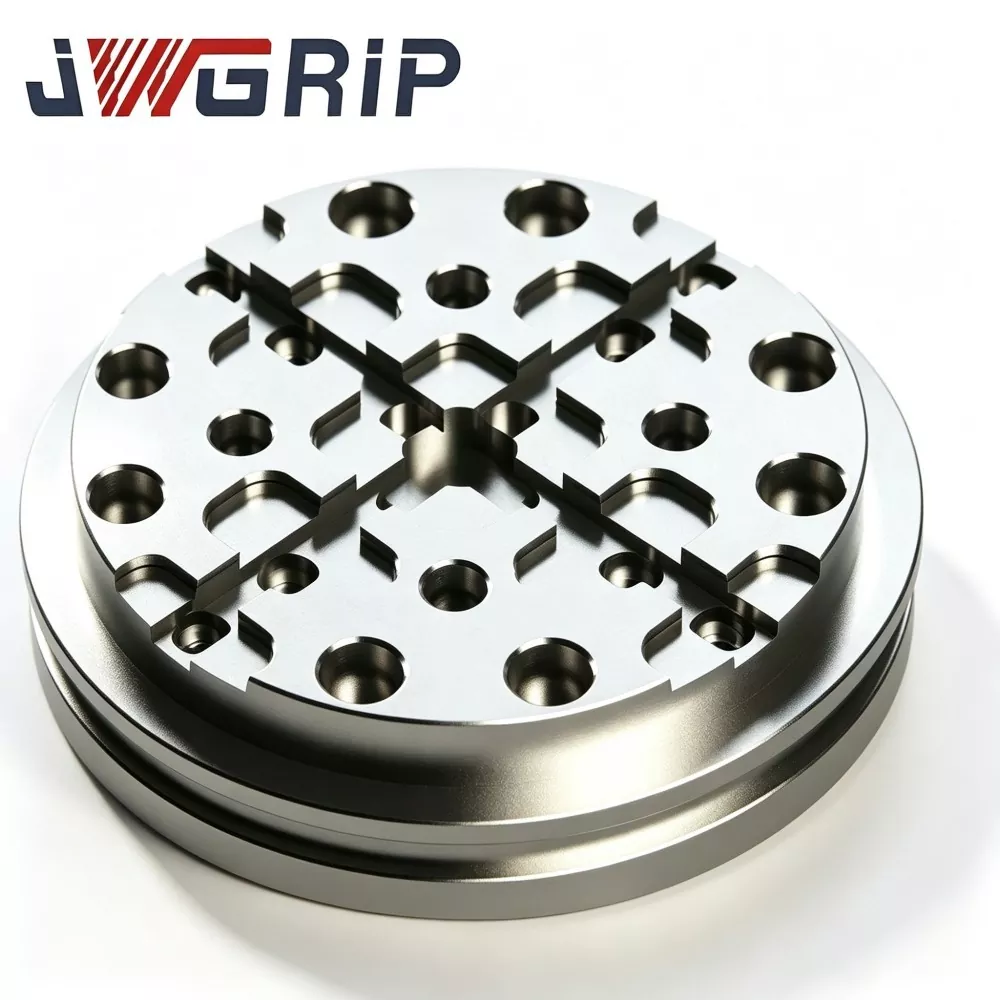
JWGRIP, fornitore esperto che fornisce soluzioni ODM collaudate per hardware di bloccaggio pezzi per elettroerosione ad alta precisione, offre pallet per elettroerosione di tipo R da 156 mm a struttura rigida per portapezzi a punto zero, un componente chiave per l'acquisto per il trasferimento incrociato di processi di elettroerosione a tuffo in impianti di produzione di stampi medio-grandi. Realizzato in acciaio legato pretemprato a distensione, è sottoposto a stabilizzazione termica multiciclo, lavorazione con scanalatura di transizione di tipo R e rettifica ultraprecisa su tutta la faccia. Dotato di un'architettura di drenaggio con deviazione dei trucioli per gli ambienti dei serbatoi EDM a spruzzi, la sua esclusiva scanalatura di rilascio delle sollecitazioni a forma di R diffonde elevate sollecitazioni locali derivanti da ripetuti cicli di blocco-sblocco a punto zero e sopprime la microdeformazione della faccia di riferimento di posizionamento dopo un funzionamento ciclico prolungato.
I flussi di lavoro tradizionali per la produzione di stampi subiscono spostamenti di riferimento e lievi deformazioni dei dati causate da frequenti scambi di attrezzature tra le stazioni. I pallet convenzionali a punto zero con scanalature rigide ad angolo retto concentrano facilmente lo stress di bloccaggio e perdono planarità nel corso dei cicli. Combinati con continui spruzzi di refrigerante e accumulo di trucioli, i pallet ordinari causano errori di posizionamento e un pesante carico di lavoro di pulizia manuale. Questo pallet EDM da 156 mm JWGRIP R-Type aggiornato per il fissaggio a punto zero risolve tali inconvenienti a livello di settore.
Il corpo in acciaio stabilizzato termicamente rimuove lo stress residuo interno, mentre la scanalatura a R ottimizzata distribuisce uniformemente l'impatto di bloccaggio. Il design integrato con drenaggio ed evasione truciolo è in grado di affrontare condizioni difficili di elettroerosione, preservando la planarità del datum costante e la precisione di ripetizione. Standardizza il trasferimento dei pezzi tra stazioni, riduce i tempi di configurazione ausiliaria, stabilizza la precisione della lavorazione di stampi multi-lotto e fornisce supporto di localizzazione del punto zero ad alta rigidità per linee di produzione automatizzate di stampi di medie e grandi dimensioni.
Veri punti dolenti
Le moderne officine medio-grandi per la produzione di stampi adottano il bloccaggio del pezzo a punto zero per ottenere la preparazione delle attrezzature offline e il trasferimento delle parti tra stazioni seguendo i concetti di produzione snella. Ciononostante, molti utenti finali continuano ad affrontare difficili problemi pratici con i normali pallet universali a punto zero installati su macchine per elettroerosione a tuffo.
· I pallet convenzionali presentano una geometria della scanalatura interna ad angolo acuto. Sotto carico ripetuto del punto zero, lo stress si accumula negli angoli acuti e innesca lentamente la micro-distorsione della faccia di riferimento.
· La maggior parte dei pallet standard non dispone di funzionalità dedicate per il drenaggio di trucioli e fluido dielettrico. I detriti mescolati con il fluido dielettrico si accumulano attorno ai fori di posizionamento. La pulizia con getto d'aria non è in grado di eliminare completamente i contaminanti, che gradualmente rovinano lo spazio di posizionamento e riducono le prestazioni di posizionamento ripetuto.
· Quando gli inserti dello stampo fluiscono dalle stazioni di fresatura ai serbatoi per elettroerosione, le derive di posizionamento invisibili si accumulano passo dopo passo, con conseguenti costose rilavorazioni o scarti per componenti di stampi multi-cavità di alto valore.
Orientamento allo sviluppo
Il pallet per elettroerosione a punto zero JWGRIP tipo R da 156 mm è progettato appositamente per risolvere i colli di bottiglia del flusso di lavoro a punto zero dell'EDM a tuffo sopra menzionati. Diversamente dai pallet generici a punto zero convalidati solo in condizioni di laboratorio asciutte, il nostro team di ingegneri ha eseguito numerosi test sul campo all'interno di ambienti reali con serbatoi di lavoro EDM. Le condizioni di prova coprono completamente l'immersione nel fluido dielettrico, l'inquinamento dei trucioli e il precarico con bloccaggio ciclico.
· Sfruttando il feedback pluriennale in loco dei clienti di stampi di tutto il mondo, diverse iterazioni di prototipi hanno superato decine di migliaia di cicli di simulazione di blocco-sblocco a punto zero prima del lancio della produzione di massa.
· Il pallet può essere montato direttamente sui principali moduli base punto zero. La sua dimensione esterna di 156 mm si adatta a scenari di bloccaggio per inserti di stampi medio-grandi e dispositivi per elettrodi pesanti.
· Oltre alle specifiche standard, il servizio ODM JWGRIP fornisce caratteristiche strutturali personalizzate per celle punto zero automatizzate per scopi speciali adattate.
Principio funzionale
Il pallet per elettroerosione a punto zero JWGRIP tipo R da 156 mm funge da supporto di riferimento per il trasporto del carico all'interno dell'ecosistema di serraggio a punto zero. Si trova tra i moduli di bloccaggio a punto zero e le piastre di fissaggio superiori/maschere di inserimento nello stampo. Dopo l'aggancio ai perni di posizionamento del punto zero e il completamento dell'azione di bloccaggio e trazione pneumatica, viene stabilito il dato meccanico unificato. Supporta l'assemblaggio di attrezzature offline e il trasferimento rapido dei pezzi tra stazioni incrociate senza il lavoro completo di indicazione del quadrante.
I normali pallet a punto zero accumulano stress di bloccaggio in corrispondenza degli angoli acuti delle scanalature. Dopo innumerevoli cicli di blocco-sblocco, si accumulano deformazioni microplastiche residue e la planarità del datum si sposta.
· L'aggiornamento principale del pallet JWGRIP di tipo R risiede nella costruzione continua e liscia con scanalatura di transizione di tipo R. I profili con curvatura a R distribuiscono lo stress di bloccaggio concentrato su superfici più ampie delle pareti delle scanalature invece che su zone strette con angoli acuti.
· Nel frattempo i canali di drenaggio integrati per la deviazione dei trucioli guidano il fluido dielettrico dell'EDM e i trucioli erosi lontano dalle zone di accoppiamento dei fori di localizzazione, riducendo i rischi di contaminazione delle particelle per le interfacce di adattamento di precisione.
Vantaggi principali del prodotto
1. Architettura con scanalatura a sollecitazione dispersa di tipo R. Test comparativi di laboratorio con carico ciclico mostrano: con la stessa forza di bloccaggio a punto zero, il pallet per elettroerosione da 156 mm di tipo R JWGRIP riduce il picco di stress locale di circa il 35% rispetto ai pallet a punto zero convenzionali con scanalatura acuta. Il pallet per elettroerosione da 156 mm di tipo R per il bloccaggio a punto zero elimina in modo significativo il rischio di microdeformazione della faccia di riferimento dopo migliaia di cicli di blocco-sblocco ripetuti.
2. Invecchiamento multifase con stabilizzazione termica Il substrato di acciaio legato pre-temprato è sottoposto a un invecchiamento di distensione ad alta temperatura in tre fasi dopo la sgrossatura per eliminare la maggior parte dello stress residuo interno. Nell'intervallo di temperatura reale dell'officina compreso tra 14 e 32 ℃, la variazione della planarità della superficie di riferimento del pallet finito è controllata ≤ 0,0030 mm, resistendo alla distorsione termica innescata dalla fluttuazione della temperatura del serbatoio EDM.
3. Trattamento di rettifica ad alta precisione su tutta la faccia Il riferimento di accoppiamento del punto zero inferiore, il riferimento di montaggio dell'attrezzatura superiore e le superfici di contatto della scanalatura di posizionamento ricevono tutti una rettifica ad alta precisione. Planarità del riferimento superiore ≤ 0,0025 mm; Parallelismo del riferimento di accoppiamento dall'alto verso il basso ≤0,0040 mm. Il parallelismo stabile garantisce la coerenza dei dati attraverso ripetuti cicli di smontaggio-rimontaggio.
4. Sistema di drenaggio integrato per la deviazione dei trucioli I percorsi di scanalature di drenaggio continue appositamente realizzati deviano il fluido dielettrico e i trucioli erosi dalle zone dei fori dei perni di posizionamento, riducendo l'accumulo di residui di particelle sulle interfacce di precisione in condizioni di lavoro di elettroerosione sommersa.
5. Finitura superficiale anticorrosione integrata Viene applicato il trattamento antiruggine di passivazione dell'intero pallet. Resiste a lungo agli spruzzi e all'immersione parziale del fluido dielettrico per elettroerosione e inibisce la formazione di ruggine all'interno dell'ambiente umido del serbatoio della macchina per elettroerosione.
6. Interfaccia di posizionamento compatibile con gli standard e supporto ODM flessibile I fori dei perni di posizionamento prefabbricati e i fori delle viti di bloccaggio corrispondono alle specifiche del modulo punto zero tradizionale di dimensioni 156. JWGRIP può regolare la disposizione dei fori, il percorso della scanalatura di drenaggio e la dimensione del contorno esterno seguendo i disegni tecnici del cliente per progetti di ricostruzione di celle di fissaggio per scopi speciali.
7. Meccanismo di archiviazione della qualità tracciabile dell'intero lotto Ogni pallet finito riporta un numero di serie esclusivo del lotto inciso al laser. I set di dati completi di ispezione relativi ai risultati dei test di planarità, parallelismo e deformazione in stato di carico vengono archiviati per la tracciabilità, utile per la gestione della qualità per le imprese produttrici di stampi su larga scala.
Processo di produzione
Ogni lotto di produzione di pallet per elettroerosione JWGRIP tipo R da 156 mm segue rigorosamente le fasi di produzione controllate a catena completa:
1. Convalida della composizione delle materie prime in entrata e della durezza
2. Fresatura di sgrossatura CNC (comprese le caratteristiche della scanalatura di transizione di tipo R e del canale di drenaggio)
3. Prima fase di invecchiamento ad alta temperatura per alleviare lo stress
4. Lavorazione semifinita
5. Invecchiamento secondario e terziario per stabilizzazione termica
6. Formazione del foro di posizionamento e del foro per la vite di bloccaggio
7. Rettifica ultraprecisa su entrambi i lati e con superficie scanalata
8. Scansione del profilo geometrico multielemento CMM
9. Test simulato di deformazione da carico di trazione a punto zero
10. Rimozione delle bave di deviazione dei trucioli e delle scanalature
11. Marcatura laser del numero di serie
12. Passivazione antiruggine dell'intero pallet
13. Riispezione visiva e dimensionale finale
14. Magazzinaggio dei prodotti finiti
Lo stabilimento JWGRIP implementa gli standard del sistema di gestione della qualità ISO 9001. I principali dispositivi metrologici, tra cui la macchina di misura a coordinate, l'interferometro di planarità e il banco di prova con simulazione del carico a punto zero, ricevono una calibrazione metrologica ufficiale periodica. Ogni pallet finito viene consegnato con un rapporto di ispezione indipendente. Per gli ordini personalizzati ODM, su richiesta dell'acquirente possono essere forniti documenti di certificazione dei materiali e registrazioni parziali di test di terze parti.
Lista di controllo per la manutenzione
1. Prima di montare il pallet EDM da 156 mm JWGRIP tipo R per il bloccaggio del pezzo a punto zero, pulire completamente la superficie di accoppiamento superiore del modulo punto zero, il riferimento inferiore del pallet, le pareti interne del foro di posizionamento e le cavità della scanalatura per la deviazione dei trucioli. Rimuovere trucioli metallici, polvere di carbonio e residui di fluido dielettrico. Le particelle estranee intrappolate tra le interfacce di accoppiamento innescano la microdeformazione del pallet con precarico pull-lock a punto zero.
2. Utilizzare i moduli di bloccaggio a punto zero rigorosamente entro la pressione dell'aria nominale specificata dal produttore. Non alimentare mai una pressione dell'aria sovrastimata; un carico di trazione eccessivo provocherà una distorsione geometrica permanente del pallet.
3. Una volta completato il pull-lock del punto zero, non saltare mai la compensazione fine delle coordinate basata sulla sonda. Il punto zero meccanico non può compensare una piccola deviazione della distanza di montaggio.
4. Ogni 9-12 giorni lavorativi: eseguire un'ispezione visiva per graffi e rientranze sulla superficie di riferimento; controllare che la scanalatura di deviazione dei trucioli non sia intasata da particelle; eseguire test periodici di posizionamento ripetuto in stato di carico.
5. Dopo lo smontaggio, pulire tutte le superfici di riferimento e le scanalature di drenaggio prima di posizionarle nella scatola di misura dedicata. Non impilare pezzi grezzi pesanti direttamente sulla superficie di riferimento superiore del pallet.
Vantaggio competitivo
Molti pallet a punto zero di dimensioni 156 disponibili in commercio adottano un layout della scanalatura interna ad angolo acuto senza ottimizzazione del rilascio delle sollecitazioni di tipo R. Numerosi concorrenti omettono una speciale scanalatura di drenaggio per la deviazione dei trucioli e riducono i cicli di invecchiamento di stabilizzazione termica per ridurre i costi di produzione.
1. Resistenza alle sollecitazioni: i pallet con scanalature taglienti della concorrenza tendono a generare microdeformazioni locali dopo 7.000-12.000 cicli di blocco-sblocco a punto zero. Il pallet JWGRIP di tipo R con scanalatura di rilascio delle sollecitazioni a forma di R riduce notevolmente il rischio di deformazione sotto ripetuti cicli di carico di trazione.
2. Prestazioni anti-inquinamento: la maggior parte dei pallet della concorrenza non dispone di canali di deviazione dei trucioli integrati; I trucioli EDM e i residui dielettrici si accumulano vicino ai fori di posizionamento. La nostra scanalatura di drenaggio integrata devia i contaminanti lontano dalle zone adattate con precisione e riduce il carico di pulizia manuale.
3. Controllo dello stress interno: molti prodotti concorrenti riducono le procedure di invecchiamento; lo stress residuo si rilascia lentamente in caso di cicli di temperatura e provoca una deriva della planarità in fase tardiva. La stabilizzazione termica multifase JWGRIP rimuove la maggior parte delle sollecitazioni residue e sostiene la stabilità geometrica a lungo termine.
4. Ambito dell'ispezione: molti fornitori eseguono solo ispezioni a campione di dimensioni parziali. Ogni pallet JWGRIP completa la scansione geometrica CMM dell'intero articolo. Anche i pallet modificati ODM ricevono la convalida delle funzionalità speciali.
5. Capacità di personalizzazione: la maggior parte delle fabbriche può fornire solo pallet di dimensioni standard fisse. Con un flusso di lavoro ODM maturo, JWGRIP può riprogettare il contorno esterno, la disposizione dei fori e la scanalatura di drenaggio per progetti di celle di fissaggio a punto zero EDM di ricostruzione speciale.
Domande frequenti
D1: Il pallet EDM da 156 mm JWGRIP tipo R può raggiungere una deformazione zero su cicli di blocco-sblocco a punto zero illimitati?
R: La scanalatura ottimizzata per il rilascio delle sollecitazioni di tipo R e la scanalatura per la deviazione dei trucioli mitigano notevolmente i rischi di deformazione e inquinamento da particelle. Non è possibile garantire una deformazione assoluta pari a zero dopo un funzionamento con carico ciclico massiccio. Gli operatori devono mantenere i moduli punto zero in funzione entro l'intervallo di pressione dell'aria nominale e implementare ispezioni periodiche del posizionamento ripetuto dello stato di carico. La compensazione fine delle coordinate della sonda rimane una fase di produzione obbligatoria.
D2: Questo pallet è in grado di sostenere un carico utile continuo di inserti per stampi ultrapesanti?
R: Il pallet per elettroerosione JWGRIP tipo R da 156 mm per il bloccaggio a punto zero è progettato per carichi di inserti di stampi e dispositivi di elettrodi medio-grandi. Per scenari con pezzi ultrapesanti, gli utenti devono effettuare un controllo incrociato del carico utile complessivo con la capacità di carico nominale del modulo punto zero. Il superamento del carico utile nominale accelera l'usura dell'interfaccia pallet e può provocare deformazioni permanenti.
Q3: Se sono necessari un contorno esterno non standard, una disposizione speciale dei fori e un percorso di scanalatura di drenaggio personalizzato, supportate la produzione ODM?
R: Sì. Si prega di inviare disegni tecnici completi specificando il profilo esterno, la disposizione dei fori di posizionamento, il percorso della scanalatura di drenaggio e le specifiche di tolleranza. Il nostro dipartimento di ingegneria completerà la valutazione della producibilità e invierà un preventivo formale entro 12 giorni lavorativi.
D4: Quali condizioni di guasto rientrano nella copertura della garanzia del prodotto?
A: Il pallet EDM da 156 mm JWGRIP tipo R appartiene al componente di riferimento portante con punto zero ad alta precisione. La garanzia si applica ai difetti di origine della fabbricazione esistenti al momento della consegna: planarità, parallelismo e indice di prova di deformazione sotto carico non idonei. I danni derivanti da bloccaggio per sovrapressione, collisioni con impatti pesanti, abrasione da trucioli e usura accumulati attraverso l'uso ciclico a lungo termine sono esclusi dall'ambito della garanzia.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.

Consigli sulle notizie