- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

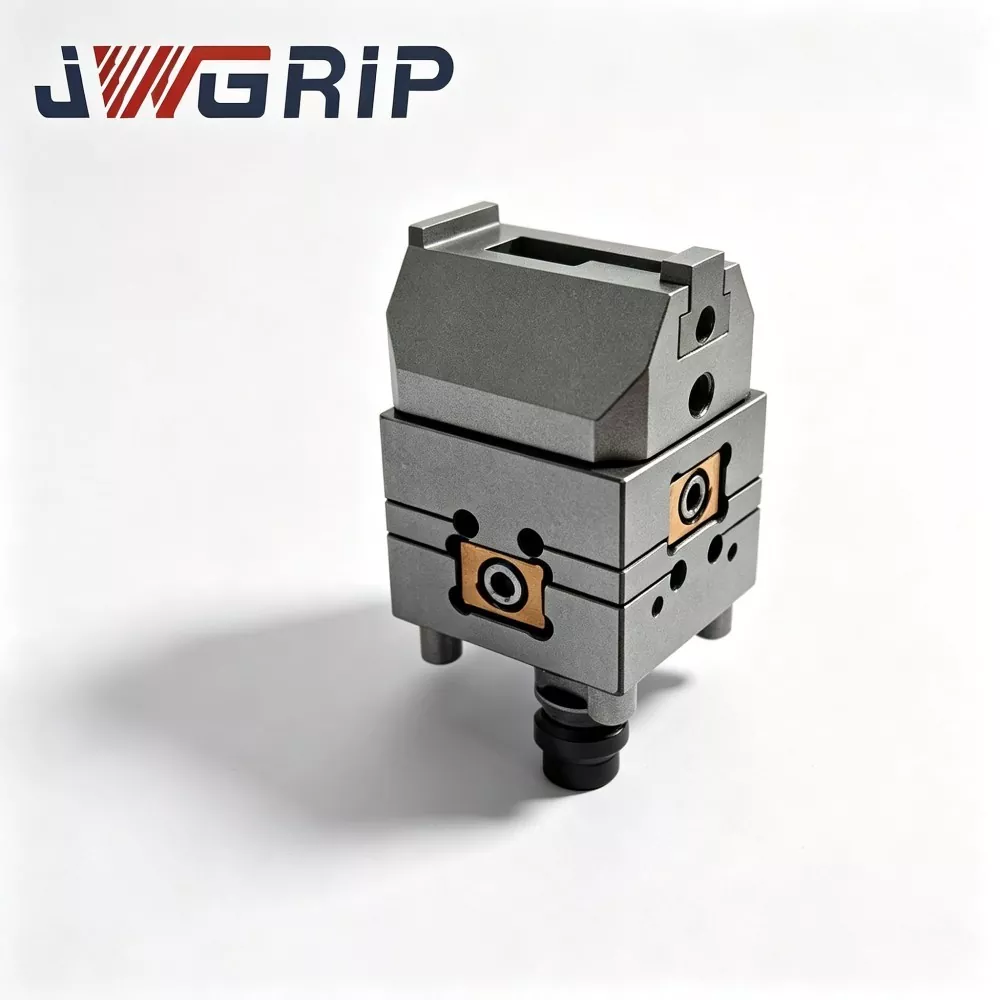
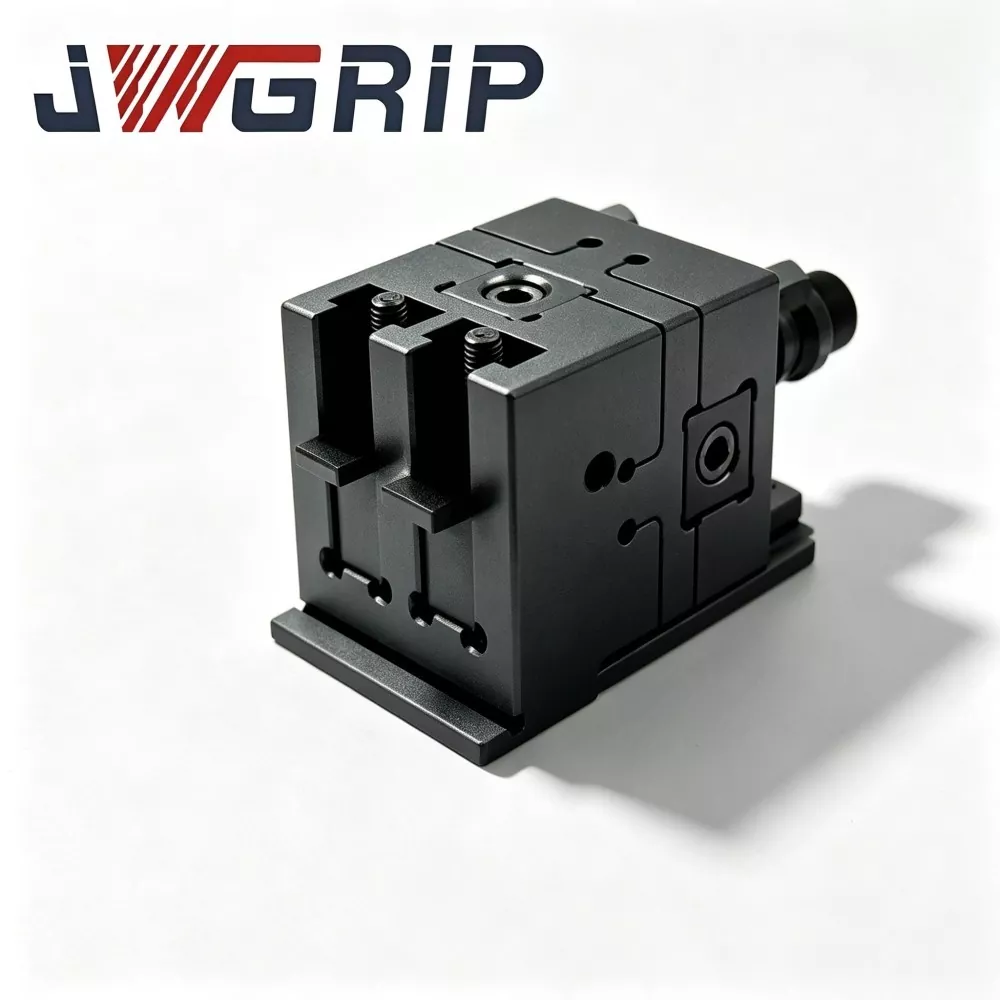
Morsa a V TP UnoSet per elettroerosione a filo
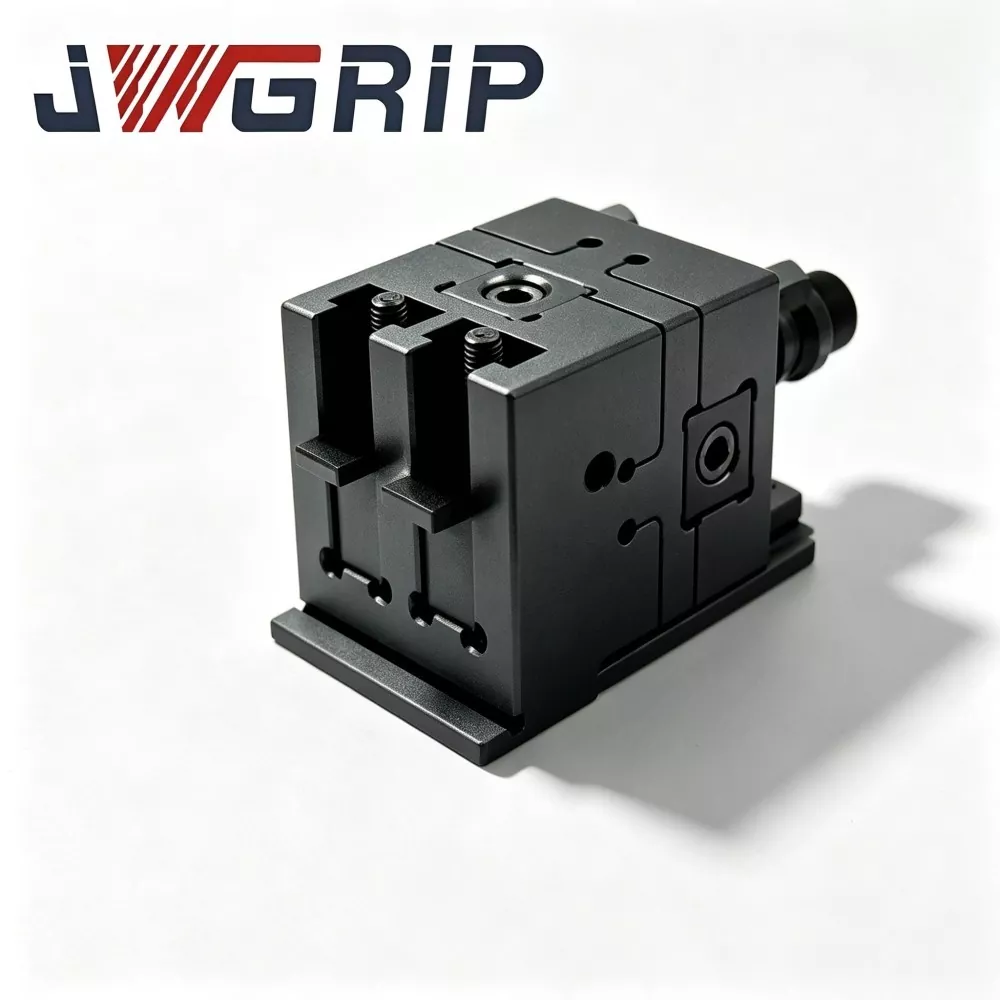
JWGRIP è il produttore e fornitore della morsa a V TP UnoSet per elettroerosione a filo in Cina. Si tratta di un'attrezzatura di bloccaggio pezzi autocentrante specializzata, progettata per la produzione in serie di elettroerosione a filo sommersa di barre tonde, semilavorati cilindrici eccentrici e ad albero. Costruito con materiale in lega di acciaio pre-temprato stabilizzato criogenicamente, unisce la funzione di posizionamento con doppia scanalatura a V rettificata di precisione e l'interfaccia nativa di cambio rapido Unoset in un'unica unità compatta. Si monta direttamente su qualsiasi piano di lavoro per elettroerosione a filo compatibile con Unoset senza adattatori intermedi aggiuntivi.
Questa morsa per elettroerosione a filo ad alta precisione Vee Vise è realizzata in acciaio legato pre-temprato stabilizzato criogenicamente, con struttura anti-deformazione rigida ottimizzata e trattamento anticorrosione professionale su misura per condizioni di lavoro sommerse con fluido dielettrico a lungo termine. Il design geometrico aggiornato della doppia scanalatura a V consente un accurato autocentraggio meccanico per vari pezzi cilindrici, tollerando efficacemente piccole deviazioni della rotondità della materia prima e mantenendo un riferimento concentrico ultrastabile durante i cicli di taglio a filo multi-lotto di lunga durata.
Diversamente dalle tradizionali morse a ganasce piatte e dai normali blocchi a V sciolti che si basano sull'allineamento manuale e producono facilmente errori umani e incoerenze dei lotti, presenta una distribuzione uniforme della forza di serraggio e un'eccellente resistenza all'erosione dei fanghi. Evita l'usura della scanalatura a V, i micro-spostamenti di posizionamento e l'instabilità di bloccaggio causati dal funzionamento sommerso per lungo tempo, riducendo notevolmente i tempi di configurazione dell'attrezzatura e stabilizzando la precisione dimensionale e la consistenza del profilo delle parti dell'albero.
Ampiamente applicabile alla lavorazione a filo in batch di perni per stampi, perni di espulsione, grezzi di camme eccentriche e barre tonde in metallo duro, TP UnoSet Vee Vise per elettroerosione a filo supporta la fornitura di massa standard e la modifica personalizzata ODM degli angoli delle scanalature a V, dei campi di apertura e delle interfacce di montaggio, fornendo soluzioni affidabili di supporto pezzi senza operatore per le moderne celle di produzione automatizzate di grezzi cilindrici.
Colli di bottiglia esistenti
Molte officine di precisione che producono componenti per stampi e utensili eseguono ordini di elettroerosione a filo in grandi volumi per alberi di perni, perni di espulsione, perni con anima, grezzi per camme eccentriche e barre tonde in metallo duro. I pezzi cilindrici comportano persistenti difficoltà pratiche di tenuta del pezzo.
· Le morse convenzionali a ganasce piatte afferrano i pezzi grezzi rotondi tramite due superfici piane parallele. Ovalizzazioni minori o difetti obliqui sul grezzo spostano l'asse centrale del pezzo ogni volta che avviene il ribloccaggio. Gli operatori trascorrono molte ore di lavoro ricontrollando la concentricità per ogni nuova barra tonda grezza.
· In condizioni di produzione in lotti di volumi elevati, il centraggio manuale ripetuto introduce un errore umano variabile. Anche un leggero spostamento concentrico produce profili di camma incoerenti, spessore delle pareti non uniforme su parti a perno e componenti finiti non conformi.
Numerosi dispositivi con blocco a V disponibili in commercio mancano dell'interfaccia di cambio rapido Unoset standardizzata.
· Gli operatori devono eseguire la connessione completa del dato dopo ogni installazione dell'attrezzatura e non possono condividere il dato macchina prestabilito con l'inventario degli strumenti Unoset esistente.
· Alcuni semplici prodotti con blocco a V mostrano una capacità anticorrosione insufficiente in caso di immersione nel fluido dielettrico a lungo termine. La lavorazione in lotti ripetuta provoca usura o corrosione sulle superfici delle scanalature a V a causa dell'accumulo di fanghi di taglio a filo.
Progettazione di base
JWGRIP TP UnoSet Vee Vise per elettroerosione a filo è stato sviluppato appositamente per risolvere i colli di bottiglia di tenuta del pezzo cilindrico grezzo sopra menzionati. Diversamente dalle morse a ganascia piatta e dai blocchi a V sciolti discreti, questa unità integrata combina la geometria di posizionamento con doppia scanalatura a V autocentrante di precisione e l'interfaccia nativa Unoset.
1. Attingendo ai numerosi dati sul campo relativi alla produzione in batch di parti dell'albero accumulati dai progetti ODM JWGRIP, più versioni di prototipi completano il test di invecchiamento di bloccaggio della barra tonda di migliaia di cicli in condizioni simulate di serbatoio sommerso prima del lancio formale della produzione di massa.
2. Gli operatori montano questa morsa direttamente sui tavoli da lavoro dotati di Unoset. Gli spazi cilindrici poggiano all'interno della doppia scanalatura a V per realizzare l'autocentraggio meccanico. Il dato di fissaggio Unoset preesistente può essere ereditato senza ricostruire l'intera catena di riferimento.
3. Oltre alle specifiche standard, il servizio ODM JWGRIP fornisce parametri personalizzati della scanalatura a V e interfacce di montaggio modificate per linee di produzione automatizzate speciali con alberi vuoti.
Realizzazione geometrica
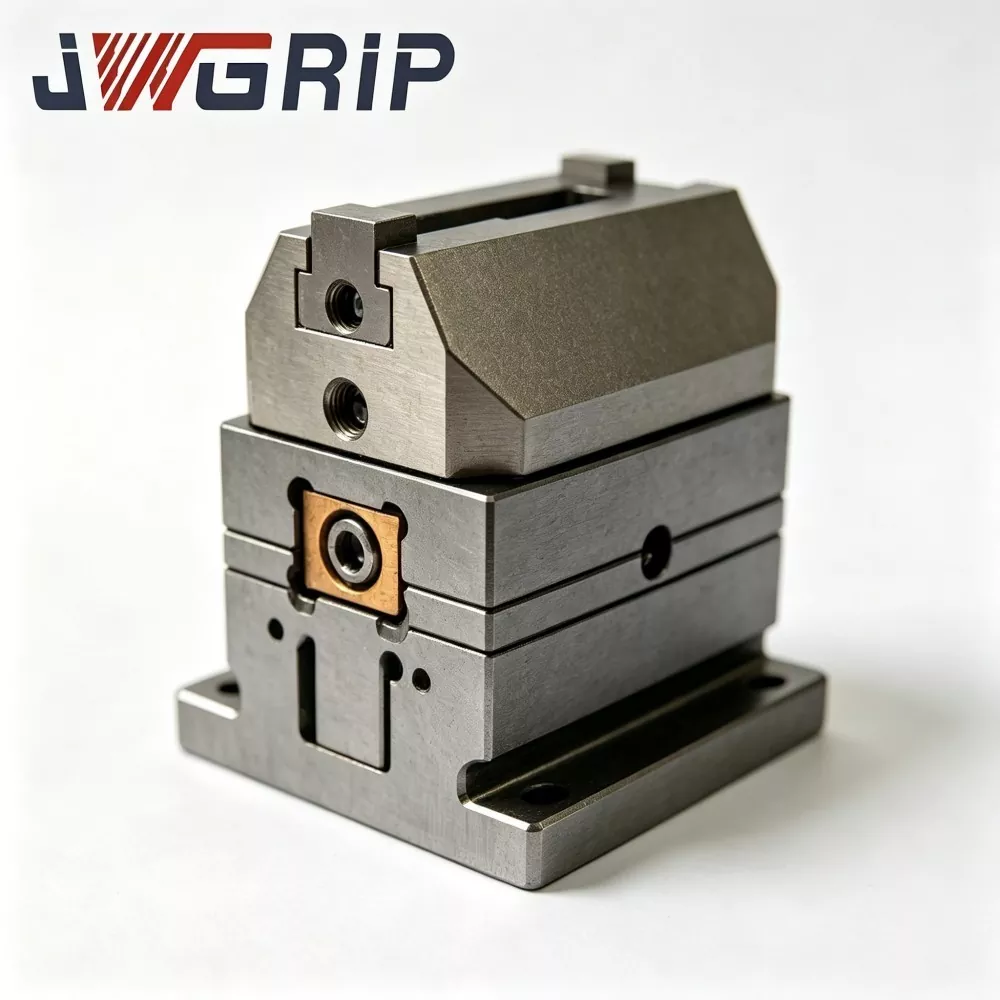
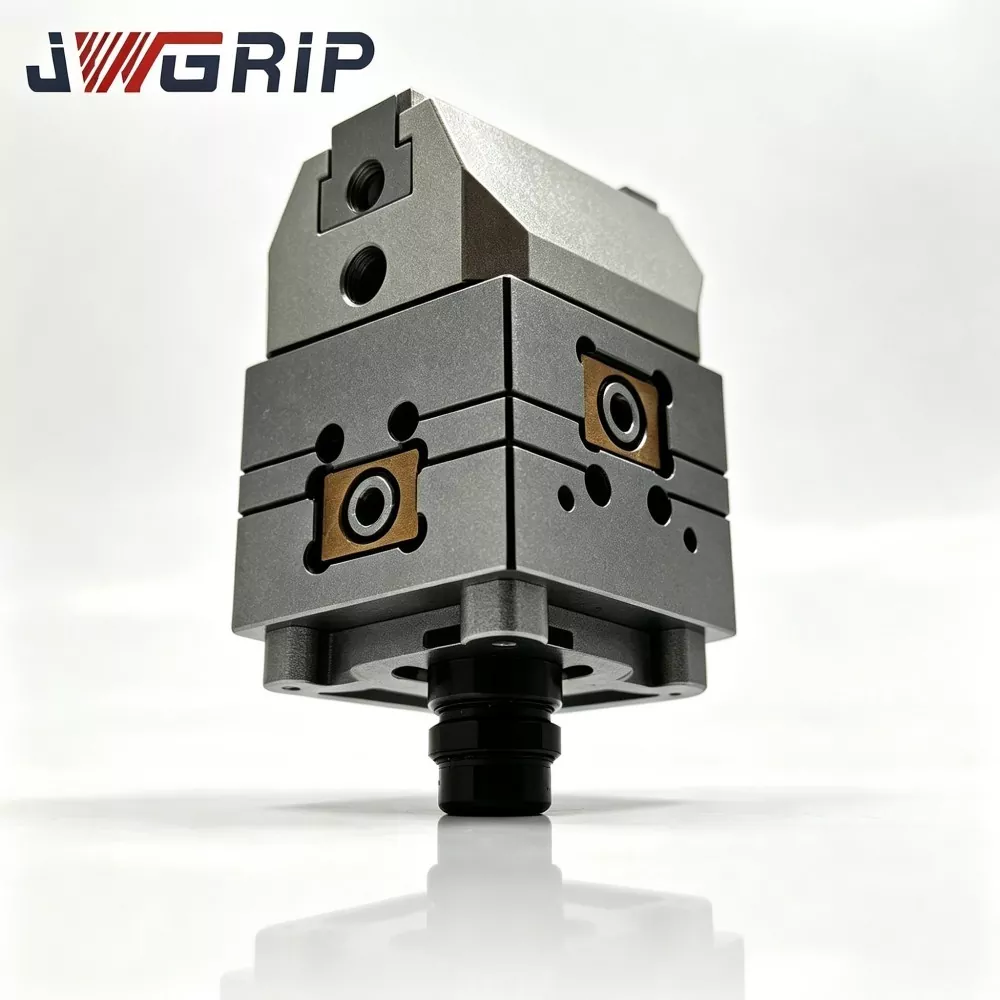
JWGRIP TP UnoSet Vee Vise per elettroerosione a filo adotta il principio di posizionamento simmetrico a doppia scanalatura a V mirato a grezzi cilindrici. Due gruppi di facce di lavoro inclinate a V costituiscono supporti di posizionamento angolare. Quando la barra tonda cilindrica viene posizionata su superfici inclinate a doppia V, la gravità più la forza di bloccaggio spingono il cilindro a scorrere lungo i piani inclinati fino a ottenere uno stato di contatto stabile a tre punti. L'asse geometrico del pezzo cilindrico converge automaticamente verso la posizione centrale teorica definita dalla geometria della scanalatura a V.
Confine funzionale
Importanti chiarimenti sui confini funzionali:
Questo autocentraggio meccanico agisce su superfici cilindriche di diametro esterno. Compensa l'errore di ovalizzazione di un intervallo limitato della barra grezza, ma non è in grado di correggere l'eccentricità intrinseca tra il cerchio esterno e il foro interno su parti ad albero cavo prelavorate.
L'interfaccia Unoset trasferisce questo punto di riferimento centrale della scanalatura a V nella catena di riferimento del tavolo di lavoro della macchina per elettroerosione a filo Unoset. Gli operatori necessitano comunque di una semplice verifica della sonda dopo l'installazione dell'apparecchiatura. L'autocentraggio meccanico funziona come mezzo di posizionamento ausiliario e non può sostituire completamente la compensazione di misurazione basata su sonda per la produzione finale con taglio a filo ad alta precisione.
Punti salienti delle prestazioni principali
1. Struttura autocentrante simmetrica con doppia scanalatura a V e rettificata di precisione. I dati comparativi dei test di laboratorio di bloccaggio in lotti mostrano: nell'identico ambito di tolleranza del diametro esterno della barra tonda, la morsa a V JWGRIP TP Unoset riduce il tempo di impostazione concentrica manuale di circa il 61% rispetto alle morse a ganasce piatte convenzionali per lotti successivi di barre tonde. Le superfici di lavoro con scanalatura a V ricevono una rettifica ultra precisa per garantire condizioni di contatto stabili su tre punti.
2. Corpo principale in acciaio legato stabilizzato criogenicamente Il corpo principale è sottoposto a trattamento criogenico e rinvenimento di distensione multi-round. All'interno dell'officina, temperatura ambiente 15-32 ℃, variazione di planarità del piano di riferimento del corpo principale ≤ 0,0028 mm, limitazione del rischio di deformazione termica in condizioni di temperatura variabile del serbatoio per elettroerosione a filo.
3. Superfici di posizionamento con scanalatura a V nitrurata al plasma Le superfici funzionali inclinate con scanalatura a V completano l'indurimento locale mediante nitrurazione al plasma, la durezza superficiale raggiunge HV840-950. Migliora la resistenza all'usura contro la polvere di carbonio tagliata a filo e l'erosione delle particelle metalliche durante la produzione in lotti sommersa di lunga durata. La finitura antiruggine con passivazione dell'intera unità resiste alla corrosione provocata dagli spruzzi di fluido dielettrico.
4. Interfaccia standard nativa Unoset Le funzionalità di localizzazione e blocco del fondo sono rigorosamente conformi alle specifiche Unoset. Realizza l'ereditarietà dei dati con la libreria di dispositivi Unoset esistente su apparecchiature per elettroerosione a filo ed evita ripetuti lavori di ricostruzione dei dati su scala reale.
5. Configurazione del fermo di bloccaggio regolabile Dotato di blocco di fermo assiale regolabile rimovibile, controlla la posizione assiale dei semilavorati a barra tonda e facilita la produzione in lotti di parti con dimensioni di lunghezza costanti.
6. Capacità di ingegneria personalizzata ODM flessibile In qualità di produttore compatibile con ODM, JWGRIP può regolare l'angolo incluso della scanalatura a V, la larghezza di apertura effettiva, l'interfaccia Unoset variante e il layout del blocco di arresto in base ai disegni tecnici del cliente per richieste speciali di celle automatizzate con albero cieco.
7. Tracciabilità completa del numero di serie Ogni morsa JWGRIP TP Unoset Vee Vise porta un numero di serie univoco inciso al laser. I set di dati di ispezione completi che coprono la precisione geometrica delle scanalature a V, la planarità dei riferimenti e i record di test ripetuti autocentranti vengono archiviati per una gestione della qualità orientata all'azienda.
Mestiere di produzione completo
1. Ispezione della composizione delle materie prime e della durezza in entrata
2. Fresatura CNC per il corpo principale e il pezzo grezzo con scanalatura a V
3. Trattamento di stabilizzazione criogenica
4. Rinvenimento multi-round per distensione
5. Lavorazione semifinita
6. Formazione simmetrica della doppia scanalatura a V
7. Indurimento locale mediante nitrurazione al plasma con pendenza della scanalatura a V
8. Rettifica ultraprecisa multifaccia (facce con scanalatura a V, piano di riferimento inferiore Unoset)
9. Lavorazione di finitura del perno di posizionamento e del foro di bloccaggio non regolati
10. Elaborazione del componente stop-block regolabile
11. Scansione del profilo geometrico multielemento CMM
12. Test di simulazione di ripetizione autocentrante su barra tonda
13. Marcatura laser del numero di serie
14. Passivazione antiruggine dell'intera unità
15. Ricontrollo visivo e dimensionale finale
16. Magazzinaggio dei prodotti finiti
Guida all'installazione
1. Prima di montare la morsa a V Unoset JWGRIP TP sul tavolo di lavoro Unoset per elettroerosione a filo, pulire completamente le caratteristiche di posizionamento Unoset della macchina e la superficie di riferimento Unoset del fondo della morsa; rimuovere morchie di taglio a filo, trucioli metallici e residui di fluido dielettrico. Le particelle estranee intrappolate causano l'inclinazione del corpo della morsa e rovinano il punto di riferimento.
2. Serrare i bulloni di bloccaggio non impostati al valore di coppia consigliato; il fissaggio a coppia eccessiva provoca micro-deformazioni sul piano di riferimento del corpo principale.
3. Pulire accuratamente le pendenze con doppia scanalatura a V prima di posizionare il pezzo in lavorazione con barra tonda; rimuovere le minuscole particelle dure che rimangono all'interno della valle della scanalatura a V, le particelle comprometteranno la precisione di autocentraggio.
4. Posizionare delicatamente il grezzo cilindrico sulla scanalatura a doppia V, regolare il blocco di arresto assiale rimovibile per vincolare la posizione assiale della barra, quindi completare il movimento di bloccaggio. Non colpire mai la barra tonda con il martello per forzare l'inserimento.
5. Una volta completato il bloccaggio, eseguire una semplice verifica della sonda per la posizione centrale del pezzo prima di eseguire il programma formale di taglio a filo. L'autocentraggio meccanico non può sostituire completamente la compensazione fine delle coordinate basata sulla sonda.
6. Una volta terminato il lavoro di produzione del serbatoio: estrarre la morsa quando necessario, sciacquare accuratamente la doppia scanalatura a V per eliminare i residui di fango, asciugare completamente tutte le superfici di riferimento per la conservazione.
Valutazione della soluzione
Tre principali alternative di bloccaggio del pezzo per semilavorati cilindrici per elettroerosione a filo:
morsa ordinaria a ganasce piatte, blocco a V separato e sciolto senza interfaccia Unoset, morsa a V JWGRIP TP UnoSet per elettroerosione a filo.
1. Efficienza di centratura: la morsa a ganascia piatta richiede la ricomposizione manuale dell'indicazione per ogni nuova barra. I blocchi V discreti forniscono la localizzazione di tipo V ma mancano di ereditarietà del dato Unoset. La nostra morsa integrata combina l'autocentraggio con doppia scanalatura a V e l'interfaccia nativa di cambio rapido Unoset, riducendo i tempi di configurazione complessivi per i lotti di parti dell'albero.
2. Durabilità in ambiente sommerso: molti blocchi a V sciolti ricevono solo un raffreddamento ordinario; La pendenza a V subisce una rapida usura a causa dell'erosione dei fanghi tagliati a filo. La scanalatura a V JWGRIP applica l'indurimento con nitrurazione al plasma e la finitura antiruggine con passivazione dell'intera unità per prolungare la durata all'interno degli scenari di lavoro dei serbatoi.
3. Continuità della catena di riferimento: la morsa piatta e i blocchi a V separati non possono ereditare il dato di fissaggio Unoset; ogni installazione avvia la ricostruzione completa dei dati. L'interfaccia Unoset integrata sulla morsa JWGRIP condivide il riferimento Unoset lato macchina con la restante libreria di utensili in loco.
4. Standard di ispezione: moltissimi fornitori eseguono solo semplici controlli dimensionali a campione. Ciascuna unità JWGRIP completa la scansione del profilo della scanalatura a V della CMM più il test di simulazione di ripetizione autocentrante della barra tonda. Anche gli ordini personalizzati ODM ricevono la convalida delle funzionalità dedicate.
5. Capacità di realizzazione personalizzata: Numerose fabbriche vendono semplicemente blocchi a V/morse di dimensioni standard fisse. Supportato da un flusso di lavoro ODM maturo, JWGRIP regola l'angolo della scanalatura a V, l'ambito del diametro della barra applicabile e l'interfaccia Unoset variante per progetti speciali di celle automatizzate con albero vuoto.
Domande frequenti
D1: JWGRIP TP UnoSet Vee Vise per elettroerosione a filo può eliminare completamente l'errore concentrico derivante dall'ovalizzazione della barra grezza?
A: Il meccanismo autocentrante con doppia scanalatura a V può assorbire l'ovalizzazione del materiale grezzo di entità limitata. Non è in grado di contrastare la forte deformazione di forma ovale su barre grezze gravemente difettose. La verifica precisa delle coordinate della sonda dopo il bloccaggio rimane obbligatoria per le assegnazioni di parti dell'albero ad alta precisione.
D2: Questa morsa può realizzare la correzione del posizionamento per le parti ad albero cavo che presentano una grande eccentricità intrinseca tra il cerchio esterno e il foro interno?
A: JWGRIP TP Unoset Vee Vise realizza il posizionamento facendo affidamento sulla superficie cilindrica esterna del pezzo. Riproduce il centro geometrico esistente del cerchio esterno e non può modificare l'eccentricità preesistente tra il cerchio esterno e il foro interno degli sbozzati dell'albero cavo.
Q3: Se è necessario un angolo di scanalatura a V non standard, uno speciale ambito con diametro della barra o una variante dell'interfaccia Unoset, è possibile fornire un'ingegneria personalizzata ODM?
R: Sì. Si prega di inviare disegni tecnici completi con requisiti chiari riguardanti l'angolo incluso della scanalatura a V, il campo di applicazione del diametro della barra tonda applicabile, la dimensione dell'interfaccia di montaggio e le tolleranze. Il nostro dipartimento di ingegneria completerà la valutazione della producibilità ed emetterà un feedback formale sul preventivo entro 12 giorni lavorativi.
D4: Quali modalità di guasto rientrano nell'ambito della garanzia del prodotto?
R: La morsa a Vee JWGRIP TP UnoSet per elettroerosione a filo appartiene ad un dispositivo di supporto del lavoro in ambiente sommerso ad alta precisione per elettroerosione a filo. La garanzia copre i difetti di origine della produzione esistenti al momento della consegna, come la geometria della scanalatura a V non conforme alle specifiche e la non conformità della planarità del riferimento. I danni causati dall'impatto del martello, dall'inceppamento di particelle estranee, dall'erosione dei fanghi del fluido dielettrico e dalla normale usura ciclica sono esclusi dai termini della garanzia.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
prodotti correlati
Consigli sulle notizie