- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

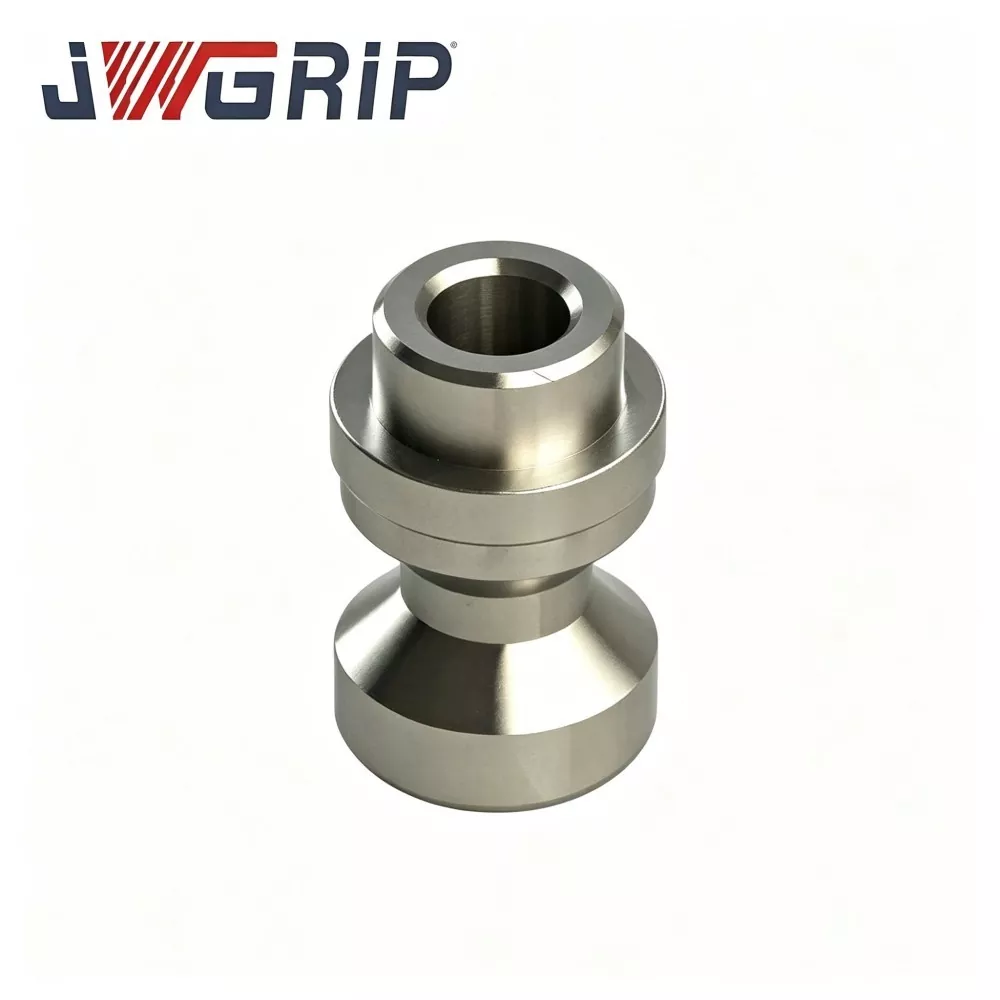
Perno di trazione a punto zero D16 di precisione per bloccaggio pezzi CNC
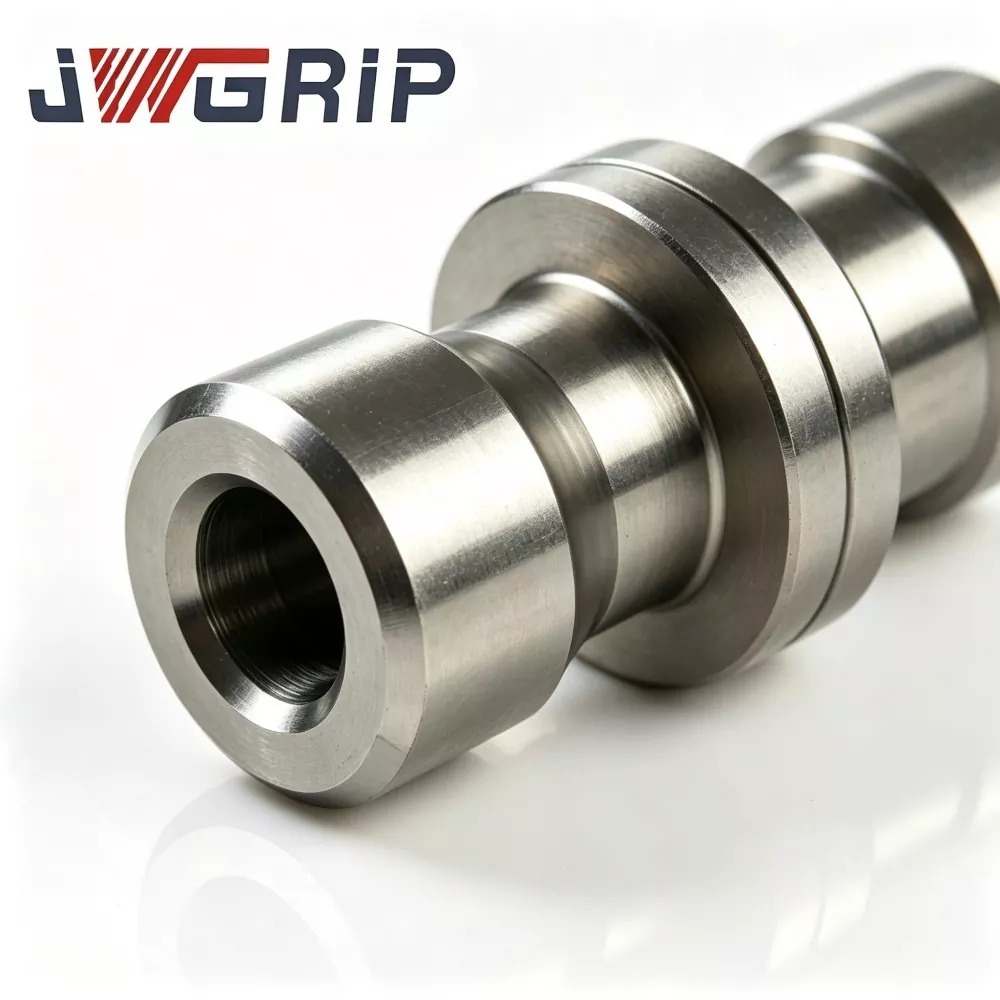
JWGRIP è il produttore e fornitore professionale di perni di trazione a punto zero di precisione D16 per supporti CNC in Cina, con specifiche standard completamente disponibili e accetta ordini all'ingrosso globali per fabbriche di lavorazione CNC, integratori di attrezzature e team di manutenzione delle sale utensili. Si tratta di un componente di posizionamento e bloccaggio del nucleo ad alta precisione abbinato professionalmente ai sistemi di bloccaggio a punto zero della serie D16 nel bloccaggio pezzi CNC. Integrando il benchmark di posizionamento ad alta precisione e la struttura stabile di trasmissione della forza in una singola unità, svolge le funzioni principali di posizionamento dei dispositivi, trasmissione della forza di bloccaggio e benchmark di posizionamento ripetuto durante la lavorazione ad alta velocità.
Il perno di trazione a punto zero D16 di precisione per il supporto di lavoro CNC è prodotto con materie prime di acciaio legato di alta qualità, adottando forgiatura standardizzata, cicli di trattamento termico di precisione multipla e processi di rettifica ultraprecisi. Diversamente dai normali tiranti per uso generale, ottimizza la distribuzione delle sollecitazioni dell'area di contatto sferica, riducendo efficacemente la pressione di contatto locale ed evitando scheggiature, graffi e deformazioni plastiche precoci sotto carichi di serraggio ciclici a lungo termine. Con una precisione geometrica stabile mantenuta dopo centinaia di migliaia di cicli di serraggio, il resistente perno di trazione è pienamente conforme agli standard di sicurezza dei macchinari CE.
Ogni lotto viene sottoposto a rigorosi controlli sui materiali in entrata, rilevamento di difetti di forgiatura, classificazione della durezza, screening delle dimensioni di precisione e verifica tramite campionamento del ciclo del prodotto finito. È ampiamente utilizzato per il nuovo assemblaggio di dispositivi a punto zero e per la sostituzione di tiranti usurati e deformati per la manutenzione dei dispositivi in loco. Supportando l'approvvigionamento urgente di scorte e gli ordini all'ingrosso di ristrutturazione di officine su larga scala, nonché la modifica personalizzata OEM e personalizzata delle specifiche della filettatura, dell'altezza della spalla e della tolleranza sferica, fornisce soluzioni di posizionamento del punto zero stabili e di alta precisione per le imprese globali di lavorazione di precisione CNC.
Flusso di lavoro operativo
Il perno di trazione a punto zero D16 è la parte chiave per il trasferimento della forza e il posizionamento del sistema di bloccaggio a punto zero della serie D16 per il bloccaggio del pezzo CNC. Quando la stazione di fissaggio del punto zero esegue l'azione di bloccaggio, il meccanismo di bloccaggio interno si blocca sulla superficie di trazione sferica del perno di trazione D16. Basandosi sul contatto della superficie sferica e sulla faccia di posizionamento della spalla, completa il doppio posizionamento delle direzioni radiale e assiale per attrezzature e pallet e trasmette un'elevata forza di trazione di bloccaggio per il processo di taglio CNC ad alta velocità.
Senza il perno di trazione punto zero D16 qualificato, il sistema di fissaggio punto zero D16 presenterà i seguenti malfunzionamenti tipici nella produzione pratica:
1. Bloccaggio instabile dell'attrezzatura, leggero spostamento dell'attrezzatura sotto vibrazioni di taglio
2. Ripetuta caduta della precisione di posizionamento causata da graffi, scheggiature o deformazioni plastiche della superficie sferica
3. Rumore di bloccaggio anomalo, sollecitazione irregolare sulle ganasce di bloccaggio interne della stazione punto zero
4. Il dispositivo non può essere rilasciato agevolmente a causa della deformazione della spalla del perno o di danni alla filettatura
Interfacce di corrispondenza principali del perno di trazione a punto zero D16:
1. Superficie di contatto di trazione sferica: coopera con le ganasce di serraggio interne della stazione di fissaggio a punto zero D16, sopporta la forza di trazione di bloccaggio principale.
2. Individuazione della faccia di riferimento della spalla: punto di riferimento del posizionamento assiale, si adatta perfettamente alla superficie inferiore dell'attrezzatura, definisce la posizione dell'asse Z dell'attrezzatura.
3. Sezione filettata di montaggio: avvitare nel foro filettato dell'attrezzatura o del pallet, realizza l'installazione fissa del tirante.
4. Funzione piatta/posizionamento antirotazione (opzionale): impedisce la rotazione del perno di trazione durante i cicli di bloccaggio-rilascio.
Flusso di lavoro completo di bloccaggio-rilascio:
1. Fissare il prigioniero a punto zero D16 sul fondo dell'attrezzatura o del pallet tramite la filettatura di montaggio.
2. Gli operatori o le apparecchiature di automazione posizionano l'attrezzatura con il perno di trazione sulla stazione dell'attrezzatura a punto zero D16. La superficie sferica del tirante entra nella cavità interna della stazione per realizzare il preposizionamento.
3. Il meccanismo di bloccaggio pneumatico/idraulico della stazione del punto zero si attiva; le ganasce di serraggio bloccano la superficie di contatto sferica del perno di trazione D16, generando una potente forza di trazione. La faccia della spalla di posizionamento si adatta perfettamente al piano di riferimento della stazione per completare il posizionamento combinato radiale-assiale.
4. Una volta completati il posizionamento e il bloccaggio, la macchina utensile CNC avvia il taglio ad alta velocità e la forza di reazione al taglio viene trasmessa attraverso il perno di trazione alla stazione di fissaggio del punto zero.
5. Al completamento dell'attività di lavorazione, la stazione punto zero esegue l'azione di sblocco; le ganasce di bloccaggio si aprono e rilasciano la superficie sferica del tirante D16.
6. L'attrezzatura/pallet può essere sollevata dalla stazione punto zero, completando un ciclo di lavorazione completo, pronto per lo scambio dell'attrezzatura successiva.
I comuni perni di trazione universali a basso costo realizzano solo la funzione di connessione di trazione di base, senza ottimizzazione mirata sulla distribuzione delle sollecitazioni superficiali sferiche, sul gradiente di durezza del trattamento termico e sulla planarità della spalla per le condizioni operative del sistema punto zero D16. In caso di bloccaggio ciclico a lungo termine e carico di impatto di taglio, sono soggetti a scheggiatura della superficie sferica, deformazione della spalla e usura della filettatura, con conseguente perdita di precisione dell'intera unità di fissaggio del punto zero. Basandosi sull'abbondante esperienza pratica dei progetti di manutenzione in loco dei dispositivi a punto zero D16, JWGRIP ottimizza lo stress da contatto sferico, il trattamento termico multiciclo e il processo di rettifica ultrapreciso appositamente per il perno di trazione a punto zero D16, che può sostenere carichi di trazione ciclici pesanti nella produzione con frequenti scambi di dispositivi e prevenire guasti precoci dei componenti di bloccaggio con posizionamento a punto zero.
Analisi pratica dei punti critici
1. Breve durata dei normali tiranti generali a basso costo I tiranti generali convenzionali adottano un semplice processo di trattamento termico. La superficie di contatto sferica è facile da produrre scheggiature e graffi dopo migliaia di cicli di serraggio. Sono necessarie sostituzioni frequenti, che causano tempi di fermo della produzione e maggiori costi di manutenzione delle apparecchiature.
2. Ripetere la deriva della precisione di posizionamento causata dalla superficie sferica e dal danneggiamento della spalla di posizionamento. Sotto le vibrazioni di taglio e il carico di trazione ciclico, i perni di trazione inferiori subiscono una deformazione plastica sferica o si localizzano un'ammaccatura sulla faccia della spalla. Porta direttamente alla deviazione del posizionamento dell'attrezzatura, con conseguente dimensione instabile del pezzo e aumento del tasso di scarto.
3. Rischio nascosto di prestazioni di bloccaggio insufficienti in condizioni di taglio pesante Durante la fresatura ad avanzamenti pesanti di pezzi in acciaio per stampi e leghe di alluminio, il perno di trazione sopporta un'enorme forza di reazione. Non-optimized pull studs may produce slippage risk under high pulling force, threatening on-site machining safety.
4. Scarsa intercambiabilità dei prodotti con tiranti modificati non standard I tiranti non standard sul mercato hanno tolleranza sferica, altezza della spalla o specifica della filettatura incoerenti. Non possono essere utilizzati in modo intercambiabile per le stazioni di fissaggio punto zero D16 standard, poiché richiedono la modifica manuale del montaggio durante la sostituzione e il prolungamento dei tempi di inattività delle apparecchiature.
5. Prestazioni globali instabili senza ispezione completa del lotto Alcuni fornitori saltano il rilevamento dei difetti, la classificazione della durezza e la verifica del ciclo di campionamento. I singoli perni difettosi confluiscono nel sito di produzione, provocando un improvviso errore di sblocco dell'attrezzatura e un arresto imprevisto della produzione.
Il perno di trazione a punto zero JWGRIP Precision D16 risolve i colli di bottiglia della produzione sopra menzionati attraverso cinque misure di progettazione fondamentali: materia prima in acciaio legato di alta qualità, design ottimizzato della distribuzione delle sollecitazioni sulla superficie sferica, trattamento termico di precisione multiciclo, rettifica ultraprecisa per superfici funzionali chiave, ispezione dei lotti a gamma completa conforme agli standard di sicurezza dei macchinari CE.
Composizione del modulo
Il perno di trazione a punto zero di precisione D16 JWGRIP per il supporto di lavoro CNC è un componente di bloccaggio di posizionamento ad alta precisione a corpo singolo per il sistema di fissaggio a punto zero serie D16. Le sue sezioni funzionali chiave comprendono quattro parti:
1. Superficie di contatto di trazione sferica: area di carico principale di bloccaggio, abbinata alle ganasce di bloccaggio interne della stazione punto zero D16.
2. Localizzazione della faccia di riferimento della spalla: superficie di riferimento del posizionamento assiale, adatta al fondo dell'attrezzatura o al piano di riferimento della stazione del punto zero.
3. Sezione filettatura di montaggio: filettatura di installazione per l'avvitamento nel foro filettato dell'attrezzatura/pallet.
4. Funzione piatta antirotazione: impedisce la rotazione del perno durante i cicli di bloccaggio-sblocco (versione personalizzata standard e opzionale).
Descrizione della parte chiave
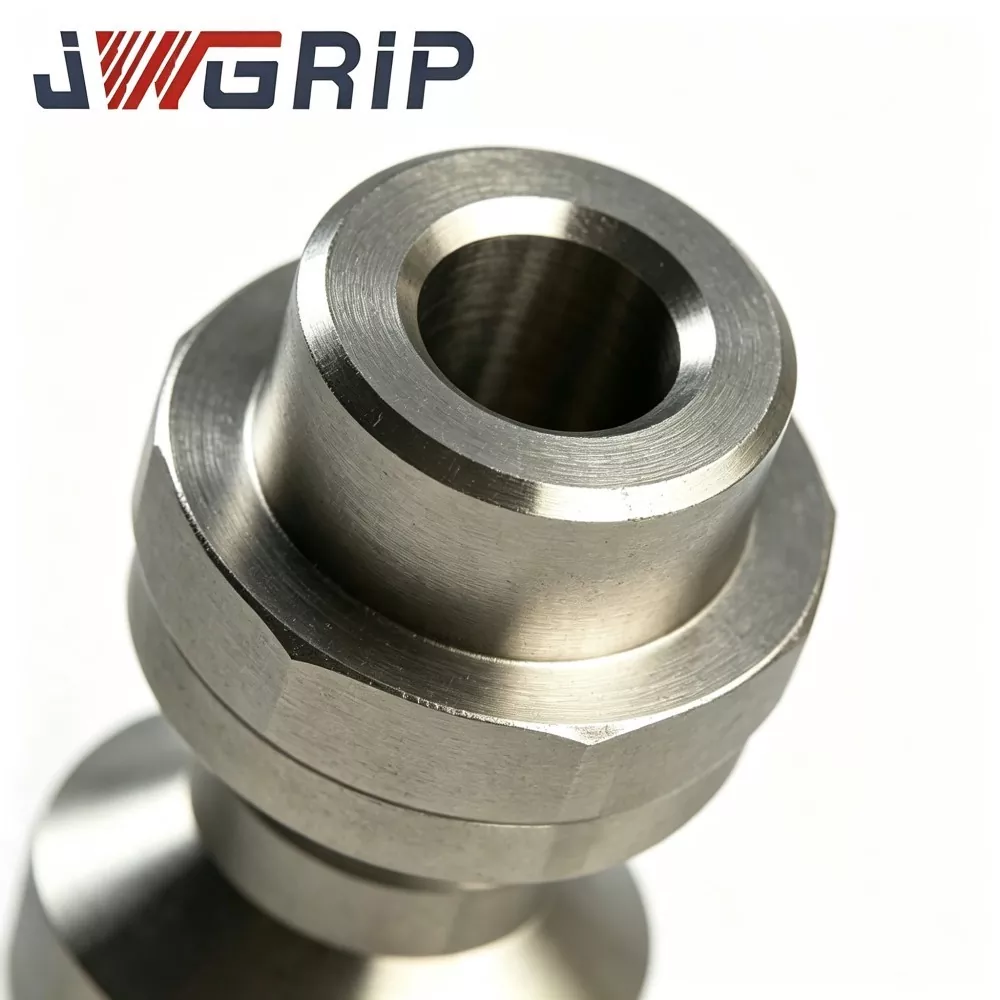
1. Superficie di contatto di trazione sferica Elaborata mediante rettifica ultraprecisa, struttura di distribuzione dello stress sferica ottimizzata. Dopo uno speciale trattamento termico, la superficie ottiene elevata durezza e resistenza all'usura, resistendo alla scheggiatura, ai graffi e alla deformazione plastica sotto centinaia di migliaia di carichi di serraggio ciclici. È l'area di contatto principale del cuscinetto di forza per il bloccaggio a punto zero.
2. Individuazione della faccia di riferimento della spalla Faccia di riferimento piana rettificata ad alta precisione. Il rigoroso controllo della perpendicolarità tra la faccia della spalla e il centro sferico, garantisce la precisione del posizionamento assiale dell'attrezzatura, evita la deviazione della dimensione dell'asse Z causata da ammaccature o inclinazioni della faccia della spalla.
3. Sezione filettatura di montaggio Adotta specifiche di filettatura ad alta precisione abbinate al sistema di fissaggio a punto zero D16. Buona resistenza alla trazione e prestazioni anti-fatica, prevenendo lo scivolamento o la rottura del filo sotto carico di trazione a lungo termine.
4. Caratteristica piatta antirotazione Struttura piatta antirotazione fresata, impedisce al tirante di ruotare insieme all'attrito della ganascia di serraggio durante ripetuti cambi di dispositivo, proteggendo l'affidabilità della connessione filettata; disponibile per la versione standard, supporta anche la cancellazione personalizzata secondo le esigenze del disegno del cliente.
Vantaggi tecnici
1. Sviluppato appositamente per il sistema di bloccaggio a punto zero della serie D16, soluzione di pezzi di ricambio standard intercambiabili al 100% Diversamente dai prodotti con perni di trazione universali sul mercato, i perni di trazione a punto zero di precisione D16 per CNC Workholding sono completamente ottimizzati mirando al profilo della ganascia di serraggio della stazione di fissaggio a punto zero D16, ai requisiti di forza di trazione e ai parametri di riferimento di posizionamento. Sostituzione diretta senza modifica del raccordo secondario, riducendo notevolmente i tempi di inattività per la manutenzione dell'apparecchio.
2. Distribuzione ottimizzata dello stress sferico + trattamento termico di precisione multiciclo, eccezionale resistenza all'usura e prestazioni anti-fatica Ottimizza lo stress da contatto sferico per ridurre la pressione di contatto locale. L'acciaio legato di alta qualità con trattamento termico di precisione multiciclo raggiunge un gradiente di durezza ragionevole. Resiste efficacemente alla scheggiatura, ai graffi e alla deformazione plastica sotto centinaia di migliaia di serraggio ciclico, prolungando la durata dei componenti.
3. Rettifica ultraprecisa per superfici chiave, prestazioni di posizionamento ripetitivo stabili a lungo termine La superficie sferica e la faccia di riferimento della spalla di posizionamento adottano un processo di rettifica ultrapreciso. Rigoroso controllo della tolleranza geometrica per perpendicolarità, rotondità e dimensione sferica. Mantenere prestazioni di posizionamento costanti dopo cicli di scambio di attrezzature di grandi quantità, garantire dimensioni di lavorazione stabili del pezzo.
4. Scorte spot standard e capacità di personalizzazione OEM flessibile I prigionieri di trazione a punto zero D16 standard sono disponibili in scorte sufficienti per la sostituzione urgente della manutenzione delle apparecchiature. Supporta la personalizzazione OEM: regolazione delle specifiche della filettatura, modifica dell'altezza della spalla, ottimizzazione della tolleranza sferica, modifica della struttura antirotazione, per soddisfare i requisiti personalizzati di varie soluzioni speciali di dispositivi CNC.
5. Rigorosa ispezione dei lotti dell'intero processo e verifica del sito di produzione di massa Ogni lotto di produzione completa l'ispezione del materiale in entrata, il rilevamento dei difetti di forgiatura, lo screening della durezza, lo smistamento delle dimensioni di precisione e la verifica del campionamento del ciclo del prodotto finito. I prodotti sono stati applicati e verificati in serie su un gran numero di siti di produzione nazionali di dispositivi CNC a punto zero.
Installazione e precauzioni operative
1. Pulizia e controllo pre-installazione Pulire completamente il foro filettato sull'attrezzatura/pallet, rimuovere trucioli di ferro, residui di fluido da taglio e contaminanti estranei. Ispezionare il foro filettato per eventuali danni; riparare o sostituire la filettatura dell'attrezzatura se i denti della filettatura sono rotti. Controllare la superficie di riferimento di accoppiamento per eventuali ammaccature, bave o graffi.
2. Montaggio con perno di trazione a punto zero D16 Avvitare il perno di trazione D16 nel foro filettato dell'attrezzatura. Stringere seguendo rigorosamente i requisiti di coppia specificati nella scheda tecnica. È vietato un serraggio eccessivo per evitare danni alla filettatura, distorsioni della superficie della spalla e problemi nascosti di precisione del posizionamento.
3. Controllare lo stato di adattamento del punto di riferimento dell'assieme Dopo l'installazione, verificare che la faccia di riferimento della spalla di posizionamento si adatti perfettamente alla superficie inferiore dell'apparecchiatura senza inclinazione o spazio. Non inserire particelle estranee tra la spalla e l'attrezzatura. Se su un dispositivo sono installati più prigionieri, assicurarsi che tutti i prigionieri mantengano uno stato di montaggio coerente.
4. Test di simulazione dello scambio manuale prima dell'uso Montare l'attrezzatura assemblata con i perni di trazione D16 sulla stazione dell'attrezzatura a punto zero D16, eseguire ripetuti test di bloccaggio e sbloccaggio manuale. Verificare che il bloccaggio sia saldo, che lo sblocco sia fluido e che non vi siano rumori anomali. Verificare che non vi siano inceppamenti tra la superficie sferica del tirante e le ganasce interne della stazione.
5. Test di verifica dello stato di taglio Eseguire un taglio di prova per il pezzo, ispezionare la stabilità del bloccaggio dell'attrezzatura e la coerenza delle dimensioni di lavorazione del pezzo. Dopo che la prestazione è stata confermata qualificata, viene formalmente messa in produzione in batch.
6. Requisito di ispezione giornaliera in loco Smontare regolarmente i tiranti per l'ispezione estetica. Controllare la superficie sferica per eventuali graffi/scheggiature, ispezionare la faccia della spalla per ammaccature e la filettatura per usura. Sostituire tempestivamente il perno di trazione una volta che si verificano danni evidenti, evitare guasti imprevisti di precisione durante la lavorazione di massa.
Servizi di supporto post-vendita
1. Guida tecnica online da remoto: consulenza sulla selezione dei tiranti, indicazioni sulla coppia di installazione e risoluzione dei problemi in loco degli impianti punto zero.
2. Per ogni ordine di acquisto vengono forniti la scheda tecnica completa e il documento operativo di installazione.
3. Consulenza su progetti personalizzati a livello tecnico: modifica delle specifiche della filettatura, regolazione dell'altezza della spalla, personalizzazione della tolleranza sferica, ottimizzazione della struttura antirotazione e altre richieste personalizzate.
4. Supportare l'approvvigionamento puntuale di campioni di pezzi singoli e la fornitura di ordini all'ingrosso di grandi lotti di tiranti a punto zero D16, soddisfacendo le richieste urgenti di manutenzione delle apparecchiature e di aggiornamento dei lotti dell'officina.
5. Dichiarazione di garanzia: in condizioni di installazione corretta e condizioni di carico di trazione nominali, il corpo principale non consumabile del perno di trazione a punto zero D16 gode di una garanzia di 2 anni. L'usura causata dal normale attrito ciclico e i graffi dovuti all'impatto di trucioli estranei sono esclusi dall'ambito della garanzia gratuita. I danni causati da un montaggio con coppia eccessiva, da una forza di trazione eccessiva, da collisioni provocate dall'uomo e da un ambiente operativo inadeguato non sono coperti da garanzia.
Domande frequenti
Q1: Questo perno di trazione a punto zero di precisione D16 può essere abbinato direttamente alle stazioni di fissaggio a punto zero standard della serie D16?
SÌ. Il perno di trazione a punto zero di precisione D16 per il supporto di lavoro CNC è un pezzo di ricambio con bloccaggio di posizionamento standard per le stazioni di fissaggio a punto zero della serie D16. La dimensione sferica, l'altezza della spalla e le specifiche della filettatura seguono tutti lo standard originale del sistema D16, possono essere installati e sostituiti direttamente senza modifiche secondarie.
Q2: Quanti cicli di serraggio può raggiungere il perno di trazione a punto zero JWGRIP D16 nelle condizioni di lavoro nominali?
Con una corretta installazione, una coppia adeguata e un ambiente di lavoro pulito, può raggiungere centinaia di migliaia di cicli di serraggio. La vita utile effettiva si riferisce al carico di taglio, al grado di inquinamento dei trucioli e allo stato di manutenzione regolare nel sito di produzione.
Q3: Se per il progetto è richiesta una filettatura speciale, una dimensione della spalla o una tolleranza sferica, è disponibile un servizio personalizzato?
Il servizio personalizzato OEM è disponibile. È possibile fornire disegni o parametri tecnici dettagliati, possiamo regolare la filettatura, l'altezza della spalla, la tolleranza sferica e la struttura antirotazione in base ai requisiti effettivi dell'attrezzatura.
D4: L'acquisto di campioni singoli è supportato per la verifica e la manutenzione delle apparecchiature?
SÌ. I prigionieri di trazione a punto zero D16 standard sono disponibili a magazzino, supportando l'acquisto di campioni di pezzi singoli per il test dei dispositivi e la manutenzione in loco, supportando anche ordini in serie di grandi volumi per progetti di ristrutturazione di officine.
Q5: Quali sono i punti chiave per la manutenzione quotidiana del prigioniero a punto zero D16?
Punti focali: mantenere la filettatura, la superficie di contatto sferica e la superficie della spalla di posizionamento pulite senza residui di trucioli; serrare il tirante rigorosamente alla coppia specificata; ispezionare regolarmente la superficie sferica per verificare l'eventuale presenza di scheggiature/graffi, la superficie della spalla per ammaccature e la filettatura per verificare l'eventuale usura; sostituire tempestivamente il tirante una volta che appare un danno evidente.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
Consigli sulle notizie