- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

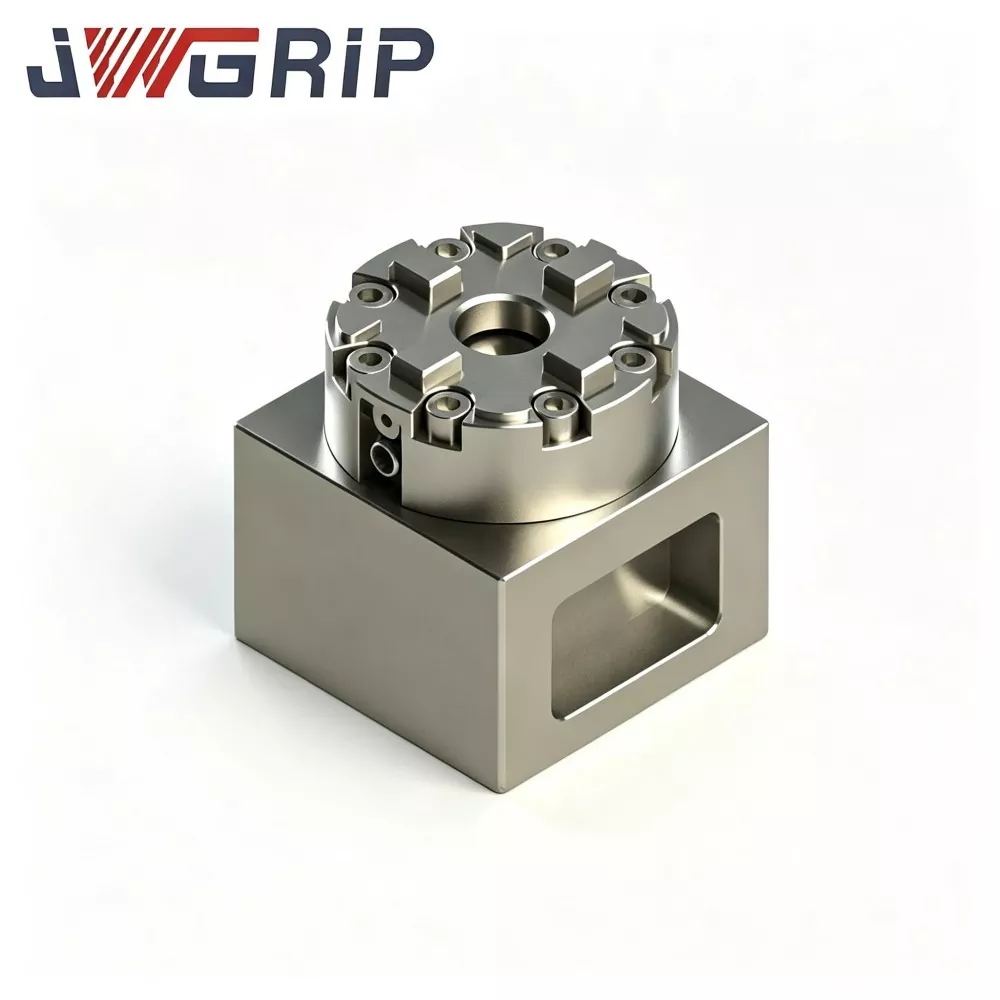
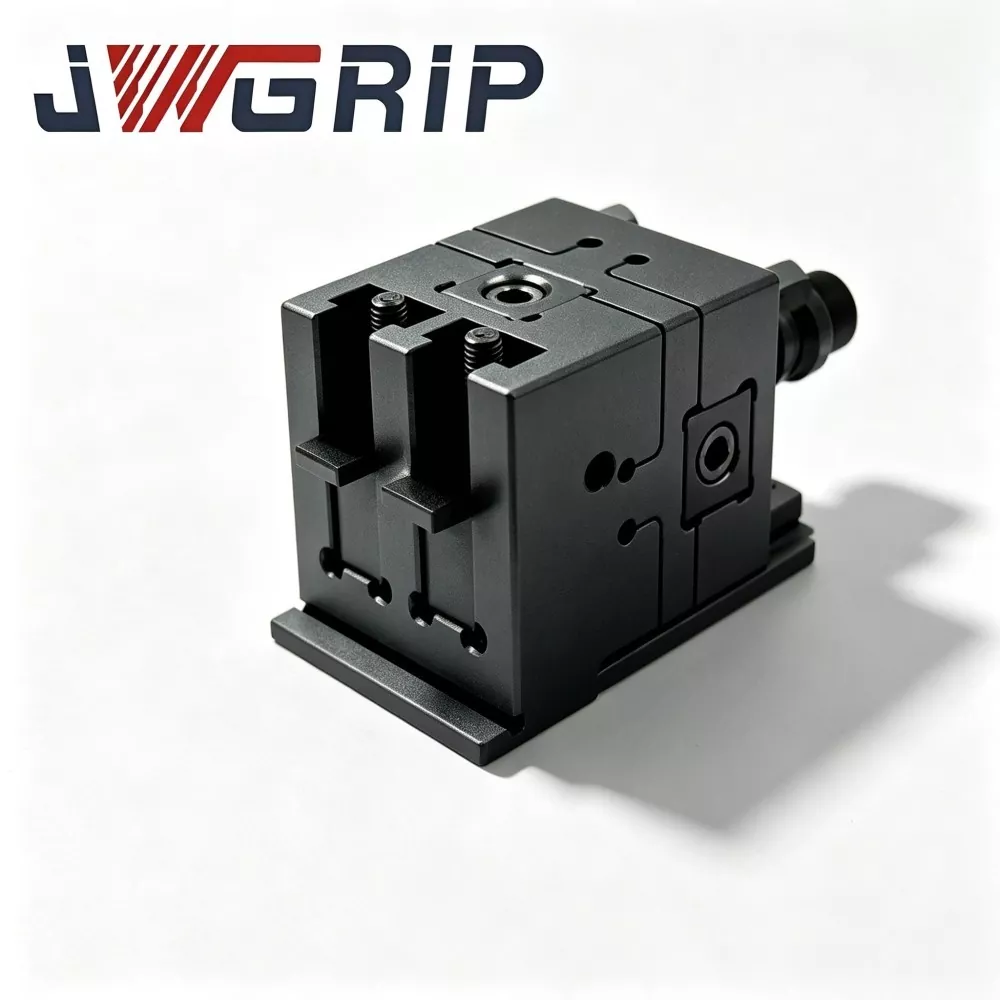
Mandrino per elettroerosione manuale CNC R-Type D75 MacroStd
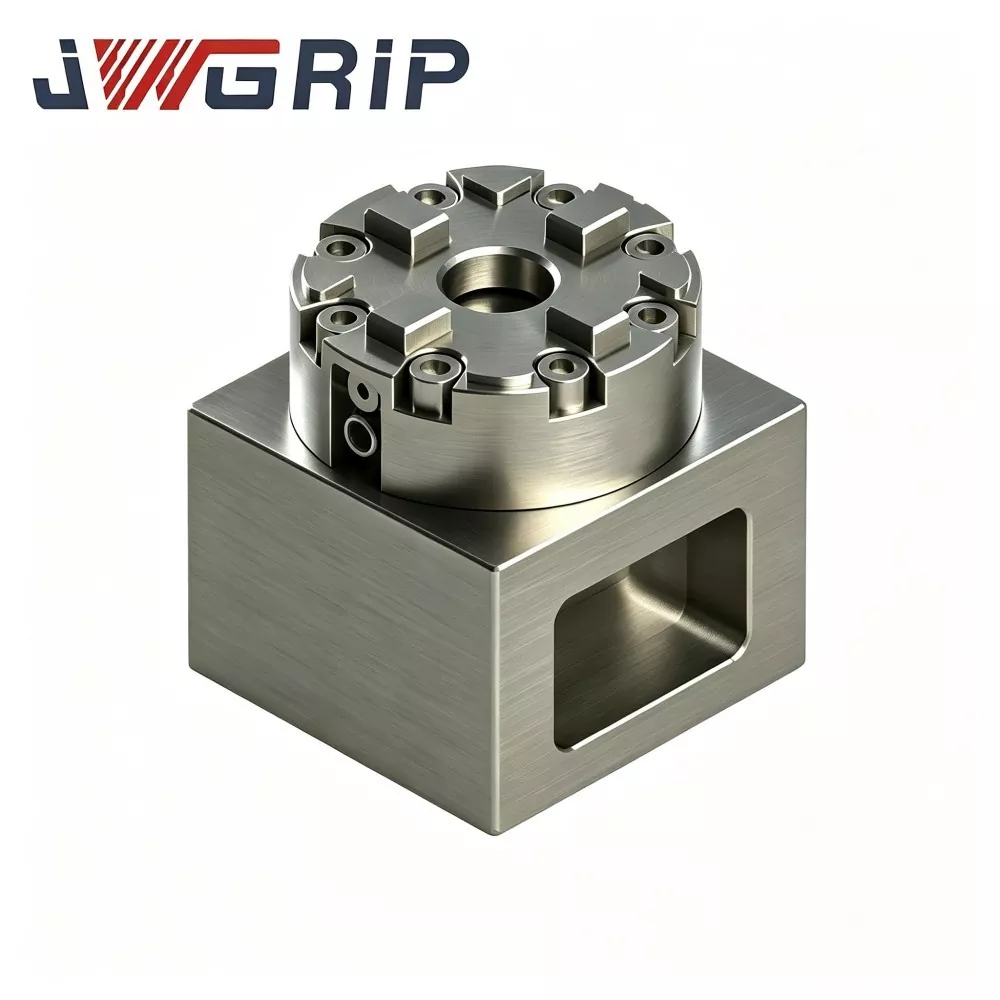
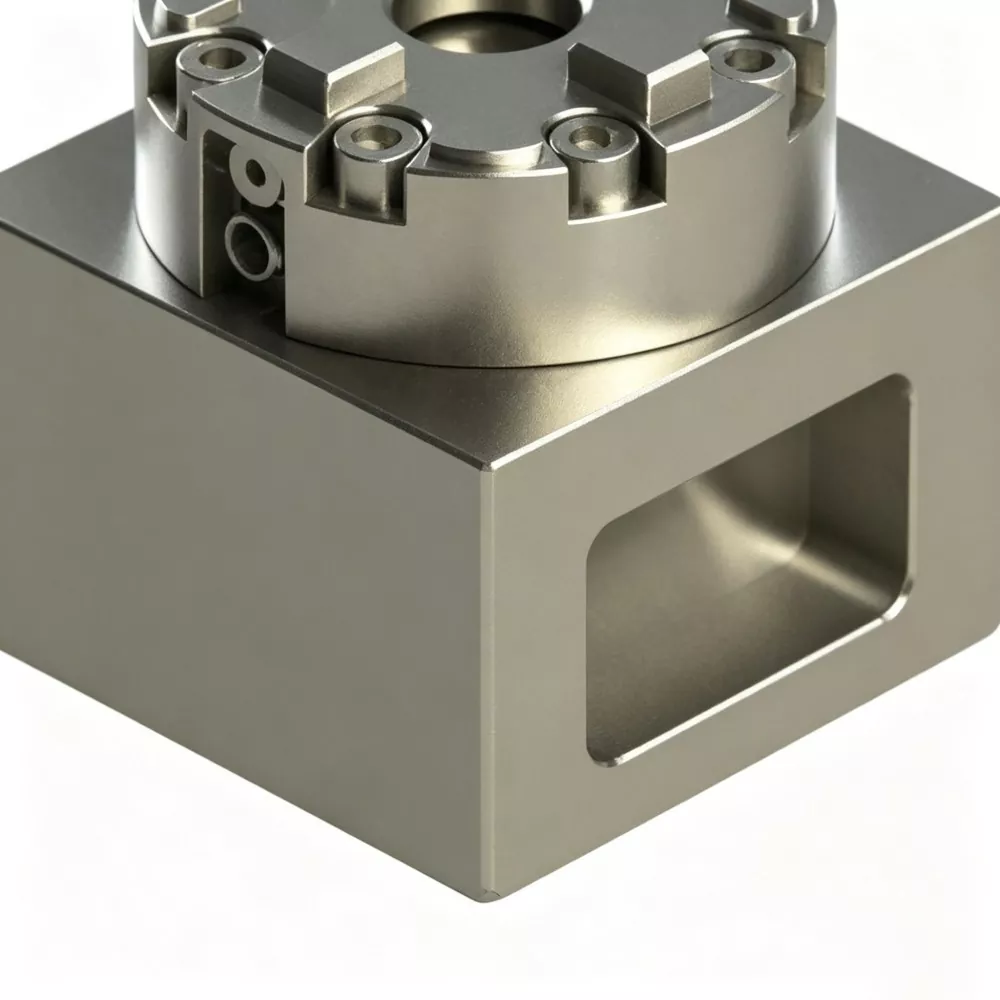
JWGRIP è il produttore e fornitore professionale di mandrini per elettroerosione manuale CNC tipo R D75 MacroStd personalizzati in Cina, che fornisce fornitura diretta in fabbrica per supportare progetti di offerte di volume globali e attività di spedizioni spot. Si tratta di un dispositivo di bloccaggio manuale integrato di alta precisione conforme agli standard dimensionali MacroStd, appositamente progettato per l'elettroerosione a tuffo, l'elettroerosione a filo e le officine di produzione di elettrodi per stampi professionali. Integrando la struttura in acciaio temprato anticorrosione e il punto di riferimento unificato di posizionamento di precisione in un'unica unità compatta, elimina la noiosa calibrazione ripetuta del comparatore e gli errori di posizionamento cumulativi degli strumenti di bloccaggio tradizionali.
Questo mandrino per elettroerosione manuale CNC D75 MacroStd R-Type ad alte prestazioni adotta materiale in lega di acciaio anticorrosione completamente temprato, caratterizzato da una forza di bloccaggio meccanica stabile, una deviazione di concentricità ultra-bassa e un'eccellente resistenza all'usura a lungo termine con frequenti cicli di bloccaggio manuale. Tutte le superfici di riferimento del bloccaggio chiave vengono elaborate mediante una tecnologia di lavorazione ad altissima precisione per garantire una precisione di posizionamento costante nelle operazioni di bloccaggio ciclico a lungo termine.
Diversamente dai normali mandrini manuali con una facile attenuazione di precisione, evita efficacemente lo spostamento degli elettrodi e le irregolarità della struttura della cavità dello stampo causate dalla deriva della precisione. Riduce notevolmente il tempo di calibrazione ausiliaria senza elaborazione, ottimizza l'efficienza di sostituzione degli elettrodi e stabilizza il ritmo di produzione complessivo delle officine che producono stampi. Con prestazioni di bloccaggio affidabili e ripetibili, è ampiamente applicabile per la lavorazione di stampi in lotti di piccole e medie dimensioni, fornendo soluzioni di bloccaggio manuale stabili e di alta precisione per produttori di stampi globali, subappaltatori di elettroerosione e integratori di sistemi di macchine utensili.
Affrontare i punti dolenti
Il tradizionale bloccaggio manuale a vite porta numerosi grattacapi alle officine che producono elettrodi per stampi:
· Le semplici soluzioni di bloccaggio a vite costringono gli operatori a dedicare molto tempo alla regolazione della coppia della vite e alla correzione del punto ogni volta che gli elettrodi vengono scambiati.
· Il funzionamento manuale dipende in larga misura dall'abilità dell'operatore. Una coppia di serraggio non uniforme può provocare slittamento dell'elettrodo, deriva della concentricità e precisione di ripetizione instabile, soprattutto per ordini di elettrodi di varietà mista in piccoli lotti.
· I comuni mandrini manuali a basso costo presenti sul mercato non possono sostenere una concentricità stabile dopo un serraggio ciclico prolungato. Uno spostamento minore dell'elettrodo porta a una struttura irregolare delle cavità dello stampo e a scarti di pezzi finiti.
JWGRIP ottimizza il mandrino manuale R-Type D75 MacroStd rispetto ai punti critici sopra menzionati:
1. Viene adottata la rigorosa struttura di riferimento di localizzazione standard MacroStd. Dopo la calibrazione del dato una tantum sulla piattaforma della macchina per elettroerosione, il bloccaggio e il rilascio del portaelettrodo possono essere completati con una chiave dinamometrica manuale, senza ripetute regolazioni del comparatore.
2. Il trasferimento dati tra macchine è realizzato per elettrodi e inserti di stampi, riducendo efficacemente i tempi ausiliari di non elaborazione per le apparecchiature per elettroerosione.
3. Il corpo principale in lega di acciaio anticorrosione completamente temprato e le superfici di riferimento di bloccaggio lavorate ad altissima precisione eliminano gli errori di posizionamento cumulativi causati dalla ripetuta configurazione manuale. La precisione di bloccaggio stabile e ripetibile è garantita per la lavorazione di stampi di piccole e medie serie a lungo termine.
Logica di lavoro
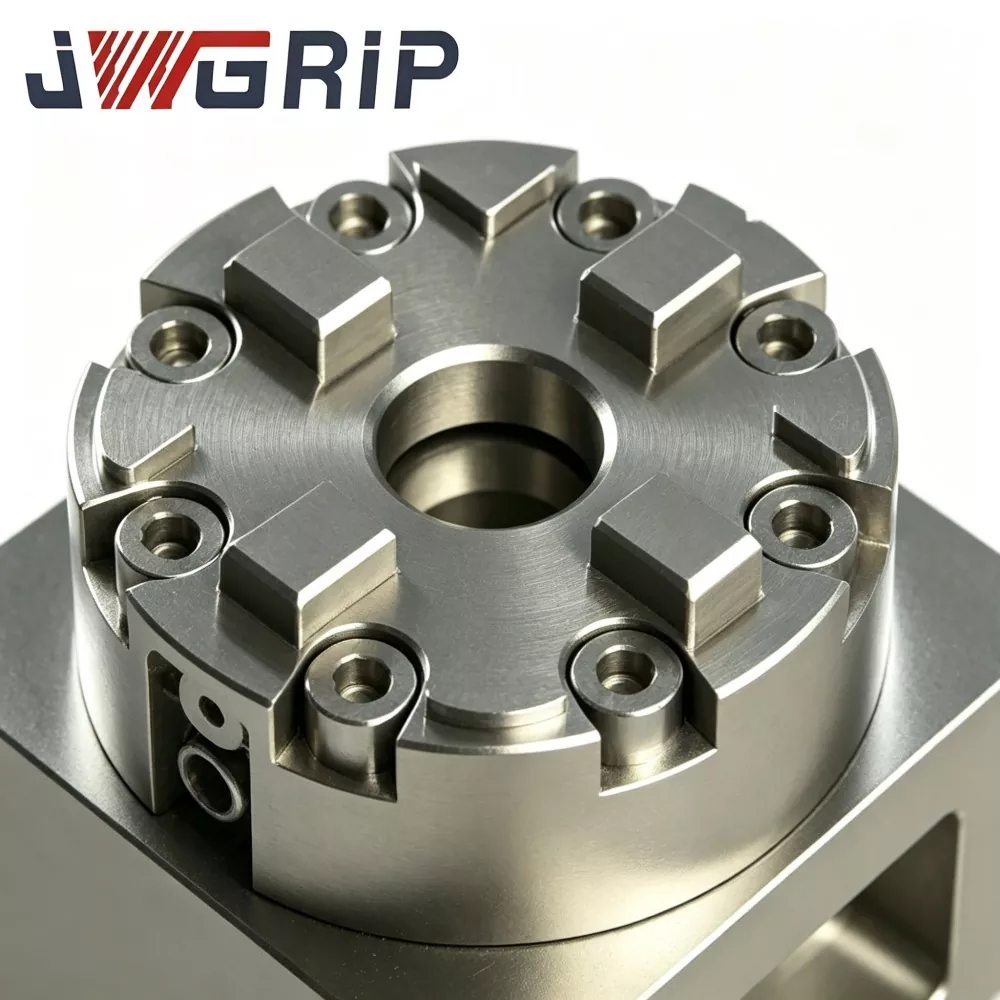
Il mandrino per elettroerosione manuale CNC JWGRIP R-Type D75 MacroStd utilizza un'architettura di bloccaggio centrante multi-griffa conforme alle specifiche MacroStd:
1. Il riferimento di montaggio inferiore segue rigorosamente il benchmark delle dimensioni esterne D75; può essere montato direttamente sul tavolo di lavoro EDM o accoppiato con piastre adattatrici di transizione.
2. Le ganasce di serraggio mobili sono azionate da un set di trasmissione meccanica con camma a cuneo interna. Gli operatori applicano una coppia standardizzata tramite una chiave dinamometrica manuale esterna. I componenti della camma a cuneo spingono le ganasce radialmente verso il foro di posizionamento centrale per il bloccaggio centrato dei gambi degli elettrodi o dei supporti standard MacroStd.
3. L'inversione della rotazione della chiave rilascia il precarico della camma a cuneo; le ganasce di bloccaggio si aprono in modo che i dispositivi o gli elettrodi possano essere smontati.
Principali punti salienti della progettazione strutturale:
· Tutti i piani di riferimento per il posizionamento del nucleo sono rifiniti con rettifica di precisione multi-passaggio a un morsetto, riducendo la tolleranza accumulata causata dall'assemblaggio.
· Le nervature rinforzate del guscio interno distribuiscono uniformemente lo stress di serraggio generato dalla coppia manuale su tutto il guscio del mandrino, evitando la concentrazione dello stress nelle posizioni parziali di montaggio della ganascia e migliorando le prestazioni anti-deformazione durante il bloccaggio manuale ciclico a lungo termine. Il design mantiene una concentricità stabile e prestazioni di posizionamento ripetuto sia per i siti di produzione con offerte di volume che per le officine di stampi degli utenti finali con consegne spot.
· Le superfici di contatto mobile delle ganasce ricevono uno speciale trattamento superficiale antiusura per rallentare l'abrasione indotta dalla contaminazione dei sedimenti di carbonio derivanti dall'ambiente di lavoro a bagno d'olio con elettroerosione.
Prestazioni tecniche fondamentali
1. Capacità affidabile di centraggio e posizionamento ripetuto Le superfici funzionali di posizionamento chiave sono sottoposte a ripetute rettifica di precisione. Concentricità ≤0,004 mm e precisione di posizionamento ripetuto ≤0,003 mm. Nessuna deviazione di posizionamento si accumula anche dopo migliaia di cicli di blocco-sblocco manuali, soddisfacendo i severi requisiti di tolleranza per la produzione di elettrodi per stampi multi-cavità.
2. Corpo principale in acciaio legato ad alta resistenza e resistenza all'usura Il corpo principale adotta acciaio legato 41Cr4 di alta qualità con trattamento termico di tempra e rinvenimento integrato, la durezza superficiale raggiunge HRC 53-57. Offre un'eccellente resistenza agli urti, anti-deformazione e resistenza alla corrosione dell'olio dielettrico, adattandosi al bloccaggio manuale ciclico a lungo termine in condizioni di immersione in olio EDM. Ben accettato dalle aziende produttrici di stampi di fascia alta attente ai costi.
3. Gli operatori con esperienza di serraggio manuale stabile con coppia regolata si bloccano con una chiave dinamometrica standard, coppia di serraggio consigliata: 5-7 Nm. Il funzionamento a coppia costante previene le fluttuazioni della forza di bloccaggio causate da una forza applicata manualmente incoerente. Dopo la calibrazione del datum della tavola macchina, il carico di lavoro di riprogrammazione durante lo scambio degli elettrodi diminuisce drasticamente. L'utilizzo effettivo delle macchine per elettroerosione aumenta per gli ordini di stampi di piccoli lotti con varianti frequenti e per gli incarichi ripetitivi di lavorazione degli elettrodi.
4. La dimensione esterna e le dimensioni di posizionamento interno del D75 conformi a MacroStd e ampia compatibilità seguono pienamente il benchmark industriale MacroStd. Compatibile con la maggior parte dei portaelettrodi della serie MacroStd, dei pallet di posizionamento e degli adattatori per dispositivi sul mercato globale degli utensili. Sono disponibili modifiche strutturali basate su disegni per esigenze di altezze speciali, ritagli riservati per evitare e layout dei fori di montaggio non standard per soddisfare i requisiti tecnici personalizzati dei progetti con offerte di volume.
5. Conformità industriale autorizzata e ispezione dei lotti Ciascun lotto di produzione esegue l'ispezione dimensionale, i test di durezza, la simulazione dell'usura ciclica e i test di stabilità della concentricità. I documenti dei rapporti di ispezione CE e ISO9001 possono essere forniti ai clienti aziendali che completano le procedure formali per le offerte di volume.
Lista di controllo per la valutazione
1. Misurare le dimensioni di installazione disponibili della piattaforma di lavoro della macchina per elettroerosione. Confermare l'autorizzazione riservata verticale e orizzontale; prevenire interferenze meccaniche tra il guscio del mandrino e il mandrino della macchina utensile o gli assi in movimento.
2. Preparare una chiave dinamometrica standard abbinata per il bloccaggio manuale. Una coppia eccessiva porterà alla deformazione permanente della mascella; Una coppia insufficiente crea il rischio di slittamento dell'elettrodo durante il taglio con elettroerosione.
3. Verificare lo standard dimensionale dei portaelettrodi esistenti. Confermare se gli strumenti attuali seguono il benchmark MacroStd. I supporti modificati non standard richiedono componenti aggiuntivi dell'adattatore transitorio.
4. Mantenere una distanza adeguata tra le posizioni delle viti di montaggio principali e il livello del liquido dell'olio dielettrico, per ridurre l'accumulo di sedimenti sulle parti filettate.
5. Per i clienti aziendali che fanno offerte a volume o per i rivenditori con consegna spot, inviare in anticipo i parametri ambientali completi in loco e i requisiti prestazionali per ottenere una corrispondenza accurata della configurazione del prodotto.
Punti di manutenzione
Durante l'utilizzo del mandrino per elettroerosione manuale CNC JWGRIP R-Type D75 MacroStd, prestare attenzione ai rischi di uso improprio e alle linee guida per la manutenzione ordinaria di seguito:
1. Seguire rigorosamente l'intervallo di coppia di serraggio consigliato di 5-7 Nm. Una forza eccessiva della chiave causerà la deformazione permanente delle ganasce. Una coppia insufficiente crea rischi di slittamento dell'elettrodo nella lavorazione di elettroerosione.
2. Evitare l'accumulo di sedimenti carboniosi all'interno delle scanalature di guida delle ganasce. I contaminanti costituiti da particelle di carbonio abradono le superfici di accoppiamento in movimento e riducono la precisione del posizionamento. Stabilire un flusso di lavoro fisso di pulizia periodica per gli operatori in loco.
3. Proteggere il foro di posizionamento centrale e le superfici di lavoro delle ganasce di bloccaggio da pesanti collisioni meccaniche. Un forte impatto danneggia la precisione del datum e compromette direttamente le prestazioni di concentricità.
4. Ispezionare regolarmente lo stato della filettatura del foro della vite di montaggio; ruggine chiara e sedimenti oleosi. Applicare una piccola quantità di grasso antiruggine per lo stoccaggio non lavorativo a lungo termine.
5. Per i clienti di progetti di gara con offerte a volume, unificare i requisiti di configurazione degli strumenti operativi in loco di diverse filiali-workshop durante la comunicazione tecnica della fase iniziale.
6. Per i rivenditori con consegna spot, implementare un regolare inventario reciproco per sincronizzare i dati bilaterali sulla quantità di inventario.
Domande frequenti
Q1: Siete produttori o fornitori commerciali del mandrino per elettroerosione manuale CNC R-Type D75 MacroStd?
A1: JWGRIP è un vero produttore di dispositivi con sede in Cina. Tutte le procedure di produzione sono completate internamente. Forniamo supporto per modifiche basate sui disegni, servizi di corrispondenza documenti di gara per grandi volumi e cooperazione per consegne spot invece di lavorare come semplici intermediari.
Q2: Questo mandrino di tipo manuale può mantenere prestazioni stabili in caso di immersione in olio dielettrico EDM per lungo tempo?
A2: Le superfici di adattamento mobile della versione standard ricevono un trattamento superficiale antiusura adattato per l'ambiente EDM a bagno d'olio. Si prega di eseguire rigorosamente la manutenzione periodica per la pulizia dei sedimenti di carbonio per prolungare la durata complessiva.
Q3: Quali sono la concentricità e la precisione di posizionamento ripetuto del mandrino per elettroerosione manuale CNC R-Type D75 MacroStd con specifiche standard?
A3: Concentricità del prodotto standard ≤ 0,004 mm, precisione di posizionamento ripetuto ≤ 0,003 mm. Varianti di maggiore precisione possono essere realizzate mediante modifiche tecniche guidate dal disegno.
Q4: Quali danni sono esclusi dall'ambito di copertura della garanzia?
R4: La garanzia di due anni copre i difetti causati dalla fabbricazione in condizioni di coppia nominale e installazione corretta. Non sono coperti i danni causati da funzionamento con coppia eccessiva, collisioni meccaniche violente, usura di particelle abrasive e manutenzione manuale impropria. Le ganasce di serraggio appartengono alle parti soggette ad usura.
Q5: Posso ottenere documenti formali di preventivo commerciale per l'utilizzo della gara d'appalto?
R5: Sì. Si prega di contattare l'ufficio vendite JWGRIP. Prepariamo documenti formali di preventivo commerciale basati sulla configurazione del prodotto, sulla portata dell'ordine e sulla modalità di business specifica, inclusa la cooperazione per progetti di gara con offerte di volume o spedizioni spot.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.

Consigli sulle notizie