- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

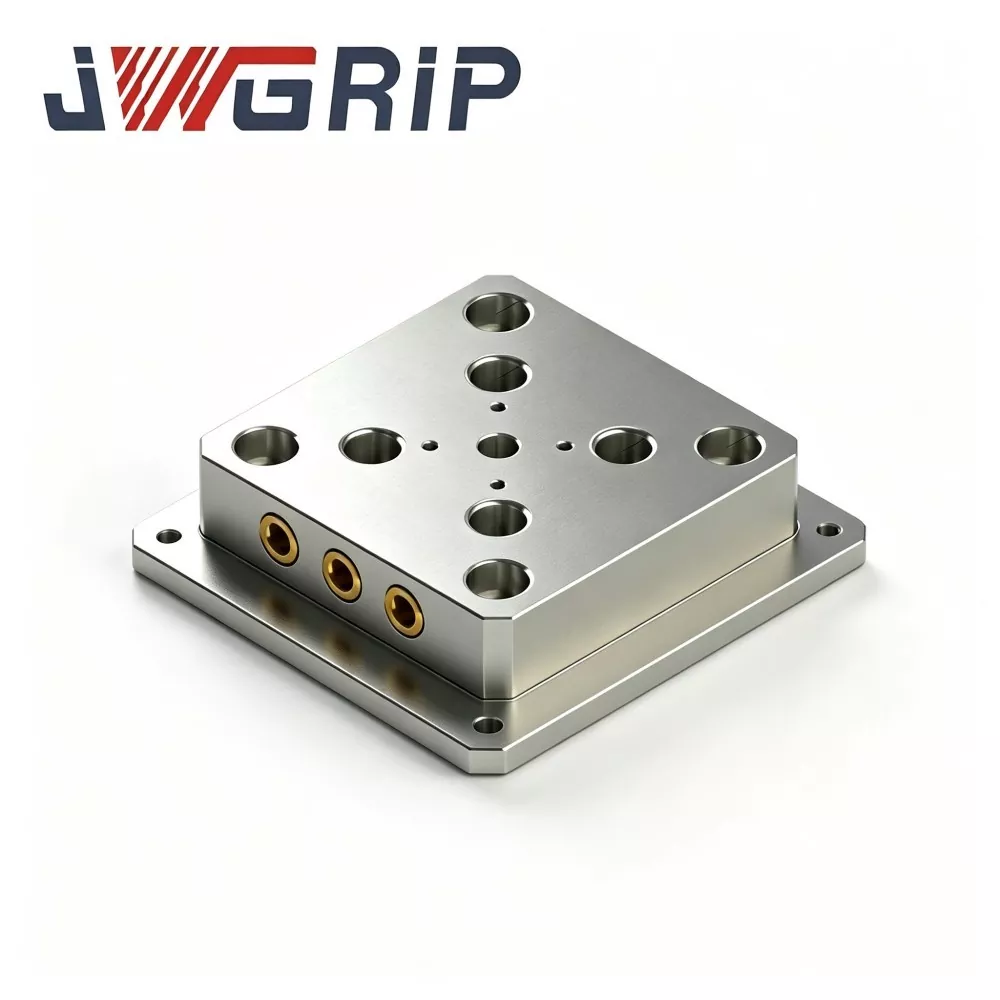
52 Piastra di fissaggio a cambio rapido per bloccaggio pezzi CNC
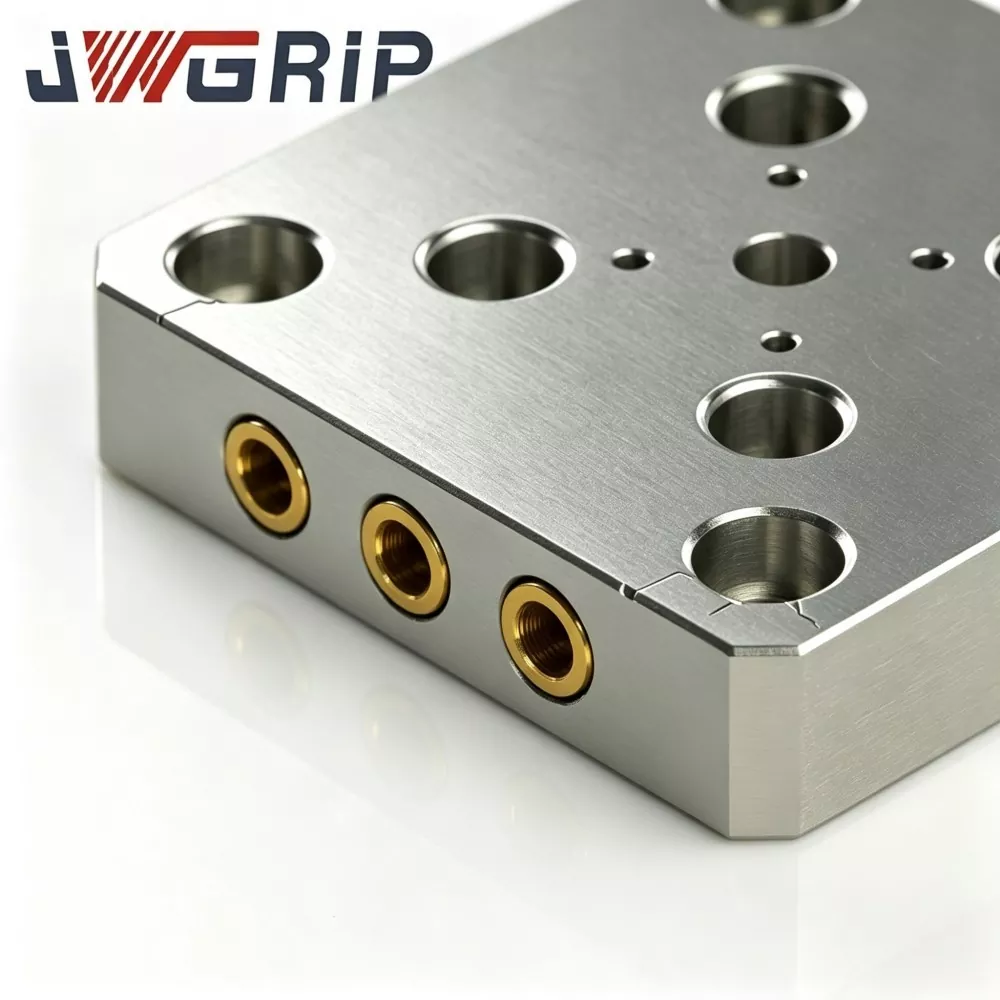
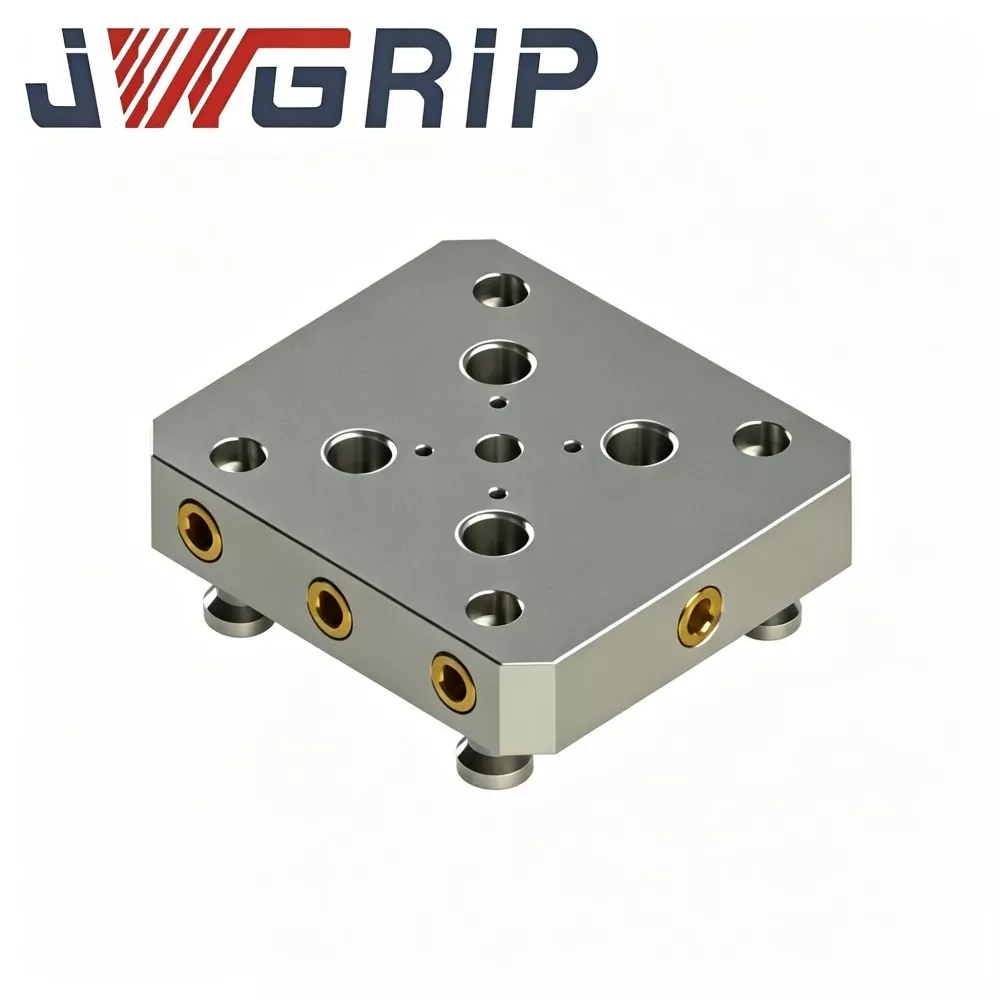
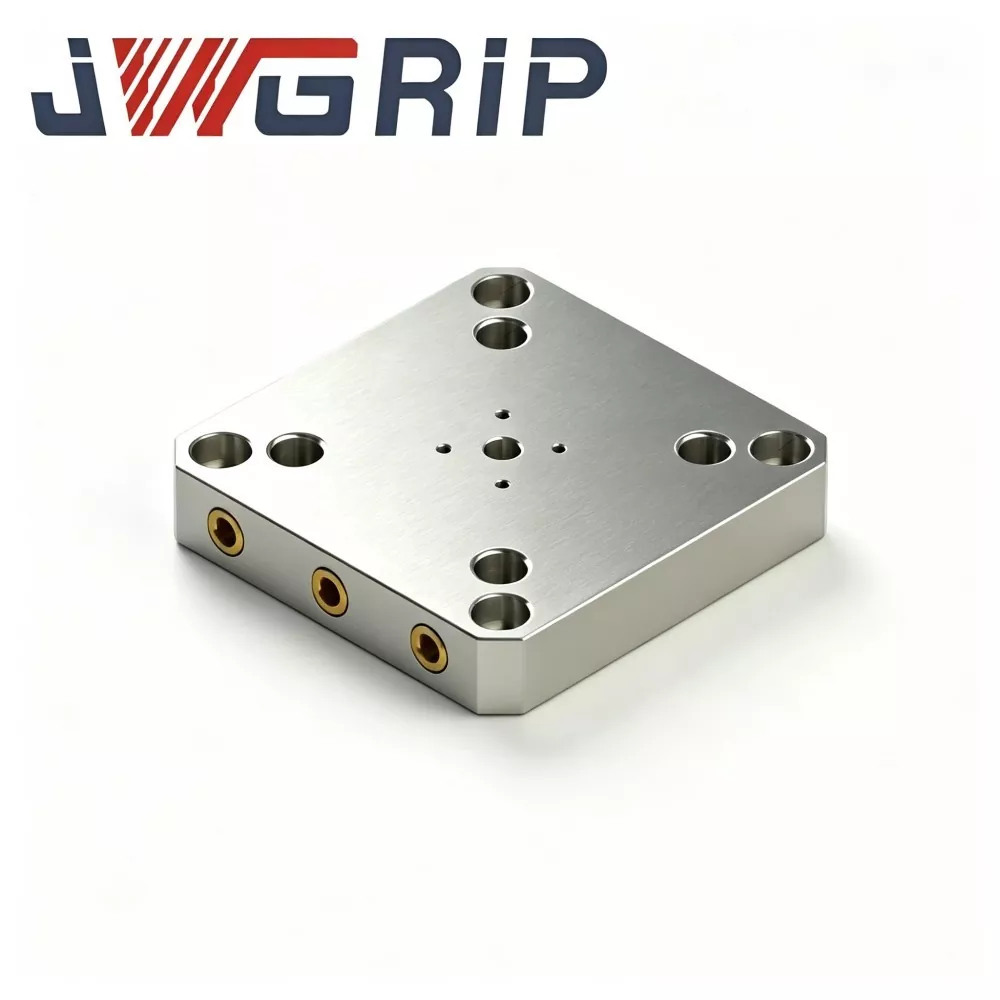
JWGRIP è il produttore e fornitore professionale di piastre di fissaggio a cambio rapido 52 dirette e personalizzate in fabbrica per supporti CNC in Cina. Si tratta di un componente di utensileria superiore integrato ad alte prestazioni appositamente progettato e abbinato ai sistemi di posizionamento punto zero della serie 52 nel bloccaggio pezzi CNC. Integra la piattaforma portante dell'attrezzatura, il riferimento di montaggio del tirante e la struttura ausiliaria di posizionamento del pezzo in una singola unità, realizzando un rapido scambio dell'attrezzatura per attività di lavorazione CNC multivarietà e a lotti variabili, eliminando al contempo la calibrazione ripetuta del riferimento e le sparse combinazioni di utensili transitorie.
Questa avanzata piastra di fissaggio a cambio rapido 52 adotta una lega di alluminio pressofuso ad alta densità o un materiale di acciaio ad alta resistenza selezionato in base ai gradi di carico effettivi, lavorato attraverso un trattamento di invecchiamento composto di distensione, fresatura di precisione multi-passaggio e rettifica superficiale ultraprecisa. Diversamente dalle normali piastre di fissaggio fresate non trattate, rilascia completamente lo stress residuo interno e trattiene efficacemente la deformazione della planarità sotto stress di serraggio alternato a lungo termine nella produzione in lotti ad alta frequenza. Caratterizzata da una planarità stabile e da una precisione di riferimento duratura dopo ripetuti cicli di cambio rapido, questa piastra di fissaggio durevole è pienamente conforme agli standard CE di sicurezza dei macchinari industriali.
Ogni lotto viene sottoposto a severi test sulla composizione delle materie prime, lavorazione di precisione multiprocesso, ispezione di planarità e tolleranza di posizione e verifica simulata dello scambio ciclico. 52 La piastra di fissaggio a cambio rapido per il supporto di lavoro CNC è ampiamente applicabile per la nuova configurazione di utensili per stazioni di lavoro CNC e la sostituzione di vecchie piastre di fissaggio deformate e che si spostano dai riferimenti sulle linee di produzione. Supportando la fornitura di stock standard e l'ottimizzazione personalizzata delle dimensioni del contorno, della disposizione dei fori, della qualità del materiale e del trattamento di anodizzazione superficiale, fornisce soluzioni di utensili a cambio rapido stabili, flessibili e di alta precisione per fabbriche di lavorazione CNC globali, integratori di attrezzature e dipartimenti di ingegneria degli utensili.
Posizionamento funzionale
La tecnologia dei dispositivi a punto zero riduce drasticamente i tempi di cambio dei dispositivi per lavori CNC multi-variante ed è diventata la soluzione di attrezzamento tradizionale per le moderne officine multiasse. La piastra di fissaggio a cambio rapido 52 è la piattaforma di utensili superiore che si trova sopra i mandrini a punto zero della serie 52; I perni di trazione premontati sotto la piastra agganciano le pinze di bloccaggio interne, bloccando l'intera piastra sul mandrino in pochi secondi su un dato di posizionamento ripetuto.
La piastra svolge contemporaneamente tre funzioni fondamentali:
1. Piattaforma portante superiore: punto di riferimento superiore piatto per il montaggio di morse, dispositivi personalizzati o bloccaggio diretto del pezzo.
2. Interfaccia di montaggio con perno di trazione: fori preforati e maschiati sul fondo posizionano i perni di trazione sul modello del mandrino a punto zero 52.
3. Riferimento ausiliario del pezzo: i bordi laterali e i fori delle spine di centraggio forniscono un riferimento di posizionamento secondario per il caricamento ripetuto.
Cascata di guasti comuni innescata da una piastra di fissaggio fuori tolleranza:
1. Perdita/deformazione della planarità della superficie superiore → deviazione del riferimento sotto bloccaggio
2. Deriva della posizione del foro di montaggio del perno di trazione → i perni di trazione non entrano più facilmente nelle pinze del mandrino
3. Usura/ammaccatura della superficie di posizionamento inferiore → la piastra si trova in modo non uniforme sul mandrino
4. Conseguenza: deriva del posizionamento ripetuto, forza di serraggio instabile, fluttuazione delle dimensioni della parte in batch, rischi nascosti per la sicurezza del taglio ad alta velocità.
Le piastre di fissaggio standard JWGRIP 52 mantengono schemi di montaggio intercambiabili con i tradizionali sistemi punto zero della serie 52. Si adattano sia a progetti di postazioni di lavoro di nuova costruzione che alla sostituzione in loco di vecchie piastre che si spostano dai riferimenti sulle linee di produzione in funzione. La modifica personalizzata OEM è disponibile per dimensioni del profilo non standard, disposizione speciale dei fori della griglia, coefficiente di carico più elevato e condizioni di lavoro resistenti alla corrosione. Sono supportati sia gli ordini di prova di piccoli lotti che gli ordini corrispondenti di grandi volumi da parte di clienti globali.
Struttura e prestazioni
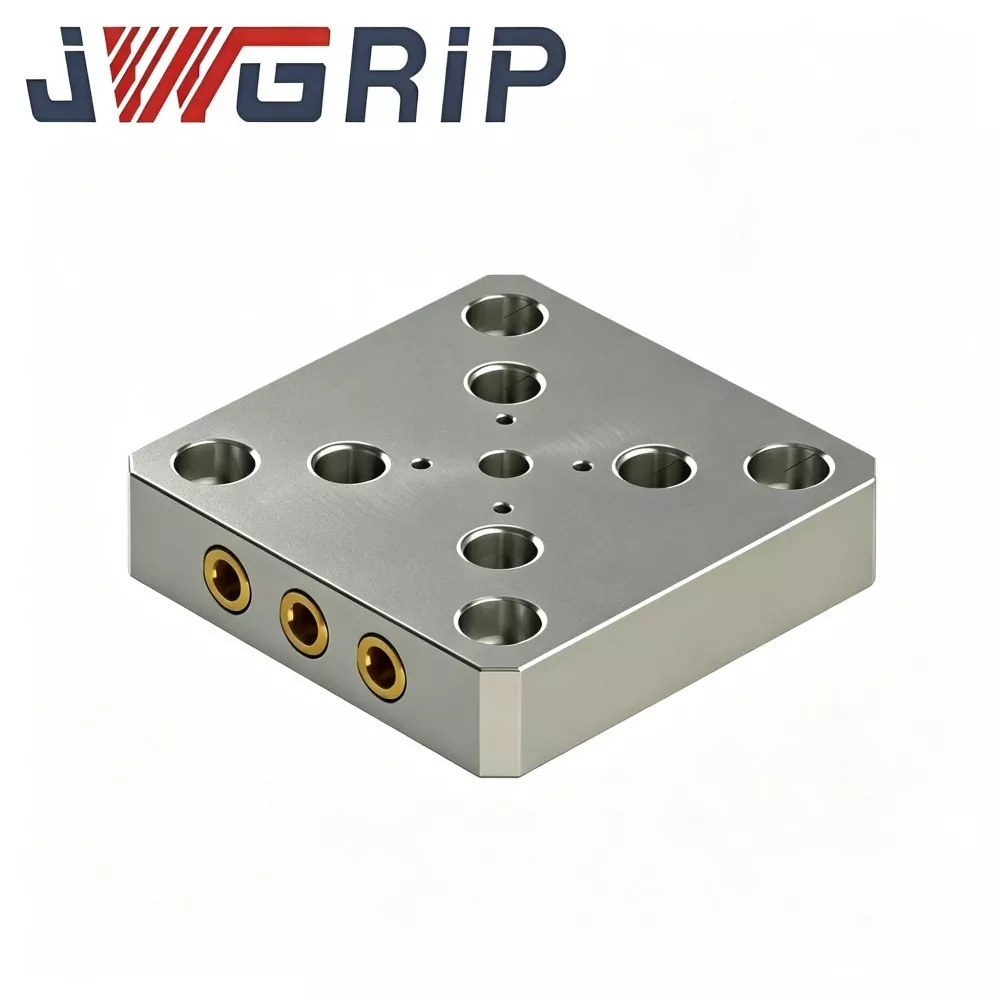
La piastra di fissaggio a cambio rapido JWGRIP 52 per bloccaggio pezzi CNC è composta da cinque sezioni funzionali, ciascuna delle quali contribuisce alla precisione di posizionamento e alla capacità di carico durante cicli di scambio ripetuti:
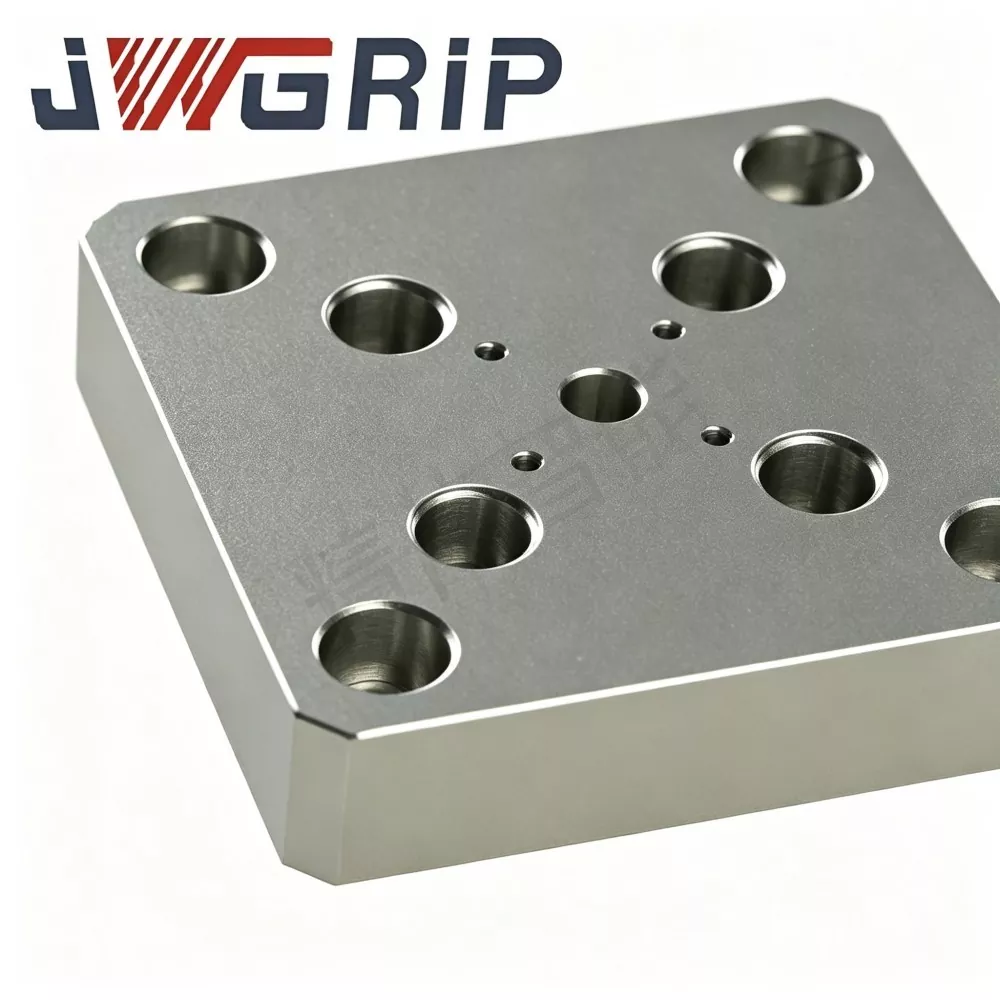
1. Superficie di riferimento superiore (piano di montaggio del pezzo)
Piano piatto rettificato ad alta precisione, forato con una griglia standardizzata di fori filettati (e/o fori per spine di centraggio) per il montaggio diretto di morse, ganasce morbide, dispositivi personalizzati o pezzi in lavorazione. Planarità e parallelismo rispetto al riferimento inferiore sono gli indici decisivi della precisione complessiva della lavorazione.
2. Superficie di posizionamento inferiore (piano di accoppiamento del mandrino)
Superficie piana lavorata con precisione che si trova direttamente sulla faccia di riferimento del mandrino a punto zero della serie 52. La sua planarità e pulizia determinano direttamente se la lastra si ripete entro la tolleranza richiesta dopo ogni scambio.
3. Fori di montaggio con perno (fori filettati sul fondo della piastra)
Preforato e filettato per adattarsi al modello di perni di trazione del mandrino a punto zero 52, utilizzato con perni di trazione abbinati. La tolleranza della posizione dei fori segue rigorosamente il passo del sistema 52; i perni di trazione sono avvitati dal basso e bloccati alla coppia specificata.
4. Bordi di riferimento laterali/facce di riferimento periferiche
I bordi laterali fresati con precisione forniscono un riferimento di allineamento periferico per caricare la lastra su un pallet o per trovare i bordi durante l'impostazione; alcune versioni includono fori per spine di centraggio temprate per la posizione secondaria.
5. Struttura di rigidità (dipendente dal materiale)
Le versioni in alluminio pressofuso adottano una struttura a coste per ridurre il peso senza perdere rigidità; le versioni in acciaio utilizzano un design solido o tascabile per tagli pesanti. Entrambi i modelli sono sottoposti a invecchiamento di distensione per resistere alla deriva della planarità a lungo termine.
Molte alternative di mercato a basso costo sono semplicemente lastre fresate grezze senza riduzione dello stress. Lo stress residuo interno si rilascia lentamente dopo l'installazione, causando settimane di deriva della planarità e ripetute ricalibrazioni. Le piastre fuse JWGRIP subiscono un invecchiamento di distensione del composto prima della lavorazione di finitura, quindi la planarità rimane stabile dopo migliaia di cicli di scambio. Quando le dimensioni del contorno, il layout della griglia o il coefficiente di carico differiscono dalle specifiche standard, il servizio OEM può modificare le dimensioni, la qualità del materiale e il trattamento superficiale.
Flusso di lavoro del controllo qualità
Ogni lotto di produzione viene sottoposto a fasi di ispezione sequenziali prima che la merce lasci la fabbrica. Le lastre non conformi vengono rifiutate e non entrano mai nell'inventario dei prodotti finiti.
1. Analisi spettrale/della composizione delle materie prime per verificare la conformità del grado di lega di alluminio o acciaio.
2. Fusione o forgiatura per formatura grezza, oltre a ispezione non distruttiva per difetti interni.
3. Trattamento termico anti-invecchiamento composto per alleviare lo stress per rilasciare lo stress residuo.
4. Fresatura di sgrossatura su entrambi i lati per rimuovere il materiale in eccesso.
5. Fresatura semifinita di fori della griglia, fori filettati per tiranti e bordi di riferimento laterali.
6. Finire la rettifica superficiale del piano di riferimento superiore e del piano di posizionamento inferiore.
7. Ispezione di precisione: planarità, parallelismo, tolleranza della posizione del foro, controllo del calibro della filettatura.
8. Campionamento simulato della verifica ciclica swap-and-clamp sotto carico nominale.
Tabella per la risoluzione dei problemi
|
Fenomeno di guasto |
Probabile causa principale |
Soluzione consigliata |
|
Il posizionamento ripetuto della piastra si sposta dopo lo scambio |
Superficie di posizionamento inferiore deformata/ammaccata; posizione del foro del tirante spostata; usura della pinza del mandrino |
Ispezionare la planarità della piastra e la superficie di riferimento; controllare il motivo dei bottoni a pressione; effettuare la manutenzione o sostituire la pinza del mandrino |
|
I prigionieri di trazione non possono entrare agevolmente nelle pinze del mandrino |
Deriva della posizione dei fori maschiati; bottoni a pressione piegati o sovradimensionati; scheggiature nei buchi |
Verificare la tolleranza della posizione del foro; ispezionare i tiranti; pulire tutti i fori prima di sedersi |
|
La piastra oscilla/si posiziona in modo non uniforme sul mandrino |
Trucioli intrappolati tra il fondo e il mandrino; piano inferiore deformato; pulizia del dato mancante |
Pulire completamente la superficie di riferimento del mandrino e il fondo della piastra; rimolare o sostituire la piastra se la planarità viene meno |
|
Evidenti vibrazioni o chiacchiere da taglio |
Piastra non completamente inserita; coppia irregolare del perno di trazione; piastra sovraccarica per la qualità del materiale |
Riposizionare e serrare nuovamente tutti i prigionieri in modo uniforme; confermare il carico nominale rispetto ai parametri di taglio |
Specifiche di installazione
1. Pulire accuratamente la superficie di riferimento del mandrino a punto zero della serie 52 e la superficie di posizionamento inferiore della piastra; rimuovere tutti i trucioli, i residui di liquido refrigerante e le bave prima del posizionamento.
2. Inserire i perni di trazione corrispondenti nei fori inferiori della piastra alla coppia di serraggio consigliata ufficialmente; una coppia eccessiva distorce il foro maschiato e il riferimento della piastra, una coppia insufficiente provoca l'allentamento a causa delle vibrazioni di taglio.
3. Abbassare la piastra sul mandrino; assicurarsi che tutti i prigionieri entrino nelle pinze senza forzare. Azionare il bloccaggio, quindi verificare che la piastra sia completamente piatta senza oscillazioni.
4. Non posizionare mai spessori, carta o adesivo tra il fondo della piastra e la superficie di riferimento del mandrino; qualsiasi strato sandwich distrugge la precisione di ripetizione.
5. Durante la produzione di massa, controllare regolarmente la planarità della superficie superiore e i bordi di riferimento; sostituire o rimolare la piastra una volta che la planarità non rientra nella tolleranza o le superfici di riferimento mostrano ammaccature/usura.
6. Per le piastre personalizzate OEM, seguire rigorosamente i requisiti del disegno relativi alle dimensioni del contorno, alla disposizione dei fori della griglia, alle posizioni dei fori dei tiranti e alla planarità del riferimento.
Imballaggio e spedizione
Piastre di fissaggio a cambio rapido JWGRIP 52: gli SKU standard in stock supportano la spedizione rapida degli ordini in tutto il mondo.
Ogni piastra riceve una protezione antiruggine/anticorrosione indipendente e una pellicola protettiva della superficie sulle superfici di riferimento a terra prima dell'imballaggio.
Ordini di piccoli lotti: busta antiruggine più cartone resistente, con protezione degli angoli.
Ordini di esportazione all'ingrosso: cassa in legno massiccio resistente agli urti senza fumigazione con imbottitura separatrice, che previene graffi e deformazioni della superficie di riferimento durante la logistica marittima e terrestre a lunga distanza.
Gli ordini OEM modificati su misura seguono tempi di consegna reciprocamente confermati.
La scheda tecnica dell'ispezione del lotto e il registro dei test di planarità/dimensione sono allegati a ogni pacco di spedizione.
Servizi di supporto post-vendita
1. Termini di garanzia: in condizioni di installazione corretta, selezione dei perni di trazione abbinati e condizioni di lavoro nominali, il corpo principale della piastra non consumabile gode di una garanzia di 1 anno. I danni causati da taglio eccessivo, coppia di serraggio inadeguata, abrasione delle superfici di riferimento indotta da scheggiatura, impatto causato dall'uomo e corrosione chimica non conforme alle specifiche sono esclusi dall'ambito della garanzia.
2. Guida tecnica online remota per l'installazione e l'analisi dei guasti. I clienti globali possono inviare richieste tecniche tramite e-mail; gli ingegneri rispondono entro 24 ore lavorative.
3. Per ogni ordine di acquisto vengono forniti disegni dimensionali completi e documentazione sulle prestazioni dei materiali.
4. Consulenza tecnica a livello di ingegneria per le richieste OEM: regolazione delle dimensioni del contorno, modifica del layout dei fori della griglia, aggiornamento della qualità del materiale, opzioni speciali di anodizzazione/trattamento superficiale.
5. Fornitura stabile di pezzi di ricambio in lotti per piastre di fissaggio sia standard che personalizzate per ordini ripetuti.
Approvvigionamento e valutazione tecnica
Valore fondamentale: fusione/forgiatura per invecchiamento composto con distensione, rettifica su due lati ultraprecisa, rigoroso controllo di qualità interno multifase, schema dei fori intercambiabile con i tradizionali sistemi punto zero della serie 52, personalizzazione flessibile di dimensioni OEM/materiale/trattamento superficiale.
La piastra di fissaggio a cambio rapido 52 per il supporto di lavoro CNC risolve i tipici colli di bottiglia dell'utensileria superiore dei sistemi di fissaggio a punto zero: deriva della planarità della superficie superiore, spostamento della posizione del foro del perno di trazione, deformazione del datum inferiore e breve durata delle piastre fresate non trattate.
Promemoria sulla valutazione:
1. Confermare la corrispondenza delle specifiche del sistema punto zero e verificare la compatibilità del modello di foro del tirante prima di effettuare un ordine di acquisto.
2. Chiarire le dimensioni del contorno richieste, la disposizione dei fori della griglia, il carico di taglio massimo effettivo e le condizioni ambientali dell'officina (normale/elevata corrosione) e scegliere di conseguenza la versione leggera in fusione di alluminio o la versione rigida in acciaio.
3. Gli articoli standard in stock godono di tempi di consegna brevi; seleziona la progettazione personalizzata OEM per requisiti speciali di profilo, disposizione dei fori o trattamento superficiale.
Direttamente dalla fabbrica da JWGRIP. Piastra di utensileria superiore preferita per stampi, ricambi auto e lavorazioni generali di precisione a 3 assi/5 assi set di attrezzature punto zero serie 52.
Domande frequenti
D1: Le piastre di fissaggio standard 52 possono corrispondere direttamente ai mandrini a punto zero della serie 52 di altre marche?
Le versioni standard sono intercambiabili solo con i sistemi punto zero della serie 52 dotati di schema di fori per tiranti e interfaccia di riferimento completamente abbinati. Se il modello è diverso, sarà adottata una piastra personalizzata OEM.
Q2: Quali segnali indicano che una piastra di fissaggio necessita di sostituzione o rimolatura?
Sostituire o riaffilare una volta che la planarità della superficie superiore non rientra nella tolleranza, il riferimento inferiore mostra un'ammaccatura/deformazione o il posizionamento ripetuto non può essere ripristinato dopo un'accurata pulizia del mandrino e della piastra.
Q3: È possibile posizionare spessori o carta sotto la piastra per regolare l'altezza?
No. Qualsiasi strato sandwich tra il fondo della piastra e la superficie di riferimento del mandrino distrugge la precisione di ripetizione. La regolazione dell'altezza deve essere effettuata mediante rettifica di precisione del riferimento della piastra stessa.
Q4: Piastra in alluminio pressofuso o piastra in acciaio: quale scegliere?
L'alluminio pressofuso è più leggero, più veloce da sostituire e si adatta ai tagli da leggeri a medi; le versioni in acciaio (o ghisa) offrono maggiore rigidità e mantenimento della planarità per stampi e fustellature per impieghi gravosi. Scegli in base al carico di taglio e ai requisiti dinamici della macchina.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
Consigli sulle notizie