- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

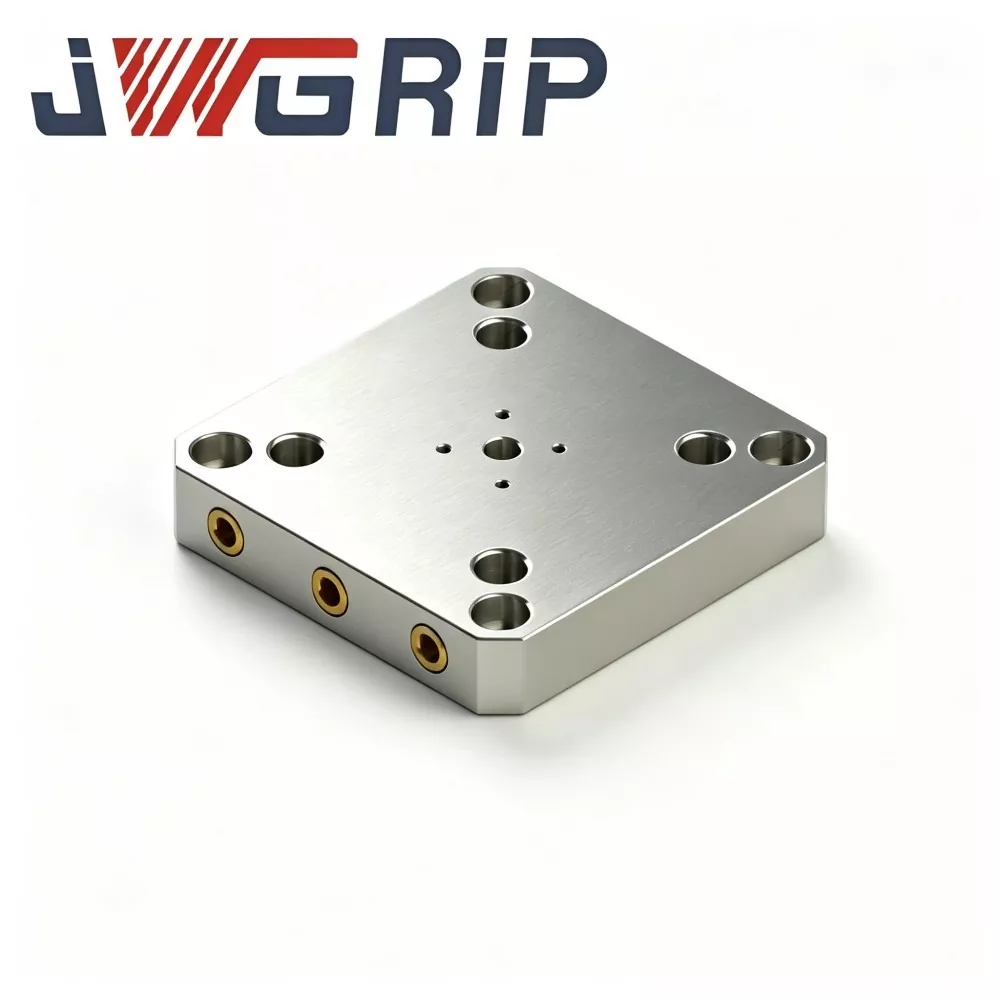
96 Piastra di fissaggio a cambio rapido per bloccaggio pezzi CNC
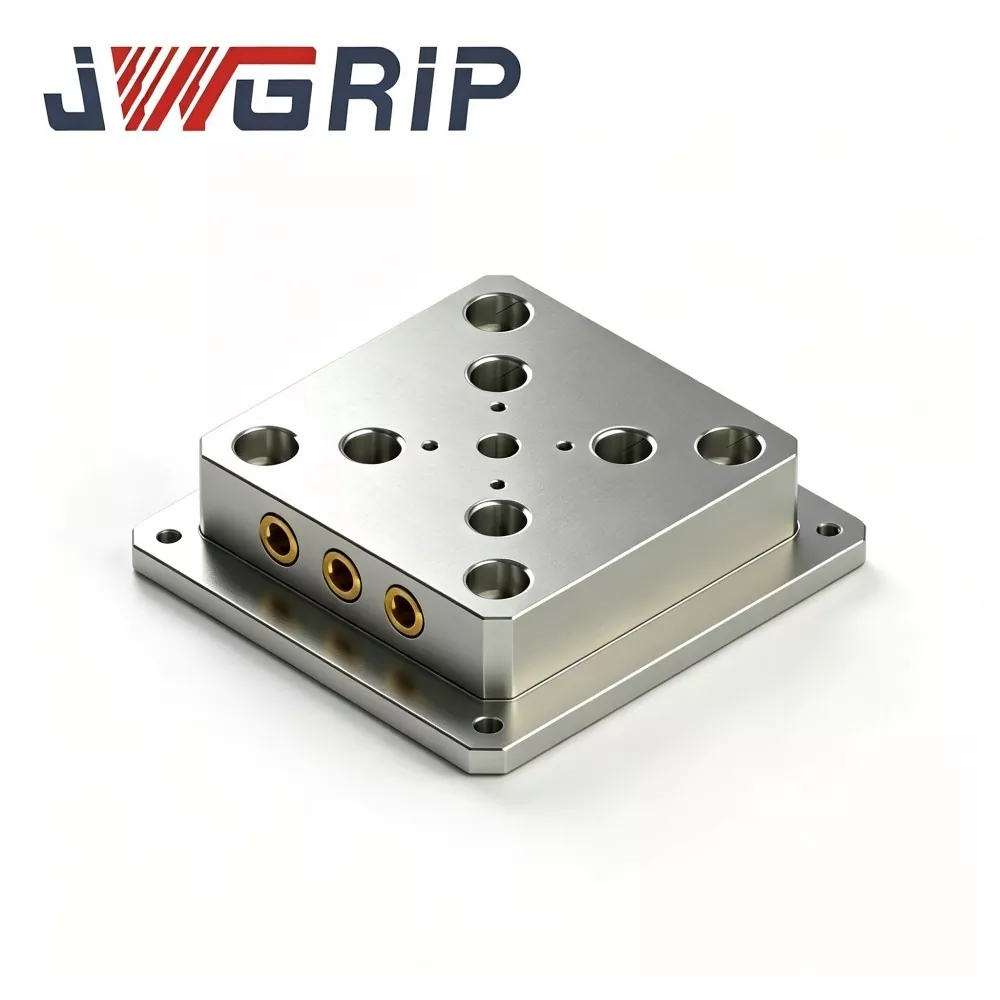
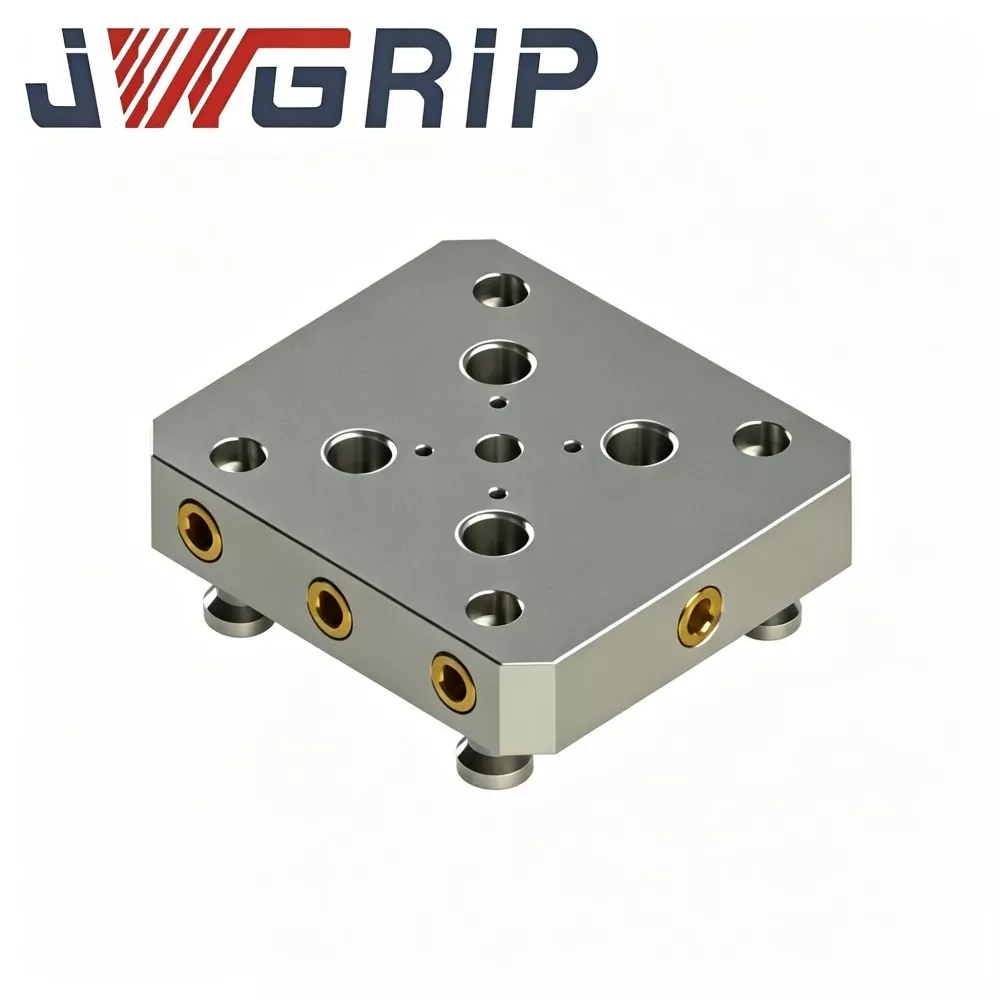
JWGRIP è il produttore e fornitore professionale di 96 piastre di fissaggio a cambio rapido per supporti CNC in Cina, fornendo un servizio diretto in fabbrica con modelli standard completamente disponibili per supportare l'approvvigionamento di appalti globali e la cooperazione progettuale. Si tratta di una piastra portautensili superiore integrata ad alta efficienza progettata specificamente per le moderne officine di fresatura CNC, lavorazione a cinque assi e produzione di stampi. Integra uno schema di montaggio standardizzato con perno a trazione serie 96, un corpo della piastra portante ad alta rigidità e un'interfaccia di montaggio del pezzo con griglia superiore in una singola unità, eliminando la calibrazione ripetuta del comparatore e piastre distanziatrici transitorie aggiuntive.
Questa piastra di fissaggio a cambio rapido 96 ad alte prestazioni per il bloccaggio di pezzi CNC è realizzata in acciaio legato temprato 42CrMo di alta qualità, caratterizzato da un'eccezionale precisione di posizionamento ripetuto, rigidità strutturale ultra robusta e prestazioni meccaniche stabili a lungo termine. Tutte le superfici di riferimento del posizionamento chiave adottano una rigorosa tecnologia di lavorazione integrale a serraggio singolo per garantire un'elevata coerenza complessiva dei dati. Dopo la lavorazione di sgrossatura, i pezzi grezzi in acciaio legato vengono sottoposti a un trattamento di invecchiamento completo di distensione per eliminare completamente lo stress residuo interno ed evitare deformazioni strutturali causate da carichi di taglio alternati a lungo termine.
Le superfici di accoppiamento critiche, ovvero la faccia di posizionamento inferiore che si trova sui 96 mandrini e il riferimento superiore di montaggio del pezzo, sono rifinite mediante rettifica ad altissima precisione, offrendo prestazioni di accoppiamento stabili e affidabili. Supportando la preimpostazione offline delle apparecchiature e il rapido bloccaggio/scambio in macchina, riduce efficacemente il carico di lavoro di allineamento manuale, abbrevia i tempi di configurazione delle apparecchiature e riduce i tempi di inattività non riducenti. Ampiamente applicabile alla lavorazione di stampi, alla fresatura di precisione multiasse e alle linee di produzione automatizzate, fornisce una piattaforma di bloccaggio modulare solida, standardizzata e ad alta efficienza per officine di lavorazione industriale globali.
Perché scegliere JWGRIP
Le piastre di fissaggio convenzionali creano molti problemi nelle officine quotidiane di lavorazione di stampi e multiasse:
· La frequente sostituzione dell'apparecchio richiede installazione, allineamento e calibrazione manuale ripetuti. La qualità dell'impostazione dipende fortemente dall'abilità dell'operatore, producendo risultati di posizionamento instabili e sprecando ore di produzione valide.
· Le piastre di fissaggio ordinarie fatte in casa non hanno uno schema di tiranti standardizzato e una lavorazione di riferimento. I carichi di taglio alternati e sostenuti producono una concentrazione di sollecitazioni e una sottile deformazione della lamiera, rovinando gradualmente la precisione di posizionamento e la coerenza dimensionale del pezzo in batch.
JWGRIP migliora il prodotto dalla lavorazione delle materie prime alla rettifica dei pezzi finiti:
Tutte le superfici di riferimento di posizionamento critico adottano la strategia di lavorazione completa con un solo serraggio.
I pezzi grezzi in acciaio legato 42CrMo temprato vengono sottoposti a un invecchiamento completo di distensione dopo la lavorazione di sgrossatura per rimuovere lo stress residuo interno.
La superficie di posizionamento inferiore e il riferimento superiore del pezzo sono rettificati con precisione per garantire un posizionamento stabile sui mandrini a punto zero della serie 96.
Il modello pull-stud standard della serie 96 consente la preimpostazione dell'attrezzatura offline. Gli operatori costruiscono morse e sotto-attrezzaggi sulla piastra esterna alla macchina; la piastra completa viene quindi posizionata sui 96 mandrini e bloccata in pochi secondi, riducendo il carico di lavoro di allineamento manuale.
I servizi personalizzati e OEM supportano pezzi di dimensioni speciali ed esigenze specifiche di installazione della tavola macchina, offrendo un'affidabile piattaforma di bloccaggio modulare per la lavorazione di stampi, fresatura di precisione multiasse e linee di produzione automatizzate.
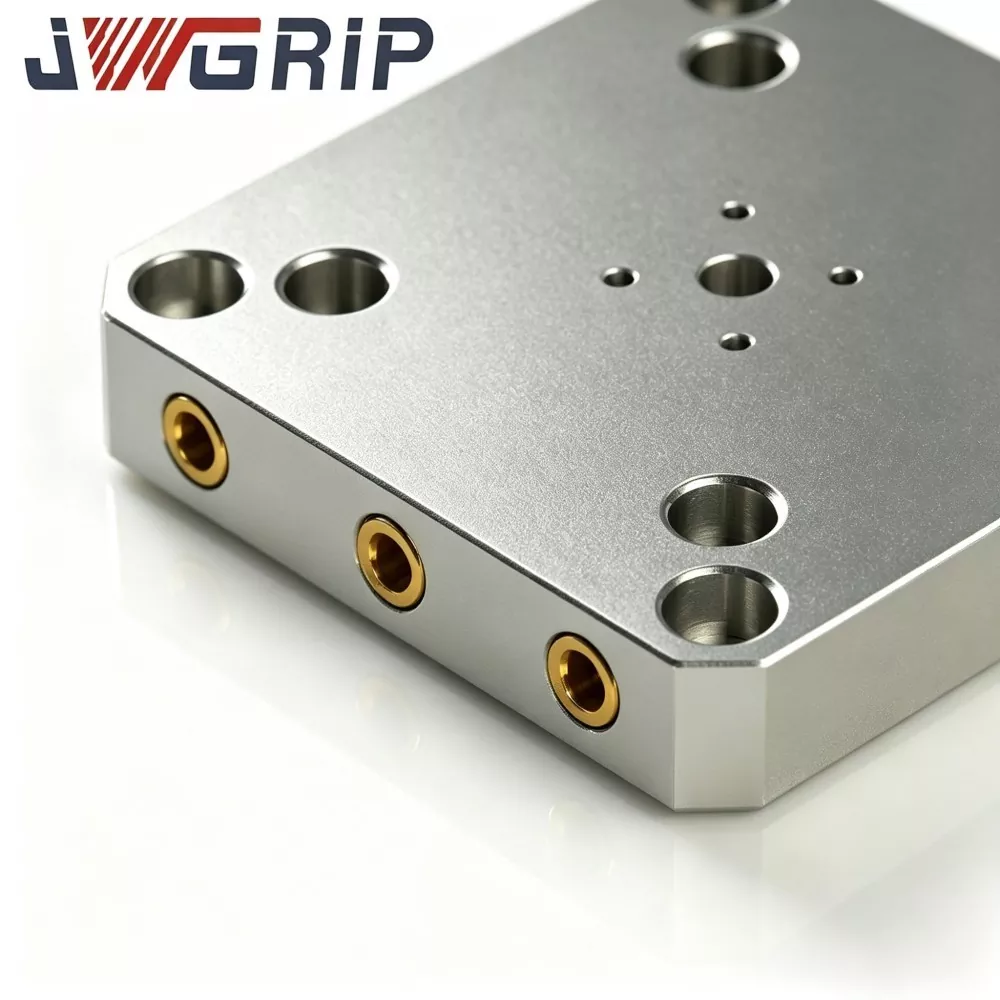
Meccanismo centrale
La piastra di fissaggio a cambio rapido JWGRIP 96 è la piastra di utensileria superiore che si accoppia con i mandrini a punto zero della serie 96 montati sulla tavola della macchina:
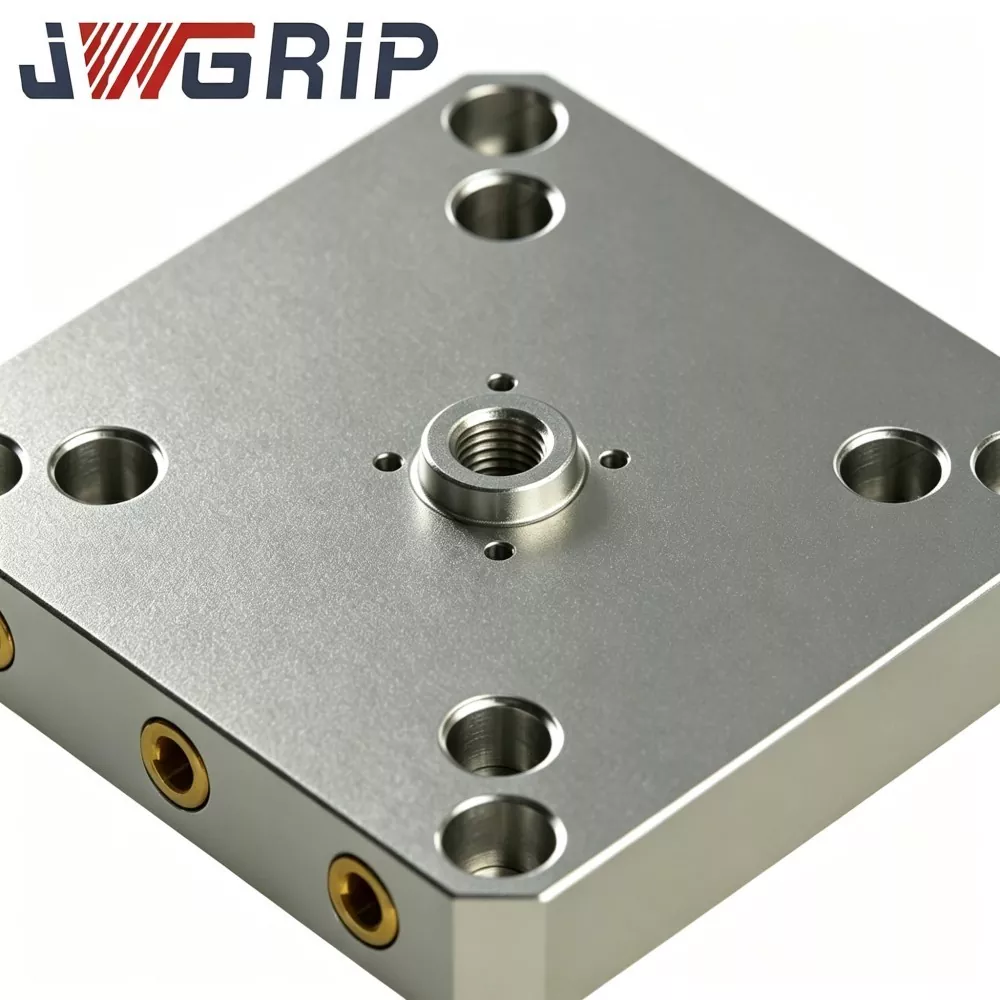
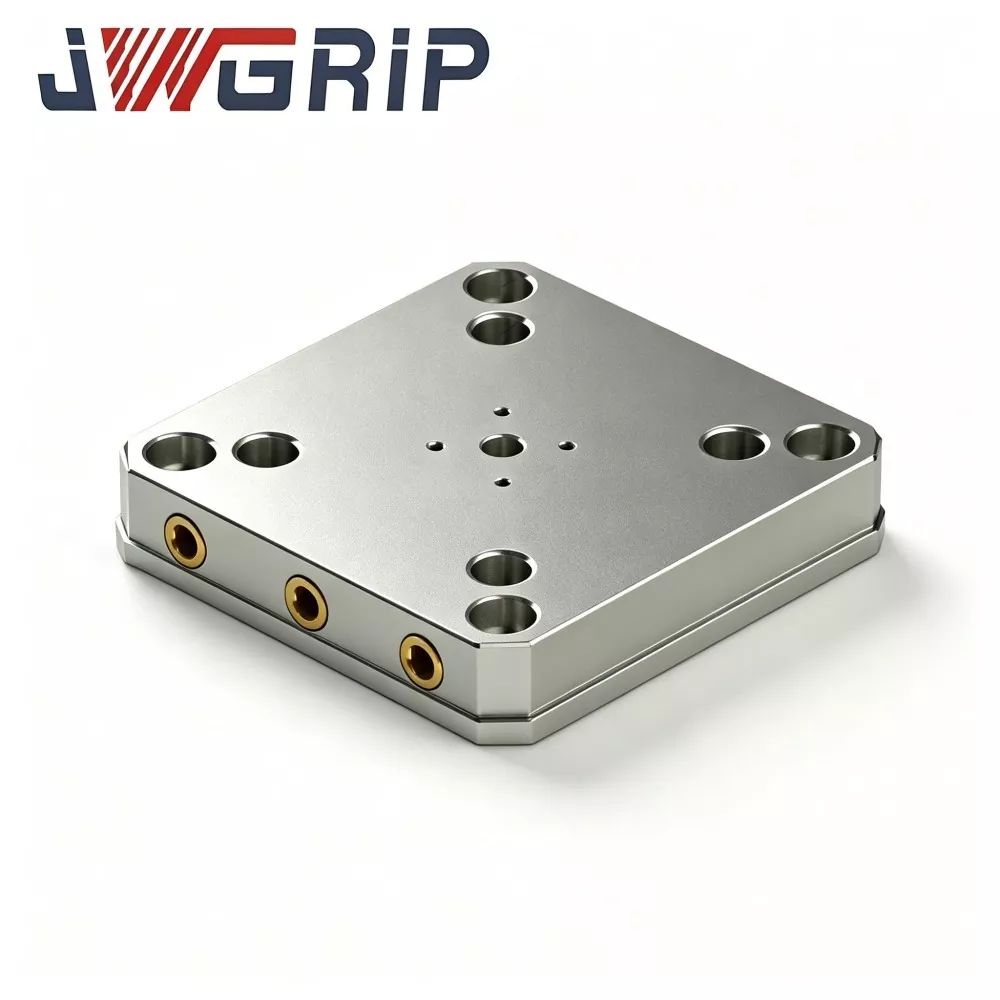
La faccia di posizionamento inferiore è conforme allo schema punto zero della serie 96. I fori filettati sul fondo ricevono prigionieri a 96 modelli abbinati, che si avvitano dal basso e si innestano nelle pinze di serraggio interne dei 96 mandrini.
La superficie di posizionamento inferiore è piatta sulle facce di riferimento del mandrino; una volta serrati i mandrini, l'intera piastra viene abbassata e posizionata radialmente/assialmente su un dato di posizionamento ripetuto.
La superficie superiore utilizza una disposizione a griglia standard del settore di fori filettati e fori per spine di centraggio per il montaggio diretto di morse, sotto-attrezzature o pezzi in lavorazione.
I bordi di riferimento laterali sono fresati con precisione per la ricerca dei bordi in macchina e il caricamento ripetuto.
Punti salienti della progettazione meccanica:
Tutti i punti di riferimento di posizionamento (faccia di posizionamento inferiore, modello di fori per tiranti e riferimento superiore) sono lavorati su un unico corpo della piastra. Le parti distanziatrici assemblate sono ridotte al minimo per evitare derive di tolleranza accumulate durante cicli di scambio ripetuti.
La struttura rinforzata con tasche/nervature distribuisce la forza di taglio dinamica su tutta la piastra invece di concentrare lo stress sui fori locali dei perni di trazione, migliorando la durata in condizioni di taglio pesanti.
L'affidabilità dell'ubicazione rimane stabile per la produzione continua basata su turni, sia utilizzata per progetti di officine per appalti o per siti di cambio ad alta frequenza.
Prestazioni Tecniche
Stabile precisione di posizionamento ripetuto: le superfici di riferimento critiche ricevono una rettifica di precisione multi-passaggio. Precisione di posizionamento ripetuto ≤0,010 mm dopo centinaia di scambi di dispositivi. La tolleranza di posizione della disposizione dei fori del perno è rigorosamente controllata entro ±0,006 mm per evitare deviazioni di posizionamento cumulative nella lavorazione di parti con setup multiplo.
Corpo in lega di acciaio temprato ad alta resistenza 42CrMo: il trattamento termico di tempra e rinvenimento integrale garantisce una durezza superficiale HRC 54–58. Buone prestazioni anti-impatto e anti-deformazione resistono ai graffi da truciolo, alla pressione di serraggio ciclica e al carico di taglio pesante intermittente. Ampiamente adottato da officine di stampi, fabbriche di componenti per auto e impianti di lavorazione aerospaziale.
Evidente guadagno in termini di efficienza nel cambio degli utensili: dopo che i 96 mandrini sono stati installati una sola volta sulla tavola della macchina, lo scambio della piastra di fissaggio richiede solo 8-12 secondi. Non è necessario alcun tramming ripetuto del comparatore. I tempi di setup non produttivo diminuiscono in modo significativo, aumentando l’efficacia complessiva delle apparecchiature sia per la produzione di massa che per gli ordini di prototipi con frequenti cambi.
Ampia compatibilità e supporto OEM personalizzato: il modello con perno di trazione standard si adatta ai principali mandrini a punto zero commerciali della serie 96. La disposizione della griglia superiore può ospitare morse standard, sottopiastre e maschere di posizionamento. La fabbrica JWGRIP fornisce servizi OEM e personalizzati: è possibile regolare le dimensioni esterne, la disposizione dei fori della griglia, il modello dei tiranti, i ritagli di evitamento e l'altezza del risalto di montaggio. Le versioni personalizzate soddisfano richieste speciali per progetti di appalti e trasformazioni di linee di automazione.
Certificazione industriale completa e ispezione dei lotti: ogni lotto viene sottoposto a controllo dimensionale, test di durezza, ispezione di planarità/parallelismo e verifica di stabilità di posizionamento. I rapporti di ispezione ISO9001 possono essere forniti per la presentazione di documenti formali di appalto.
Produzione e controllo qualità
Tutte le piastre di fissaggio a cambio rapido JWGRIP 96 per il bloccaggio di pezzi CNC sono prodotte e ispezionate all'interno della nostra fabbrica cinese seguendo un flusso di lavoro multifase standardizzato:
1. Ispezione in entrata della materia prima: la barra d'acciaio 42CrMo viene sottoposta all'analisi della composizione chimica e al test di durezza; certificati dei materiali allegati. Le materie prime non qualificate vengono rifiutate direttamente.
2. Fresatura CNC di sgrossatura: contorno esterno sgrossato, struttura di tasche/nervature e prefori; lasciare un sovrametallo di finitura su tutte le superfici relative al posizionamento.
3. Trattamento termico di tempra e rinvenimento: controlla con precisione le curve di riscaldamento, mantenimento e raffreddamento per raggiungere la durezza target HRC 54–58 e rilasciare lo stress del materiale interno. Questo passaggio è obbligatorio per le prestazioni antideformazione in caso di taglio dinamico a lungo termine.
4. Invecchiamento per distensione: ulteriore rilascio dello stress residuo introdotto dalla lavorazione di sgrossatura e dal trattamento termico.
5. Finitura della lavorazione CNC: lavorazione dei fori filettati dei tiranti inferiori, della superficie di posizionamento inferiore, dei fori della griglia superiore, dei bordi di riferimento laterali e degli elementi ausiliari; Tolleranza della dimensione critica controllata entro ±0,007–0,012 mm.
6. Rettifica superficiale di precisione multi-passaggio dei piani di riferimento superiore e inferiore per garantire planarità e parallelismo.
7. Verifica del calibro della filettatura e simulazione del montaggio del perno di trazione: conferma che ogni foro maschiato si accoppia con il perno di trazione a 96 modelli abbinato senza interferenze.
8. Ispezione completa finale: dimensione, durezza, planarità, parallelismo, precisione della posizione del foro del tirante e prestazioni di posizionamento ripetuto su un mandrino da 96. Ogni prodotto riceve un numero seriale univoco di tracciabilità. Le lastre non conformi vengono sottoposte a rilavorazione piuttosto che a imballaggio.
9. Pulizia antiruggine, trattamento superficiale con ossido nero e imballaggio in cassa di compensato resistente agli urti.
Rischi di funzionamento errato
Quando si distribuisce la piastra di fissaggio a cambio rapido JWGRIP 96, prestare attenzione a questi punti di utilizzo improprio per evitare urti dell'apparecchiatura o errori di posizionamento:
Valutare in anticipo l'altezza complessiva. L'altezza combinata della piastra di fissaggio più le morse superiori/i sotto-dispositivi può provocare la rottura del mandrino. Eseguire la misurazione di simulazione prima del taglio di massa formale.
Distinguere la capacità portante statica dal carico di taglio dinamico. Anche con un valore di prova di pressione statica elevato, gli utenti devono seguire i parametri di carico dinamico nominali ufficiali in caso di impatto di taglio reale.
Previene l'accumulo di trucioli sulla faccia di posizionamento inferiore e all'interno dei fori filettati dei tiranti. Residui di trucioli di ferro graffiano la superficie di posizionamento e creano deviazioni di posizionamento. Implementare una regolare manutenzione della pulizia in loco.
Stringere i prigionieri solo alla coppia specificata. Una coppia eccessiva distorce i fori maschiati e il riferimento della piastra; la coppia insufficiente si allenta sotto le vibrazioni del taglio.
Per i progetti di appalti: confermare il formato della certificazione, il contenuto del rapporto di ispezione e i requisiti di tracciabilità del numero di serie nella fase di comunicazione iniziale.
Confezione
Ogni piastra di fissaggio JWGRIP viene sottoposta a pulizia completa, spruzzatura di olio antiruggine e avvolgimento di carta antiruggine, quindi viene imballata in una custodia di legno compensato resistente agli urti riempita di schiuma per evitare collisioni e danni da vibrazioni durante il trasporto marittimo, aereo o terrestre.
Opzioni logistiche disponibili
Selezioni logistiche multiple per diversi scenari di ordine:
Trasporto marittimo: spedizioni di grandi volumi per progetti di appalti
Trasporto aereo: rifornimento urgente delle scorte
Espresso internazionale: consegna di campioni di prova di piccoli volumi
Domande frequenti
Q1: Siete produttori o fornitori commerciali della piastra di fissaggio a cambio rapido 96 per supporti CNC?
A1: JWGRIP è un vero produttore di dispositivi con sede in Cina. Tutti i flussi di lavoro di produzione vengono completati internamente. Forniamo servizi di supporto allo sviluppo OEM e agli appalti di gara anziché lavorare come intermediari.
Q2: Questa piastra di fissaggio può essere adattata ai mandrini della serie 96 modificati non standard?
A2: La versione standard corrisponde ai mandrini a punto zero a 96 modelli generali del settore. Se i tuoi mandrini sono unità non standard fortemente modificate, invia disegni o foto per la valutazione tecnica prima di ordinare.
Q3: Qual è la precisione di posizionamento ripetuto della piastra di fissaggio standard?
R3: La piastra di fissaggio a cambio rapido JWGRIP 96 standard raggiunge una precisione di posizionamento ripetuto ≤ 0,010 mm. Versioni personalizzate di maggiore precisione possono essere sviluppate in base a requisiti tecnici speciali.
Q4: Qual è l'ambito di copertura della garanzia?
A4: Garanzia di due anni contro difetti causati dalla fabbricazione in condizioni di carico nominale e installazione corretta. I danni causati da sovraccarico, corrosione dei trucioli, collisioni meccaniche o manutenzione impropria non rientrano nell'ambito della garanzia.
Q5: Posso ottenere un preventivo formale e documenti di listino prezzi?
R5: Sì. Si prega di contattare il team di vendita JWGRIP. Prepariamo un listino prezzi o un preventivo commerciale formale in base alla configurazione del prodotto, al volume degli ordini e ai requisiti aziendali.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
Consigli sulle notizie