- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

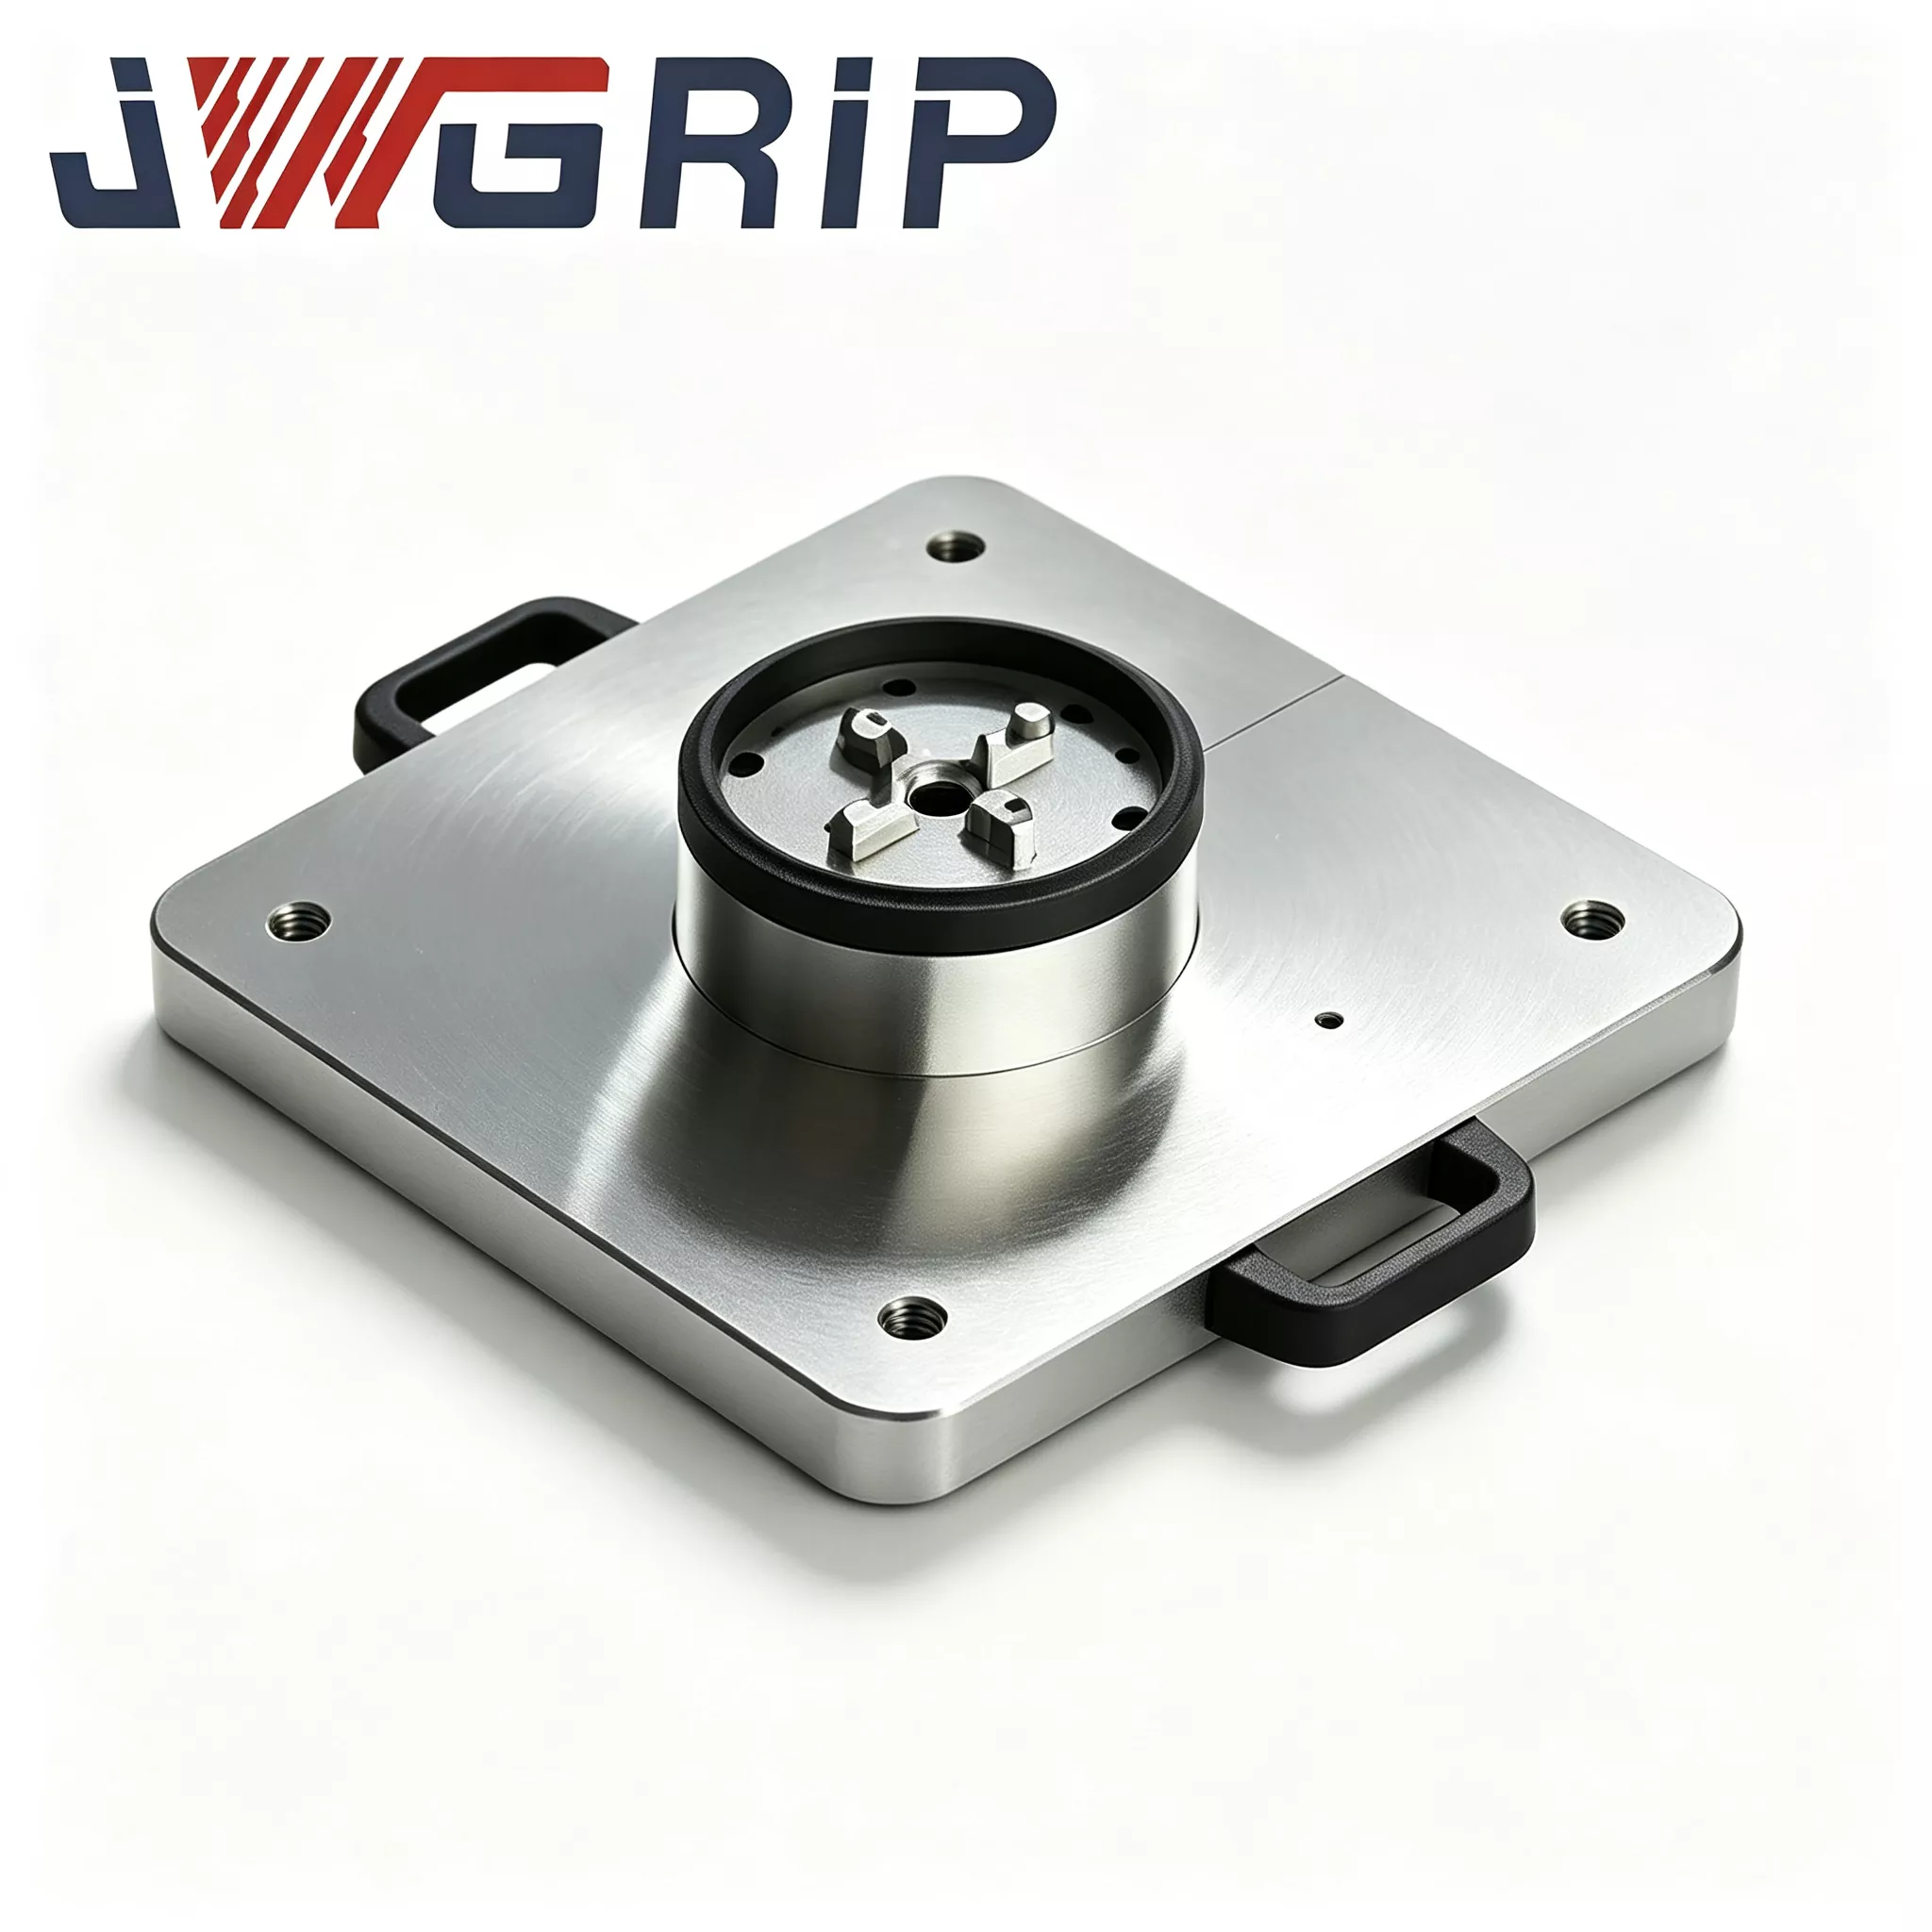
Pallet punto zero automatizzato con mandrino motorizzato
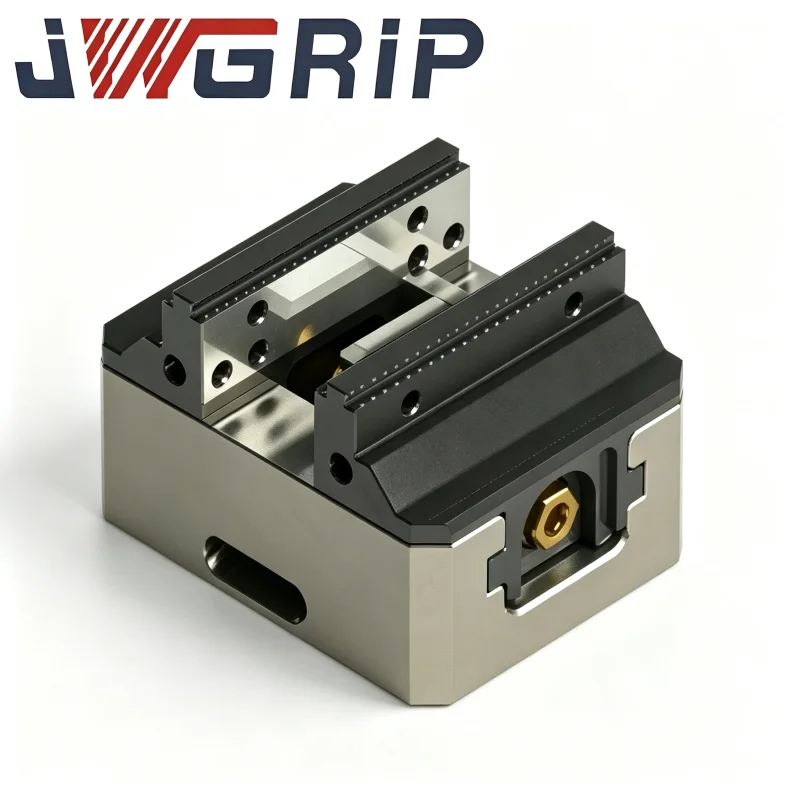
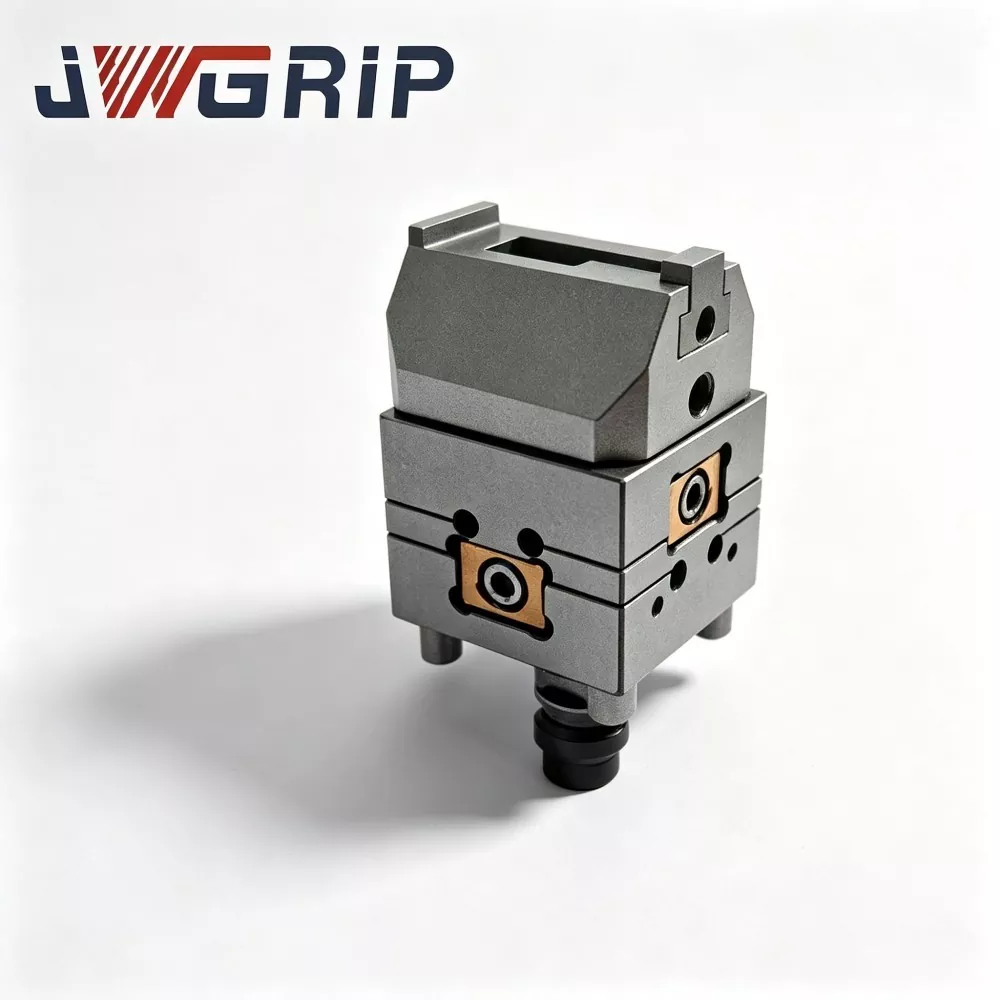
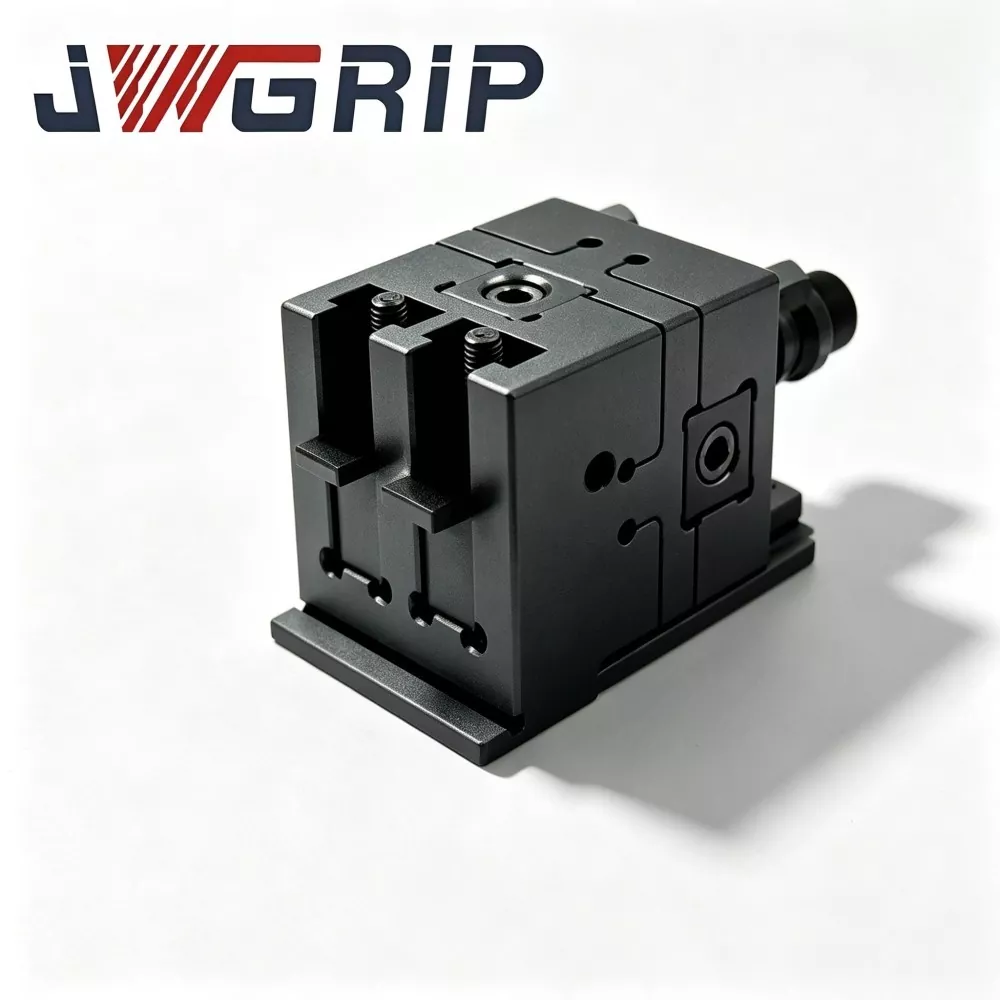
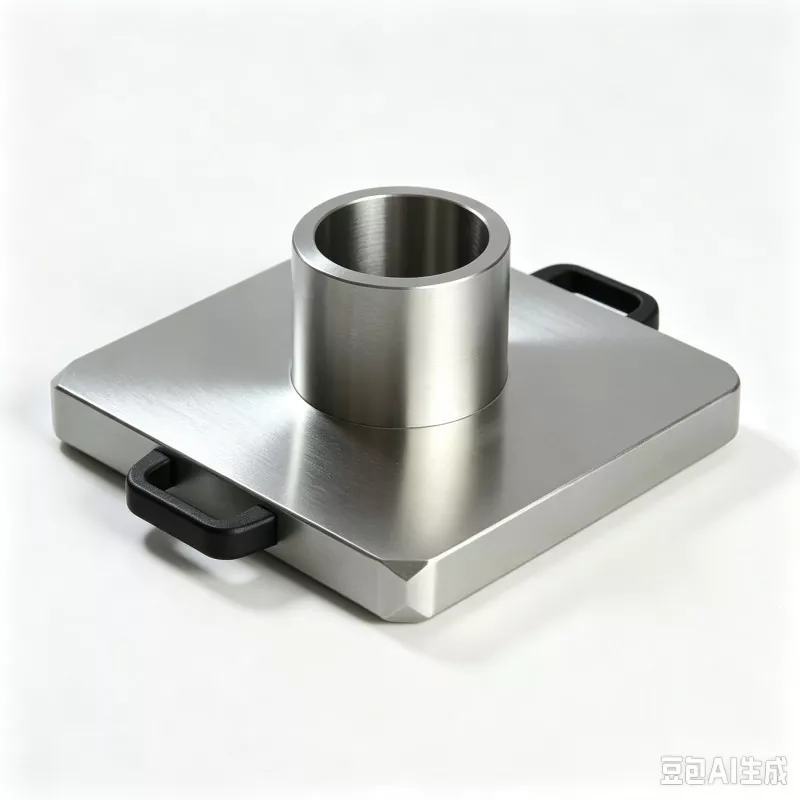
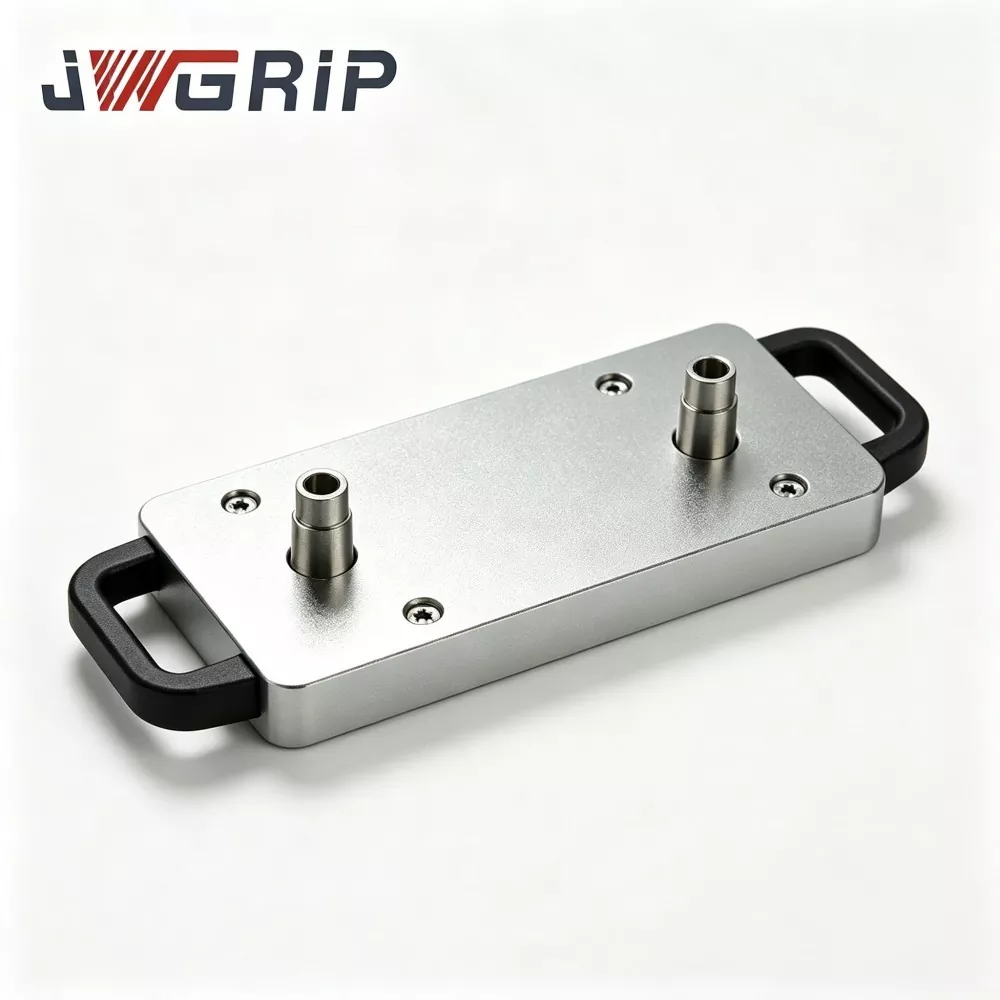
JWGRIP è il produttore e fornitore del pallet Zero Point automatizzato professionale con mandrino elettrico in Cina. Si tratta di un dispositivo di posizionamento del punto zero integrato progettato specificamente per linee di produzione CNC flessibili e senza operatore. Integra il componente di riferimento per il posizionamento del punto zero e l'unità di bloccaggio del mandrino pneumatico in un unico dispositivo, eliminando la necessità di acquistare ulteriori piastre adattatrici multistrato o attacchi separati del mandrino. Può essere installato e fissato direttamente sul piano di lavoro della macchina utensile e collegato alle pinze di robot industriali.
Il pallet a punto zero automatizzato con mandrino motorizzato può ottenere il posizionamento automatico, il bloccaggio automatico e il rilascio automatico dopo il bloccaggio del pezzo. È stato ampiamente utilizzato nella lavorazione di parti pressofuse in lega di alluminio per autoveicoli, nella produzione su larga scala di componenti strutturali metallici per l'elettronica di consumo 3C e nelle unità automatiche di lavorazione degli elettrodi di grafite nelle officine di stampi.
Composizione del prodotto e flusso di lavoro
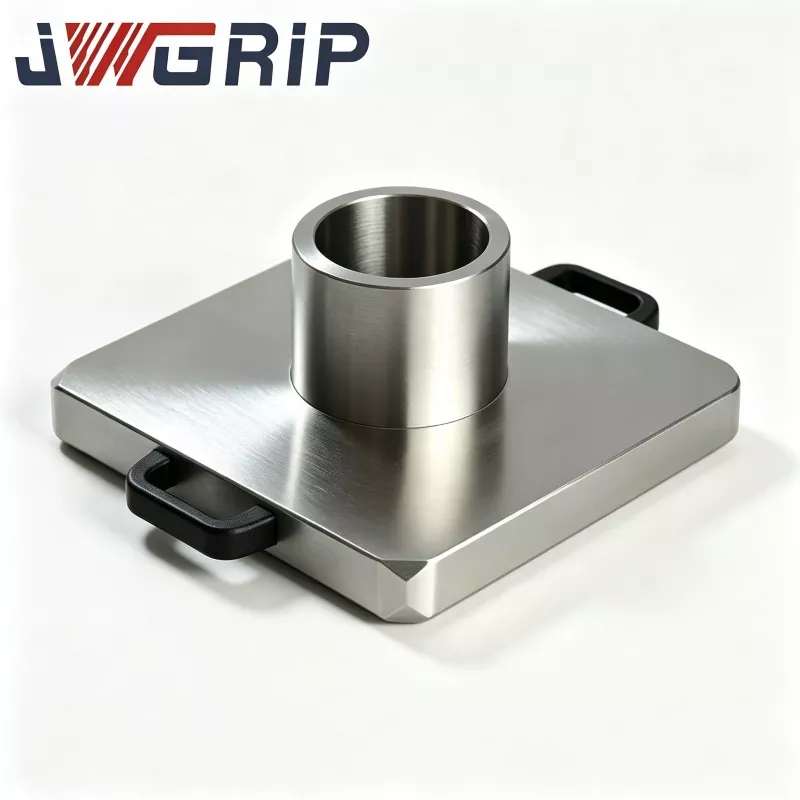
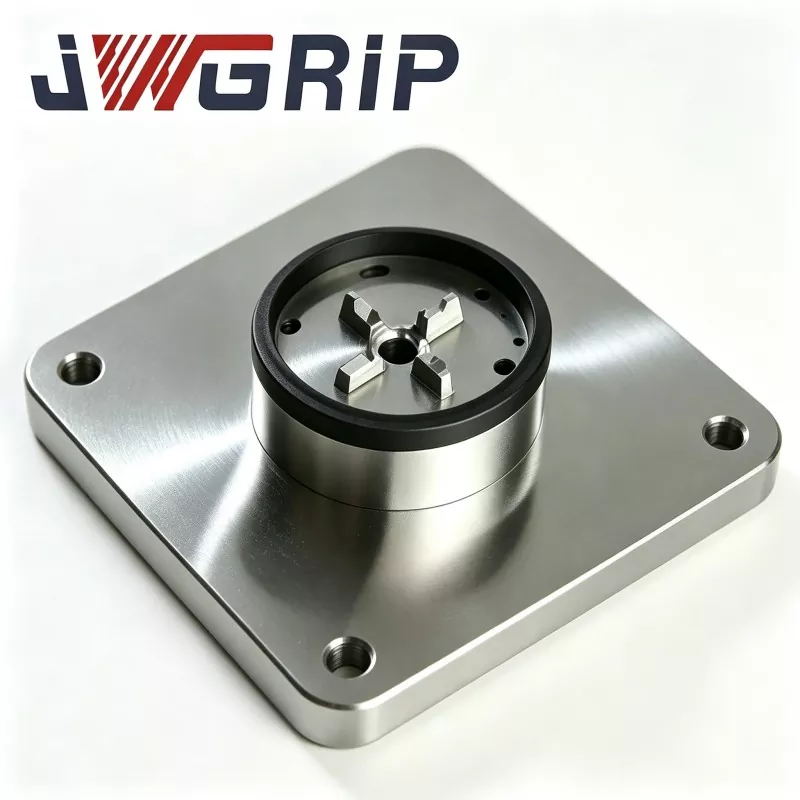
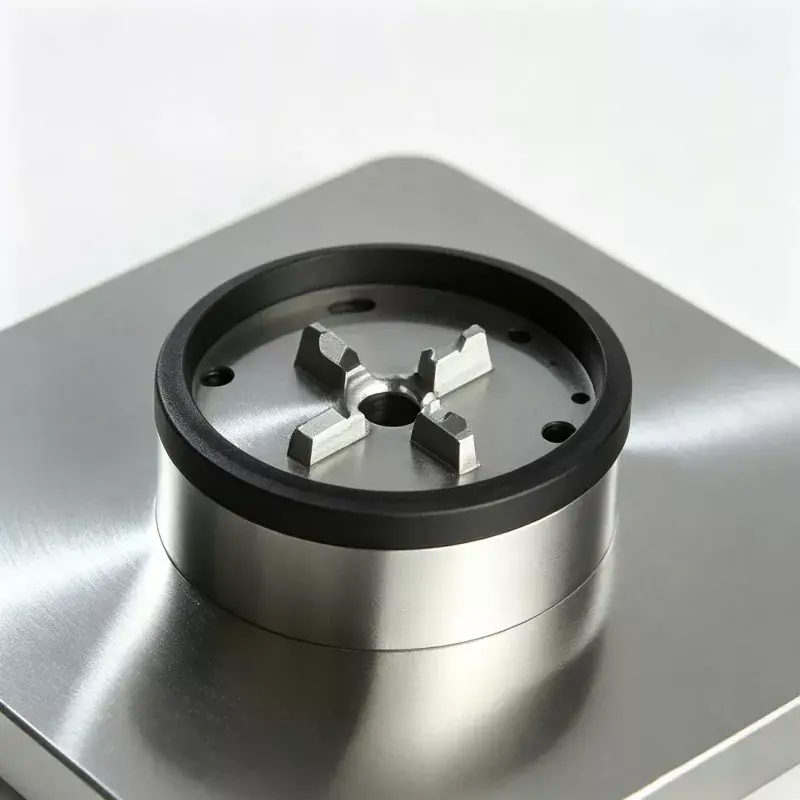
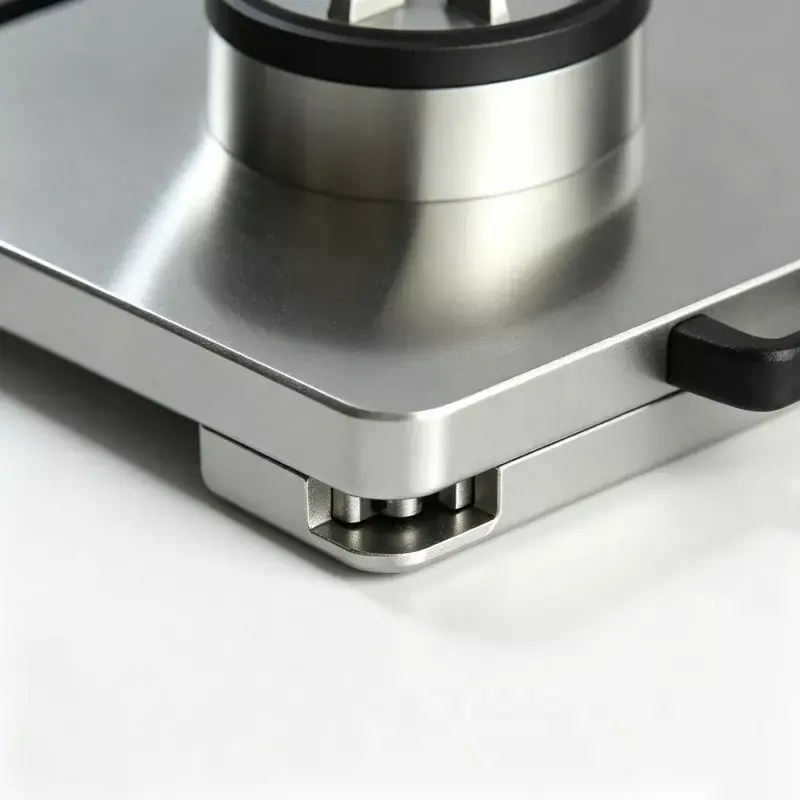
Il pallet Zero Point automatizzato con mandrino motorizzato appartiene alla serie Zero Point Pallet. È composto principalmente da quattro componenti principali: il corpo base del pallet, il gruppo manicotto di posizionamento del punto zero ad alta precisione, il modulo di azionamento pneumatico e l'attrezzatura del mandrino elettrico sincrono.
Il flusso di lavoro completo è il seguente: Il robot industriale preleva la base di fissaggio del pezzo caricato e lo posiziona sul piano di riferimento del pallet. Il manicotto di posizionamento del punto zero completa il posizionamento iniziale. Quando il sensore integrato rileva la posizione con precisione, invia un segnale al sistema di controllo PLC.
Il PLC avvia il circuito pneumatico e l'unità pneumatica integrata fa sì che l'attrezzatura del mandrino motorizzato si muova in modo sincrono verso l'interno, ottenendo un bloccaggio radiale uniforme della base dell'attrezzatura.
Una volta completato il bloccaggio, un segnale elettrico di conferma viene inviato alla macchina utensile CNC e inizia il ciclo di lavorazione del taglio.
Quando il programma di lavorazione termina, la macchina utensile invia un segnale di completamento e il circuito pneumatico rilascia la pressione. L'attrezzatura del mandrino si apre in modo sincrono e il robot estrae il pezzo completato insieme all'attrezzatura, preparandosi per il successivo ciclo di caricamento.
L'intero processo non richiede il serraggio manuale dei bulloni né l'indicazione e l'allineamento manuali.

Vantaggi del processo
Il grezzo della piastra di base è realizzato in acciaio legato forgiato e viene sottoposto a due processi completi di trattamento termico di distensione per eliminare lo stress residuo interno generato durante il processo di lavorazione CNC.
Molti concorrenti a basso costo ometteranno questo passaggio cruciale. Se le tensioni residue interne al materiale base sono significative, ripetuti serraggi in officina e gli sbalzi termici dovuti ai cicli giorno-notte possono causare deformazioni microscopiche invisibili ad occhio nudo sul piano di riferimento.
Ciò porterà a continue deviazioni dimensionali nei pezzi lavorati e si tradurrà in una grande perdita di scarti.
Ogni pezzo di materia prima nella nostra fabbrica completa rigorosamente l'intero processo di ricottura. Questo standard deriva da oltre dieci anni di esperienza pratica nel campo dell'ingegneria e serve numerosi progetti di attrezzature automatizzate CNC. La boccola di posizionamento è realizzata in acciaio per cuscinetti ad alta resistenza all'usura, è sottoposta a trattamento di tempra e rinvenimento ed è combinata con la rettifica fine del foro interno e la lavorazione ultrafine per ridurre al minimo lo spazio tra le superfici di posizionamento e garantire prestazioni di posizionamento stabili anche dopo innumerevoli cicli di sostituzione.
Vantaggi fondamentali
1. Progettazione strutturale integrata in un unico pezzo
Il design monopezzo integrato consente di risparmiare spazio di montaggio sul piano di lavoro della macchina utensile ed elimina gli errori di assemblaggio accumulati causati dalle piastre adattatrici multistrato. Le tradizionali soluzioni di tipo diviso richiedono l'impilamento di pallet a punto zero, piastre di base adattatrici e mandrini indipendenti, dove l'impilamento di 2-3 piastre può generare 3-5μm aggiuntivi di deviazione di posizionamento accumulata. Il nostro design monolitico integrato evita queste fonti di errore, riduce il numero di accessori acquistati e abbassa i costi di gestione dei pezzi di ricambio per i clienti finali.
2. Ripetere la precisione di posizionamento
Il pallet offre una precisione di posizionamento ripetibile stabile di ±2μm. I fori interni delle boccole di posizionamento vengono lavorati mediante superfinitura di levigatura. Ogni pallet viene sottoposto a un'ispezione di precisione dell'intero articolo al 100% prima della consegna e ogni unità viene spedita con un rapporto di ispezione originale cartaceo che può essere fornito per la verifica su richiesta degli acquirenti esteri.
3. Integrazione dell'automazione nativa
Le porte pneumatiche standardizzate e le interfacce di uscita del segnale elettrico NPN sono riservate, rendendo il pallet compatibile con diversi marchi di robot industriali tradizionali presenti sul mercato. Supporta realmente la produzione non presidiata nei turni di notte. Secondo i dati reali di retrofit forniti da un utente finale di ricambi auto domestici, il tempo del ciclo di cambio attrezzatura è sceso dai 12-15 minuti originali del manuale fino a 45 secondi dopo la distribuzione dei nostri pallet, senza che nessun operatore debba rimanere sul posto durante i turni notturni.
4. Elevata forza di serraggio in uscita
L'unità mandrino pneumatico integrata fornisce una forza di bloccaggio massima fino a 45 kN, in grado di resistere all'impatto di taglio generato dalla lavorazione ad avanzamento pesante di pezzi in acciaio per stampi e alluminio pressofuso, riducendo efficacemente il rischio di spostamento e allentamento dell'attrezzatura durante le operazioni di taglio.
5. Manutenzione conveniente e costo dei pezzi di ricambio controllabile
I gruppi ganascia del mandrino possono essere smontati e sostituiti singolarmente senza rimuovere l'intero pallet dal piano di lavoro della macchina utensile. Quando le ganasce subiscono abrasioni o danni, i clienti devono solo acquistare i pezzi di ricambio corrispondenti anziché sostituire l'intero set di pallet, riducendo di fatto gli investimenti a lungo termine per la manutenzione delle apparecchiature.
Casi di clienti reali
Il pallet zero point automatizzato con mandrino motorizzato viene applicato principalmente in tre categorie di linee di produzione: linee di produzione CNC senza operatore per componenti automobilistici, linee di produzione in serie per parti strutturali metalliche 3C e celle di lavorazione flessibili automatizzate di elettrodi di grafite all'interno di fabbriche di stampi.
Caso 1:Un produttore nazionale di ricambi per auto su larga scala ha adattato due linee di produzione automatizzate CNC flessibili con un totale di 16 set di pallet a punto zero automatizzati con mandrino motorizzato per la lavorazione della pressofusione di alluminio. Prima del retrofit, gli operatori necessitavano di indicazione e allineamento manuali per ogni cambio di attrezzatura, impiegando circa 13 minuti per lotto. Dopo l'implementazione dei nostri pallet automatizzati a punto zero, il robot completa tutti i lavori di carico-scarico, posizionamento e bloccaggio. Il ciclo di cambio singolo si riduce a 42-50 secondi. Viene realizzato il turno notturno non presidiato. Secondo le statistiche trimestrali sulla produzione continua, la capacità produttiva mensile a livello di officina aumenta del 22%. La coerenza dimensionale tra i lotti di pezzi migliora ovviamente e il tasso di scarti e scarti diminuisce in modo significativo.
Caso2:Un'impresa di produzione di stampi su larga scala situata nel Pearl River Delta installa più set di questo pallet automatizzato all'interno di celle di lavorazione automatizzata di elettrodi di grafite. Tutte le basi degli elettrodi adottano dimensioni standard unificate. Gli operatori non ripetono più l'indicazione manuale per ogni attività di lavorazione degli elettrodi. La consistenza dimensionale degli elettrodi finiti migliora notevolmente e l'intensità del lavoro ripetitivo per il personale dell'officina stampi diminuisce. Posizioni delle immagini suggerite: foto in loco scattate all'interno della nostra officina di lavorazione, immagini reali della workstation di automazione del sito del cliente, foto di dettaglio in vista esplosa del corpo del pallet, foto catturate durante l'ispezione QC di precisione in uscita dalla fabbrica.
Processo di produzione
Tutti i pallet automatizzati vengono sottoposti a una produzione a flusso completo che comprende forgiatura, lavorazione CNC, trattamento termico, rettifica e assemblaggio all'interno della nostra officina interna di attrezzature CNC. Non viene adottato l'outsourcing OEM di unità complete.
Flusso di lavoro di produzione completo:
forgiatura di pezzi grezzi di acciaio legato → lavorazione di sgrossatura → primo invecchiamento per distensione → semifinitura → invecchiamento secondario per distensione → rettifica ad alta precisione → inserimento a pressione di boccole → assemblaggio generale → ispezione di precisione e prestazioni di più elementi → prova di pressione di tenuta all'aria → protezione antiruggine → imballaggio per esportazione.
Controllo qualità e certificazioni
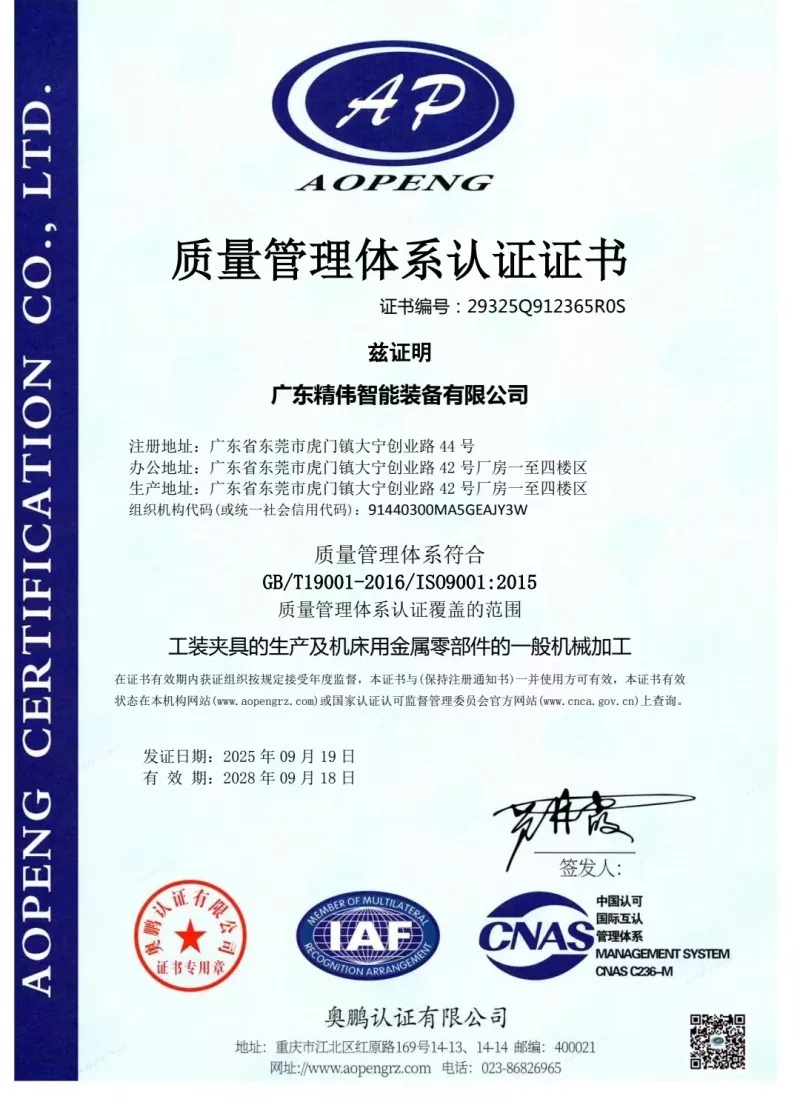
Elementi di ispezione pre-consegna obbligatori per ogni unità: test di precisione del posizionamento ripetuto, misurazione della forza di serraggio effettiva del mandrino, test di tenuta della pressione di tenuta (caduta di pressione massima consentita ≤ 0,02 MPa entro una durata di tenuta di 5 minuti), test di integrità della logica del segnale elettrico. Ogni unità viene consegnata con una scheda tecnica unica di ispezione di fabbrica. La nostra fabbrica detiene la certificazione del sistema di gestione della qualità ISO9001. Sono disponibili certificati dei materiali per i principali componenti metallici. È accettabile l'ispezione di laboratori di terze parti designati dai clienti.
Guida alla selezione
Innanzitutto, verificare che la dimensione esterna effettiva del supporto dell'attrezzatura presso il cliente corrisponda alle specifiche del campo di bloccaggio del pallet.
In secondo luogo, controllare le condizioni della fonte d'aria dell'officina. La pressione dell'aria compressa deve rimanere stabilmente entro 0,5-0,7 MPa. Se la pressione della sorgente d'aria fluttua notevolmente, si consiglia vivamente il montaggio triplo del filtro di regolazione della pressione.
In terzo luogo, per l'approvvigionamento di progetti di automazione, chiarire il protocollo di comunicazione IO tra il robot e il sistema di controllo PLC. Forniamo gratuitamente la documentazione completa dell'interfaccia elettrica.
In quarto luogo, fornire il peso massimo del pezzo se vengono lavorati pezzi pesanti. Il nostro staff tecnico effettuerà una valutazione e giudicherà se è necessario un pallet rinforzato in versione personalizzata.
Note di installazione, messa in servizio e funzionamento
Durante il montaggio del pallet sul piano di lavoro della macchina utensile, fissare i bulloni seguendo rigorosamente i valori di coppia specificati nel manuale. È vietato un serraggio eccessivo e violento per evitare la deformazione del corpo del pallet. Il filtro olio-acqua deve essere installato all'estremità anteriore dell'ingresso dell'aria compressa per evitare che umidità e detriti metallici penetrino nel mandrino causando ruggine dei componenti interni o inceppamento delle ganasce. Ogni 80-100 ore di lavoro cumulative, spruzzare spray lubrificante secco sulle superfici di attrito radenti all'interno del mandrino.
L'olio motore liquido è proibito, poiché l'olio liquido attira massicci trucioli di alluminio e ferro e provoca guasti che provocano l'inceppamento delle mascelle. Durante la produzione, evitare un pesante accumulo di trucioli sul piano di riferimento del pallet. Gli operatori devono soffiare e pulire i fori di posizionamento e i piani di riferimento con aria compressa ad ogni cambio di turno. Non utilizzare mai l'unità superando la forza di serraggio massima indicata nella scheda delle specifiche. Il funzionamento in sovraccarico provoca la deformazione plastica permanente delle ganasce del mandrino e distrugge permanentemente la precisione di posizionamento del pallet.
Imballaggio, tempi di consegna e servizio post-vendita
Le casse da imballaggio in legno massiccio antiurto per l'esportazione con protezione interna in schiuma spessa sono adottate per salvaguardare le superfici di riferimento di precisione dai danni da collisione durante il trasporto marittimo a lunga distanza. Tempi di consegna standard: 12-18 giorni lavorativi. Alcuni articoli standard vengono tenuti in stock per consegne più brevi.
La garanzia completa di 12 mesi copre i difetti di fabbricazione non indotti da un utilizzo improprio da parte dell'uomo; viene fornita la riparazione gratuita o la sostituzione di pezzi di ricambio. È disponibile una guida tecnica online remota per l'installazione e la messa in servizio. Per progetti di grandi quantità è possibile offrire un servizio di messa in servizio in loco a pagamento.
È supportato il servizio di modifica personalizzata, inclusa la regolazione del campo di serraggio, la modifica del layout del circuito pneumatico e la modifica della forma del segnale di uscita. È disponibile un campione gratuito per il test di valutazione del cliente; il costo del trasporto dei campioni sarà a carico degli acquirenti.
Domande frequenti
D1: Il pallet a punto zero automatizzato con Power Chuck può essere compatibile con dispositivi a punto zero di altri marchi di terze parti?
R: La dimensione del riferimento della versione standard corrisponde al nostro sistema di punto zero nativo. Se per il tuo progetto è richiesta la compatibilità con dispositivi punto zero di altre marche, comunica i requisiti tecnici prima dell'effettuazione dell'ordine, è possibile realizzare lavorazioni personalizzate con dimensioni di riferimento.
D2: La pressione instabile della fonte d'aria influenzerà la sicurezza e l'affidabilità del bloccaggio?
R: Avrà un impatto diretto. Una pressione della fonte d'aria insufficiente riduce la forza di bloccaggio effettiva del mandrino e crea il rischio di allentamento del pezzo durante il taglio. Si consiglia vivamente di utilizzare il gruppo filtro per la regolazione della pressione per stabilizzare la pressione entro 0,5-0,7 MPa.
D3: Quali sono le cause principali della ridotta precisione di posizionamento ripetuto dopo un funzionamento prolungato?
R: Tre cause principali frequenti: in primo luogo, contaminanti dei trucioli accumulati sulle superfici di posizionamento di riferimento; in secondo luogo, la normale usura dei componenti interni di scorrimento; in terzo luogo, la deformazione del corpo del pallet causata da un forte impatto esterno. Dare priorità alla pulizia e alla manutenzione. I componenti usurati possono essere sostituiti con pezzi di ricambio separati anziché con il rinnovo dell'intero pallet.
Q4: Questo pallet può essere applicato su macchine utensili CNC a 5 assi?
R: È compatibile con macchine a 5 assi. L'altezza totale dell'attrezzatura assemblata deve essere calcolata per evitare collisioni durante l'inclinazione del mandrino a 5 assi. Fornisci il modello della macchina utensile in fase di selezione e valuteremo per te il rischio di interferenze.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.

Consigli sulle notizie