- Casa
- Chi siamo
- Prodotti
- Applicazioni
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nuovi Prodotti
- Mandrino pneumatico EROWA ITS100 compatibile ER -155202

- Mandrino per elettroerosione a filo per bloccaggio pezzi di precisione

- Morsa per elettroerosione a filo per bloccaggio pezzi di precisione

- Piastra di centraggio EDM 54x54 tipo R

- Asta di prolunga tipo R per portaelettrodo EDM

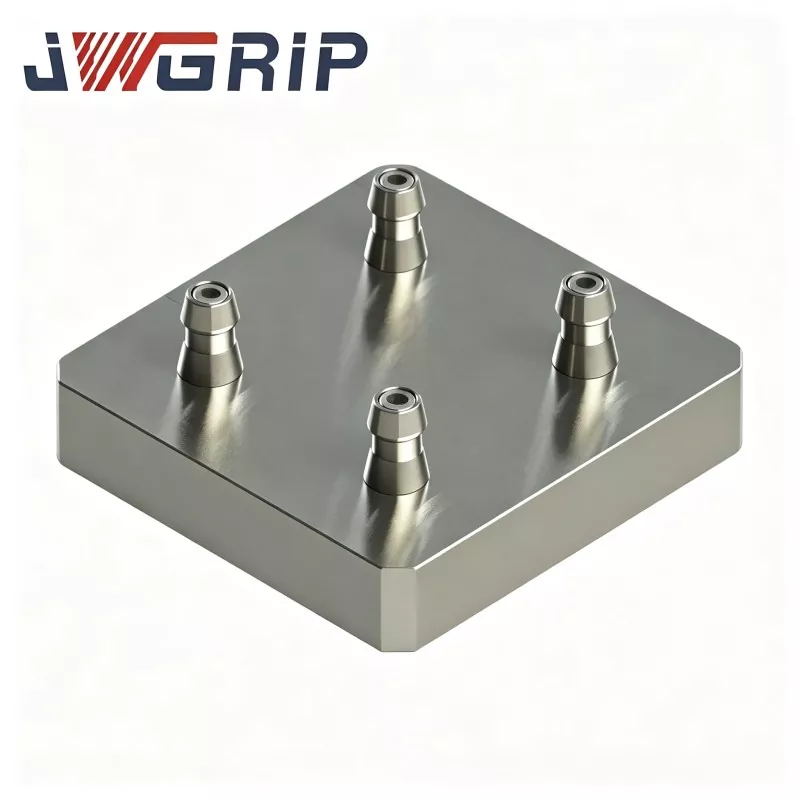
Pallet a punto zero a quattro centri per attrezzatura CNC
JWGRIP è il produttore e fornitore del pallet zero point professionale a quattro centri per attrezzature CNC in Cina. Il pallet Zero Point a quattro centri appartiene alla serie Zero Point Pallet, è sviluppato per i diffusi scenari di produzione in modalità mista ad alto mix e basso volume prevalenti nel moderno settore della lavorazione meccanica. Benvenuto per informarsi!
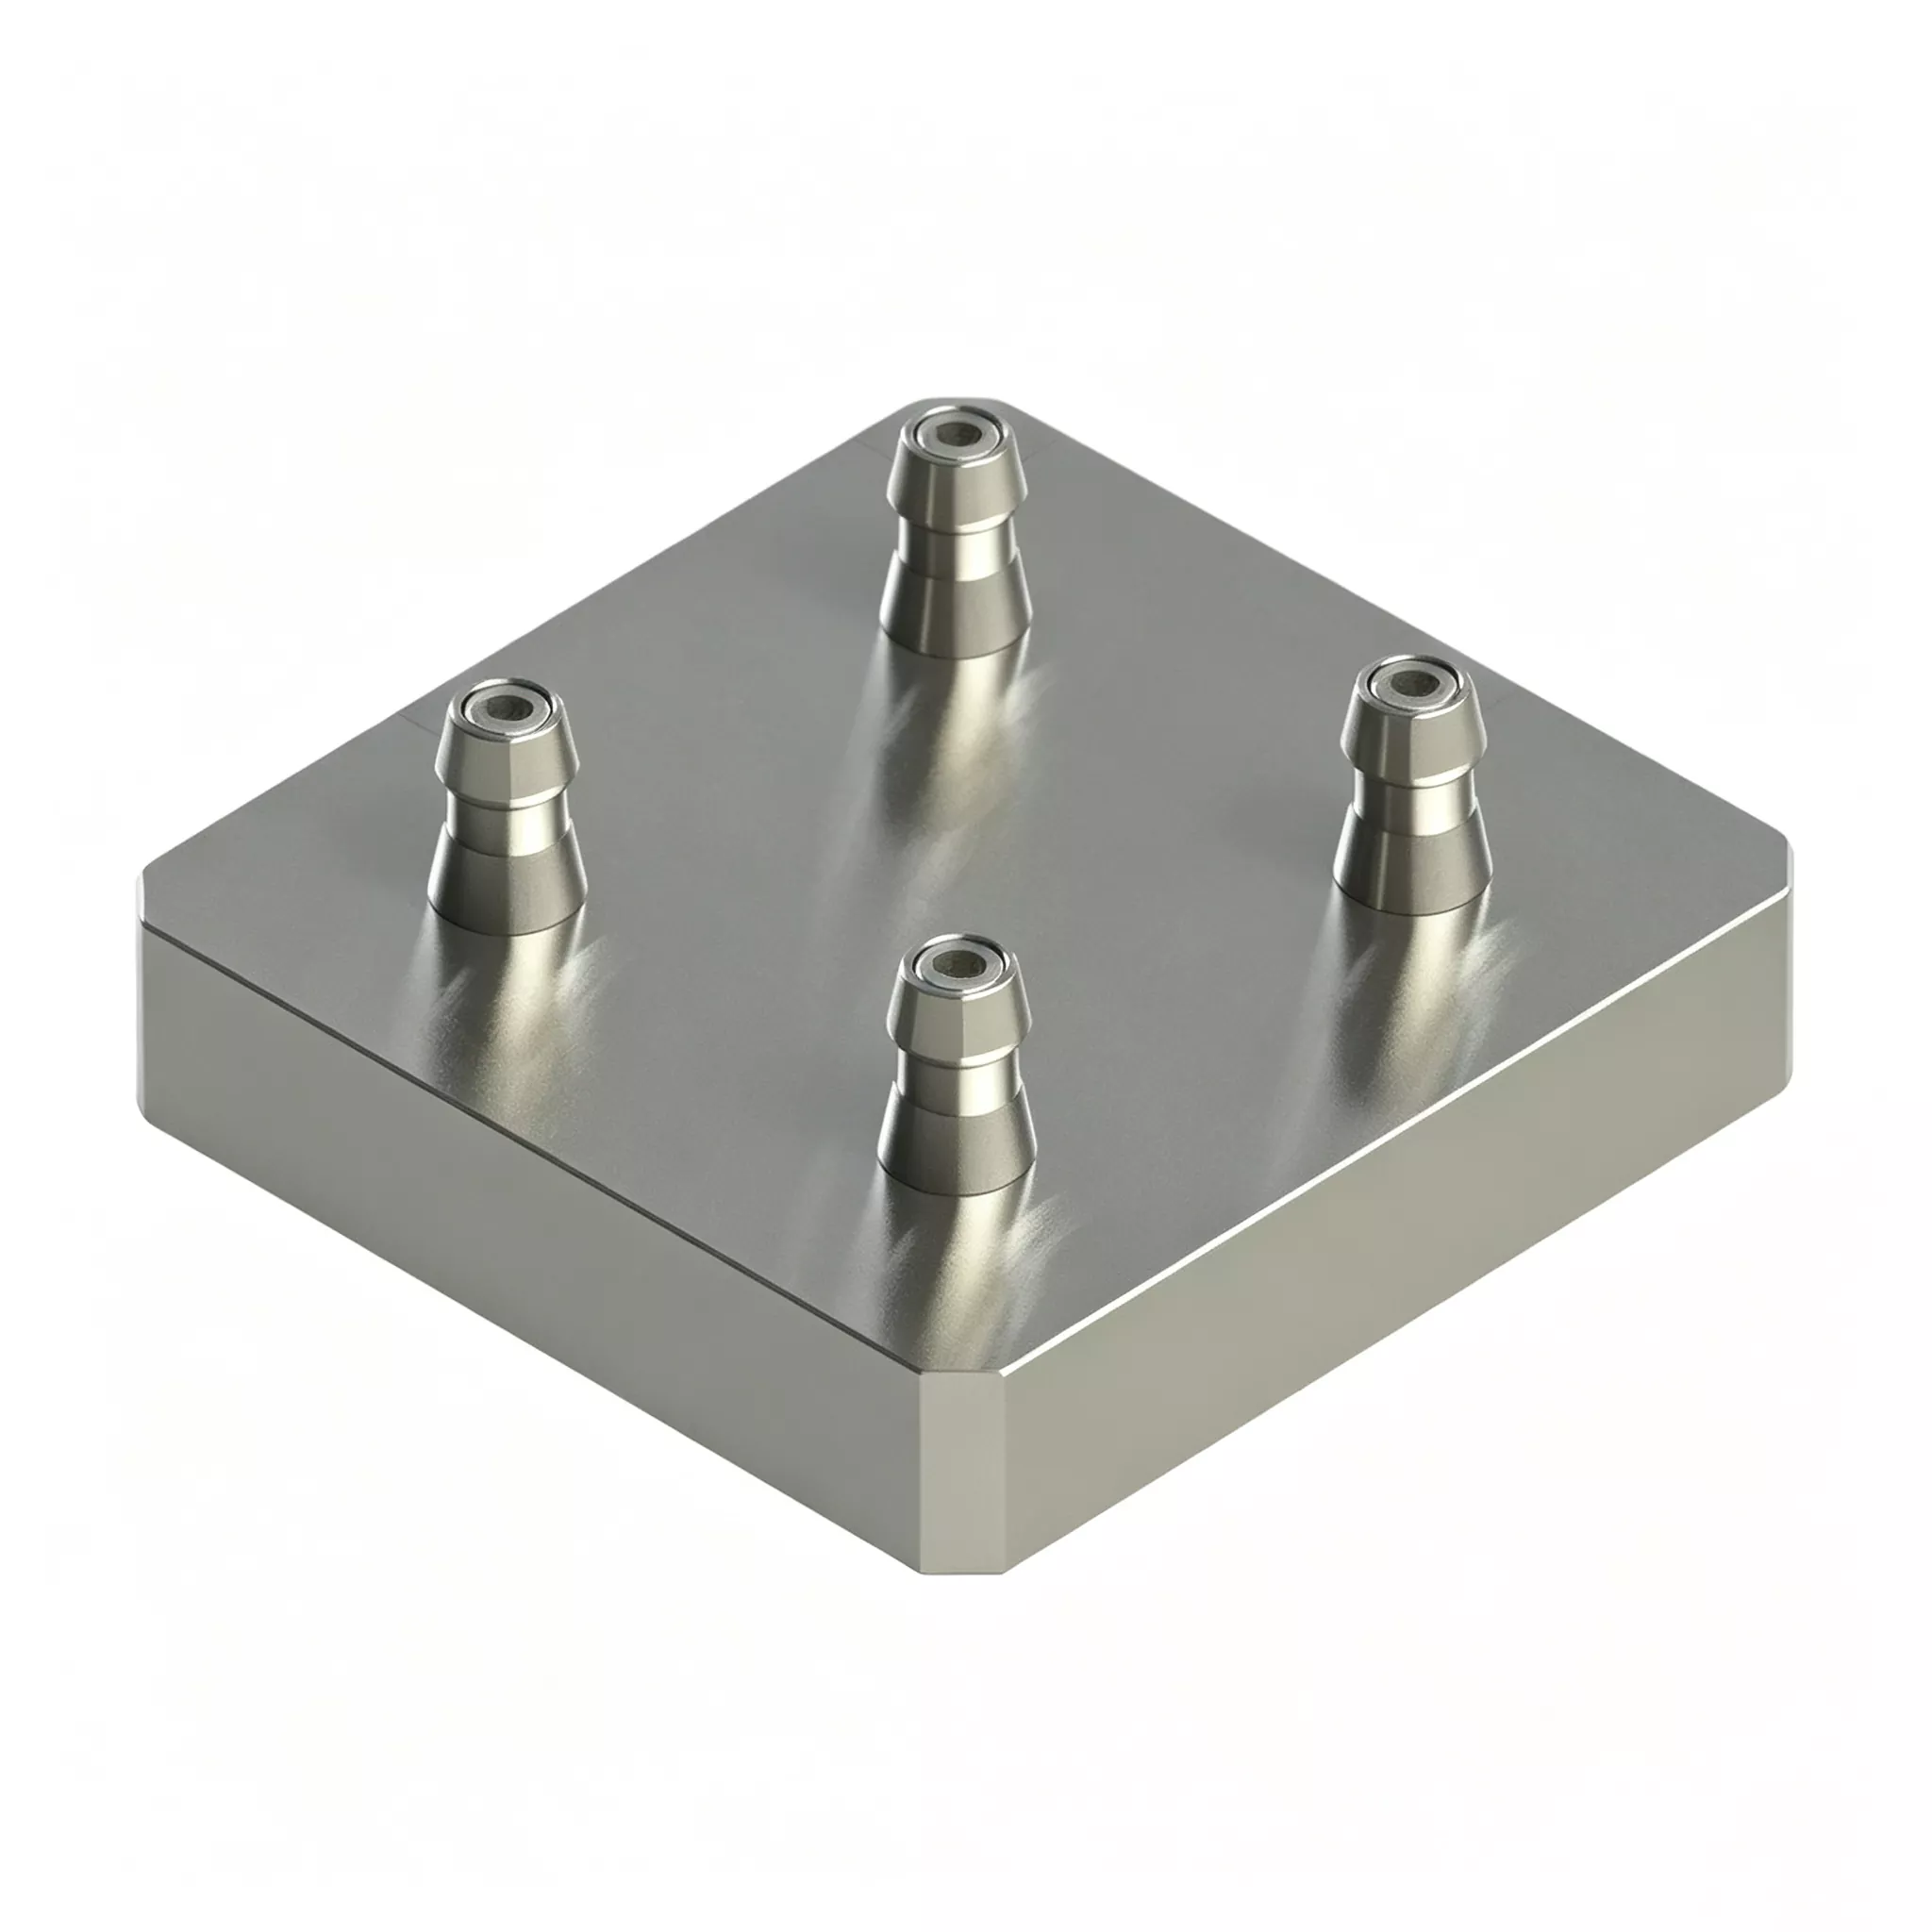
Questo pallet a punto zero a quattro centri per attrezzature CNC può risolvere efficacemente i problemi della produzione flessibile. Le quattro unità complete di posizionamento del punto zero sono integrate in una base complessiva compatta e le quattro postazioni di lavoro sono completamente indipendenti. Gli utenti possono bloccare contemporaneamente quattro pezzi identici o installare quattro attrezzature diverse per la lavorazione su linea mista. Non è necessario l'assemblaggio multivassoio in loco. Le posizioni e le altezze di tutte le postazioni di lavoro sono state calibrate prima di lasciare la fabbrica per garantirne la coerenza.
Composizione dell'hardware principale
Il pallet a punto zero a quattro centri JWGRIP 120×120 comprende i seguenti gruppi:
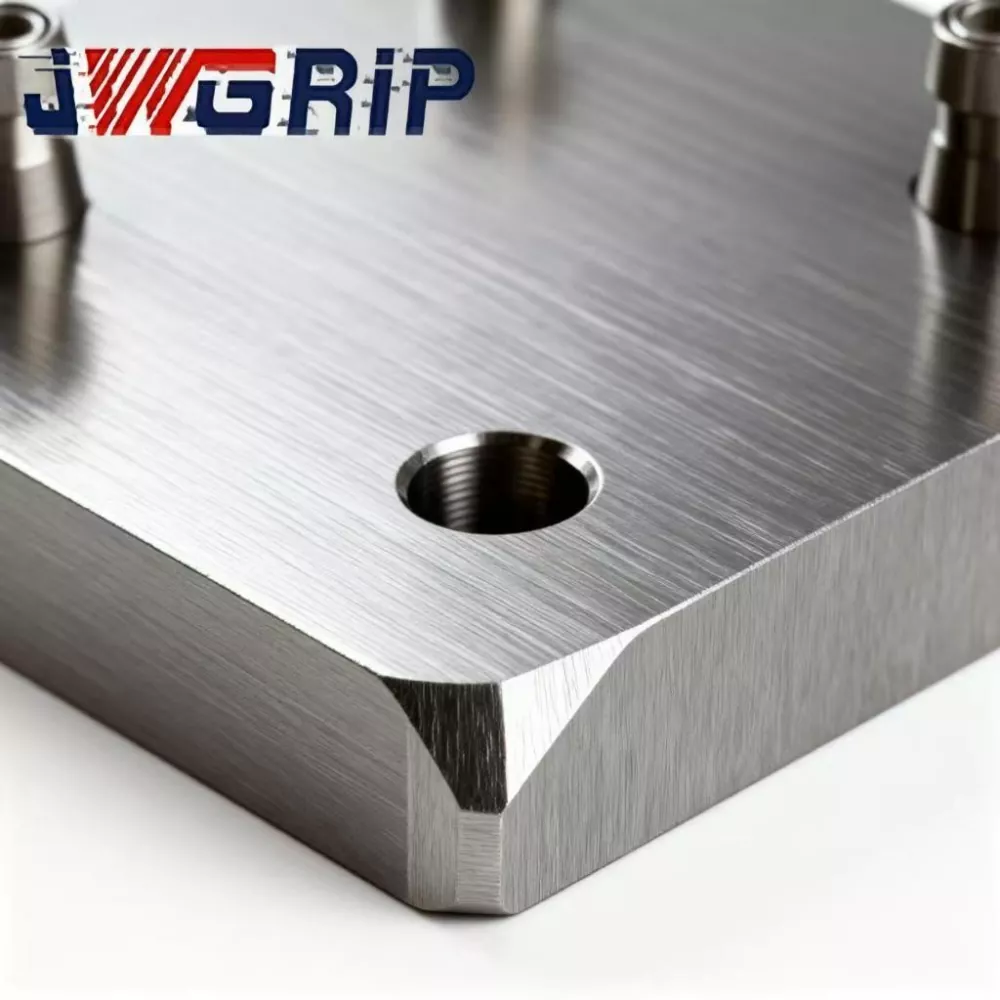
· Base per pallet monolitica in lega di acciaio forgiato e temperato
· Quattro gruppi di bloccaggio boccole punto zero indipendenti in layout a matrice
· Modulo di distribuzione pneumatica sincrona integrato
· Scanali di deviazione trucioli individuali per ogni stazione di posizionamento
· Porto di servizio di aria compressa
· Piastre protettive per coprire le stazioni di riposo
Il suo principale elemento di differenziazione rispetto ai normali dispositivi multistazione: quattro stazioni funzionano in modo completamente indipendente l'una dall'altra.
Due modalità pratiche di produzione
Modalità 1: produzione in serie a quattro stazioni per pezzi identici
1. Montare quattro basi di fissaggio dotate di tiranti su tutte e quattro le stazioni.
2. Fornire aria compressa da 0,5-0,7 MPa; il modulo pneumatico sincrono blocca contemporaneamente tutti e quattro i gruppi di boccole.
3. Il segnale di conferma del blocco viene inviato al sistema CNC e la macchina esegue i cicli di taglio.
4. Al termine della lavorazione, rilasciare la pressione dell'aria per sbloccare. Quattro parti finite vengono rimosse in un ciclo per aumentare la produttività oraria.
Modalità 2: lavorazione flessibile su linea mista per parti diverse
1. Caricare le attrezzature corrispondenti a quattro pezzi distinti su stazioni separate.
2. Applicare aria compressa per bloccare tutte le stazioni. Il CNC esegue programmi di lavorazione dedicati in sequenza per ciascuna stazione.
3. Al termine della produzione di un ordine, sostituire solo l'attrezzatura sulla stazione di destinazione pertinente. Le restanti stazioni rimangono bloccate senza smontaggio completo.
4. Riduce notevolmente i tempi di inattività durante i frequenti cambi di prodotto.
Progettazione ingegneristica
· La base in acciaio legato è sottoposta a due cicli di invecchiamento di distensione: primo invecchiamento dopo la sgrossatura, invecchiamento secondario dopo la semifinitura. Stress ripetuti di serraggio, sbalzi di temperatura ambiente e vibrazioni di taglio continue sono comuni nelle officine a modalità mista. Un rilascio inadeguato dello stress provoca microdeformazioni invisibili e compromette la precisione di posizionamento della multistazione. Il doppio invecchiamento JWGRIP massimizza il rilascio dello stress interno per una geometria stabile a lungo termine.
· Le boccole di posizionamento adottano acciaio per cuscinetti ad alta resistenza all'usura. I fori interni ricevono una superfinitura di tempra e levigatura per garantire prestazioni di posizionamento affidabili e indipendenti per ciascuna stazione.
· La tolleranza di posizione e la differenza di altezza da stazione a stazione sono rigorosamente controllate per soddisfare i requisiti di stabilità della produzione su linee miste.
Vantaggi fondamentali
1. Riduci al minimo i tempi di inattività causati da frequenti cambi di ordine
Non è necessario smontare ogni apparecchio durante il cambio del prodotto. Solo le stazioni che richiedono dispositivi di nuovo ordine vengono scambiate; le altre stazioni continuano a funzionare. I tempi di inattività della macchina diminuiscono drasticamente per ambienti con ordini ad alto mix e basso volume.
2. Elimina gli errori di assemblaggio indotti dall'uomo da più pallet discreti
L'impilamento manuale e il montaggio di pallet a punto zero separati possono creare una deviazione di posizione di 7-8 μm. JWGRIP completa internamente la calibrazione completa multistazione: tolleranza di posizione ≤±0,004 mm, differenza di altezza da stazione a stazione ≤0,0025 mm. Risparmia ore di lavoro di montaggio e messa a punto in loco.
3. Un unico hardware copre sia le attività di volume di massa che le attività ad alto mix e basso volume
Esegui la lavorazione quadrupla di pezzi identici per la massima produttività durante gli ordini di grandi lotti. Passa alla modalità linea mista per ordini frammentati. Non è necessario acquistare attrezzature separate per due scenari di produzione, riducendo gli investimenti in immobilizzazioni.
4. Massimizza il riutilizzo delle risorse degli impianti esistenti con la compatibilità con i tiranti a punto zero D20 standard
Le basi di fissaggio a punto zero di piccole dimensioni esistenti in officina possono essere riutilizzate direttamente dopo l'aggiornamento dei tiranti D20 standard. Evita la rifabbricazione completa delle apparecchiature e preserva gli investimenti precedenti nelle apparecchiature.
5. Design della scanalatura per la deviazione dei trucioli indipendente per stazione
I trucioli di ferro e alluminio defluiscono attraverso scanalature dedicate per ciascuna stazione. L'intrappolamento dei trucioli negli spazi delle boccole di posizionamento è notevolmente ridotto. In condizioni di linee miste con frequenti scambi di apparecchiature, la frequenza di pulizia diminuisce e il rischio di errore di posizionamento innescato dal chip viene mitigato.
Casi reali
Caso 1: Processore di accessori per dispositivi medici
Questo cliente riceve tipici ordini ad alto mix e basso volume, passando da 3 a 5 varianti di parti in miniatura ogni giorno lavorativo.
· Prima dell'aggiornamento: venivano utilizzati pallet a punto zero a stazione singola. Ogni cambio richiedeva la rimozione, la pulizia, il bloccaggio e l'indicazione del quadrante, impiegando 40-60 minuti. Grandi quantità di ore macchina sono state sprecate nel lavoro di configurazione.
· Dopo l'implementazione di più pallet JWGRIP a punto zero a quattro centri e l'adozione della modalità di lavorazione a linea mista: non è più necessario lo smontaggio completo dell'attrezzatura. Vengono sostituiti solo i dispositivi della stazione di destinazione. Il tempo medio di cambio formato scende a 8-15 minuti.
· Le statistiche sulla produzione semestrale rivelano che l'utilizzo delle macchine utensili è aumentato del 24%. La fabbrica può accettare ordini cliente più frammentati senza acquistare macchine CNC aggiuntive.
Caso 2: subappaltatore di componenti 3C nel delta del fiume Pearl
Questa officina gestisce sia ordini di massa di grandi volumi che lavori di campionamento di piccoli lotti sulle stesse macchine CNC.
· Durante i periodi di ordini di massa: quattro stazioni elaborano parti identiche per una produttività elevata.
· Quando arrivano attività di campionamento in piccoli lotti: occupa una o due stazioni per la produzione di campioni mentre le altre stazioni mantengono attiva la produzione di massa.
· L'elaborazione dei campioni non interrompe più il ritmo della produzione di massa e i tempi di consegna dei campioni vengono notevolmente ridotti.
Flusso di lavoro di produzione completo
① Forgiatura e rinvenimento di pezzi grezzi in acciaio legato
② Sgrossatura
③ Primo invecchiamento antistress
④ Semifinitura
⑤ Invecchiamento secondario per alleviare lo stress
⑥ Smerigliatrice a 5 assi: rettificare tutti i fori di montaggio della boccola con una sola impostazione di bloccaggio
⑦ Inserimento a pressione della boccola
⑧ Gruppo di tenuta del circuito dell'aria
⑨ Test di mantenimento della pressione di tenuta all'aria
⑩ Ispezione dimensionale CMM a stazione completa
⑪ Trattamento protettivo antiruggine
⑫ Imballaggio antiurto pronto per l'esportazione
Lista di controllo per l'ispezione
1. Test indipendente di precisione di posizionamento ripetuto per ogni singola stazione
2. Misurazione CMM per tolleranza di posizione a quattro stazioni, differenza di altezza e parallelismo
3. Test di tenuta all'aria di 5 minuti; caduta di pressione massima consentita ≤0,02 MPa
4. Test funzionale di blocco-sblocco ciclico sincrono su quattro stazioni
Guida alla selezione
· Analizza la struttura degli ordini: per la produzione di massa dominante a variante singola, esegui la lavorazione di parti identiche a quattro stazioni. Se gli ordini ad alto mix e basso volume rappresentano una quota elevata, valutare attentamente il rischio di interferenza fisica da dispositivo a dispositivo su quattro stazioni per evitare collisioni.
· Conferma le specifiche dei tuoi tiranti punto zero in loco. La versione standard corrisponde ai tiranti D20. È possibile sviluppare gruppi di boccole personalizzati per dimensioni alternative dei perni di trazione.
· Per l'integrazione della linea di produzione automatizzata: garantire una pressione stabile della fonte d'aria in officina entro 0,5-0,7 MPa e riservare punti di segnale IO per il sistema di controllo PLC.
· Calcola l'altezza di impilamento totale del pezzo più l'attrezzatura. Simula il percorso di movimento dell'utensile per prevenire la collisione tra l'utensile e il pallet durante il taglio. Invia i disegni dei pezzi al team tecnico JWGRIP per la valutazione delle interferenze in caso di incertezze.
Operazione pratica
1. Montare il pallet sul piano di lavoro della macchina utensile, serrando i bulloni rigorosamente in base ai requisiti del valore di coppia nel manuale dell'utente JWGRIP. È vietato un fissaggio con coppia eccessiva, poiché la deformazione del corpo base distruggerà la precisione relativa della multistazione.
2. Installare il filtro olio-acqua sulla parte anteriore dell'ingresso dell'aria compressa. L'umidità e le impurità che penetrano nelle boccole provocano ruggine, abrasione e degrado della precisione.
3. Spruzzare un aerosol di lubrificante secco all'interno delle boccole del punto zero dopo ogni 100 ore di lavoro cumulative. L'olio motore liquido è severamente vietato, poiché l'olio attira i trucioli metallici e provoca guasti dovuti all'inceppamento delle boccole.
4. Pulire i fori di posizionamento e le scanalature di deviazione dei trucioli di ciascuna stazione con aria compressa dopo lo scambio dell'attrezzatura o a ogni cambio di turno. Non lasciare mai trucioli metallici sulle superfici di riferimento.
5. Montare le piastre di copertura protettiva sulle stazioni folli per impedire ai trucioli di ferro e al fluido da taglio di penetrare nei gruppi di boccole.
6. Evita l'impatto di oggetti pesanti sulle superfici di riferimento del pallet. La deformazione della base causata dalla collisione di solito non può essere riparata in loco e rovina in modo permanente le prestazioni posizionali multistazione.
Supporto post-vendita
1. Garanzia: la garanzia completa di 12 mesi copre i difetti di fabbricazione, escluso il malfunzionamento da parte dell'uomo. I reclami qualificati beneficiano del servizio gratuito di riparazione o sostituzione dei pezzi di ricambio.
2. Risorse tecniche: vengono forniti documenti operativi online e tutorial video. Il supporto tecnico remoto a pagamento è disponibile per progetti di ordini di grandi volumi.
3. Servizio di modifica personalizzata: sono supportate la regolazione delle dimensioni esterne, la sostituzione delle specifiche dei tiranti e la riorganizzazione del layout della stazione.
4. Valutazione del campione: è possibile organizzare un campione di valutazione; l'acquirente si assume il costo del trasporto del campione.
Domande frequenti
D1: La lavorazione in linea mista di pezzi composti da parti diverse su quattro stazioni interferirà con la precisione reciproca?
R: Quattro unità boccole sono fisicamente completamente indipendenti; le azioni di bloccaggio non interferiscono tra loro. La precisione di localizzazione rimane stabile finché i dispositivi evitano collisioni fisiche. Si consiglia comunque una pulizia regolare con aria compressa per ciascuna stazione per evitare schizzi di trucioli sulle superfici di riferimento delle altre stazioni.
Q2: È necessario un pallet a punto zero a quattro centri per attrezzature CNC se i cambi di lotti piccoli avvengono raramente?
R: Il suo vantaggio in termini di efficienza nel cambio-over è evidente solo in caso di frequenti cambi di variante ogni settimana. Se la produzione è per lo più orientata alla massa a variante singola, i pallet a punto zero a stazione singola o doppia offrono un migliore rapporto costo-prestazioni.
D3: È possibile riutilizzare le basi di fissaggio esistenti su questo pallet?
R: Le basi degli apparecchi dotate di perni di trazione a punto zero D20 standard possono funzionare direttamente. Per altre specifiche dei tiranti sono necessari gruppi di boccole personalizzati.
D4: Il pallet a punto zero a quattro centri JWGRIP 120×120 può essere utilizzato su macchine CNC a 5 assi?
R: È compatibile con le apparecchiature a 5 assi. Calcolare l'altezza totale del pezzo più l'attrezzatura per valutare il rischio di collisione dovuta all'inclinazione del mandrino. I disegni dei pezzi possono essere presentati per la valutazione tecnica JWGRIP durante la fase di selezione.
Nota di riferimento sugli appalti
Molte fabbriche valutano l'acquisto di grandi quantità di attrezzature personalizzate per scopi speciali per l'aggiornamento della linea flessibile. Ciò comporta elevate spese in conto capitale oltre al rischio che gli impianti diventino inattivi una volta che gli ordini cambiano.
Il valore fondamentale del pallet a punto zero a quattro centri JWGRIP per attrezzature CNC risiede nel supportare sia la produzione in volumi di massa che la produzione a linea mista altamente diversificata all'interno di un'unica unità hardware. Massimizza il riutilizzo delle basi di attrezzature esistenti dei clienti, controlla i costi di retrofit della produzione e allevia i punti critici legati all’efficienza del cambio causati da ordini frammentati. È particolarmente adatto per progetti di aggiornamento flessibili per produttori di lavorazione di componenti di medie e piccole dimensioni.
Invia richiesta
Informazioni di contatto
-
Indirizzo
No. 44, Daning Entrepreneurship Road, città di Humen, città di Dongguan, provincia del Guangdong, Cina
-
tel
-
E-mail
Benvenuto per inviare richiesta a JWGRIP. Il nostro team tecnico e di vendita professionale fornirà la selezione gratuita degli apparecchi, la progettazione di soluzioni personalizzate e un preventivo accurato.
Consigli sulle notizie